Центра упорные: конструкция, исполнения, применение по ГОСТ 13214-79
ГОСТ 13214-79 «Центры упорные. Конструкция» разработан методом прямого применения международного стандарта ИСО 298-73 «Центры токарных станков. Размеры, обеспечивающие взаимозаменяемость» с дополнительными типоразмерами. Стандарт распространяется на упорные центры, применяемые при обработке деталей на металлорежущих станках, контрольных, разметочных и других работах.
Конструкция и принцип работы
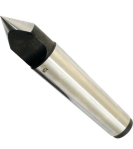
Упорный центр представляет собой удлиненную не вращающуюся монолитную деталь, состоящую из хвостовика в виде конуса Морзе и конусообразного упора с углом при вершине 60°. Хвостовик центра вставляется в пиноль задней бабки токарного станка. Рабочий конус центра входит в центровое отверстие торца заготовки и в процессе обработки остается неподвижным - деталь вращается на нем.
Упорный центр не вращается во время металлообработки, а только поддерживает заготовку. Применяется преимущественно на низкоскоростных режимах резания. Именно неподвижность рабочего конуса обеспечивает главное преимущество упорного центра - максимальную точность установки и отсутствие радиального биения заготовки. Это критично при тонком точении, резьбонарезании и финишных операциях, где биение центра недопустимо.
При работе с упорным центром в центровое отверстие закладывается смазка, которая удерживает тонкую масляную пленку в зоне контакта конуса центра с центровым отверстием и предотвращает задиры. При малых скоростях имеет место умеренный износ конуса центра и отверстия обрабатываемой детали, который устраняется применением смазки и твердосплавных наконечников.
Исполнения по ГОСТ 13214-79
Стандарт устанавливает два конструктивных исполнения упорных центров, отличающихся исполнением рабочей части.

Исполнение 1 - монолитный упорный центр из закаленной инструментальной стали. Рабочий конус (угол при вершине 60° или 75°) выполнен как единое целое с хвостовиком. Рабочие конусы центров 60° и 75° исполнения 1 с конусом Морзе 6 допускается изготавливать наплавленными прутковым сормайтом по ГОСТ 21449. Толщина наплавленного слоя не должна превышать 2,5 мм. Сормайт - это кобальтовый твердый сплав с высокой износостойкостью, значительно продлевающий ресурс центра при интенсивной работе.
Исполнение 2 - центр с твердосплавной напайкой (вставкой). В вершину рабочего конуса запаяна пластина из твердого сплава, как правило ВК8 — вольфрамокобальтового сплава высокой твердости и износостойкости. Наконечник со вставкой из твердых сплавов отличается более высокой износостойкостью. Исполнение 2 значительно увеличивает ресурс центра при работе с закаленными заготовками, чугуном, нержавеющими и жаропрочными сталями, а также в условиях прерывистого резания. Примеры центров с пластиной ВК8: Центр упорный №1 ВК8 OTTIMO, Центр упорный №3 ВК8.
Размеры, мм
| Обозначение центров | Исполнение | Конус | L | l | D | D1 |
| 7032-0011* | 1 | Морзе | 0 | 70 | 50,0 | 9,045 | 9,2 |
| 7032-0012 | 2 |
| 7032-0013* | 1 | 1 | 80 | 53,5 | 12,065 | 12,2 |
| 7032-0014 | 2 |
| 7032-0015* | 1 | 90 |
| 7032-0016 | 2 |
| 7032-0017* | 1 | 2 | 100 | 64,0 | 17,780 | 18,0 |
| 7032-0018 | 2 |
| 7032-0019* | 1 | 110 |
| 7032-0020 | 2 |
| 7032-0021* | 1 | 125 |
| 7032-0022 | 2 |
| 7032-0023* | 1 | 3 | 125 | 81,0 | 23,825 | 24,1 |
| 7032-0024 | 2 |
| 7032-0025* | 1 | 140 |
| 7032-0026 | 2 |
| 7032-0027* | 1 | 160 |
| 7032-0028 | 2 |
| 7032-0029* | 1 | 4 | 102,6 | 31,267 | 31,6 |
| 7032-0030 | 2 |
| 7032-0032 | 1 | 180 |
| 7032-0033 | 2 |
| 7032-0035* | 1 | 5 | 200 | 129,5 | 44,399 | 44,7 |
| 7032-0036 | 2 |
| 7032-0037 |
| 7032-0039* | 1 | 220 |
| 7032-0040 | 2 |
| 7032-0041 |
| 7032-0043* | 1 | 6 | 280 | 182,0 | 63,348 | 63,8 |
| 7032-0044 | 2 |
| 7032-0045 |
| 7032-0047 | 1 | 320 |
| 7032-0048 | 2 |
| 7032-0049 |
| 7032-0054* | 1 | Метрический | 80 | 196,0 | 80,0 | 80,4 |
| 7032-0055* | 100 | 380 | 232,0 | 100,0 | 100,5 |
______________
* Данные центры полностью соответствуют ИСО 298-73, приведенному в справочном приложении.
Углы рабочего конуса
Угол 60° - стандартный угол конуса, соответствующий центровым отверстиям форм А и В по ГОСТ 14034-74. Применяется в подавляющем большинстве токарных операций как для черновой, так и для чистовой обработки.
Угол 75° - уширенный конус для специальных применений: при обработке деталей с центровыми отверстиями большого диаметра, при тяжелых нагрузках, а также когда геометрия детали не позволяет использовать стандартный угол 60°.
Точность изготовления
Шероховатость рабочего конуса и конуса хвостовика для центров повышенной точности (ПТ) должна быть Ra ≤ 0,32 мкм. Центры нормальной точности - для стандартных токарных операций. Центры повышенной точности (ПТ) - для прецизионной обработки, шлифования, резьбонарезания и при работе в паре с точным передним центром шпинделя.
Конусы Морзе и совместимость
Упорные центры выпускаются с конусом Морзе №0–6 или метрическим конусом 5%. Это охватывает весь диапазон токарных станков - от настольных миниатюрных с КМ0–КМ1 до тяжелых токарно-карусельных с КМ5–КМ6. При выборе центра необходимо точно знать номер конуса пиноли вашей задней бабки: он указан в паспорте станка. Например, для пиноли КМ3 подходит Центр станочный упорный 60град MK3 DIN 228 прецизионный модель 200 з твердосплавным наконечником OZKAYALI, для КМ4 — Центр станочный упорный 60град MK4 DIN 228 прецизионный модель 100 OZKAYALI.
Пример условного обозначения
Центр упорный исполнения 1, нормальной точности, с конусом Морзе 4 и углом 60°: Центр 7032-0029 Морзе 4 ГОСТ 13214-79. То же, повышенной точности: Центр 7032-0029 Морзе 4 ПТ ГОСТ 13214-79. То же, с углом 75°: Центр 7032-0031 Морзе 4 75° ГОСТ 13214-79. Центр исполнения 2, повышенной точности, с пластиной ВК8: Центр 7032-0030 Морзе 4 ПТ ВК8 ГОСТ 13214-79.
Упорный центр с грибовидной насадкой
Отдельную конструктивную разновидность составляют центры с грибообразной насадкой для фиксации деталей с внутренним отверстием — труб, полых валов и аналогичных деталей. Такой центр устанавливается не в центровое отверстие, а охватывает торец трубы снаружи, что невозможно сделать стандартным конусным центром.
Упорные центры с отжимной гайкой
Упорные центры выпускаются с отжимной гайкой или без нее. Наличие гайки необходимо в тех случаях, когда на центр действует высокая осевая нагрузка - применение отжимной гайки позволяет извлечь центр из пиноли без приложения больших усилий. Это особенно важно при использовании центров с конусом КМ5 и КМ6, которые при значительных осевых нагрузках могут плотно заклиниться в пиноли. Пример такого исполнения: Центр станочный упорный 60град MK5 DIN 228 с гайкой модель 2013 OZKAYALI.
Технические требования
Технические требования и маркировка упорных центров регламентируются ГОСТ 13215. Этот стандарт нормирует требования к материалам, твердости рабочих поверхностей, биению, шероховатости и маркировке.
Когда выбирать упорный, а когда вращающийся центр
Упорный центр обеспечивает максимально точную установку и отсутствие радиального биения заготовки, что делает его предпочтительным для прецизионных операций. Однако при скоростях свыше 75 м/мин смазка в центровом отверстии выгорает, происходит задир и потеря точности базирования. В этих случаях необходим вращающийся центр. Практическое правило: при скоростях до 75 м/мин и при прецизионных операциях — упорный; при скоростях свыше 75 м/мин, при черновой обработке с большими подачами и при обработке длинных тяжелых заготовок — вращающийся.

 RU
 UA