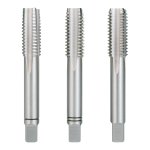
Метчики ручные комплектные: резьба за два-три прохода
Метчики ручные метрические комплектные по ГОСТ 3266-81 нарезают и восстанавливают внутреннюю метрическую резьбу в металле вручную, воротком. Первый метчик комплекта снимает основной металл и формирует профиль, последний доводит резьбу до размера. Главный признак подбора — обозначение резьбы: диаметр и шаг, например М3х0.5 или М6х0.75.
Нагрузка в комплекте делится между двумя-тремя инструментами, поэтому метчик реже ломается в вязком металле и в глухом отверстии, а резьба выходит чище, чем после одного прохода. По стандарту комплектные ручные метчики применяются и для сквозных, и для глухих отверстий. В разделе — полные комплекты и отдельные номера из комплектов, от М0.9 до М80.
Метчики ручные метрические: что входит в раздел
Ассортимент удобно разбирать по размеру резьбы и по тому, продается комплект целиком или один метчик из него.
- ✓Мелкие резьбы М0.9–М4.5 — самая широкая часть раздела: основной шаг, как у позиции Метчик ручной М 1.4х0.3 комплект из 2-х штук ГОСТ 3266-81, и мелкий шаг, как у позиции Метчик ручной М 2х0.25 комплект из 2-х штук.
- ✓Редкие диаметры М1.7, М2.3, М2.6 — их ищут при ремонте приборов и старой техники: Метчик ручной М 2.3 комплект из 3-х штук утолщенный хвостовик Фрезер белый.
- ✓Средние размеры с основным и мелким шагом: М5, М6х0.5, М6х0.75, М8х1, М14, М16х1, М18х0.75, М24х1.5, М33х0.75 — например, Метчик ручной М 16 комплект из 2-х штук и Метчик ручной М 18х0.75 комплект из 2-х штук ЛИЗ.
- ✓Крупные метчики М39–М80 — комплекты из трех штук, для М80 также из пяти и шести.
- ✓Отдельные номера №1, №2, №3 — замена сломанного или изношенного метчика без покупки всего комплекта: Метчик ручной М 0.9 №1 из комплекта из 2-х штук Владивосток черный.
В названии после размера указан изготовитель или происхождение: Владивосток, Фрезер, ЛИЗ, ТИЗ, ЗИЗ, Narex (Чехия), TOTEM, Болгария, Ташкент, Львов. Цвет — отделка поверхности: черные метчики оксидированы, белые — без покрытия. Марка стали стоит в названии лишь у части позиций (У12А, 9ХС); у остальных сверяйте по паспорту конкретной позиции.
«№1 из комплекта из 2-х штук» — это один черновой метчик, а не комплект. Он не доводит резьбу до размера: нужен еще чистовой метчик того же размера и шага. Позиция
Метчик ручной М 14х1 №1 из комплекта из 2-х штук — только первый метчик пары. Если нужна готовая резьба, выбирайте позицию со словами «комплект из 2-х (3-х) штук».
Как подобрать ручной метчик из комплекта
Сначала — резьба ответной детали: диаметр и шаг. У одного диаметра бывает основной (крупный) шаг и несколько мелких: М6 — это шаг 1 мм, а М6х0.75 и М6х0.5 — другие метчики, и болт с основным шагом в такое отверстие не войдет. Если шаг в названии не указан, речь об основном шаге. Ошибка в шаге обнаруживается только на сборке, когда резьба уже нарезана.
Затем — отверстие. В сквозном метчики проходят насквозь по очереди. В глухом черновой метчик из-за длинной заборной части не дает полного профиля у дна, поэтому отверстие сверлят глубже нужной длины резьбы, а последний метчик доводят до упора осторожно, с выводом стружки.
Для мелких размеров есть серия с утолщенным хвостовиком: хвостовик толще резьбовой части, метчик жестче и надежнее держится в воротке. Вороток подбирают по квадрату хвостовика — см. раздел Воротки (метчикодержатели).
Диаметр сверла под резьбу — ориентир D − P: номинальный диаметр минус шаг. Точные значения с допусками дает ГОСТ 19257-73; ниже расчет для типовых размеров раздела.
| Резьба | Шаг, мм | Сверло ≈ D − P, мм |
|---|
| М1.4 | 0.3 | 1.1 |
| М1.6 | 0.35 | 1.25 |
| М2 | 0.4 | 1.6 |
| М2х0.25 | 0.25 | 1.75 |
| М2.5 | 0.45 | 2.05 |
| М3 | 0.5 | 2.5 |
| М3х0.35 | 0.35 | 2.65 |
| М3.5 | 0.6 | 2.9 |
| М4 | 0.7 | 3.3 |
| М5 | 0.8 | 4.2 |
| М6х0.75 | 0.75 | 5.25 |
| М8х1 | 1 | 7 |
| М14х1 | 1 | 13 |
| М16 | 2 | 14 |
| М18х0.75 | 0.75 | 17.25 |
| М24х1.5 | 1.5 | 22.5 |
ГОСТ 3266-81 на метчики: как читать обозначение
ГОСТ 3266-81 «Метчики машинные и ручные. Конструкция и размеры» устанавливает конструкцию и размеры машинных и ручных метчиков, одинарных и комплектных. Номер стандарта стоит в названии не у всех позиций раздела: у части указан завод, а не ГОСТ, и соответствие стандарту у них сверяется по паспорту конкретной позиции.
Названия в каталоге составлены по одной схеме. Разбор на реальных примерах из раздела:
| «М 3х0.5» | метрическая резьба, диаметр 3 мм, шаг 0.5 мм |
| «М 3» без шага | основной (крупный) шаг, для М3 — 0.5 мм |
| «комплект из 2-х штук» | полный комплект: черновой №1 и чистовой №2 |
| «№1 из комплекта из 2-х штук» | один черновой метчик |
| «№3 из к-та из 3-х шт» | чистовой метчик комплекта из трех |
| «утолщенный хвостовик» | хвостовик толще резьбовой части |
| «165х65» | общая длина и длина рабочей части, мм |
| «z=4» | число стружечных канавок |
| «кл.2» | класс точности метчика |
| «черный», «белый» | оксидированная поверхность или без покрытия |
Однопроходный ручной метчик по тому же стандарту режет резьбу за один проход: быстрее, но вся нагрузка ложится на один инструмент. Комплект медленнее, зато надежнее в глухих отверстиях, вязких сталях и на крупных диаметрах.
Какой раздел выбрать
Частые вопросы
Какой ГОСТ на метчики ручные метрические?
ГОСТ 3266-81 — конструкция и размеры ручных и машинных метчиков. Профиль и шаги самой резьбы задают стандарты на метрическую резьбу, например ГОСТ 8724, а не стандарт на метчик.
Чем метчик ручной комплект лучше одного метчика?
Каждый метчик комплекта снимает только свою часть металла: крутящий момент меньше, риск поломки в отверстии ниже, профиль резьбы чище. Однопроходный метчик быстрее, но в глухом отверстии и на крупном диаметре комплект надежнее.
Можно ли докупить один метчик из комплекта?
Да: позиции с пометкой №1, №2 или №3 продаются поштучно. Номер, размер и шаг должны совпадать с уже имеющимся комплектом.
Чем нарезать наружную резьбу тех же размеров?
Круглыми плашками: Плашки метрические (М) ГОСТ 9740-71, держатель к ним — в разделе Плашкодержатели. Готовые комплекты метчиков и плашек — в разделе Наборы метчиков и плашек.

 RU
 UA