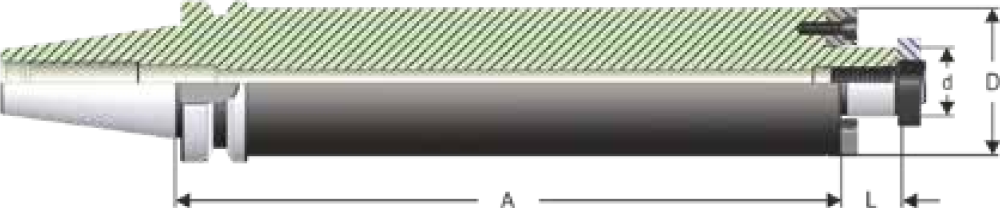
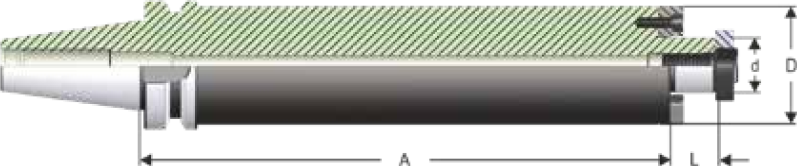
Оправка прецизионная BT40 для насадных торцевых фрез ATB 22х250мм 0,005мм MAS 403 BT форма AD DEGERLI — оправка для насадных торцевых и дисковых фрез с хвостовиком BT40. Посадочный диаметр фрезы 22 мм, вылет A = 250 мм. Радиальное биение не более 0,005 мм. Масса 6,1 кг.
Совместимость и подбор
Задача — поставить насадную торцевую или дисковую фрезу с посадочным отверстием 22 мм на шпиндель BT40.
- Посадка в шпиндель
- BT40, стандарт JIS B 6339 (MAS 403 BT)
- Диаметр конуса у торца
- 44,45 мм
- Резьба под штревель
- M16
- Зажимаемый инструмент
- насадная фреза с отверстием 22 мм и торцевыми шпонками
- Вылет A
- 250 мм
- Взаимозаменяемость
- посадочные размеры хвостовика нормированы стандартом, оправка встает в шпиндель любого изготовителя с тем же конусом
Назначение и область применения
Оправка передает крутящий момент через торцевые шпонки, а фреза притягивается центральным винтом. Схема применяется для торцевого фрезерования плоскостей и для дисковых фрез в пазовых операциях.
Хвостовик отбалансирован по классу G 6,3 на 15000 об/мин и шлифован по стандарту JIS B 6339 (MAS 403 BT); корпус из стали VN5 с твердостью 58-60 HRC.
Сборку выгоднее собрать один раз и держать в тележке готовой: повторный набор вылета после каждой смены инструмента съедает больше времени, чем стоит вторая оправка.
Отношение вылета к диаметру корпуса здесь 11.4 (250 мм к 22 мм). Чем оно больше, тем раньше начинается отжим инструмента, поэтому вылет 250 мм берут только когда деталь не дает подойти корпусом ближе.
Резьба под штревель M16: штревель подбирается не по конусу, а по стандарту станка. Один и тот же конус BT40 встречается с разными углами головки штревеля, поэтому старый штревель со снятой оправки надо сверить перед заказом.
При выборке глубоких карманов вылет становится главным ограничением: удвоение вылета снижает жесткость примерно на порядок, поэтому глубину набирают ступенями и меняют оправку на более длинную только на последних проходах.
В ремонтном цехе с разнородной номенклатурой удобнее держать один конус на все станки и менять только рабочую часть: складской запас сокращается, а оснастка переставляется между станками без подгонки.
Практика применения
Силовая серия оправок отличается толщиной стенки и укороченным вылетом, а не типом хвостовика.
Характеристики
- Тип оснастки
- оправка для насадных торцевых фрез
- Хвостовик
- BT40 (конус 7:24)
- Стандарт хвостовика
- JIS B 6339 (MAS 403 BT)
- Форма отверстия СОЖ
- тип AD
- Посадочный диаметр фрезы d
- 22 мм (поле h6)
- Вылет A
- 250 мм
- Диаметр конуса d1
- 44,45 мм
- Резьба под штревель
- M16
- Радиальное биение
- не более 0,005 мм
- Балансировка
- G 6,3 при 15000 об/мин
- Материал корпуса
- VN5
- Твердость
- 58-60 HRC
- Масса
- 6,1 кг
- Заказной код производителя
- 334322
Размеры конусов и посадок — по ГОСТ 25827-93 (Хвостовики инструментов с конусом 7:24. Размеры).
Тексты стандартов: ГОСТ 25827-93.
Размеры, вес и посадочные данные сверены с каталогом DEGERLI 2023, август 2026. Страница каталога C-13.
Что означает обозначение
- BT40
- BT — это конус 7:24 японской системы MAS 403 BT, размер 40.
- ATB 22
- Диаметр посадочного пояска под насадную фрезу, поле h6.
- форма AD
- Исполнение фланца по подводу СОЖ: AD — подвод через фланец, A — подвод по центру, B — через оба канала.
- 334322
- Заказной код DEGERLI: первые цифры — серия оправки, последние — типоразмер.
Балансировка и предельные обороты
Хвостовик этой серии отбалансирован по классу G 6,3 на 15000 об/мин — это верхняя частота, на которую рассчитан хвостовик; фактический предел задает самый слабый элемент сборки, обычно инструмент или цанга.
- Класс балансировки
- G 6,3
- Расчетная частота вращения
- 15000 об/мин
- Масса оправки
- 6,1 кг
- Допустимый остаточный дисбаланс
- 24,5 г·мм
- Смещение центра масс при этом дисбалансе
- 4 мкм
Дисбаланс посчитан по ISO 1940-1: U = G · 9549 · M / n = 6,3 · 9549 · 6,1 / 15000 = 24,5 г·мм. При работе на меньшей частоте допуск пропорционально растет.
Частые вопросы
Как передается крутящий момент? Через торцевые шпонки оправки, фреза притягивается центральным винтом. Момент не зависит от силы трения, поэтому схема держит тяжелое торцевое фрезерование.
Подойдет ли фреза другого производителя? Да, если посадочное отверстие 22 мм и расположение шпоночных пазов выполнены по тому же стандарту.
Нужен ли отдельный винт? Крепежный винт подбирается по посадочному диаметру 22 мм; уточните наличие при заказе.
Что проверить при получении? Чистоту конуса и торца, отсутствие забоин, и биение по контрольной оправке. Заявленный предел — 0,005 мм; измерение делают на чистом конусе шпинделя.
Чем вылет A отличается от общей длины? A отсчитывается от базового торца фланца до торца оправки: это то, что реально уходит в рабочую зону. Общая длина включает еще конус и в подборе не участвует.
Преимущества
- ✓ Корпус из стали VN5, твердость 58-60 HRC
- ✓ Радиальное биение не более 0,005 мм
- ✓ Балансировка G 6,3 на 15000 об/мин
- ✓ Подвод СОЖ исполнения AD
- ✓ Масса 6,1 кг подтверждена каталогом производителя, страница C-13
Сопутствующие товары
- Штревель под этот конус
- Штревель D15 M16x60 45° MAS 403 BT/BBT 40 DEGERLI
Соседние типоразмеры
- Ближайший меньший размер
- Оправка прецизионная BT40 для насадных торцевых фрез ATB 16х40мм 0,005мм MAS 403 BT форма AD DEGERLI
- Ближайший больший размер
- Оправка прецизионная BT40 для насадных торцевых фрез ATB 32х250мм 0,005мм MAS 403 BT форма AD DEGERLI
- Тот же размер, вылет 40 мм
- Оправка прецизионная BT40 для насадных торцевых фрез ATB 22х40мм 0,005мм MAS 403 BT форма AD DEGERLI
Весь раздел — Оправки для фрез торцевых насадных: там собраны все хвостовики и вылеты этой серии.
Как подобрать: конус шпинделя (BT40) задает посадку, размер 22 — инструмент, вылет 250 мм — доступ к детали. Проверьте резьбу штревеля своего станка до заказа: у одного и того же конуса встречаются разные штревели.

 RU
 UA