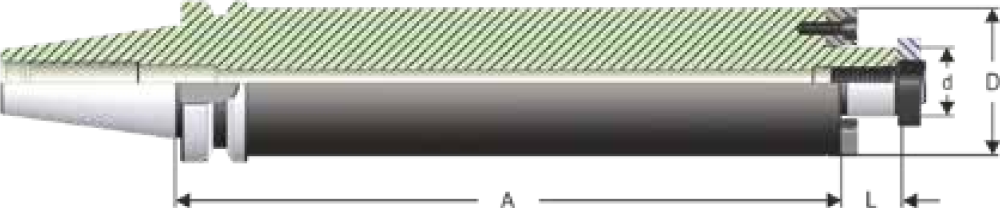
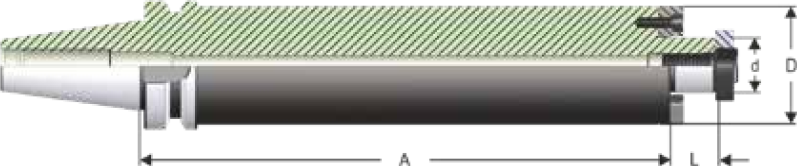
Оправка прецизійна BT 40 до насадних торцевих фрез ATB 22х250мм 0,005мм MAS 403 BT форма AD DEGERLI — оправка для насадних торцевих і дискових фрез із хвостовиком BT40. Посадочний діаметр фрези 22 мм, виліт A = 250 мм. Радіальне биття не більше ніж 0,005 мм. Маса 6,1 кг.
Сумісність і добір
Завдання — поставити насадну торцеву або дискову фрезу з посадочним отвором 22 мм на шпиндель BT40.
- Посадка у шпиндель
- BT40, стандарт JIS B 6339 (MAS 403 BT)
- Діаметр конуса біля торця
- 44,45 мм
- Різьба під штревель
- M16
- Затискуваний інструмент
- насадна фреза з отвором 22 мм і торцевими шпонками
- Виліт A
- 250 мм
- Взаємозамінність
- посадочні розміри хвостовика нормовані стандартом, оправка стає у шпиндель будь-якого виробника з тим самим конусом
Призначення та сфера застосування
Оправка передає крутний момент через торцеві шпонки, а фреза притягується центральним гвинтом. Схема застосовується для торцевого фрезерування площин і для дискових фрез у пазових операціях.
Хвостовик відбалансовано за класом G 6,3 на 15000 об/хв і шліфовано за стандартом JIS B 6339 (MAS 403 BT); корпус зі сталі VN5 з твердістю 58-60 HRC.
Складання вигідніше зібрати один раз і тримати у візку готовим: повторний набір вильоту після кожної зміни інструмента з’їдає більше часу, ніж коштує друга оправка.
Відношення вильоту до діаметра корпусу тут 11.4 (250 мм до 22 мм). Що воно більше, то раніше починається віджим інструмента, тому виліт 250 мм беруть лише тоді, коли деталь не дає підійти корпусом ближче.
Різьба під штревель M16: штревель добирають не за конусом, а за стандартом верстата. Той самий конус BT40 трапляється з різними кутами головки штревеля, тому старий штревель зі знятої оправки треба звірити перед замовленням.
Під час вибирання глибоких кишень виліт стає головним обмеженням: подвоєння вильоту знижує жорсткість приблизно на порядок, тому глибину набирають ступенями і міняють оправку на довшу лише на останніх проходах.
У ремонтному цеху з різнорідною номенклатурою зручніше тримати один конус на всі верстати і міняти лише робочу частину: складський запас скорочується, а оснастка переставляється між верстатами без підгонки.
Практика застосування
Силова серія оправок відрізняється товщиною стінки і вкороченим вильотом, а не типом хвостовика.
Характеристики
- Тип оснастки
- оправка для насадних торцевих фрез
- Хвостовик
- BT40 (конус 7:24)
- Стандарт хвостовика
- JIS B 6339 (MAS 403 BT)
- Форма отвору ЗОР
- тип AD
- Посадочний діаметр фрези d
- 22 мм (поле h6)
- Виліт A
- 250 мм
- Діаметр конуса d1
- 44,45 мм
- Різьба під штревель
- M16
- Радіальне биття
- не більше ніж 0,005 мм
- Балансування
- G 6,3 за 15000 об/хв
- Матеріал корпусу
- VN5
- Твердість
- 58-60 HRC
- Маса
- 6,1 кг
- Замовний код виробника
- 334322
Розміри конусів і посадок — за ГОСТ 25827-93 (Хвостовики інструментів з конусом 7:24. Розміри).
Тексти стандартів: ГОСТ 25827-93.
Розміри, вагу та посадочні дані звірено з каталогом DEGERLI 2023, серпень 2026. Сторінка каталогу C-13.
Що означає позначення
- BT40
- BT — це конус 7:24 японської системи MAS 403 BT, розмір 40.
- ATB 22
- Діаметр посадочного пояска під насадну фрезу, поле h6.
- форма AD
- Виконання фланця за підведенням ЗОР: AD — підведення крізь фланець, A — по центру, B — обома каналами.
- 334322
- Замовний код DEGERLI: перші цифри — серія оправки, останні — типорозмір.
Балансування та граничні оберти
Хвостовик цієї серії відбалансовано за класом G 6,3 на 15000 об/хв — це верхня частота, на яку розрахований хвостовик; фактичну межу задає найслабший елемент складання, зазвичай інструмент або цанга.
- Клас балансування
- G 6,3
- Розрахункова частота обертання
- 15000 об/хв
- Маса оправки
- 6,1 кг
- Допустимий залишковий дисбаланс
- 24,5 г·мм
- Зміщення центра мас за цього дисбалансу
- 4 мкм
Дисбаланс пораховано за ISO 1940-1: U = G · 9549 · M / n = 6,3 · 9549 · 6,1 / 15000 = 24,5 г·мм. Під час роботи на меншій частоті допуск пропорційно зростає.
Часті запитання
Як передається крутний момент? Через торцеві шпонки оправки, фреза притягується центральним гвинтом. Момент не залежить від сили тертя, тому схема тримає важке торцеве фрезерування.
Чи підійде фреза іншого виробника? Так, якщо посадочний отвір 22 мм і розташування шпонкових пазів виконані за тим самим стандартом.
Чи потрібен окремий гвинт? Кріпильний гвинт добирають за посадочним діаметром 22 мм; уточніть наявність під час замовлення.
Що перевірити під час отримання? Чистоту конуса й торця, відсутність забоїн, а також биття по контрольній оправці. Заявлена межа — 0,005 мм; вимірювання роблять на чистому конусі шпинделя.
Чим виліт A відрізняється від загальної довжини? A відлічують від базового торця фланця до торця оправки: це те, що реально йде в робочу зону. Загальна довжина включає ще конус і в доборі не бере участі.
Переваги
- ✓ Корпус зі сталі VN5, твердість 58-60 HRC
- ✓ Радіальне биття не більше ніж 0,005 мм
- ✓ Балансування G 6,3 на 15000 об/хв
- ✓ Підведення ЗОР виконання AD
- ✓ Маса 6,1 кг підтверджена каталогом виробника, сторінка C-13
Супутні товари
- Штревель під цей конус
- Штревель D15 M16x60 45° MAS 403 BT/BBT 40 DEGERLI
Сусідні типорозміри
- Найближчий менший розмір
- Оправка прецизійна BT 40 до насадних торцевих фрез ATB 16х40мм 0,005мм MAS 403 BT форма AD DEGERLI
- Найближчий більший розмір
- Оправка прецизійна BT 40 до насадних торцевих фрез ATB 32х250мм 0,005мм MAS 403 BT форма AD DEGERLI
- Той самий розмір, виліт 40 мм
- Оправка прецизійна BT 40 до насадних торцевих фрез ATB 22х40мм 0,005мм MAS 403 BT форма AD DEGERLI
Увесь розділ — Оправки для фрез торцевих насадних: там зібрані всі хвостовики та вильоти цієї серії.
Як добрати: конус шпинделя (BT40) задає посадку, розмір 22 — інструмент, виліт 250 мм — доступ до деталі. Перевірте різьбу штревеля свого верстата до замовлення: в одного й того самого конуса трапляються різні штревелі.

 RU
 UA