Про розділ
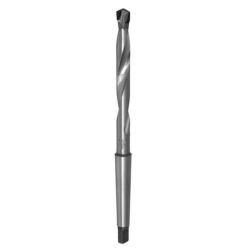
Інтернет-магазин «Компанія Сплав» пропонує купити свердла спіральні з конічним хвостовиком для верстатної обробки металів. У каталозі 294 типорозміри діаметром від 5 до 100 мм виробництва провідних світових і вітчизняних брендів. Свердла випускаються за п'ятьма стандартами — середня, подовжена, довга серії, коротка серія для важкооброблюваних матеріалів і свердла з твердосплавними пластинами — та призначені для встановлення безпосередньо у шпиндель верстата через конус Морзе.
Серії свердел з конічним хвостовиком
| Серія | Стандарт | Діаметри | Коли застосовувати |
|---|
| Середня серія | ГОСТ 10903-77 | 5 – 80 мм | Універсальна, глибина отвору до 3–5 діаметрів |
| Подовжена серія | ГОСТ 2092-77 | 6 – 30 мм | Глибокі отвори, робота через припливи та бобишки |
| Довга серія | ГОСТ 12121-77 | 5 – 50 мм | Свердління через кондукторні втулки, максимальний виліт |
| Коротка серія | ГОСТ 20696-75 | 6 – 20 мм | Нержавіючі, жароміцні та титанові сплави, кут 125° |
| З твердосплавною пластиною | ГОСТ 22736-77 | 10 – 30 мм | Чавун, загартовані сталі, абразивні матеріали |
Конструктивні особливості свердел з конічним хвостовиком
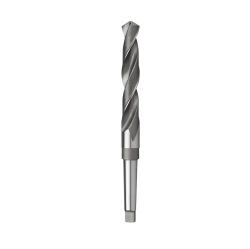
Свердла з конічним хвостовиком (к/х) — суцільний різальний інструмент, що складається з робочої частини та конічного хвостовика за стандартом конуса Морзе.
Робоча частина свердла:
- Різальна частина (перо) — формує різальні кромки, виконує знімання металу під час свердління
- Спіральні канавки — забезпечують відведення стружки із зони різання та підведення МОР до різальних кромок
- Напрямні стрічки — центрують свердло в отворі, зменшують тертя
- Осердя — основна силова частина, сприймає крутний момент і осьове навантаження
Конічний хвостовик:
- Конус Морзе (КМ) з номерами від 1 до 6 залежно від діаметра свердла, розміри за ГОСТ 25557-82
- Лапка для вибивання свердла зі шпинделя верстата
- Точна геометрія для надійної фіксації та мінімального биття
Геометрія різальної частини:
- Кут при вершині: 116–118° для стандартних сталей (125°±3° у короткої серії за ГОСТ 20696-75)
- Кут нахилу гвинтової канавки: 18–30° — забезпечує ефективне відведення стружки
- Задній кут: 8–12° — зменшує тертя задньої поверхні
- Зворотна конусність робочої частини — знижує тертя стрічок об стінки отвору
- Конструктивні елементи та геометричні параметри — за ГОСТ 4010-77
Конуси Морзе та діапазони діаметрів свердел
Конус Морзе — стандартизована система самогальмівних конічних з'єднань із конусністю близько 1:20. Малий кут конуса створює ефект самозаклинювання: інструмент утримується силою тертя й передає крутний момент без додаткових затискачів.
| Конус Морзе | Діаметр свердла, мм | Конусність | Кут конуса |
|---|
| КМ1 | 5,00 – 14,00 | 1:19,212 | ~2°59′ |
| КМ2 | 14,25 – 23,00 | 1:20,047 | ~2°52′ |
| КМ3 | 23,25 – 31,75 | 1:19,922 | ~2°52′ |
| КМ4 | 32,00 – 50,50 | 1:19,254 | ~2°58′ |
| КМ5 | 51,00 – 76,00 | 1:19,002 | ~3°01′ |
| КМ6 | 77,00 – 100,00 | 1:19,180 | ~2°59′ |
Межі конусів за ГОСТ 10903-77 проходять по діаметрах 14,00 / 23,02 / 31,75 / 50,80 / 76,20 мм. Свердла діаметром понад 80 мм виходять за діапазон стандарту й виготовляються за документацією виробника.
Переваги конічного з'єднання:
- Самоцентрування інструмента — мінімальне радіальне биття
- Встановлення напряму у шпиндель або піноль без свердлильного патрона
- Надійна фіксація завдяки самогальмівній конусності 1:20 — свердло не провертається під навантаженням
- Передача великих крутних моментів за важких режимів
- Точне позиціювання різальної частини відносно осі шпинделя
- Відсутність люфтів і вібрацій під час роботи
Як читати позначення свердла 2301-XXXX
Кожному типорозміру ГОСТ надає каталожний номер, який однозначно задає діаметр, довжину та клас точності:
- 2301 — код групи «свердла спіральні»; 2302 — свердла для важкооброблюваних матеріалів за ГОСТ 20696-75
- Чотири цифри — порядковий номер типорозміру. Приклад: Свердло 2301-0050 ГОСТ 10903-77 — ф 15,0 мм нормальної точності, хвостовик КМ2, L=218 мм, l=120 мм
- Суфікс Л — лівий напрямок спіралі; суфікси А1 і В1 уточнюють клас точності
У картці кожного товару нашого каталогу позначення за ГОСТ указано окремим рядком — за ним зручно шукати через пошук сайту.
Марки швидкорізальної сталі та їхні характеристики
Р6М5 (HSS) — базова універсальна марка
Хімічний склад: W-6 %, Mo-5 %, V-2 %, Cr-4 %. Найпоширеніша марка з оптимальним балансом робочих характеристик і вартості — основа асортименту.
Застосування: вуглецеві та низьколеговані сталі (Ст3, 45, 40Х, 20Х); сірий і ковкий чавун; кольорові метали та сплави; універсальні роботи в механообробних цехах.
Параметри: твердість 62–64 HRC; теплостійкість до 620 °C; швидкість різання 20–30 м/хв по сталі; стійкість — базовий рівень, що приймається за 100 %.
Р6М5К5 (HSSCo5, HSS-E) — кобальтова сталь преміум-класу
Хімічний склад: W-6 %, Mo-5 %, V-2 %, Cr-4 %, Co-5 %. Кобальт значно підвищує теплостійкість і зносостійкість різальних кромок.
Застосування: нержавіючі сталі (12Х18Н10Т, AISI 304, 316, 321); жароміцні сплави на основі нікелю; високолеговані інструментальні сталі; титанові сплави (ВТ6, ВТ14, Grade 5); загартовані сталі до 35–40 HRC; переривчасте різання.
Параметри: твердість 65–67 HRC; теплостійкість до 650 °C; швидкість різання 8–14 м/хв по нержавіючій сталі; стійкість у 1,5–2 рази вища за Р6М5; підвищена в'язкість — краще переносить змінні навантаження.
Р18 (HSS-W18) — класична високовольфрамова сталь
Хімічний склад: W-18 %, V-1 %, Cr-4 %. Класична швидкорізальна сталь із максимальним вмістом вольфраму, висока теплостійкість і стабільність кромки.
Застосування: високоміцні сталі; прецизійне свердління з високими вимогами до якості отвору; відповідальні роботи, що потребують максимальної стійкості.
Параметри: твердість 63–65 HRC; теплостійкість до 620–640 °C; стійкість вища за Р6М5 на 30–50 % під час обробки твердих матеріалів.
Р9К5 — марка з підвищеною теплостійкістю
Хімічний склад: W-9 %, Co-5 %, V-2 %, Cr-4 %. Поєднання вольфраму й кобальту забезпечує стійкість до зносу за високих температур різання. Застосовується для швидкісного свердління та важкооброблюваних матеріалів як альтернатива Р6М5К5.
У каталозі також представлені свердла з Р3М3 — економічної марки для конструкційних сталей за помірних режимів, і свердла, оснащені пластинами з твердого сплаву ВК8 — для чавуну, загартованих сталей та абразивних матеріалів.
Класи точності виготовлення
Класи точності регламентовані ГОСТ 2034-80 і вказуються в позначенні свердла:
| Клас | Точність діаметра | Особливості | Застосування |
|---|
| А1, А (підвищена) | h8 | Шліфований профіль, мінімальне биття | Точні отвори, обробка під розгортання |
| В1, В (нормальна) | h9 | Стандартне виконання за ГОСТ | Більшість загальномашинобудівних робіт |
У нашому каталозі є свердла класу А1 (шліфовані). Додатково доступні свердла з покриттями TiN і TiAlN для підвищення стійкості.
Рекомендації щодо вибору свердла
1. Діаметр. Для остаточних отворів обирайте діаметр з урахуванням розбивання (свердло дає отвір на 0,05–0,15 мм більший за номінал); під подальше розгортання — на 0,2–0,5 мм менший за фінальний розмір; під різьбу — згідно з таблицями свердел під різьбу. Крок діаметрів у каталозі — 0,1 мм до 14 мм, що дозволяє дібрати розмір точно за кресленням.
2. Марка сталі. Р6М5 — універсальне застосування; Р6М5К5 або Р9К5 — нержавійка, жароміцні сплави, титан; Р18 — високоміцні сталі та максимальна стійкість; ВК8 (твердосплавні) — чавун і загартовані сталі.
3. Конус Морзе. Має відповідати конусу шпинделя верстата. За розбіжності застосовуйте перехідні втулки за ГОСТ 13598-85 (наприклад, КМ2 в КМ3). Встановити свердло з більшим конусом у менший шпиндель не можна.
4. Серія за довжиною. Середня серія — глибина до 3–5 діаметрів; подовжена — глибше, а також робота через виступні елементи деталі; довга — свердління через кондукторні втулки; коротка — важкооброблювані матеріали, де важлива жорсткість.
5. Клас точності. А1 — для точних отворів і подальшого розгортання; В1 — для стандартних робіт.
Технологія роботи: встановлення, режими, МОР
Встановлення свердла:
- Очистіть конус хвостовика й отвір шпинделя від забруднень
- Перевірте відсутність забоїн і пошкоджень на конусних поверхнях
- Протріть конус насухо — олива на конусних поверхнях знижує силу зчеплення й спричиняє провертання
- Вставте свердло у шпиндель різким осьовим рухом до посадки конуса
- Переконайтеся в надійності фіксації: свердло не має провертатися від руки
Видалення свердла: вставте клин або вибивач у проріз шпинделя й легкими ударами вибийте свердло, притримуючи його рукою. Не допускайте падіння інструмента та пошкодження конуса.
Орієнтовні режими різання для Р6М5:
| Матеріал заготовки | Швидкість різання, м/хв | Подача, мм/об |
|---|
| Сталь 45 (σв = 600 МПа) | 20 – 25 | 0,15 – 0,40 |
| Сталь легована (40Х, 30ХГСА) | 14 – 20 | 0,12 – 0,36 |
| Нержавіюча 12Х18Н10Т | 8 – 12 | 0,10 – 0,28 |
| Сірий чавун СЧ20 | 15 – 25 | 0,20 – 0,45 |
| Алюмінієві сплави | 40 – 70 | 0,20 – 0,50 |
| Латунь ЛС59 | 50 – 80 | 0,20 – 0,45 |
Менші значення подачі — для малих діаметрів, більші — для діаметрів понад 20 мм. Для Р6М5К5 і Р9К5 швидкість можна підвищити на 20–30 %. За свердління без охолодження режими знижують на третину.
Застосування МОР: емульсії 5–10 % — для сталей і чавунів (основне застосування); мінеральні оливи — для нержавіючих сталей і важких режимів; синтетичні МОР — для високошвидкісної обробки; для алюмінію — спеціалізовані склади; для чавуну можлива робота насухо або з повітряним охолодженням.
Правила експлуатації:
- Починайте свердління на зниженій подачі до врізання на повну глибину забірного конуса
- За глибоких отворів періодично виводьте свердло для видалення стружки
- Забезпечте рясне підведення МОР безпосередньо в зону різання
- Не допускайте перегріву — за появи синяви на стружці знизьте режими
- Контролюйте стан різальних кромок і вчасно переточуйте інструмент
Переточування та обслуговування
Ознаки потреби в переточуванні: підвищене зусилля подачі; скрип і виск під час свердління; сині відтінки стружки; задирки та рвані краї отвору; фаска зносу задніх поверхонь понад 0,3–0,5 мм; викришування різальних кромок.
Параметри переточування: кут при вершині 116–118° для стандартних сталей; задній кут 10–12° по зовнішньому діаметру; симетричність різальних кромок — відхилення за довжиною не більше ніж 0,05 мм; рівність задніх кутів на обох перах; підточування перемички для зменшення осьового зусилля.
Рекомендації: використовуйте спеціалізоване заточувальне обладнання; охолоджуйте свердло під час заточування — перегрів відпускає різальну кромку; зберігайте вихідну геометрію; шліфуйте до повного видалення фаски зносу; після заточування перевірте биття.
Зберігання: у вертикальному положенні або в касетах; захист від ударів; антикорозійне покриття за тривалого зберігання; сухе приміщення; періодична перевірка стану конуса й різальних кромок.
Сфери застосування
Типи верстатів: вертикально-свердлильні (2Н125, 2Н135, 2Н150); радіально-свердлильні (2М55, 2Л53У, 2А554); токарні (1К62, 16К20, 1М63); фрезерні з вертикальною головкою; розточувальні; агрегатні та спеціальні.
Галузі: машинобудування (корпусні деталі, фланці, плити); металургія (прокатні валки, штампи); суднобудування (товстолистовий метал, набір корпусу); енергетичне машинобудування (турбіни, корпуси насосів, теплообмінники); нафтогазове обладнання (фланці високого тиску, запірна арматура); авіаційна промисловість (титанові та жароміцні сплави); залізничне машинобудування; ремонтні підприємства.
Типові операції: свердління наскрізних і глухих отворів; розсвердлювання для збільшення діаметра; свердління під різьбу; попереднє свердління перед розгортанням; обробка литих і кованих заготовок; свердління деталей після термообробки.
Виробники в асортименті
OTTIMO — основна марка каталогу: сталь перевірених металургійних комбінатів, прецизійне заточування, контроль геометрії на кожному етапі виробництва, стабільна якість партій.
PREMIO — професійна серія вищого класу: високоякісна швидкорізальна сталь, шліфовані канавки, точна геометрія різальних кромок, підвищена стійкість до переточування, робота з важкооброблюваними матеріалами.
TORNERI — широка лінійка типорозмірів, зокрема подовженої та довгої серій.
Виробництво КНР — бюджетний сегмент: доступна ціна за прийнятної якості, великий вибір нестандартних діаметрів, оптимальні для разових і некритичних операцій.
Україна та виробництво радянського періоду — перевірена часом якість: виготовлені за ГОСТ 10903-77, ГОСТ 12121-77, ГОСТ 2092-77, стабільні характеристики, наявність паспортів якості.
Переваги купівлі в «Компанії Сплав»
- Понад 20 років досвіду в постачанні металорізального інструмента, працюємо з 2003 року
- 294 типорозміри свердел із конічним хвостовиком діаметром від 5 до 100 мм, конуси Морзе КМ1–КМ6
- П'ять серій і п'ять марок сталі — Р6М5, Р6М5К5, Р18, Р9К5, Р3М3, плюс твердосплавні
- Технічна консультація з добору інструмента та розрахунку режимів різання
- Сертифікати відповідності та паспорти якості на партії
- Конкурентні ціни завдяки прямим постачанням, знижки для оптових і постійних клієнтів
- Відправка Новою Поштою по всій Україні, термін відправки 1–3 дні
- Мінімальне замовлення 300 грн, безготівковий розрахунок із ПДВ для юридичних осіб і ФОП
Як замовити
- Онлайн на сайті — оберіть свердло в каталозі, додайте в кошик, оформіть замовлення в кілька кліків.
- Електронною поштою info@splav.kharkov.ua — надішліть список позицій, отримайте комерційну пропозицію та узгодьте умови постачання.
- Телефоном або в месенджерах — +38 (067) 579-89-30 (ПН-ПТ 10:00-18:00), Viber, Telegram: допоможемо дібрати інструмент за кресленням або позначенням ГОСТ.
Для оптових покупців: спеціальні ціни при замовленні від 50 000 грн, індивідуальні умови для постійних клієнтів, робота за договорами постачання, відстрочка платежу для перевірених партнерів, допомога у формуванні складського запасу інструмента.
Потрібна консультація з вибору свердла з конічним хвостовиком? Пишіть на info@splav.kharkov.ua, у Viber або Telegram. Фахівці «Компанії Сплав» доберуть оптимальне свердло з урахуванням матеріалу заготовки, типу верстата, потрібної точності отвору та бюджету.

 RU
 UA