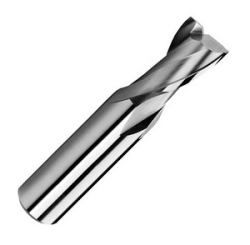
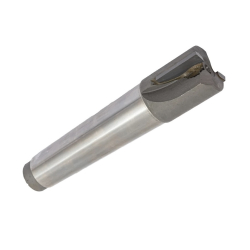
Фрезы шпоночные твердосплавные
Шпоночная фреза — двузубый концевой инструмент, у которого торцовые кромки доходят до оси вращения: он врезается в сплошной материал вертикально и ведет закрытый паз под призматическую шпонку по ГОСТ 23360-78. Твердосплавные исполнения делятся на две конструкции и два стандарта: цельные по ГОСТ 16463-80 (диаметры 2—12 мм) и с напайными пластинами по ГОСТ 6396-78 (10—25 мм с цилиндрическим хвостовиком и 12—40 мм с коническим). В разделе 290 позиций, диаметры от 0,5 до 50 мм.
Разница с быстрорежущим инструментом — в скорости и в том, что происходит при нагреве. ГОСТ 16463-80 нормирует для цельной твердосплавной фрезы 40 м/мин по стали 45 и 40Х твердостью HRC 35…40; ГОСТ 6396-78 дает 40 м/мин на Т5К10 и 60 м/мин на Т15К6 по стали и до 55 м/мин на ВК6 по чугуну. Карбид на этих скоростях не отпускается, а быстрорежущая сталь теряет твердость и садится за один длинный паз. Если резать нужно медленно и по сырому металлу, дешевле взять фрезы из быстрорежущей стали.
Разделы категории
Конструкцию выбирают по ширине паза: до 12 мм работает цельный карбид, от 10 мм — паяная схема. В диапазоне 10—12 мм есть обе, и там решает не размер, а условия резания.
Двенадцать позиций в дочерние разделы не распределены и видны только в общем списке: пять фрез со сменной твердосплавной пластиной, четыре концевые (сферические, фасочная, цилиндрическая) и три резьбофрезы. Это смежная номенклатура — под шпоночный паз по ГОСТ 23360 они не рассчитаны.
Как выбрать
По ширине паза
Диаметр фрезы равен ширине паза по чертежу — «с запасом на доводку» шпоночную фрезу не берут. Поле допуска задает исполнение: под паз N9 диаметр рабочей части выполняют по f8 (паяные) или e8 (цельные), под паз P9 — по e8. Фреза под P9 у паяной серии это отдельный заказ, а не складская позиция.
По глубине паза
Предел глубины за установ — длина режущей части, а не общая длина фрезы. У цельных по стандарту это 4—16 мм в зависимости от диаметра, у паяных 12—25 мм. Когда паз глубже, берут удлиненное исполнение: за короткой режущей кромкой идет гладкая шейка без стружечных канавок, и фреза достает до дна, не вывешиваясь из патрона. Вылет за пределы режущей части на монолитном карбиде заканчивается поломкой, а не износом.
По хвостовику
Цилиндрический хвостовик ставят в цангу ER, термозажимной или гидропластовый патрон. Если хвостовик гладкий — а таковы все цельные твердосплавные и исполнение 1 паяных по СТ СЭВ 116, — патрон с боковым зажимом не подходит: винт сминает хвостовик и уводит биение. Боковой зажим рассчитан на исполнение 2 с лыской по ГОСТ 25334. Конический хвостовик (конус Морзе 1—4 по ГОСТ 25557-82, степень точности AT8 по ГОСТ 2848-75) садится в шпиндель напрямую или через переходную втулку; в меньший конус фреза не встает.
По обрабатываемому материалу
| Что режем | Марка или серия | Где в каталоге |
| Сталь конструкционная и легированная | Т5К10 — черновые и получистовые проходы, Т15К6 — чистовые | ГОСТ 6396-78 |
| Чугун серый и высокопрочный | ВК6, ВК6М, ВК8 — группа ВК терпит прерывистое резание | ГОСТ 6396-78, ГОСТ 16463-80 |
| Сталь до 58 HRC, в том числе улучшенная и закаленная | монолитный карбид с покрытием TiSiN или AlTiSiN | ГОСТ 16463-80 |
| Алюминий, латунь, бронза, медь | монолитный карбид без покрытия, угол наклона спирали 45° | ГОСТ 16463-80 |
| Коррозионностойкая (нержавеющая) сталь | ВК-группа или монолит с покрытием — оба варианта с оговоркой | ГОСТ 6396-78, ГОСТ 16463-80 |
Правило разделения групп задано самим ГОСТ 6396-78: пластины группы ТК — для обработки стали, группы ВК — для чугуна. Ошибка в марке стоит стойкости, а не размера: паз выйдет в допуске, но фрезы хватит на заметно меньшую наработку.
Ассортимент и производители
В разделе 290 позиций, 88 из них с ненулевым остатком, остальные под заказ.
- Цельные твердосплавные — 165 позиций, диаметры 0,5—20 мм. Внутри серия AGIR на 82 позиции: 55 с покрытием TiSiN или AlTiSiN по стали и чугуну, 27 без покрытия с углом наклона спирали 45° по алюминию, 17 удлиненного исполнения.
- С напайными пластинами — 113 позиций, диаметры 2—50 мм. Конический хвостовик у 78 позиций (КМ1 — 3, КМ2 — 23, КМ3 — 18, КМ4 — 16), цилиндрический у 30.
- Обозначение по ГОСТ проставлено у 80 позиций — по нему ищут и по нему заказывают повторно.
- Марки твердого сплава в наименованиях: ВК8 — 56 позиций, Т5К10 — 41, Т15К6 — 6, ВК6М — 1. Там, где марка не указана, ее уточняют при заказе.
- Производители — AGIR (82 позиции), китайское производство (32), DORMER (11), внутризаводское изготовление (10), OTTIMO (10), Beltools (9), YG-1 (7), а также GUHRING, OSG, KYOCERA, STOCK, WOLF и TWISTER.
Эксплуатация и обслуживание
Врезание в сплошной материал
Шпоночная фреза врезается по оси — этим она и отличается от концевой. Вертикальную подачу при врезании берут в 3—5 раз меньше продольной: паз закрытый, стружке уходить некуда, кроме как вверх по двум канавкам. Где позволяет деталь, врезаются наклонно или по винтовой интерполяции — кромка нагружается мягче.
Режимы и СОЖ
Частоту вращения считают по формуле n = 1000·Vc / (π·D). Подачи по ГОСТ 6396-78: вертикальная 0,01—0,03 мм/об и продольная 0,03—0,06 мм/об по стали, 0,03—0,04 и 0,06—0,08 мм/об по чугуну — меньшие значения для диаметров 10—12 мм, большие для 25—40 мм. По стали работают с 5-процентным раствором эмульсола, расход от 5 л/мин; сухой рез в закрытом пазу выносит кромку за несколько десятков миллиметров.
Переточка
Перетачивают по задней поверхности торцовых зубьев, диаметр при этом не трогают: снятие с периферии выводит паз из поля допуска. Обратная конусность ограничена стандартом — 0,02 мм на длине пластины у паяных и 0,03 мм на длине рабочей части у цельных; прямая конусность не допускается вовсе, она расширяет паз к устью. Цельный карбид точат алмазным кругом, у паяной фрезы корпус переживает несколько перепаек пластин.
Когда менять
Критерий отказа задан по детали, а не по инструменту: фреза считается изношенной, когда паз выходит за предельные отклонения ГОСТ 23360-78 или шероховатость боковых стенок становится хуже Rz 20 мкм. Мерьте паз, а не кромку. Ленточка на задней поверхности допускается до 0,05 мм — по ней и видно, что пора на заточку.
Хранение
Цельные твердосплавные фрезы малых диаметров хранят в заводском пластмассовом футляре: карбид не гнется, он колется, и удар о соседний инструмент в ящике выкрашивает кромку до первого реза. Упаковка, транспортирование и хранение — по ГОСТ 18088.
Частые вопросы
Чем шпоночная фреза отличается от концевой?
Числом зубьев и торцовой геометрией. У шпоночной два зуба, и режущие кромки доходят до оси вращения — она врезается в сплошной материал вертикально, без предварительного засверливания. У концевой три-четыре зуба, торец ось не перекрывает, зато выше подача на проходе по контуру. Для паза под призматическую шпонку берут шпоночную.
Цельная или с напайными пластинами — что взять?
Решает ширина паза. До 12 мм пластине негде стоять, а паяный шов на такой стенке разрушается от вибрации раньше, чем изнашивается кромка, — там работает цельный карбид. От 16 мм цельная заготовка становится дорогой и хрупкой на вылете, и выигрывает стальной корпус с напаянными пластинами. В диапазоне 10—16 мм есть обе конструкции: цельная даст жесткость и точность, паяная — переточку и меньшую стоимость владения.
Насколько твердосплавная быстрее быстрорежущей?
Примерно вдвое по скорости резания на тех же режимах: стандарты дают 40—60 м/мин для твердого сплава по стали против 20—25 м/мин у быстрорежущей фрезы того же диаметра. Выигрыш больше на длинных и глубоких пазах, где быстрорежущая кромка успевает разогреться и отпуститься.
Какой патрон нужен под шпоночную фрезу?
Под цилиндрический хвостовик — цанга ER, термозажимной или гидропластовый патрон. Патрон с боковым зажимом подходит только хвостовику с лыской по ГОСТ 25334. Под конический хвостовик — шпиндель с тем же конусом Морзе или переходная втулка с этого конуса на конус станка.
Что означает HRC58 в наименовании импортной фрезы?
Предельную твердость обрабатываемого материала: фреза рассчитана на заготовку до 58 HRC. Твердость самого твердого сплава измеряют по шкале HRA, и она около 90 HRA. Если бы индекс относился к инструменту, фреза не резала бы даже сырую сталь.
Можно ли одной фрезой пройти и сталь, и чугун?
Технически да, экономически нет. Стандарт разводит группы прямо: ТК (Т5К10, Т15К6) — по стали, ВК (ВК6, ВК6М, ВК8) — по чугуну и цветным сплавам. Универсальный вариант на обе группы — монолитный карбид с покрытием: у него в основных группах применения заявлены и сталь, и чугун.
Условия покупки
Доставка Новой Почтой по всей Украине. Минимальный заказ 300 грн. Работаем с юридическими, физическими лицами и ФОП, отгрузка за наличный или безналичный расчет, с НДС и без НДС. Консультация по подбору — e-mail: info@splav.kharkov.ua, телефон +38 (067) 579-89-30 (ПН-ПТ 10:00-18:00), Viber / Telegram.

 RU
 UA