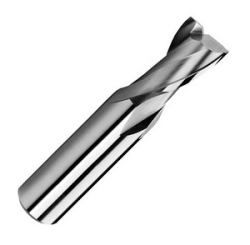
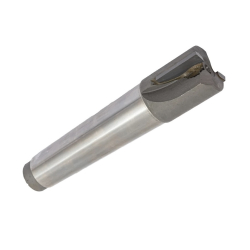
Фрези шпонкові твердосплавні
Шпонкова фреза — двозубий кінцевий інструмент, у якого торцеві кромки доходять до осі обертання: він врізається у суцільний матеріал вертикально і веде закритий паз під призматичну шпонку за ГОСТ 23360-78. Твердосплавні виконання діляться на дві конструкції та два стандарти: суцільні за ГОСТ 16463-80 (діаметри 2—12 мм) і з напаяними пластинами за ГОСТ 6396-78 (10—25 мм із циліндричним хвостовиком і 12—40 мм із конічним). У розділі 290 позицій, діаметри від 0,5 до 50 мм.
Різниця зі швидкорізальним інструментом — у швидкості й у тому, що відбувається при нагріві. ГОСТ 16463-80 нормує для суцільної твердосплавної фрези 40 м/хв по сталі 45 і 40Х твердістю HRC 35…40; ГОСТ 6396-78 дає 40 м/хв на Т5К10 і 60 м/хв на Т15К6 по сталі та до 55 м/хв на ВК6 по чавуну. Карбід на цих швидкостях не відпускається, а швидкорізальна сталь втрачає твердість і сідає за один довгий паз. Якщо різати треба повільно й по сирому металу, дешевше взяти фрези зі швидкорізальної сталі.
Розділи категорії
Конструкцію обирають за шириною паза: до 12 мм працює суцільний карбід, від 10 мм — паяна схема. У діапазоні 10—12 мм є обидві, і там вирішує не розмір, а умови різання.
Дванадцять позицій у дочірні розділи не розподілено, і вони видні лише в загальному списку: п’ять фрез зі змінною твердосплавною пластиною, чотири кінцеві (сферичні, фаскова, циліндрична) і три різьбофрези. Це суміжна номенклатура — під шпонковий паз за ГОСТ 23360 вони не розраховані.
Як обрати
За шириною паза
Діаметр фрези дорівнює ширині паза за кресленням — «із запасом на доведення» шпонкову фрезу не беруть. Поле допуску задає виконання: під паз N9 діаметр робочої частини виконують за f8 (паяні) або e8 (суцільні), під паз P9 — за e8. Фреза під P9 у паяної серії це окреме замовлення, а не складська позиція.
За глибиною паза
Межа глибини за установ — довжина різальної частини, а не загальна довжина фрези. У суцільних за стандартом це 4—16 мм залежно від діаметра, у паяних 12—25 мм. Коли паз глибший, беруть подовжене виконання: за короткою різальною кромкою іде гладка шийка без стружкових канавок, і фреза дістає до дна, не вивішуючись із патрона. Виліт поза межами різальної частини на суцільному карбіді закінчується поломкою, а не зносом.
За хвостовиком
Циліндричний хвостовик ставлять у цангу ER, термозатискний або гідропластовий патрон. Якщо хвостовик гладкий — а такі всі суцільні твердосплавні та виконання 1 паяних за СТ СЕВ 116, — патрон із бічним затиском не підходить: гвинт зминає хвостовик і збільшує биття. Бічний затиск розрахований на виконання 2 з лискою за ГОСТ 25334. Конічний хвостовик (конус Морзе 1—4 за ГОСТ 25557-82, ступінь точності AT8 за ГОСТ 2848-75) сідає у шпиндель напряму або через перехідну втулку; у менший конус фреза не стає.
За оброблюваним матеріалом
| Що ріжемо | Марка або серія | Де в каталозі |
| Сталь конструкційна та легована | Т5К10 — чорнові та напівчистові проходи, Т15К6 — чистові | ГОСТ 6396-78 |
| Чавун сірий та високоміцний | ВК6, ВК6М, ВК8 — група ВК терпить переривчасте різання | ГОСТ 6396-78, ГОСТ 16463-80 |
| Сталь до 58 HRC, зокрема поліпшена та загартована | суцільний карбід із покриттям TiSiN або AlTiSiN | ГОСТ 16463-80 |
| Алюміній, латунь, бронза, мідь | суцільний карбід без покриття, кут нахилу спіралі 45° | ГОСТ 16463-80 |
| Корозійностійка (нержавіюча) сталь | ВК-група або суцільний із покриттям — обидва варіанти із застереженням | ГОСТ 6396-78, ГОСТ 16463-80 |
Правило розділення груп задано самим ГОСТ 6396-78: пластини групи ТК — для обробки сталі, групи ВК — для чавуну. Помилка в марці коштує стійкості, а не розміру: паз вийде в допуску, але фрези вистачить на помітно меншу наробку.
Асортимент і виробники
У розділі 290 позицій, 88 із них із ненульовим залишком, решта під замовлення.
- Суцільні твердосплавні — 165 позицій, діаметри 0,5—20 мм. Усередині серія AGIR на 82 позиції: 55 з покриттям TiSiN або AlTiSiN по сталі та чавуну, 27 без покриття з кутом нахилу спіралі 45° по алюмінію, 17 подовженого виконання.
- З напаяними пластинами — 113 позицій, діаметри 2—50 мм. Конічний хвостовик у 78 позицій (КМ1 — 3, КМ2 — 23, КМ3 — 18, КМ4 — 16), циліндричний у 30.
- Позначення за ГОСТ проставлено в 80 позицій — за ним шукають і за ним замовляють повторно.
- Марки твердого сплаву в найменуваннях: ВК8 — 56 позицій, Т5К10 — 41, Т15К6 — 6, ВК6М — 1. Там, де марку не вказано, її уточнюють при замовленні.
- Виробники — AGIR (82 позиції), китайське виробництво (32), DORMER (11), внутрішньозаводське виготовлення (10), OTTIMO (10), Beltools (9), YG-1 (7), а також GUHRING, OSG, KYOCERA, STOCK, WOLF і TWISTER.
Експлуатація та обслуговування
Врізання у суцільний матеріал
Шпонкова фреза врізається по осі — цим вона й відрізняється від кінцевої. Вертикальну подачу під час врізання беруть у 3—5 разів меншу за поздовжню: паз закритий, стружці йти нікуди, окрім як угору по двох канавках. Де дозволяє деталь, врізаються похило або за гвинтовою інтерполяцією — кромка навантажується м’якше.
Режими та МОР
Частоту обертання рахують за формулою n = 1000·Vc / (π·D). Подачі за ГОСТ 6396-78: вертикальна 0,01—0,03 мм/об і поздовжня 0,03—0,06 мм/об по сталі, 0,03—0,04 і 0,06—0,08 мм/об по чавуну — менші значення для діаметрів 10—12 мм, більші для 25—40 мм. По сталі працюють із 5-відсотковим розчином емульсолу, витрата від 5 л/хв; сухий різ у закритому пазу виносить кромку за кілька десятків міліметрів.
Переточування
Переточують по задній поверхні торцевих зубів, діаметр при цьому не чіпають: знімання з периферії виводить паз за поле допуску. Зворотну конусність обмежено стандартом — 0,02 мм на довжині пластини в паяних і 0,03 мм на довжині робочої частини в суцільних; пряма конусність не допускається взагалі, вона розширює паз до устя. Суцільний карбід точать алмазним кругом, у паяної фрези корпус переживає кілька перепаювань пластин.
Коли міняти
Критерій відмови задано за деталлю, а не за інструментом: фреза вважається зношеною, коли паз виходить за граничні відхилення ГОСТ 23360-78 або шорсткість бічних стінок стає гіршою за Rz 20 мкм. Міряйте паз, а не кромку. Стрічка на задній поверхні допускається до 0,05 мм — за нею й видно, що час на заточування.
Зберігання
Суцільні твердосплавні фрези малих діаметрів зберігають у заводському пластмасовому футлярі: карбід не гнеться, він колеться, і удар об сусідній інструмент у шухляді викришує кромку до першого різу. Пакування, транспортування та зберігання — за ГОСТ 18088.
Часті запитання
Чим шпонкова фреза відрізняється від кінцевої?
Кількістю зубів і торцевою геометрією. У шпонкової два зуби, і різальні кромки доходять до осі обертання — вона врізається у суцільний матеріал вертикально, без попереднього засвердлювання. У кінцевої три-чотири зуби, торець вісь не перекриває, зате вища подача на проході по контуру. Для паза під призматичну шпонку беруть шпонкову.
Суцільна чи з напаяними пластинами — що взяти?
Вирішує ширина паза. До 12 мм пластині немає де стояти, а паяний шов на такій стінці руйнується від вібрації раніше, ніж зношується кромка, — там працює суцільний карбід. Від 16 мм суцільна заготовка стає дорогою та крихкою на вильоті, і виграє сталевий корпус із напаяними пластинами. У діапазоні 10—16 мм є обидві конструкції: суцільна дасть жорсткість і точність, паяна — переточування та меншу вартість володіння.
Наскільки твердосплавна швидша за швидкорізальну?
Приблизно вдвічі за швидкістю різання на тих самих режимах: стандарти дають 40—60 м/хв для твердого сплаву по сталі проти 20—25 м/хв у швидкорізальної фрези того самого діаметра. Виграш більший на довгих і глибоких пазах, де швидкорізальна кромка встигає розігрітися й відпуститися.
Який патрон потрібен під шпонкову фрезу?
Під циліндричний хвостовик — цанга ER, термозатискний або гідропластовий патрон. Патрон із бічним затиском підходить лише хвостовику з лискою за ГОСТ 25334. Під конічний хвостовик — шпиндель із тим самим конусом Морзе або перехідна втулка з цього конуса на конус верстата.
Що означає HRC58 у найменуванні імпортної фрези?
Граничну твердість оброблюваного матеріалу: фрезу розраховано на заготовку до 58 HRC. Твердість самого твердого сплаву міряють за шкалою HRA, і вона близько 90 HRA. Якби індекс стосувався інструмента, фреза не різала б навіть сиру сталь.
Чи можна однією фрезою пройти і сталь, і чавун?
Технічно так, економічно ні. Стандарт розводить групи прямо: ТК (Т5К10, Т15К6) — по сталі, ВК (ВК6, ВК6М, ВК8) — по чавуну та кольорових сплавах. Універсальний варіант на обидві групи — суцільний карбід із покриттям: у нього в основних групах застосування заявлено і сталь, і чавун.
Умови купівлі
Доставка Новою Поштою по всій Україні. Мінімальне замовлення 300 грн. Працюємо з юридичними, фізичними особами та ФОП, відвантаження за готівковим або безготівковим розрахунком, з ПДВ і без ПДВ. Консультація з добору — e-mail: info@splav.kharkov.ua, телефон +38 (067) 579-89-30 (ПН-ПТ 10:00-18:00), Viber / Telegram.

 RU
 UA