О разделе
Р6М5 · Р6М5К5 d 0,5 – 12 мм Типы A, B, R OTTIMO · AGIR · GRIFF ГОСТ 14952-75
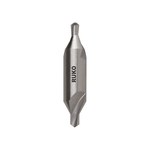
Сверла центровочные комбинированные ГОСТ 14952-75 — типы A, B, C и R
Операция называется центрованием: центровочное сверло за один проход делает цилиндрическую часть отверстия и конус под опорную поверхность центра. Это первая операция на валу и база для всех последующих: от точности центрового отверстия зависит биение детали при точении и шлифовании, а переделать его после черновой обработки уже нельзя. Комбинированные сверла выпускаются по
ГОСТ 14952-75 четырех типов и двух исполнений; форма самого центрового отверстия задается ГОСТ 14034-74 и указывается на чертеже детали. В разделе собраны быстрорежущие сверла Р6М5, Р6М5К5 (HSSCo5), Р18, монолитные твердосплавные ВК6М и ВК8, твердосплавные AGIR с покрытиями TiN, TiSiN и AlTiSiN, а также сверла по DIN 333 форма A.
Что есть в разделе
| Диаметр сверловочной части d | 0,5–12 мм |
| Типы по ГОСТ 14952-75 | A (60° без предохранительного конуса), B (60° + конус 120°), R (дугообразная образующая) |
| Марки быстрорежущей стали | Р6М5, Р6М5К5 (HSSCo5), Р18, Р12 |
| Твердосплавные | монолитные ВК6М и ВК8, комбинированные AGIR |
| Покрытия | TiN, TiSiN, AlTiSiN |
| Импортная номенклатура | DIN 333 форма A, HSS-E |
| Отдельно | сверла 90° с цилиндрическим хвостовиком под точку входа и фаску |
| Поставки | OTTIMO, AGIR, GRIFF, TORNERI, PREMIO, Китай |
Как выбрать тип: A, B, C или R
Заменять один тип другим нельзя: у них разная геометрия опорной поверхности, и центр станка ляжет не по всей длине конуса. Тип берут по форме центрового отверстия, указанной на чертеже по ГОСТ 14034-74.
| Тип | Угол | Что дает | Когда брать |
| A | 60° | цилиндрическая часть и конус 60° под центр | деталь обрабатывается за одну установку, кромке отверстия ничего не угрожает |
| B | 60° + 120° | предохранительный конус 120° над рабочим конусом | вал проходит несколько операций и многократно переставляется в центрах: конус закрывает кромку от забоин |
| C | 75° | конус 75° вместо 60° | чертеж прямо требует форму C; тип встречается редко |
| R | 60° | дугообразная образующая вместо прямого конуса | тяжелые и длинные валы, где нужно снизить удельное давление на опорную поверхность |
Размеры по ГОСТ 14952-75
d — диаметр сверловочной части (поле допуска k12), D — диаметр зажимной части (h9), D1 — диаметр предохранительного конуса, l — длина режущей части, L — полная длина, r — радиус образующей у типа R. Обозначения исполнений 1 и 2 отличаются только шероховатостью поверхностей: у исполнения 1 передняя поверхность Rz 6,3 и зажимная часть Ra 0,63, у исполнения 2 — Rz 10,0 и Ra 1,25. Стандартное серийное исполнение — второе, именно его шифр стоит в наименованиях товаров. Исполнение 1 — повышенной точности: чище поверхности и выше стойкость, стандарт дает поправочный коэффициент 1,3 к наработке; поставляется под заказ. Звездочкой отмечены размеры, которые стандарт применять не рекомендует.
Тип A — конус 60° без предохранительного конуса
| Исполнение 1 | Исполнение 2 | d, мм | D, мм | l, мм | L, мм |
| 2317-0164 | 2317-0038 | 0,5 * | 3,15 | 1 | 21 |
| 2317-0165 | 2317-0039 | 0,63 * | 3,15 | 1,2 | 21 |
| 2317-0166 | 2317-0041 | 0,8 * | 3,15 | 1,5 | 21 |
| 2317-0101 | 2317-0001 | 1 | 3,15 | 1,9 | 33,5 |
| 2317-0102 | 2317-0002 | 1,25 * | 3,15 | 2,2 | 33,5 |
| 2317-0103 | 2317-0003 | 1,6 | 4 | 2,8 | 37,5 |
| 2317-0104 | 2317-0004 | 2 | 5 | 3,3 | 42 |
| 2317-0105 | 2317-0005 | 2,5 | 6,3 | 4,1 | 47 |
| 2317-0106 | 2317-0006 | 3,15 | 8 | 4,9 | 52 |
| 2317-0107 | 2317-0007 | 4 | 10 | 6,2 | 59 |
| 2317-0108 | 2317-0008 | 5 | 12,5 | 7,5 | 66 |
| 2317-0109 | 2317-0009 | 6,3 | 16 | 9,2 | 74 |
| 2317-0111 | 2317-0010 | 8 | 20 | 11,5 | 83 |
| 2317-0112 | 2317-0011 | 10 | 25 | 14,2 | 103 |
Тип B — конус 60° с предохранительным конусом 120°
| Исполнение 1 | Исполнение 2 | d, мм | D, мм | D1, мм | l, мм | L, мм |
| 2317-0167 | 2317-0042 | 0,8 * | 4 | 1,7 | 1,5 | 33,5 |
| 2317-0113 | 2317-0012 | 1 | 4 | 2,12 | 1,9 | 37,5 |
| 2317-0114 | 2317-0013 | 1,25 * | 5 | 2,65 | 2,2 | 42 |
| 2317-0115 | 2317-0014 | 1,6 | 6,3 | 3,35 | 2,8 | 47 |
| 2317-0116 | 2317-0015 | 2 | 8 | 4,25 | 3,3 | 52,5 |
| 2317-0117 | 2317-0016 | 2,5 | 10 | 5,3 | 4,1 | 59 |
| 2317-0118 | 2317-0017 | 3,15 | 11,2 | 6,7 | 4,9 | 63 |
| 2317-0119 | 2317-0018 | 4 | 14 | 8,5 | 6,2 | 70 |
| 2317-0121 | 2317-0019 | 5 * | 18 | 10,6 | 7,5 | 78 |
| 2317-0122 | 2317-0020 | 6,3 | 20 | 13,2 | 9,2 | 83 |
| 2317-0168 | 2317-0043 | 8 | 25 | 17 | 11,5 | 103 |
| 2317-0169 | 2317-0044 | 10 | 31,5 | 21,2 | 14,2 | 128 |
Тип C — конус 75°
| Исполнение 1 | Исполнение 2 | d, мм | D, мм | l, мм | L, мм |
| 2317-0123 | 2317-0021 | 0,8 | 3,15 | 1,5 | 21 |
| 2317-0124 | 2317-0022 | 1 | 3,15 | 1,9 | 33,5 |
| 2317-0125 | 2317-0023 | 1,6 | 4 | 2,8 | 37,5 |
| 2317-0126 | 2317-0024 | 2 | 5 | 3,3 | 42 |
| 2317-0127 | 2317-0025 | 2,5 | 6,3 | 4,1 | 47 |
Тип R — дугообразная образующая
| Исполнение 1 | Исполнение 2 | d, мм | D, мм | l, мм | L, мм | r, мм |
| 2317-0171 | 2317-0045 | 0,5 * | 3,15 | 2 | 21 | 1,6 |
| 2317-0172 | 2317-0046 | 0,63 * | 3,15 | 2,4 | 21 | 2 |
| 2317-0128 | 2317-0026 | 0,8 * | 3,15 | 3 | 21 | 2,5 |
| 2317-0129 | 2317-0027 | 1 | 3,15 | 3 | 33,5 | 3,15 |
| 2317-0130 | 2317-0028 | 1,25 * | 3,15 | 3,35 | 33,5 | 4 |
| 2317-0131 | 2317-0029 | 1,6 | 4 | 4,25 | 37,5 | 5 |
| 2317-0132 | 2317-0030 | 2 | 5 | 5,3 | 42 | 6,3 |
| 2317-0133 | 2317-0031 | 2,5 | 6,3 | 6,7 | 47 | 8 |
| 2317-0134 | 2317-0032 | 3,15 | 8 | 8,5 | 52 | 10 |
| 2317-0135 | 2317-0033 | 4 | 10 | 10,6 | 59 | 12,5 |
| 2317-0136 | 2317-0034 | 5 * | 12,5 | 13,2 | 66 | 16 |
| 2317-0137 | 2317-0035 | 6,3 | 16 | 17 | 74 | 20 |
| 2317-0138 | 2317-0036 | 8 * | 20 | 21,2 | 83 | 25 |
| 2317-0139 | 2317-0037 | 10 | 25 | 26,5 | 103 | 31,5 |
Как подобрать сверло за четыре шага
Шаг 1 — тип по чертежу. Найдите обозначение формы центрового отверстия по ГОСТ 14034-74. Форма без защитной фаски — тип A, с защитной фаской — тип B, дугообразная — тип R.
Шаг 2 — диаметр d. Диаметр сверловочной части задается чертежом и зависит от диаметра и веса вала. Ходовые размеры: 2,5 и 3,15 мм для валов средних размеров, 4,0 и 5,0 мм для тяжелых.
Шаг 3 — проверьте зажимную часть D. Она должна войти в цангу или патрон станка. У сверла d 3,15 мм типа A зажимная часть 8 мм, у того же диаметра типа B — уже 11,2 мм: тип B толще при равном d.
Шаг 4 — материал. Р6М5 закрывает обычную конструкционную сталь и чугун.
Р6М5К5 (HSSCo5) берут для нержавейки и деталей с коркой: по пункту 2.2 стандарта твердость рабочей части кобальтовых марок выше на 1–2 единицы HRC. Монолитный твердый сплав — для закаленных сталей и станков с ЧПУ, где решает жесткость, а не пластичность.
Режимы и ресурс по стандарту
Это режимы стойкостных испытаний из раздела 4 ГОСТ 14952-75: сталь 45 по ГОСТ 1050-88 твердостью 187–207 HB, 5 %-ный раствор эмульсола с расходом от 5 дм³/мин. По нержавеющей стали и жаропрочным сплавам скорость снижают вдвое, по чугуну оставляют, по алюминию поднимают в 3–4 раза. Частота вращения считается по формуле n = 1000·Vc / (π·d).
| d, мм | Подача s, мм/об (A, B, C) | Подача s, мм/об (R) | Глубина, мм (A, C, R) | Глубина, мм (B) | Vc, м/мин | Отверстий за испытание |
| 0,5 | 0,01 | 0,02 | 1,3 | — | 8-10 | 13 |
| 0,63 | 0,01 | 0,02 | 1,5 | — | 8-10 | 13 |
| 0,8 | 0,01 | 0,02 | 1,9 | 2,1 | 8-10 | 13 |
| 1 | 0,01 | 0,02 | 2,3 | 2,6 | 8-10 | 13 |
| 1,25 | 0,02 | 0,02 | 2,8 | 3,2 | 8-10 | 25 |
| 1,6 | 0,02 | 0,02 | 3,5 | 4 | 8-10 | 25 |
| 2 | 0,04 | 0,04 | 4,4 | 5 | 8-10 | 25 |
| 2,5 | 0,07 | 0,07 | 5,5 | 6,3 | 11-13 | 30 |
| 3,15 | 0,07 | 0,07 | 7 | 8 | 11-13 | 30 |
| 4 | 0,08 | 0,08 | 8,9 | 10,1 | 11-13 | 24 |
| 5 | 0,1 | 0,1 | 11,2 | 12,7 | 14 | 24 |
| 6,3 | 0,12 | 0,12 | 14 | 15,4 | 14 | 18 |
| 8 | 0,12 | 0,12 | 17,9 | 19,5 | 15 | 18 |
| 10 | 0,12 | 0,12 | 22,5 | 24,5 | 15 | 18 |
Средняя наработка до отказа, центровых отверстий
Значения по таблице 6 стандарта для сверл из Р6М5 исполнения 2. Для исполнения 1 действует поправочный коэффициент 1,3. Критерий отказа: для диаметров до 3,15 мм — поломка, от 4 мм — износ по задней поверхности 0,4–0,5 мм.
| Диаметр d, мм | Типы A, R, C: средняя | Типы A, R, C: 95 % | Тип B: средняя | Тип B: 95 % |
| 0,5; 0,63; 0,8; 1 | 130 | 39 | 90 | 27 |
| 1,25; 1,6 | 160 | 48 | 120 | 36 |
| 2 | 220 | 66 | 145 | 43 |
| 2,5; 3,15 | 250 | 75 | 160 | 48 |
| 4; 5 | 150 | 45 | 100 | 30 |
| 6,3; 8; 10 | 130 | 39 | 80 | 24 |
Что стандарт требует от сверла
| Материал | быстрорежущая сталь по ГОСТ 19265-73 |
| Твердость рабочей части | 63–65 HRC при d до 3,15 мм; 63–66 HRC при d свыше 3,15 мм; у марок с кобальтом от 5 % — выше на 1–2 единицы |
| Поле допуска d | k12 |
| Поле допуска D | h9 |
| Углы конусов 60° и 75° | минус 30' |
| Угол конуса 120° | ±1° |
| Обратная конусность | 0,05–0,10 мм на 10 мм длины (типы A, B, C) |
| Утолщение сердцевины на 5 мм длины | 0,40 мм при d до 3,15 мм; 0,25 мм свыше |
| Допуск радиального биения | 0,03 мм при d до 3,15 мм; 0,04 мм свыше |
| Допуск торцового биения | 0,10 мм при d до 6 мм; 0,13 мм до 10 мм; 0,15 мм свыше |
| Разность ширин перьев | 0,07 мм при d до 3,15 мм; 0,10 мм свыше |
| Маркировка | диаметр, товарный знак, последние четыре цифры обозначения, марка стали |
Частые вопросы
| Чем тип B отличается от типа A? | Предохранительным конусом 120° над рабочим конусом: он закрывает кромку центрового отверстия от забоин при переустановке детали. Платой идет диаметр зажимной части: при d 3,15 мм тип A имеет D 8 мм, тип B — 11,2 мм. |
| Почему ломается кончик у мелких сверл? | Стандарт прямо называет поломку критерием отказа для диаметров до 3,15 мм. Причины по порядку частоты: биение шпинделя выше 0,03 мм, подача больше табличной и работа по неподготовленному торцу. |
| Р6М5 или Р6М5К5? | Р6М5 закрывает конструкционную сталь и чугун. Кобальтовая Р6М5К5 держит красностойкость и выигрывает на нержавейке и деталях с литейной коркой; на обычной стали переплата не окупается. |
| Что такое исполнение 1 и исполнение 2? | Одно и то же сверло с разной шероховатостью поверхностей по таблице 5 стандарта. У исполнения 1 стойкость выше: стандарт дает поправочный коэффициент 1,3. |
| Сверло 90° с цилиндрическим хвостовиком подойдет под центры? | Нет. У него нет конуса 60° и цилиндрической части под вершину центра. Это инструмент для точки входа под сверло и для фаски. |
| Можно ли перетачивать центровочное сверло? | Кончик перетачивают по задней поверхности с сохранением угла 60°. Учитывайте обратную конусность 0,05–0,10 мм на 10 мм: после нескольких переточек диаметр сверловочной части уходит вниз. |
Ходовые размеры и обозначения типа A
Обозначения даны для исполнения 1. Для исполнения 2 номер отличается: например, d 3,15 мм — 2317-0106 и 2317-0006.
Что берут вместе с центровочными сверлами
Купить сверла центровочные комбинированные ГОСТ 14952-75 в Украине: типы A, B и R, диаметры от 0,5 до 12 мм, обозначения 2317-0101…2317-0139 и 2317-0001…2317-0046, стали Р6М5, Р6М5К5 (HSSCo5), Р18, монолитные твердосплавные ВК6М и ВК8, покрытия TiN, TiSiN, AlTiSiN. Поставки OTTIMO, AGIR, GRIFF, TORNERI, PREMIO. Отгрузка со склада, доставка Новой Почтой по Украине.

 RU
 UA