Сверла спиральные с цилиндрическим хвостовиком
Сверла с цилиндрическим хвостовиком (ц/х) — самый массовый металлорежущий инструмент: хвостовик зажимается в обычный сверлильный патрон, поэтому такие сверла работают на любом оборудовании, от ручной дрели до обрабатывающего центра. В каталоге «Сплав» — диаметры от 0,24 до 31,5 мм, быстрорежущие стали Р6М5, Р6М5К5, Р18, Р9, монолитный твердый сплав, исполнения с покрытием TiN и шлифованные класса А1.
Разделы каталога
| Раздел | Стандарт | Диаметры | Когда применять |
|---|
| Средняя серия | ГОСТ 10902-77 | 0,25 – 20 мм | Универсальный выбор, глубина отверстия до 3–5 диаметров |
| Длинная серия | ГОСТ 886-77 | 1,0 – 31,5 мм | Глубокие отверстия, работа через перегородки и профили |
| Левые сверла | ГОСТ 10902-77 | 1,0 – 20 мм | Сломанный крепеж, левая резьба, левое вращение шпинделя |
| Монолитные твердосплавные | ГОСТ 17275-71 | 0,75 – 12 мм | Закаленные стали, отбеленный чугун, композиты, станки с ЧПУ |
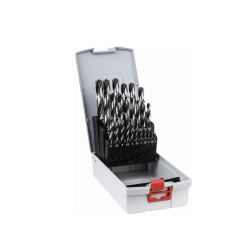
| Наборы сверл | ГОСТ 10902-77 | 1,0 – 13 мм | Комплектование мастерской, упаковки по 5–10 шт одного размера |
| С коническим хвостовиком | ГОСТ 10903-77 | 5 – 100 мм | Диаметры свыше 20 мм, тяжелые режимы, установка прямо в шпиндель |
Стандарты на сверла с цилиндрическим хвостовиком
| Стандарт | Серия | Диаметры | Особенность |
|---|
| ГОСТ 10902-77 | Средняя | 0,25 – 20 мм | Базовый стандарт, правые и левые, классы А1, В1, В |
| ГОСТ 4010-77 | Короткая | 0,25 – 20 мм | Максимальная жесткость, малый вылет |
| ГОСТ 886-77 | Длинная | 1,0 – 31,5 мм | Увеличенные рабочая часть и общая длина |
| ГОСТ 12122-77 | Длинная, короткий хвостовик | 1,0 – 10,6 мм | Для сверления через кондукторные втулки |
| ГОСТ 8034-76 | Малоразмерные | 0,1 – 1,5 мм | Утолщенный цилиндрический хвостовик под стандартный патрон |
| DIN 338, DIN 340 | Импортный аналог средней и длинной серий | 1,0 – 13 мм | Номенклатура европейских и китайских производителей |
Технические требования ко всем сериям — по ГОСТ 2034, конструктивные элементы и геометрия режущей части — по ГОСТ 4010, центровые отверстия — по ГОСТ 14034.
Диапазоны диаметров и их назначение
- Микросверла 0,24–0,99 мм — точная механика, электроника, печатные платы, часовое дело. Как правило, с утолщенным хвостовиком ф 1,5, 2 или 3 мм: тонкое сверло невозможно надежно зажать напрямую, а утолщенная часть дает жесткость и центрирование.
- Малые диаметры 1,0–2,9 мм — отверстия под резьбу М2–М3,5, приборные и монтажные работы, крепеж малого сечения.
- Средние диаметры 3,0–6,9 мм — самая ходовая группа: отверстия под М4–М8, сборочные и электромонтажные работы.
- Большие диаметры 7,0–13,0 мм — крепеж М8–М16, силовые конструкции, металлоконструкции.
- Свыше 13 мм — средняя серия до 20 мм и длинная до 31,5 мм; на больших диаметрах патрон уже проскальзывает под нагрузкой, и практичнее конический хвостовик.
Марки стали
- Р6М5 (HSS) — универсальная вольфрамо-молибденовая марка: конструкционные и углеродистые стали, чугун, цветные металлы. Твердость 62–64 HRC, теплостойкость до 620 °C. Оптимальна по соотношению цены и ресурса.
- Р6М5К5 (HSSCo5, HSS-E) — с 5 % кобальта: нержавеющие и жаропрочные стали, титановые сплавы, закаленные до 35–40 HRC материалы. Стойкость в 1,5–2 раза выше Р6М5.
- Р18 — высоковольфрамовая сталь: стабильно держит кромку при длительной работе и высоких скоростях.
- Р9 — экономичная марка для сталей средней твердости при умеренных режимах.
- Монолитный твердый сплав ВК6М, ВК8, ВК10М — 87–91 HRA: закаленные стали, отбеленный чугун, композиты. Скорость резания в 3–5 раз выше, но инструмент хрупкий и требует жесткой системы.
Классы точности и покрытия
| Признак | Что дает | Когда нужно |
|---|
| Класс А1, шлифованное исполнение | Шлифованный профиль канавок, допуск диаметра h8, минимальное биение | Отверстия под развертывание и посадки с допуском, тонкостенные детали |
| Классы В1, В | Стандартное исполнение по ГОСТ, допуск h9 | Основной объем работ: крепеж, отверстия под резьбу, сборка |
| Покрытие TiN | Ниже трение и налипание стружки, выше поверхностная твердость; ресурс до затупления выше в 2–3 раза | Регулярная работа по стали, серийное сверление |
| Без покрытия | Базовый вариант | Эпизодические работы, мягкие материалы, инструмент под частую переточку |
Важная деталь про TiN: покрытие наносится на поверхность и после первой переточки на режущей кромке пропадает. Для инструмента, который планируется перетачивать, выигрыш дает не покрытие, а марка стали и класс точности.
Специальные исполнения
- С утолщенным хвостовиком — рабочая часть 0,24–1,5 мм при хвостовике ф 1,5, 2 или 3 мм. Позволяет зажать микросверло в обычный патрон и резко снижает риск поломки при биении.
- Длинные и удлиненные — увеличенная рабочая часть для глубоких отверстий и работы через препятствия.
- Левые — обратное направление спирали: высверливание сломанного крепежа и отверстия под левую резьбу.
- Монолитные твердосплавные — целиком из твердого сплава, для материалов, где быстрорежущая сталь не работает.
Как выбрать сверло
- Материал заготовки. Конструкционная сталь, чугун, цветные металлы — Р6М5. Нержавейка, жаропрочные сплавы, титан — Р6М5К5. Закаленная сталь и композиты — монолитный твердый сплав.
- Диаметр. Под резьбу — строго по таблице (М6 — 5,0 мм; М8 — 6,8 мм; М10 — 8,5 мм; М12 — 10,2 мм). Под развертывание — на 0,2–0,3 мм меньше финального размера. В окончательный размер — с учетом разбивки: сверло дает отверстие на 0,05–0,15 мм больше номинала.
- Глубина отверстия. До 3–5 диаметров — средняя серия, глубже — длинная. Через кондукторную втулку — исполнение с коротким хвостовиком по ГОСТ 12122-77.
- Точность. Ответственное отверстие — класс А1, обычные работы — В1 или В.
- Интенсивность. Разовая работа — базовое исполнение; ежедневное сверление по стали — покрытие TiN или кобальтовая сталь.
Эксплуатация и продление ресурса
| Обрабатываемый материал | Скорость резания v, м/мин | Обороты для ф3 / ф6 / ф10, об/мин |
|---|
| Сталь конструкционная (Ст3, 45) | 20 – 30 | 2650 / 1350 / 800 |
| Сталь легированная (40Х) | 14 – 20 | 1800 / 900 / 550 |
| Нержавеющая сталь (12Х18Н10Т) | 8 – 12 | 1050 / 550 / 300 |
| Чугун серый (СЧ20) | 15 – 25 | 2100 / 1050 / 650 |
| Алюминиевые сплавы | 40 – 70 | 5850 / 2900 / 1750 |
Основные правила: применять СОЖ (эмульсия 5–10 % по сталям, для чугуна допустима сухая работа), не превышать рекомендованные обороты, при глубоких отверстиях периодически выводить сверло для удаления стружки, зацентровывать место сверления, использовать патрон с минимальным биением. Перегрев виден по цвету стружки: синие оттенки означают, что режим завышен, а кромка уже теряет твердость.
Производители в каталоге
- OTTIMO — основная марка каталога: стабильное качество партий, шлифованные исполнения и покрытие TiN.
- PREMIO — профессиональная линейка класса А1 из стали Р6М5К5 для требовательных задач.
- GRIFF — инструмент для профессионального применения.
- FUJIKOSHI (Япония), Guhring (Германия) — прецизионный инструмент с высокой точностью геометрии.
- STHOR — заводские упаковки по 5–10 штук одного диаметра, расходный вариант для участка.
- Производство КНР и отечественные заводы — доступные позиции для общих работ, широкий выбор нестандартных диаметров.
Частые вопросы
Чем цилиндрический хвостовик отличается от конического?
Цилиндрический зажимается в патрон — быстрая смена инструмента и работа на любом оборудовании. Конический ставится прямо в шпиндель, держит больший момент и не проскальзывает, но требует станка с конусом Морзе. Практическая граница — около 20 мм: выше патрон уже не держит нагрузку.
Почему сверло дает отверстие больше своего диаметра?
Это разбивка — следствие биения патрона и несимметричной заточки. Нормальная величина 0,05–0,15 мм. Если нужен точный размер, сверлят на 0,2–0,3 мм меньше и разворачивают разверткой.
Что выгоднее: дешевое сверло или с покрытием?
Считайте по отверстиям, а не по цене инструмента. При регулярной работе по стали TiN и кобальтовая сталь окупаются. Для разовых работ по мягким материалам переплата не возвращается.
Можно ли сверлить нержавейку обычным Р6М5?
Можно, но с оговорками: обороты втрое ниже, чем по обычной стали, обязательное охлаждение и постоянная подача без остановки. Аустенитная нержавейка наклепывается, и стоит сверлу «походить» на месте — дальше оно уже не режет. С Р6М5К5 таких проблем заметно меньше.
Как часто перетачивать?
По признакам: выросло усилие подачи, появился визг, стружка синеет, края отверстия рваные, фаска износа на задней поверхности превысила 0,3–0,5 мм. Своевременная переточка дешевле, чем новое сверло, и восстанавливает геометрию.
Продаете поштучно?
Да, поштучно и партиями. Минимальный заказ по магазину — 300 грн.

 RU
 UA