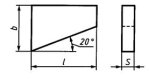
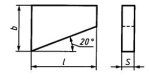
Пластины твердосплавные напаиваемые по ГОСТ
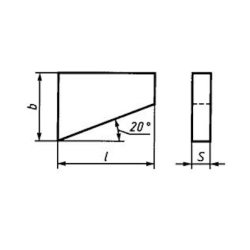
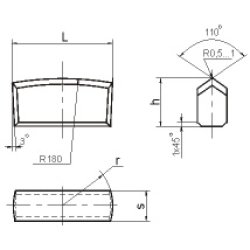
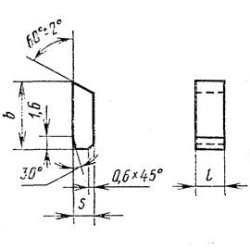
Напаиваемая твердосплавная пластина — это заготовка режущей части инструмента, которую впаивают в паз державки резца, фрезы, сверла или зенкера, а затем затачивают по месту. В каталоге 37 типов пластин по стандартам от ГОСТ 17163-90 до ГОСТ 25426-90, длина от 3 до 60 мм, марки от Т30К4 до ВК10-ХОМ. Пластины разложены по 31 разделам — по типу, то есть по инструменту, для которого предназначены.
Напайной инструмент остается рабочим вариантом там, где сменные многогранные пластины проигрывают: нестандартная геометрия под конкретную деталь, ремонтное производство, универсальные станки, единичные детали. Если нужна быстрая смена кромки на серии, смотрите сменные многогранные пластины; для чистовой обработки чугуна и закаленных сталей — режущую керамику; для колесных пар и рельсов — специализированные пластины и резцы.
Разделы каталога
Тип пластины определяет инструмент, а не размер: первые две цифры обозначения — это номер типа по стандарту. Ниже разделы сгруппированы по инструменту.
Резцы токарные, расточные, отрезные
| Раздел | Стандарт | Под какой инструмент | Длина l, мм | Позиций |
|---|
| Тип 01 и 61 | ГОСТ 25395-90 | проходные, расточные и револьверные резцы | 5-60 | 170 |
| Тип 02 и 62 | ГОСТ 25395-90 | проходные, расточные и револьверные резцы | 10-36 | 189 |
| Тип 06 и 66 | ГОСТ 25397-90 | подрезные и расточные резцы для глухих отверстий | 8-40 | 155 |
| Тип 07 и 67 | ГОСТ 25426-90 | подрезные, проходные, расточные и револьверные резцы | 6-25 | 170 |
| Тип 10 и 70 | ГОСТ 25396-90 | проходные прямые, расточные и револьверные резцы | 5-50 | 258 |
| Тип 11 | ГОСТ 25398-90 | чистовые и резьбовые резцы | 3-10 | 24 |
| Тип 12 | ГОСТ 25403-82 | чашечные галтельные и бандажные резцы | 32-32 | 1 |
| Тип 13 | ГОСТ 17163-90 | отрезные и прорезные резцы | 3-12,5 | 79 |
| Тип 15 | ГОСТ 25404-90 | фасочные резцы и резцы для пазов «ласточкин хвост» | 12-32 | 30 |
| Тип 16 | ГОСТ 25405-90 | галтельные и бандажные резцы | 8-32 | 25 |
| Тип 18 | ГОСТ 25407-90 | круглофасочные резцы | 8-16 | 12 |
| Тип 23 | ГОСТ 25401-90 | автоматные резцы | 4-32 | 34 |
| Тип 32 | ГОСТ 25412-90 | резцы для прорезки канавок в шкивах под клиновые ремни | 20-50 | 19 |
| Тип 41 | ГОСТ 25417-82 | расточные резцы при снятии тонких стружек | 12-25 | 5 |
| Тип 47 | ГОСТ 25421-90 | проходные и отрезные резцы к автоматам продольно-фасонного точения | 16-16 | 15 |
| Тип 48 | ГОСТ 25422-90 | резцы для нарезания трапецеидальной резьбы | 12-25 | 23 |
| Тип 51 | ГОСТ 20312-90 | резцы для прорезки канавок под сальниковые кольца | 14-30 | 24 |
Фрезы
| Раздел | Стандарт | Под какой инструмент | Длина l, мм | Позиций |
|---|
| Тип 20 | ГОСТ 25408-90 | торцовые фрезы и цековки | 10-32 | 34 |
| Тип 21 | ГОСТ 25400-90 | концевые и шпоночные фрезы, зенкеры для глухих отверстий, цековки | 12-45 | 101 |
| Тип 24 | ГОСТ 25409-90 | дисковые, концевые и торцево-цилиндрические фрезы к агрегатным станкам | 6-45 | 63 |
| Тип 31 | ГОСТ 25411-90 | угловые фрезы | 13-50 | 21 |
| Тип 36 | ГОСТ 25414-90 | торцовые, насадные и концевые фрезы со спиральным зубом | 11,5-33 | 60 |
| Тип 49 | ГОСТ 25423-90 | торцевые фрезы | 15-20 | 18 |
| Тип 50 | ГОСТ 25394-90 | фрезы для обработки Т-образных пазов | 12-36 | 27 |
Сверла, зенкеры, развертки
| Раздел | Стандарт | Под какой инструмент | Длина l, мм | Позиций |
|---|
| Тип 14 | ГОСТ 25399-90 | спиральные сверла и сверла с прямыми канавками | 5,5-52 | 126 |
| Тип 17 | ГОСТ 25406-90 | сверла для неметаллических материалов | 5,5-31,5 | 79 |
| Тип 25 | ГОСТ 25424-90 | зенкеры для сквозных отверстий | 16-32 | 24 |
| Тип 26 | ГОСТ 25425-90 | развертки | 12-32 | 25 |
| Тип 38 | ГОСТ 25415-90 | сверла глубокого сверления | 16-40 | 24 |
| Тип 39 | ГОСТ 25416-90 | направляющие к сверлам глубокого сверления | 18-40 | 19 |
Станочная оснастка
| Раздел | Стандарт | Под какой инструмент | Длина l, мм | Позиций |
|---|
| Тип 34 | ГОСТ 25413-82 | центры к токарным и круглошлифовальным станкам | 12-55 | 21 |
Остальные разделы
Три раздела в таблицы не вошли: Тип 27 (ГОСТ 25410-82), пластины для горного инструмента и пластины для пил и фрез.
Как выбрать пластину
Порядок один и не зависит от типа: сначала инструмент, потом паз, потом марка сплава.
- ✓Тип — по инструменту: проходной резец, отрезной, сверло, фреза, развертка. Таблицы разделов выше дают соответствие типа и инструмента
- ✓Типоразмер — по пазу в державке: замеряют длину, ширину и глубину гнезда и берут строку таблицы, где размеры совпадают
- ✓Исполнение — правое или левое по направлению подачи, номер исполнения по опорной поверхности; левое обозначение на 10 больше правого
- ✓Марка сплава — по обрабатываемому материалу и характеру резания. Размеры внутри обозначения от марки не зависят
Как читать обозначение
Обозначение пластины — пять цифр, за которыми идут марка сплава и номер стандарта. Разбор на примере 01331 Т5К10 ГОСТ 25395:
- ✓01 — тип пластины, прямая четырехгранная для проходных и расточных резцов
- ✓33 — номер типоразмера в таблице стандарта; для типов с правым и левым исполнением четный номер соответствует левому
- ✓1 — номер исполнения по опорной и боковым поверхностям
- ✓Т5К10 — марка твердого сплава по ГОСТ 3882-74
- ✓ГОСТ 25395 — стандарт на конструкцию и размеры этого типа
Правила записи задает ГОСТ 25393-90, общие технические требования — ГОСТ 2209-90, марки сплавов — ГОСТ 3882-74.
Марки твердого сплава
Марка определяет стойкость и допустимый характер резания, но не размеры: одно и то же обозначение выпускается в нескольких марках с одинаковыми l, b и s. Титановольфрамовые марки идут по стали, вольфрамокобальтовые — по чугуну, цветным сплавам и неметаллам.
| Марка | Основной материал | Характер обработки |
|---|
| Т30К4 | Сталь | Тонкое и чистовое точение, минимальный припуск, без ударов |
| Т15К6 | Сталь | Получистовое и чистовое точение, растачивание, самая ходовая марка по стали |
| Т14К8 | Сталь | Черновое и получистовое точение, переменное сечение среза |
| Т5К10 | Сталь, стальное литье | Черновое точение, поковки и штамповки с коркой |
| ТТ10К8-Б | Сталь, стальное литье | Тяжелое черновое точение, тепловые и ударные нагрузки |
| ТТ7К12 | Сталь, поковки | Черновое точение и строгание с ударами, работа по корке |
| ВК3, ВК3-М | Чугун, цветные сплавы, неметаллы | Чистовое точение, чистота поверхности |
| ВК6, ВК6-М, ВК6-ОМ | Чугун, нержавеющие и жаропрочные стали | Получистовая обработка, мелкозернистые модификации держат острую кромку |
| ВК8 | Чугун, цветные металлы, неметаллы | Черновая обработка, сверление, зенкерование, самая ходовая марка по чугуну |
| ВК10, ВК10-ХОМ | Чугун, труднообрабатываемые сплавы | Черновая обработка с ударами |
Ориентировочные режимы резания
Таблица дает точку отсчета для точения напайным резцом без охлаждения.
| Обрабатываемый материал | Марка сплава | v, м/мин | t, мм | s, мм/об |
|---|
| Сталь 45, 40Х | Т15К6 | 120-200 | 0,5-3,0 | 0,10-0,40 |
| Сталь 45, стальное литье | Т5К10 | 70-130 | 3,0-8,0 | 0,40-1,00 |
| Сталь конструкционная, чистовой проход | Т30К4 | 180-250 | 0,1-0,5 | 0,05-0,20 |
| Чугун СЧ20 | ВК3, ВК6 | 90-170 | 0,2-3,0 | 0,10-0,50 |
| Чугун СЧ20-СЧ30, черновой проход | ВК8 | 60-110 | 3,0-8,0 | 0,40-0,80 |
| Бронза, латунь, силумин | ВК3, ВК8 | 150-300 | 0,5-5,0 | 0,15-0,60 |
Поправки: прерывистое резание — минус 20-30 % к скорости, литейная корка — минус 30-40 %, вылет резца больше 1,5 высоты державки — подача вдвое меньше.
Пайка и заточка
Пайка в державку
Паз обезжиривают и зачищают до металлического блеска, пластину укладывают с компенсационной прокладкой из железа или пермаллоя. Припои: медно-цинковые Л63 и ЛМцЖ57-1,5-0,75 для большинства работ, серебряный ПСр40 для крупных пластин и марок группы ТТ. Флюс — бура или готовые составы для твердосплавной пайки.
Охлаждение
Твердый сплав и сталь расширяются по-разному, поэтому резкое охлаждение дает трещины по пластине или отрыв по шву. Инструмент остужают медленно — в сухом песке, асбестовой крошке или вместе с печью.
Заточка и переточка
Затачивают алмазным кругом с охлаждением, снимая по 0,02-0,05 мм за проход. Сухая заточка обычным кругом дает сетку термических трещин. Практический предел переточек наступает, когда до паяного шва остается 1,5-2 мм.
Частые вопросы
Что дешевле — напайной резец или сборный со сменной пластиной?
Напайной. Комплект «державка плюс пластина» обходится в разы дешевле корпуса под СМП с механическим креплением, а сама пластина стоит меньше сменной. Расплата — время: после затупления резец надо снять, переточить и выставить заново, тогда как сменную пластину поворачивают за минуту прямо на станке.
Как подобрать пластину, если известен только размер державки?
Замерьте паз, а не сечение державки: длину, ширину и глубину гнезда. Дальше найдите строку в таблице размеров нужного раздела — первые две цифры обозначения задает тип инструмента, остальное подбирается по пазу. Марку выбирают в последнюю очередь, она на размеры не влияет.
Чем отличаются марки ВК и Т?
ВК — вольфрамокобальтовые, работают по чугуну, цветным сплавам, неметаллам и труднообрабатываемым материалам. Т — титановольфрамовые, идут по стали: карбид титана снижает налипание стружки на переднюю поверхность. Ставить ВК по стали и Т по чугуну можно, но стойкость упадет в разы.
Какой припой использовать?
Медно-цинковые Л63 и ЛМцЖ57-1,5-0,75 для основной массы работ, серебряный ПСр40 — для крупных пластин и марок группы ТТ, где важно снизить температуру пайки. Между пластиной и державкой ставят компенсационную прокладку, а после пайки инструмент остужают медленно.
Чем затачивать твердый сплав?
Алмазным кругом на органической или металлической связке с обильным охлаждением. Обычный электрокорунд твердый сплав не берет, а сухая заточка дает сетку термических трещин, из-за которой кромка выкрашивается на первом же проходе.
Можно ли заказать пластину, которой нет в наличии?
Да, под заказ доступны позиции по всем типам стандартов. Сроки и минимальную партию уточняйте по телефону или почте — они зависят от типоразмера и марки сплава.

 RU
 UA