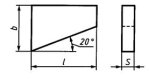
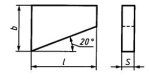
Пластини твердосплавні напаювані за ГОСТ
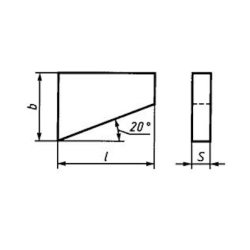
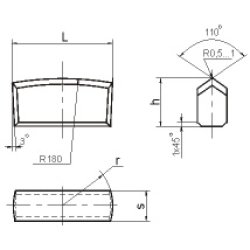
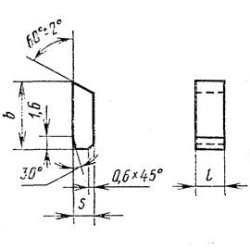
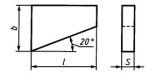
Напаювана твердосплавна пластина — це заготовка різальної частини інструмента, яку впаюють у паз державки різця, фрези, свердла чи зенкера, а потім заточують за місцем. У каталозі 37 типів пластин за стандартами від ГОСТ 17163-90 до ГОСТ 25426-90, довжина від 3 до 60 мм, марки від Т30К4 до ВК10-ХОМ. Пластини розкладені по 31 розділах — за типом, тобто за інструментом, для якого призначені.
Напайний інструмент лишається робочим варіантом там, де змінні багатогранні пластини програють: нестандартна геометрія під конкретну деталь, ремонтне виробництво, універсальні верстати, одиничні деталі. Якщо потрібна швидка зміна кромки на серії, дивіться змінні багатогранні пластини; для чистової обробки чавуну та загартованих сталей — різальну кераміку; для колісних пар і рейок — спеціалізовані пластини та різці.
Розділи каталогу
Тип пластини визначає інструмент, а не розмір: перші дві цифри позначення — це номер типу за стандартом. Нижче розділи згруповані за інструментом.
Різці токарні, розточувальні, відрізні
| Розділ | Стандарт | Під який інструмент | Довжина l, мм | Позицій |
|---|
| Тип 01 і 61 | ГОСТ 25395-90 | прохідні, розточувальні та револьверні різці | 5-60 | 170 |
| Тип 02 і 62 | ГОСТ 25395-90 | прохідні, розточувальні та револьверні різці | 10-36 | 189 |
| Тип 06 і 66 | ГОСТ 25397-90 | підрізні та розточувальні різці для глухих отворів | 8-40 | 155 |
| Тип 07 і 67 | ГОСТ 25426-90 | підрізні, прохідні, розточувальні та револьверні різці | 6-25 | 170 |
| Тип 10 і 70 | ГОСТ 25396-90 | прохідні прямі, розточувальні та револьверні різці | 5-50 | 258 |
| Тип 11 | ГОСТ 25398-90 | чистові та різьбові різці | 3-10 | 24 |
| Тип 12 | ГОСТ 25403-82 | чашкові галтельні та бандажні різці | 32-32 | 1 |
| Тип 13 | ГОСТ 17163-90 | відрізні та прорізні різці | 3-12,5 | 79 |
| Тип 15 | ГОСТ 25404-90 | фасочні різці та різці для пазів «ластівчин хвіст» | 12-32 | 30 |
| Тип 16 | ГОСТ 25405-90 | галтельні та бандажні різці | 8-32 | 25 |
| Тип 18 | ГОСТ 25407-90 | круглофасочні різці | 8-16 | 12 |
| Тип 23 | ГОСТ 25401-90 | автоматні різці | 4-32 | 34 |
| Тип 32 | ГОСТ 25412-90 | різці для прорізання канавок у шківах під клинові паси | 20-50 | 19 |
| Тип 41 | ГОСТ 25417-82 | розточувальні різці під час зняття тонких стружок | 12-25 | 5 |
| Тип 47 | ГОСТ 25421-90 | прохідні та відрізні різці до автоматів поздовжньо-фасонного точіння | 16-16 | 15 |
| Тип 48 | ГОСТ 25422-90 | різці для нарізання трапецеїдальної різьби | 12-25 | 23 |
| Тип 51 | ГОСТ 20312-90 | різці для прорізання канавок під сальникові кільця | 14-30 | 24 |
Фрези
| Розділ | Стандарт | Під який інструмент | Довжина l, мм | Позицій |
|---|
| Тип 20 | ГОСТ 25408-90 | торцеві фрези та цековки | 10-32 | 34 |
| Тип 21 | ГОСТ 25400-90 | кінцеві та шпонкові фрези, зенкери для глухих отворів, цековки | 12-45 | 101 |
| Тип 24 | ГОСТ 25409-90 | дискові, кінцеві та торцево-циліндричні фрези до агрегатних верстатів | 6-45 | 63 |
| Тип 31 | ГОСТ 25411-90 | кутові фрези | 13-50 | 21 |
| Тип 36 | ГОСТ 25414-90 | торцеві, насадні та кінцеві фрези зі спіральним зубом | 11,5-33 | 60 |
| Тип 49 | ГОСТ 25423-90 | торцеві фрези | 15-20 | 18 |
| Тип 50 | ГОСТ 25394-90 | фрези для обробки Т-подібних пазів | 12-36 | 27 |
Свердла, зенкери, розвертки
| Розділ | Стандарт | Під який інструмент | Довжина l, мм | Позицій |
|---|
| Тип 14 | ГОСТ 25399-90 | спіральні свердла та свердла з прямими канавками | 5,5-52 | 126 |
| Тип 17 | ГОСТ 25406-90 | свердла для неметалевих матеріалів | 5,5-31,5 | 79 |
| Тип 25 | ГОСТ 25424-90 | зенкери для наскрізних отворів | 16-32 | 24 |
| Тип 26 | ГОСТ 25425-90 | розвертки | 12-32 | 25 |
| Тип 38 | ГОСТ 25415-90 | свердла глибокого свердління | 16-40 | 24 |
| Тип 39 | ГОСТ 25416-90 | напрямні до свердел глибокого свердління | 18-40 | 19 |
Верстатне оснащення
| Розділ | Стандарт | Під який інструмент | Довжина l, мм | Позицій |
|---|
| Тип 34 | ГОСТ 25413-82 | центри до токарних і круглошліфувальних верстатів | 12-55 | 21 |
Інші розділи
Три розділи до таблиць не увійшли: Тип 27 (ГОСТ 25410-82), пластини для гірничого інструменту та пластини для пил і фрез.
Як обрати пластину
Порядок один і не залежить від типу: спершу інструмент, потім паз, потім марка сплаву.
- ✓Тип — за інструментом: прохідний різець, відрізний, свердло, фреза, розвертка. Таблиці розділів вище дають відповідність типу та інструмента
- ✓Типорозмір — за пазом у державці: заміряють довжину, ширину й глибину гнізда та беруть рядок таблиці, де розміри збігаються
- ✓Виконання — праве чи ліве за напрямком подачі, номер виконання за опорною поверхнею; ліве позначення на 10 більше за праве
- ✓Марка сплаву — за оброблюваним матеріалом і характером різання. Розміри всередині позначення від марки не залежать
Як читати позначення
Позначення пластини — п'ять цифр, за якими йдуть марка сплаву та номер стандарту. Розбір на прикладі 01331 Т5К10 ГОСТ 25395:
- ✓01 — тип пластини, пряма чотиригранна для прохідних і розточувальних різців
- ✓33 — номер типорозміру в таблиці стандарту; для типів із правим і лівим виконанням парний номер відповідає лівому
- ✓1 — номер виконання за опорною та бічними поверхнями
- ✓Т5К10 — марка твердого сплаву за ГОСТ 3882-74
- ✓ГОСТ 25395 — стандарт на конструкцію та розміри цього типу
Правила запису задає ГОСТ 25393-90, загальні технічні вимоги — ГОСТ 2209-90, марки сплавів — ГОСТ 3882-74.
Марки твердого сплаву
Марка визначає стійкість і допустимий характер різання, але не розміри: те саме позначення випускається в кількох марках з однаковими l, b і s. Титановольфрамові марки ідуть по сталі, вольфрамокобальтові — по чавуну, кольорових сплавах і неметалах.
| Марка | Основний матеріал | Характер обробки |
|---|
| Т30К4 | Сталь | Тонке й чистове точіння, мінімальний припуск, без ударів |
| Т15К6 | Сталь | Напівчистове й чистове точіння, розточування, найходовіша марка по сталі |
| Т14К8 | Сталь | Чорнове й напівчистове точіння, змінний переріз зрізу |
| Т5К10 | Сталь, сталеве литво | Чорнове точіння, поковки та штампування з кіркою |
| ТТ10К8-Б | Сталь, сталеве литво | Важке чорнове точіння, теплові й ударні навантаження |
| ТТ7К12 | Сталь, поковки | Чорнове точіння та стругання з ударами, робота по кірці |
| ВК3, ВК3-М | Чавун, кольорові сплави, неметали | Чистове точіння, чистота поверхні |
| ВК6, ВК6-М, ВК6-ОМ | Чавун, нержавкі та жароміцні сталі | Напівчистова обробка, дрібнозернисті модифікації тримають гостру кромку |
| ВК8 | Чавун, кольорові метали, неметали | Чорнова обробка, свердління, зенкерування, найходовіша марка по чавуну |
| ВК10, ВК10-ХОМ | Чавун, важкооброблювані сплави | Чорнова обробка з ударами |
Орієнтовні режими різання
Таблиця дає точку відліку для точіння напайним різцем без охолодження.
| Оброблюваний матеріал | Марка сплаву | v, м/хв | t, мм | s, мм/об |
|---|
| Сталь 45, 40Х | Т15К6 | 120-200 | 0,5-3,0 | 0,10-0,40 |
| Сталь 45, сталеве литво | Т5К10 | 70-130 | 3,0-8,0 | 0,40-1,00 |
| Сталь конструкційна, чистовий прохід | Т30К4 | 180-250 | 0,1-0,5 | 0,05-0,20 |
| Чавун СЧ20 | ВК3, ВК6 | 90-170 | 0,2-3,0 | 0,10-0,50 |
| Чавун СЧ20-СЧ30, чорновий прохід | ВК8 | 60-110 | 3,0-8,0 | 0,40-0,80 |
| Бронза, латунь, силумін | ВК3, ВК8 | 150-300 | 0,5-5,0 | 0,15-0,60 |
Поправки: переривчасте різання — мінус 20-30 % до швидкості, ливарна кірка — мінус 30-40 %, виліт різця більший за 1,5 висоти державки — подача вдвічі менша.
Пайка та заточення
Пайка в державку
Паз знежирюють і зачищають до металевого блиску, пластину вкладають із компенсаційною прокладкою із заліза чи пермалою. Припої: мідно-цинкові Л63 і ЛМцЖ57-1,5-0,75 для більшості робіт, срібний ПСр40 для великих пластин і марок групи ТТ. Флюс — бура або готові склади для твердосплавної пайки.
Охолодження
Твердий сплав і сталь розширюються по-різному, тому різке охолодження дає тріщини по пластині або відрив по шву. Інструмент студять повільно — у сухому піску, азбестовій крихті або разом із піччю.
Заточення та переточування
Заточують алмазним кругом з охолодженням, знімаючи по 0,02-0,05 мм за прохід. Сухе заточення звичайним кругом дає сітку термічних тріщин. Практична межа переточувань настає, коли до паяного шва лишається 1,5-2 мм.
Часті запитання
Що дешевше — напайний різець чи збірний зі змінною пластиною?
Напайний. Комплект «державка плюс пластина» коштує в рази дешевше за корпус під ЗБП із механічним кріпленням, а сама пластина дешевша за змінну. Розплата — час: після затуплення різець треба зняти, переточити й виставити заново, тоді як змінну пластину повертають за хвилину просто на верстаті.
Як дібрати пластину, якщо відомий лише розмір державки?
Заміряйте паз, а не переріз державки: довжину, ширину й глибину гнізда. Далі знайдіть рядок у таблиці розмірів потрібного розділу — перші дві цифри позначення задає тип інструмента, решта добирається за пазом. Марку обирають останньою, вона на розміри не впливає.
Чим відрізняються марки ВК і Т?
ВК — вольфрамокобальтові, працюють по чавуну, кольорових сплавах, неметалах і важкооброблюваних матеріалах. Т — титановольфрамові, ідуть по сталі: карбід титану знижує налипання стружки на передню поверхню. Ставити ВК по сталі та Т по чавуну можна, але стійкість впаде в рази.
Який припій використовувати?
Мідно-цинкові Л63 і ЛМцЖ57-1,5-0,75 для основної маси робіт, срібний ПСр40 — для великих пластин і марок групи ТТ, де важливо знизити температуру пайки. Між пластиною та державкою ставлять компенсаційну прокладку, а після пайки інструмент студять повільно.
Чим заточувати твердий сплав?
Алмазним кругом на органічному або металевому зв'язку з рясним охолодженням. Звичайний електрокорунд твердий сплав не бере, а суха заточка дає сітку термічних тріщин, через яку кромка викришується на першому ж проході.
Чи можна замовити пластину, якої немає в наявності?
Так, під замовлення доступні позиції за всіма типами стандартів. Терміни та мінімальну партію уточнюйте телефоном або поштою — вони залежать від типорозміру й марки сплаву.

 RU
 UA