
 RU
 UA

Допуски на діаметр розгортки: таблиця H7, H8, H9
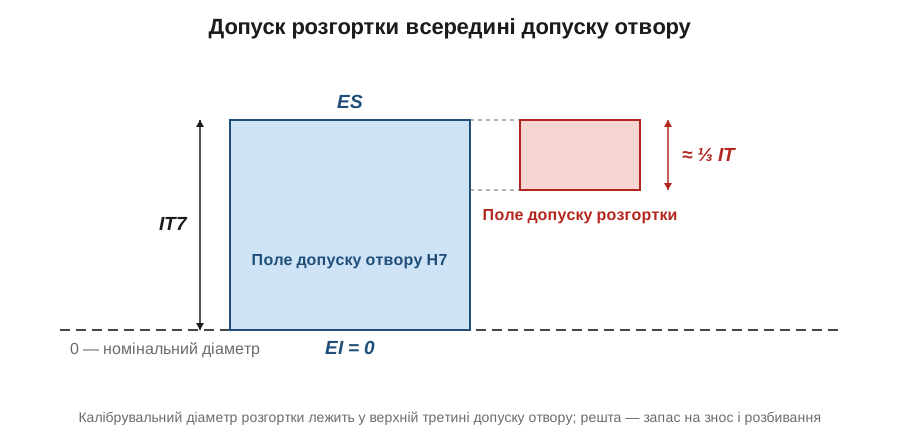
Під отвір H7 беруть розгортку з тим самим полем H7: її калібрувальний діаметр лежить у верхній третині допуску отвору, тому допуск самої розгортки приблизно в 3 рази менший за допуск отвору. Відхилення для діаметрів 1–120 мм — у таблиці нижче.
Так як розгортки по металу є високоточним інструментом, то допуски на їх діаметр приблизно в 3 рази менше, ніж допуски на отвір, що обробляється. Діаметр калібруючої частини розгортки дорівнює номінальному діаметру отвору. Відхилення від номіналу діаметра в системі отвору з відхиленням визначаються за таблицею:
| Номінальний діаметр розгорток, мм | Відхилення | Позначення полів допусків отворів (у дужках вказано застаріле позначення допусків) | |||||||||||||||||||
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| P7 | N7 (Г) | M7 (Т) | К7 (Н) | К6 | J6 | J7 (П) | H6 | G6 | Н7 (А) | G7 (Д) | H8 (А2а) | F8 (Х) | H9 (А3) | F9 (Х3) | E8 (Л) | H10 (А3а) | E9 | H11 (А4) | D9 | ||
| Граничні відхилення діаметра розгорток, мкм (1мкм (µm) = 0,001мм) | |||||||||||||||||||||
| Від 1 до 3 | Верхн. | -8 | -6 | -4 | -2 | -1 | 2 | 3 | 5 | 7 | 8 | 10 | 11 | 17 | 21 | 27 | 25 | 34 | 35 | 51 | 41 |
| Нижн. | -12 | -10 | -8 | -6 | -4 | -1 | -1 | 2 | 4 | 4 | 6 | 6 | 12 | 12 | 18 | 20 | 20 | 26 | 30 | 32 | |
| Від 3 до 6 | Верхн. | -10 | -6 | -2 | 1 | 0 | 2 | 4 | 6 | 10 | 10 | 14 | 15 | 25 | 25 | 35 | 35 | 40 | 45 | 63 | 55 |
| Нижн. | -15 | -11 | -7 | -4 | -3 | -1 | -1 | 3 | 7 | 5 | 9 | 8 | 18 | 14 | 24 | 28 | 23 | 34 | 36 | 44 | |
| Від 6 до 10 | Верхн. | -12 | -7 | -3 | 2 | 0 | 3 | 5 | 7 | 12 | 12 | 17 | 18 | 31 | 30 | 43 | 43 | 49 | 55 | 76 | 70 |
| Нижн. | -18 | -13 | -9 | -4 | -4 | -1 | -1 | 3 | 8 | 6 | 11 | 10 | 23 | 17 | 30 | 35 | 28 | 42 | 44 | 57 | |
| Від 10 до 18 | Верхн. | -14 | -8 | -3 | 3 | 0 | 3 | 6 | 9 | 15 | 15 | 21 | 22 | 38 | 36 | 52 | 54 | 59 | 68 | 93 | 86 |
| Нижн. | -21 | -15 | -10 | -4 | -4 | -1 | -1 | 5 | 11 | 8 | 14 | 12 | 28 | 20 | 36 | 44 | 34 | 52 | 54 | 70 | |
| Від 18 до 30 | Верхн. | -18 | -11 | -4 | 2 | 0 | 4 | 7 | 11 | 18 | 17 | 24 | 28 | 48 | 44 | 64 | 68 | 71 | 84 | 110 | 109 |
| Нижн. | -26 | -19 | -12 | -6 | -5 | -1 | -1 | 6 | 13 | 9 | 16 | 16 | 36 | 25 | 45 | 56 | 41 | 65 | 64 | 90 | |
| Від 30 до 50 | Верхн. | -21 | -12 | -4 | 3 | 0 | 5 | 8 | 13 | 22 | 21 | 30 | 33 | 58 | 52 | 77 | 83 | 85 | 102 | 136 | 132 |
| Нижн. | -30 | -21 | -13 | -6 | -6 | -1 | -1 | 7 | 16 | 12 | 21 | 19 | 44 | 30 | 55 | 69 | 50 | 80 | 80 | 110 | |
| Від 50 до 80 | Верхн. | -26 | -14 | -5 | 4 | 1 | 6 | 10 | 16 | 26 | 25 | 35 | 39 | 69 | 62 | 92 | 99 | 102 | 122 | 161 | 162 |
| Нижн. | -37 | -25 | -16 | -7 | -6 | -1 | -1 | 9 | 19 | 14 | 24 | 22 | 52 | 36 | 66 | 82 | 60 | 96 | 94 | 136 | |
| Від 80 до 120 | Верхн. | -30 | -16 | -6 | 4 | 0 | 7 | 12 | 18 | 30 | 29 | 41 | 45 | 81 | 73 | 109 | 117 | 119 | 146 | 187 | 193 |
| Нижн. | -43 | -29 | -19 | -9 | -8 | -1 | -1 | 10 | 22 | 16 | 28 | 26 | 62 | 42 | 78 | 98 | 70 | 115 | 110 | 162 | |
Щоб зменшити номенклатуру котельних чи конічних розгорток по металу, випускаються всередині одного номінального розміру шість номерів розгорток під доведення. З цих шести номерів обирають ту розгортку, яка ближче підходить за величиною та характером відхилень. Прошліфувавши цю розгортку по стрічці калібруючої частини, виходить розмір, що шукається.
| Номінальний діаметр розгорток, мм | Відхилення | Номера розгорток | |||||
|---|---|---|---|---|---|---|---|
| 1 | 2 | 3 | 4 | 5 | 6 | ||
| Граничні відхилення, мкм | |||||||
| Від 1 до 3 | Верхн. | 17 | 23 | 30 | 37 | 49 | 69 |
| Нижн. | 11 | 17 | 23 | 30 | 39 | 57 | |
| Від 3 до 6 | Верхн. | 18 | 26 | 34 | 42 | 61 | 85 |
| Нижн. | 12 | 19 | 26 | 34 | 49 | 71 | |
| Від 6 до 10 | Верхн. | 21 | 29 | 39 | 53 | 73 | 102 |
| Нижн. | 13 | 21 | 29 | 43 | 59 | 86 | |
| Від 10 до 18 | Верхн. | 25 | 34 | 46 | 64 | 86 | 124 |
| Нижн. | 16 | 25 | 34 | 52 | 70 | 104 | |
| Від 18 до 30 | Верхн. | 28 | 38 | 52 | 76 | 104 | 152 |
| Нижн. | 18 | 28 | 38 | 62 | 84 | 127 | |
| Від 30 до 50 | Верхн. | 33 | 45 | 61 | 90 | 126 | 180 |
| Нижн. | 21 | 33 | 45 | 74 | 101 | 152 | |
| Від 50 до 80 | Верхн. | 36 | 50 | 70 | 105 | 145 | 214 |
| Нижн. | 22 | 36 | 50 | 85 | 117 | 182 | |
| Від 80 до 120 | Верхн. | 41 | 57 | 82 | 122 | 167 | 251 |
| Нижн. | 25 | 41 | 57 | 97 | 135 | 213 | |
Часті запитання
Яке свердло під розгортку?
Під розгортку Ø до 10 мм залишають 0,1–0,2 мм по діаметру, Ø 10–30 мм — 0,2–0,3 мм: під Ø10 H7 свердлять 9,8 мм.
Чим ручна розгортка відрізняється від машинної?
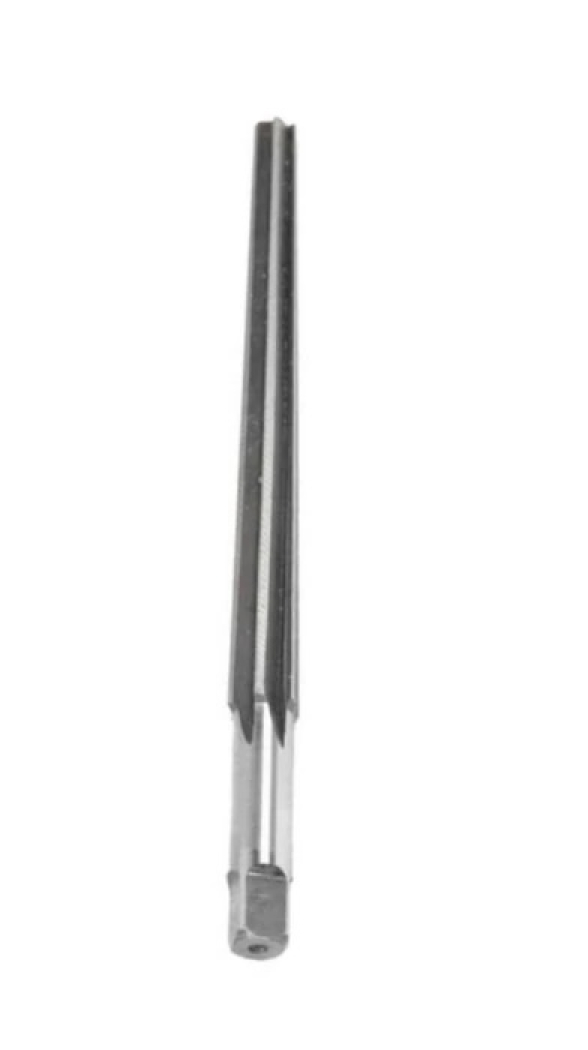
Ручна — з квадратом під вороток і довгою забірною частиною, машинна — з циліндричним або конічним хвостовиком для верстата.
Дивіться також: розвертки DIN 206 і 212 — таблиці розмірів.
Інструмент зі статті
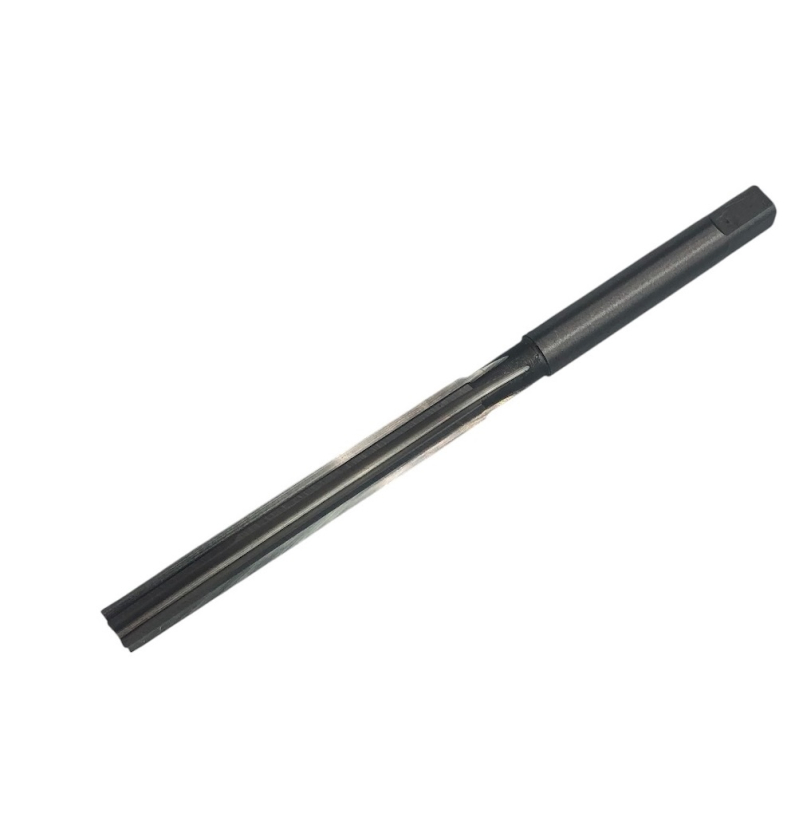
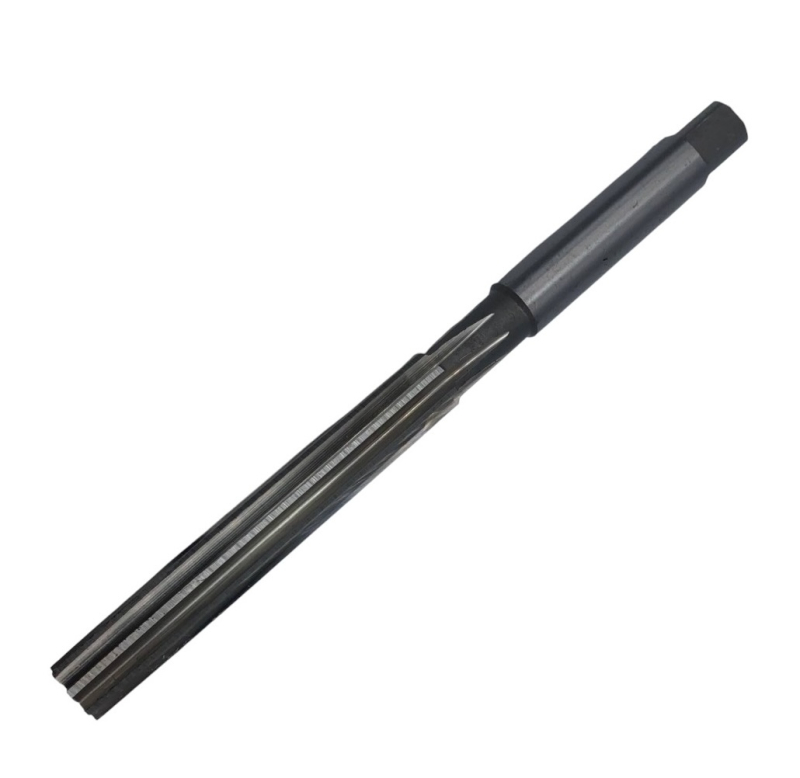
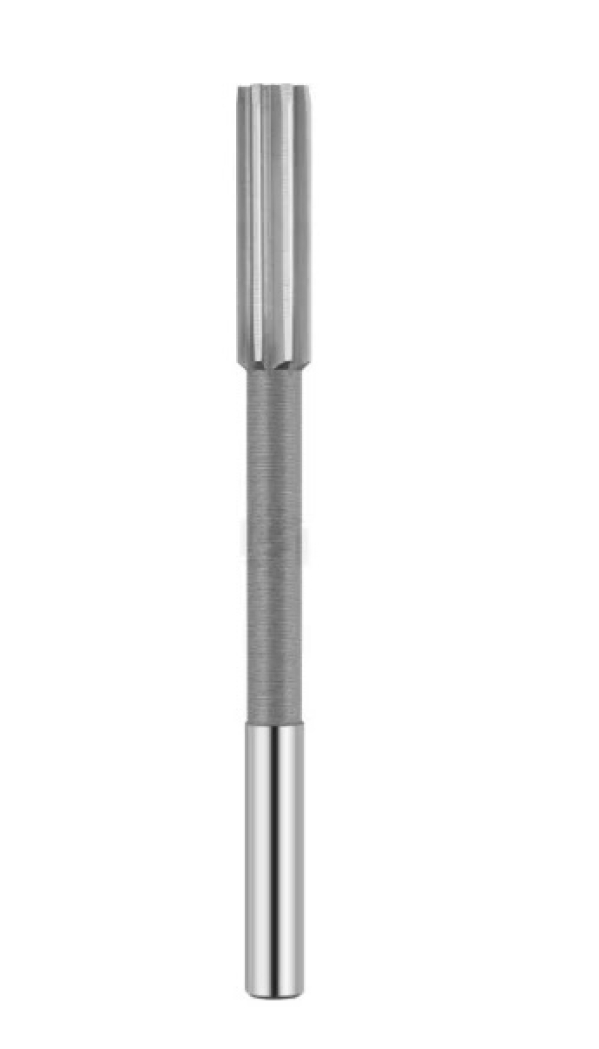 Розгортка машинна ц/х т/с ф 3.2 з монолітною робочою частиною ВК8 сталевий хвостовик ф6 мм 80х20
Не знайшли свій розмір — опишіть задачу, підберемо. Запитати консультанта →