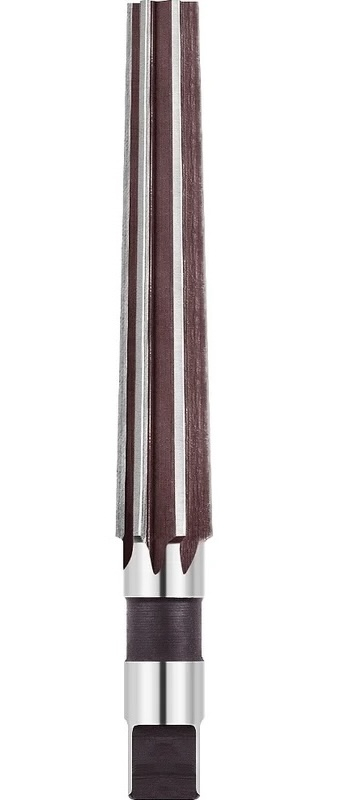
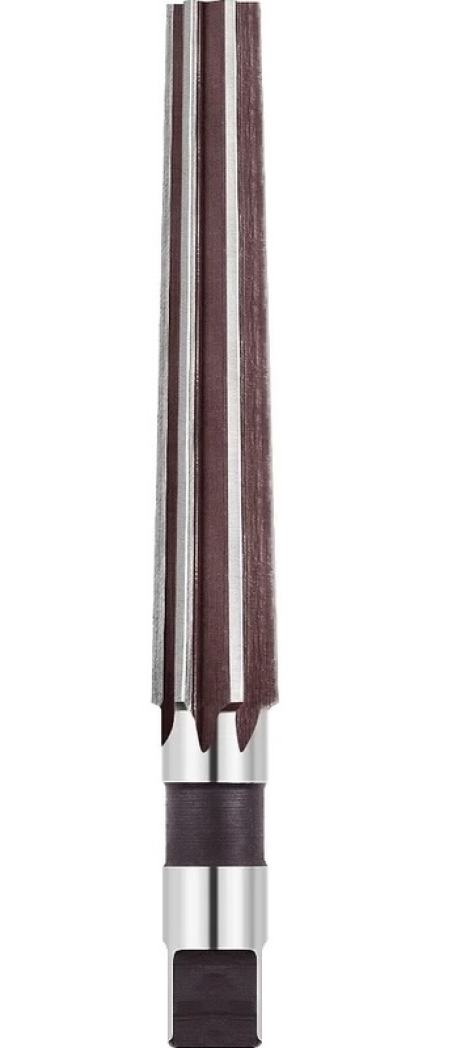
Комплект із трьох ручних розгорток КМ 4 за ГОСТ 11182-71 для гнізд під конус Морзе № 4: обдирна, проміжна та чистова — три проходи замість двох, припуск знімається ступенями. ГОСТ 11182-71 нормує попередню (2372-0136-1) і чистову (2372-0136) ступені; конусність 1:19,254, D = 31,267 мм, L = 179 мм, l = 119 мм.
Характеристики
- Тип
- ручна конічна розгортка, циліндричний хвостовик із квадратом
- Під конус
- Морзе № 4 (КМ 4)
- Конусність
- 1:19,254 (0,05194)
- Діаметр D в основній площині конуса Морзе
- 31,267 мм
- Загальна довжина L
- 179 мм
- Довжина робочої частини l
- 119 мм
- Діаметр хвостовика d1
- 25,0 мм, квадрат за ГОСТ 9523-84
- Склад комплекту
- 3 шт.: обдирна, проміжна та чистова
- Стандарт
- ГОСТ 11182-71
Що означає КМ 4
КМ — конус Морзе, цифра — його номер у ряду від 0 до 6. Конус № 4 має конусність 1:19,254 (0,05194): діаметр змінюється на 0,05194 мм на кожен міліметр довжини, кут нахилу — 1°29′15″. Такий пологий конус самогальмується: хвостовик свердла, розгортки або центра утримується в гнізді тертям, а лапка потрібна лише для вибивання інструмента клином. Діаметр D = 31,267 мм задано в основній площині — біля більшої основи конуса (ГОСТ 25557-82); на глибині l1 = 97 мм він зменшується до d = 26,229 мм.
Де застосовується
Конус Морзе в деталі потрібно отримати з нуля або відновити після зносу — для цього й слугує розгортка: нею обробляють гнізда шпинделів, пінолі задніх бабок, перехідні втулки, оправки, а також гнізда із забоїнами та слідами інструмента, що провернувся. Робота ручна — воротком за квадрат хвостовика; на верстаті застосовують машинні розгортки з конічним хвостовиком за ГОСТ 10079-71.
Довідково: розміри та вимоги за ГОСТ 11182-71 і ГОСТ 10083-81
- Нормовані ступені
- попередня: Розгортка 2372-0136-1; чистова: Розгортка 2372-0136 (ГОСТ 11182-71); проміжна в стандарті не нормована
- Діаметри чистової D / D1 / d
- 31,267 / 32,410 / 26,229 мм
- Діаметри попередньої D / D1 / d
- 31,017 (+0,07 / −0,05) / 32,212 / 25,979 мм
- Довжина L / робоча частина l / конусна частина l1
- 179 / 119 / 97 мм
- Діаметр хвостовика d1
- 25,0 мм
- Кількість зубів z
- попередня 7, чистова 9
- Стружкорозділювальні канавки попередньої
- ліві; крок S = 5,0 мм, ширина b = 2,0 мм, глибина t = 1,2 мм
- Матеріал за ГОСТ 10083-81
- сталь 9ХС; за погодженням зі споживачем — швидкорізальна сталь
- Твердість робочої частини
- 9ХС: 62…65 HRC; швидкорізальна сталь: 63…66 HRC
- Допуск діаметра D чистової
- h9
- Відхил різниці діаметрів на довжині 100 мм
- не більше 0,04 мм, у бік зменшення конусності
- Радіальне биття робочої частини
- не більше 0,03 мм відносно центрових отворів
Робоча частина продовжується за основну площину ще на 22 мм — на цій довжині діаметр зростає до D1 = 32,410 мм. Розгортати на всю довжину l не потрібно: орієнтир — основна площина D, яка має вийти на торець гнізда. Номінальні діаметри D попередньої та чистової розгорток відрізняються на 0,25 мм (31,017 і 31,267 мм): на стільки обдирний прохід не доводить конус до розміру, залишок знімає чистова.
Порядок роботи
Підготовка отвору. Свердлять або розточують отвір діаметром Ø25,6 мм (приблизно на 0,4 мм менше за малий діаметр d = 25,979 мм попередньої розгортки) на глибину не менше l1 = 97 мм: тоді зуби одразу йдуть по конусу, а не по суцільному металу.
Три проходи. Обдирна (попередня, 2372-0136-1, z = 7, ліві стружкорозділювальні канавки) знімає основний припуск і дробить стружку; проміжна вирівнює конус і прибирає сліди канавок; чистова (2372-0136, z = 9) доводить діаметр D = 31,267 мм і конусність 1:19,254. Розміри проміжної ступені ГОСТ 11182-71 не нормує — її діаметр D лежить між 31,017 і 31,267 мм.
Сам прохід. Розгортку ведуть строго по осі гнізда, обертаючи вороток лише за годинниковою стрілкою й подаючи плавно; назад не провертають — зуби вищерблюються. Інструмент періодично виймають і очищають канавки від стружки. Мастило: для сталі — олива або емульсія, чавун розгортають всуху. Припуск під чистову розгортку — десяті частки міліметра: під час випробувань за ГОСТ 10083-81 чистові розгортки працюють по конусу, підготовленому з припуском 0,2 мм на діаметр (для розгортки Ø31,267 мм).
Як перевірити конус
Контроль — калібром-пробкою за ГОСТ 2849-94 (конуси за ГОСТ 25557-82). Дивляться положення торця гнізда: він має збігтися з передніми краями ризок калібру або опинитися між ними. І дивляться фарбу: шар на калібрі має розтертися по всьому гнізду, щільний контакт — біля більшої основи конуса; площу плями визначає креслення, кільцеві залишки недоторканої фарби допустимі, якщо пляма захоплює середину й обидва краї поверхні.
Сама розгортка за ГОСТ 10083-81 витримує діаметр D чистової за h9, а різницю діаметрів на довжині 100 мм — з відхилом у бік зменшення конусності не більше 0,04 мм (за l = 119 мм) і радіальне биття робочої частини не більше 0,03 мм. Кожен зайвий прохід заглиблює гніздо: основна площина зміщується всередину, і торець деталі може вийти за ризки калібру, тому глибину перевіряють калібром після кожного проходу.
Матеріал і твердість
За ГОСТ 10083-81 ручні конічні розгортки роблять із легованої сталі 9ХС (ГОСТ 5950), за погодженням зі споживачем — зі швидкорізальної сталі (ГОСТ 19265). Твердість робочої частини за діаметра понад 8 мм: 9ХС — 62…65 HRC, швидкорізальна сталь (понад 6 мм) — 63…66 HRC; у сталей із ванадієм від 3 % і кобальтом від 5 % — на 1–2 одиниці вище. Теплостійкості 9ХС (близько 200–250 °C) вистачає для ручної роботи з малою швидкістю різання, але не для верстата з високими обертами. Шорсткість передніх і задніх поверхонь шліфованих розгорток — не грубіша за Rz 3,2 мкм, у доведених — Rz 1,6 мкм. На шийці або хвостовику наносять товарний знак, номінальний діаметр, конусність, останні чотири цифри позначення (для КМ 4 — 0136) і літеру D у доведених розгорток.
Часті запитання
Яка розгортка в комплекті йде першою?
Першою — обдирна (попередня, 2372-0136-1): у неї ліві стружкорозділювальні канавки, за ними її легко відрізнити. Останньою — чистова (2372-0136) без цих канавок, вона задає діаметр D = 31,267 мм.
Який вороток потрібен?
Квадрат хвостовика — за ГОСТ 9523-84 для діаметра хвостовика d1 = 25,0 мм. Що більший конус, то більший момент: для КМ 4–6 потрібен дворучний вороток із довгими руків'ями, щоб вести розгортку без перекосу.
До якої глибини розгортати?
Доки основна площина D = 31,267 мм не вийде на торець гнізда: торець має лягти між ризками калібру-пробки за ГОСТ 2849-94. Робоча частина довша за конусну (l = 119 мм за l1 = 97 мм), тому на глибину орієнтуються за калібром, а не за довжиною розгортки.
Чим попередня розгортка відрізняється від чистової?
У попередньої за ГОСТ 11182-71 нарізано ліві стружкорозділювальні канавки (крок 5,0 мм, ширина 2,0 мм, глибина 1,2 мм), менше зубів (7 проти 9) і діаметр D на 0,25 мм менший (31,017 проти 31,267 мм). Вона знімає основний припуск, а чистова задає розмір конуса і чистоту поверхні.
Що уточнити перед замовленням
- що входить у комплект із трьох штук: обдирна, проміжна та чистова (розміри проміжної ступені ГОСТ 11182-71 не нормує)
Стандарти: ГОСТ 11182-71, ГОСТ 25557-82, ГОСТ 2849-94, ГОСТ 10083-81.

 RU
 UA