
 RU
 UA

Мітчики HSS, HSS-E та HSS-Co: покриття TiN, TiCN, оксид, канавки й режими — як обрати
Мітчик обирають за матеріалом заготовки, типом отвору й умовами різання: матеріал мітчика (Р6М5, Р6М5К5/HSS-E, HSS-Co), покриття (TiN, TiCN, оксид) і форма канавки визначають, скільки різьб він наріже й чи не зламається. Для звичайної сталі вистачить Р6М5 без покриття. Для нержавійної та жаростійкої беруть HSS-E або HSS-Co з TiN/TiCN. Для глухих отворів потрібна гвинтова канавка, для наскрізних — пряма або зі спіральним заходом. Нижче — таблиці добору за матеріалами й режимами та список помилок. У каталозі понад 5000 мітчиків у наявності.
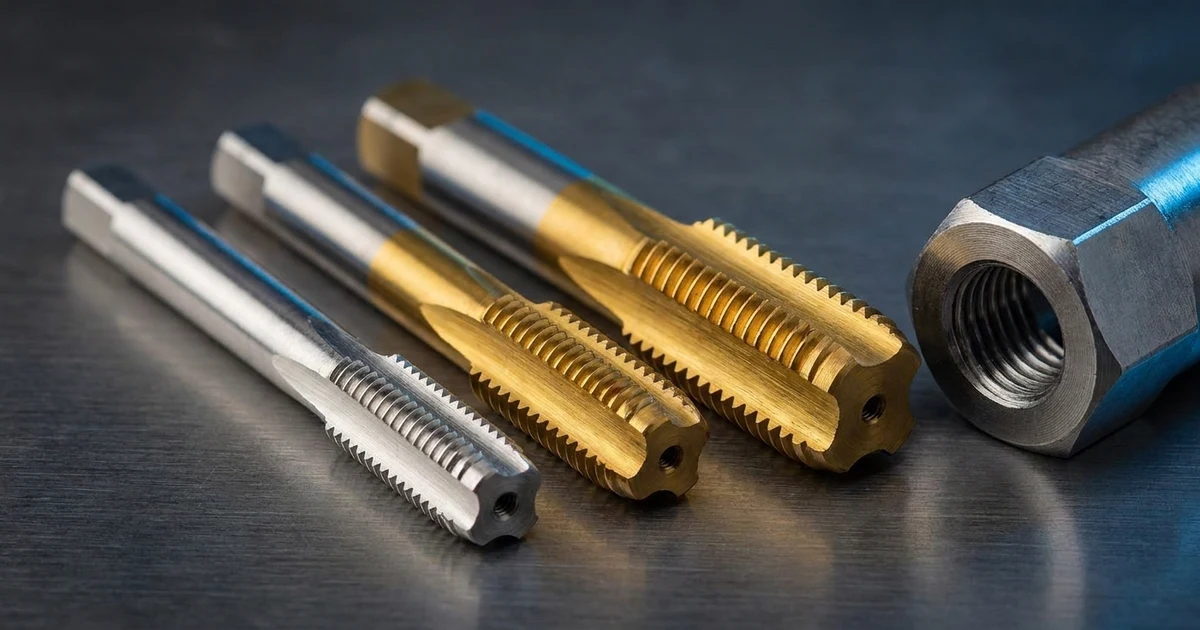
Матеріал мітчика: HSS, HSS-E, HSS-Co
| Матеріал | Склад | Для чого | Що врахувати |
|---|---|---|---|
| HSS / Р6М5 | швидкорізальна сталь без кобальту | конструкційна сталь, латунь, алюміній, кольорові | найдешевша; не для нержавійки й гартованих сталей |
| HSS-E / Р6М5К5 | з кобальтом 5 %: вища червоностійкість і твердість | нержавійна сталь, леговані сталі до 45 HRC, серійна робота | дорожчий; крихкіший за Р6М5, потрібні жорсткий патрон і точна подача |
| HSS-Co (5–8 % Co) | з підвищеним вмістом кобальту | жаростійкі сплави, титан, тверді сталі | найкрихкіший зі швидкорізальних; дбайлива робота |
| Твердосплавний | монолітний твердий сплав | гартовані сталі, серія на ЧПК | для жорстких верстатів із синхронною подачею |
Покриття: TiN, TiCN, оксид
| Покриття | Колір | Що дає | Для чого |
|---|---|---|---|
| TiN | золотистий | зносостійкість, знижує тертя | сталь, чавун, загальна робота в серії |
| TiCN | сіро-фіолетовий | твердіше за TiN, краще проти абразивного зносу | леговані сталі, чавун, абразивні матеріали |
| Оксид (пара) | чорний | утримує мастило, знижує налипання | низьковуглецева сталь, в’язкі матеріали, робота вручну |
| Без покриття (блискучий) | світлий | гостра кромка, добре для кольорових | алюміній, латунь, пластик, м’яка сталь |
У каталозі є мітчики Р6М5К5 (HSS-E): 599 позицій, HSS-Co — 331, з покриттям TiN — 469, з TiCN — 44, з оксидом — 44.
Форма канавки й тип отвору
| Тип мітчика | Отвір | Як відводить стружку | Матеріал |
|---|---|---|---|
| Пряма канавка | наскрізний і глухий (з неглибокою різьбою) | стружка лишається в канавках; універсальний варіант | чавун, латунь, коротка стружка |
| Гвинтова канавка (спіральна) | глухий | стружка виходить угору канавкою | сталь, нержавійка, алюміній |
| Зі спіральним заходом (Gun) | наскрізний | стружка виштовхується вперед, в отвір | сталь, нержавійка, в’язкі |
| Безстружковий (розкатник) | наскрізний і глухий | не ріже, а видавлює різьбу: стружки немає | пластичні: сталь до 1000 Н/мм², алюміній, мідь, латунь |
Докладно про стандартні комплекти (з двох і трьох мітчиків) і розміри — у статтях DIN 352, DIN 2181, DIN 371 і DIN 376 та ГОСТ 3266-81.
Режими: швидкість і свердло під мітчик
| Матеріал заготовки | Vc, м/хв (HSS-E, з покриттям) | Особливість |
|---|---|---|
| Низьковуглецева сталь | 8–15 | МОР із високим вмістом мастила |
| Легована сталь до 45 HRC | 5–10 | мітчик Р6М5К5 з TiN/TiCN |
| Нержавійна сталь | 3–6 | гостра кромка, гвинтова канавка, рясна МОР |
| Чавун | 10–20 | всуху або з обдуванням, пряма канавка |
| Алюмінієві сплави | 15–30 | блискучий мітчик або розкатник; гас як МОР |
| Титан і жаростійкі | 2–5 | HSS-Co, спеціальні мітчики |
Оберти n = 1000 · Vc / (π · d), де d — діаметр різьби. Приклад: M10, Vc = 10 м/хв → n ≈ 318 об/хв. Діаметр свердла під мітчик беріть за таблицею М1–М68: для метричної різьби він дорівнює діаметру різьби мінус крок. Занадто вузький отвір ламає мітчик, занадто широкий дає зрив різьби.
Як уникнути поломки мітчика
- Підберіть діаметр свердла за таблицею й не занижуйте його.
- Дотримуйтесь співвісності: мітчик має йти строго по осі отвору, краще в плаваючому патроні з компенсацією.
- На глухих отворах залишайте запас за глибиною: стружка не повинна упиратися в дно.
- Не змінюйте режим у процесі: швидкість і подача мають бути стабільними.
- Використовуйте МОР: у нержавійці без неї мітчик ламається на першій же різьбі.
Часті запитання
Чим HSS-E відрізняється від HSS?
HSS-E (Р6М5К5) містить близько 5 % кобальту: вища червоностійкість і твердість. Мітчик служить довше на нержавійці й сталях середньої твердості, але коштує дорожче й крихкіший.
Яке покриття обрати для нержавійки?
TiN або TiCN на мітчику HSS-E з гвинтовою канавкою; для в’язких марок краще мітчик без покриття з гострою кромкою й рясною МОР.
Навіщо комплект із двох або трьох мітчиків?
Мітчики комплекту ділять навантаження: перший ріже частину профілю, другий доводить, третій калібрує. Для твердих матеріалів і вручну потрібен комплект; одиночний мітчик ставлять на верстаті.
Що таке мітчик-розкатник?
Безстружковий мітчик: тисне й пластично деформує метал, видавлюючи різьбу. Підходить для пластичних матеріалів, дає міцну різьбу без стружки, але вимагає точного отвору.
Чи можна нарізати різьбу мітчиком HSS у нержавійці?
Можна на малій серії й низьких швидкостях, але стійкість буде низькою. Для регулярної роботи беріть HSS-E або HSS-Co з покриттям.
Розділи каталогу
- Метчики
- Метчики машинно-ручные метрические комплектные ГОСТ 3266-81
- Метчики ручные метрические комплектные ГОСТ 3266-81
- Метчики гаечные прямой хвостовик ГОСТ 1604-71
- Метчики гаечные с изогнутым хвостовиком ГОСТ 6951-71
- Метчики бесстружечные (раскатники)
- Метчики машинные твердосплавные
- Метчики дюймовые UNC
- Метчики дюймовые UNF
- Воротки (метчикодержатели)
- Патроны для метчиков и головки к ним
Підберемо мітчик під матеріал і тип отвору: напишіть у чат на сайті.
Дивіться також: безстружкові мітчики (розкатники): отвори під розкатування.
Дивіться також: інструмент за оброблюваним матеріалом.
Дивіться також: покриття інструмента TiN, TiCN, TiAlN, AlTiSiN — порівняння.
Дивіться також: групи застосування й кольорове маркування мітчиків.
Дивіться також: як дістати зламаний мітчик.
Інструмент зі статті
 Мітчик машинно-ручний М1.0х0.25 Р6М5 шліфований для глухих отворів TORNERI 38,5/5,5 мм 2620-3723 ГОСТ 3266-81
 Мітчик машинно-ручний М5х0.8 Р6М5К5 (HSS-E) 6H DIN 376 TiN для наскрізних отворів PREMIO

 Мітчик машинно-ручний М6х1 Р6М5К5 (HSS-E) 6H DIN 376 TiN для наскрізних отворів PREMIO
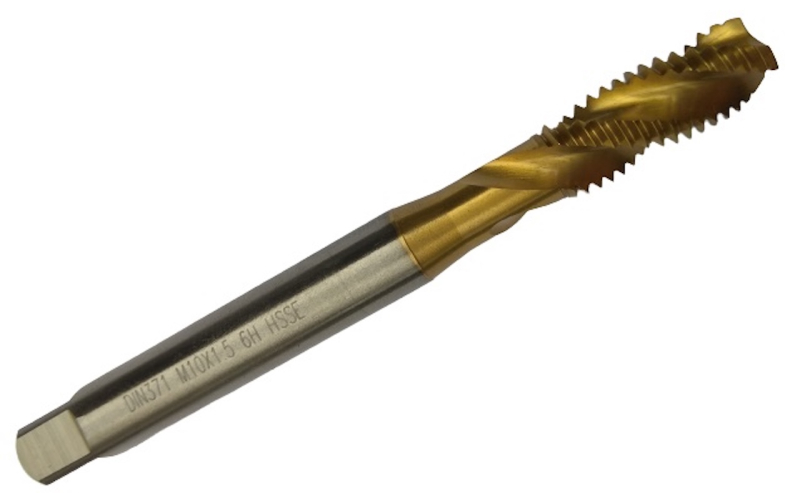 Мітчик машинно-ручний М10х1.5 Р6М5К5 (HSS-E) 6H DIN 371 TiN з гвинтовою канавкою потовщений хв. для глухих отворів PREMIO
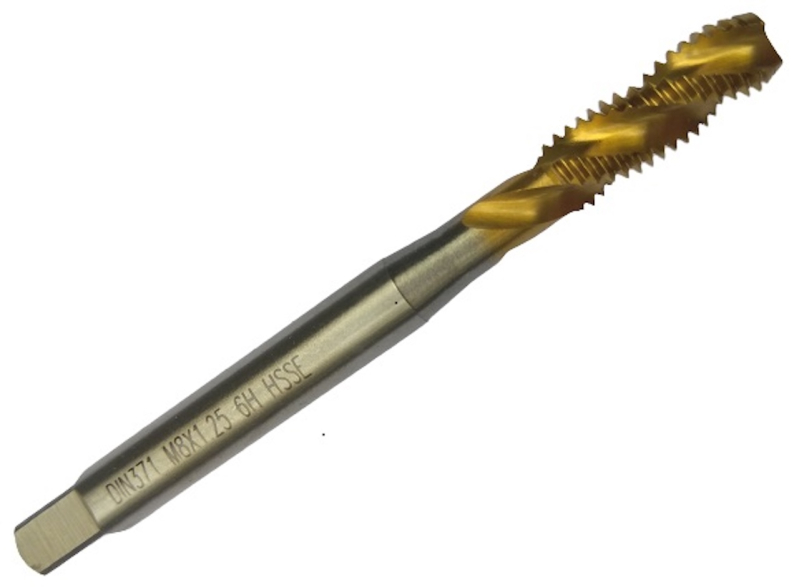 Мітчик машинно-ручний М8х1.25 Р6М5К5 (HSS-E) 6H DIN 371 TiN з гвинтовою канавкою потовщений хв. для глухих отворів PREMIO
 Мітчик машинно-ручний М4х0.7 Р6М5К5 (HSS-E) 6H DIN 371 TiN з гвинтовою канавкою потовщений хв. для глухих отворів PREMIO
 Мітчик гайковий вигнутий М5х0.8 клас точності 2 z3 Lзаг=160х30 мм lроб=18 мм ЗИЗ
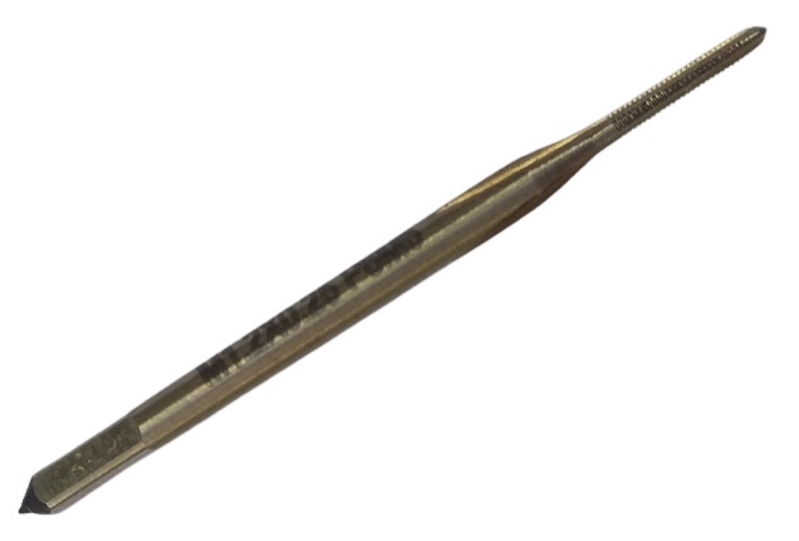 Мітчик машинно-ручний М1.2х0.25 Р6М5 шліфований для наскрізних отворів OTTIMO 38,5/5,5 мм 2620-3745 ГОСТ 3266-81
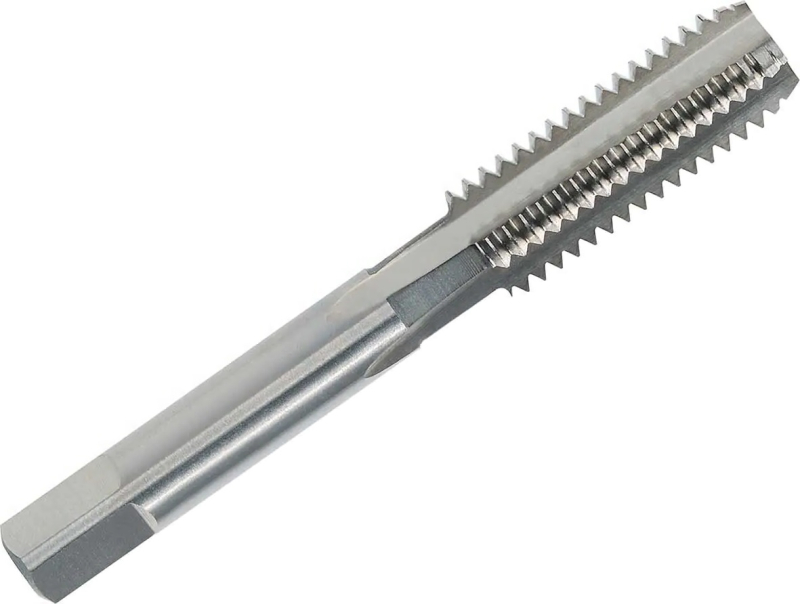
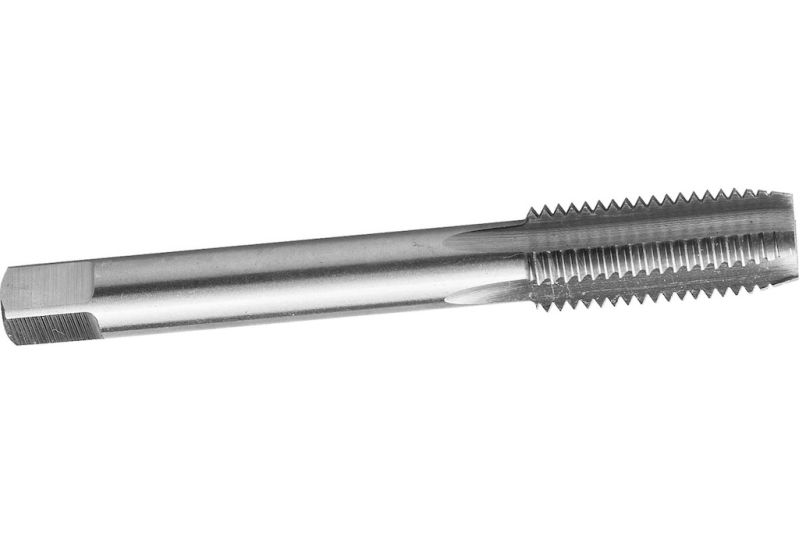
 Мітчик машинно-ручний М10х1.5 лівий для наскрізних отворів Р6М5 шліфований OTTIMO LH 80/24 мм 2621-2594 ГОСТ 3266-81
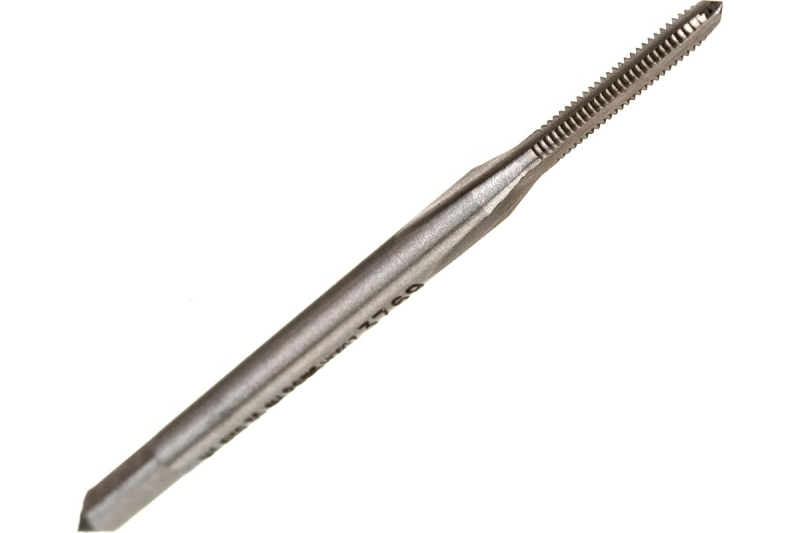 Мітчик машинно-ручний М2.5х0.45 Р6М5 шліфований для наскрізних отворів OTTIMO 44,5/9,5 мм 2620-1043 ГОСТ 3266-81
Не знайшли свій розмір — опишіть задачу, підберемо. Запитати консультанта →