
 RU
 UA

Покриття інструмента: TiN, TiCN, TiAlN, AlTiN, AlTiSiN, CrN, DLC — що дає й як обрати
Покриття наносять тонким шаром (2–5 мкм) на різальну частину: воно твердіше за основний метал, тримає нагрів і зменшує тертя та налипання. Правильно підібране покриття збільшує стійкість інструмента в 2–5 разів, неправильне — не дає ефекту або шкодить: наприклад, на алюмінії покриття на основі титану налипають. Нижче — які бувають покриття, чим відрізняються й де яке обирати. Температури й твердість у таблиці орієнтовні: вони залежать від виробника й технології нанесення.
Порівняння покриттів
| Покриття | Колір | Робоча температура | Де застосовувати | Де не варто |
|---|---|---|---|---|
| Оксидування (парове) | чорний, темно-сірий | до 500 °C | універсальний швидкоріз: сталь, чавун; добре утримує МОР, захищає від корозії, знижує тертя | немає високої твердості: на загартованих сталях стійкість невелика |
| TiN | золотистий | до 600 °C | універсальне: конструкційна сталь, чавун, кольорові; збільшує стійкість у 2–3 рази | алюміній (налипання), високі швидкості на загартованій сталі |
| TiCN | сіро-синій, фіолетово-сірий | до 400 °C | в'язкі матеріали й нержавійка, чавун, свердління та нарізання різьби; твердіше за TiN | високі температури: сухе різання на великих швидкостях |
| TiAlN / AlTiN | фіолетовий, темно-сірий | до 800–900 °C | загартована сталь, жароміцні сплави, чавун, сухе та швидкісне різання | алюміній і м'які кольорові метали |
| AlTiSiN (nACo) | бронзовий, темно-фіолетовий | до 1000–1100 °C | твердосплавний інструмент для 45–65 HRC, високошвидкісне фрезерування | алюміній; тонкі м'які матеріали |
| CrN | сріблястий | до 700 °C | мідь, латунь, титан, пластик: не липне, низьке тертя | абразивні матеріали з високим навантаженням |
| ZrN | світло-золотий | до 550 °C | алюміній і кольорові метали: менше налипання, ніж у TiN | загартована сталь, високі температури |
| DLC (алмазоподібне) | темно-сірий, чорний | до 300–400 °C | алюміній без заліза, композити, графіт: низьке тертя, не липне | сталі та чавун: вуглець дифундує в залізо, і покриття руйнується |
Дані орієнтовні, у різних виробників назви та властивості покриттів відрізняються: наприклад, TiSiN і TiXCo — комерційні позначення поліпшених покриттів на основі титану та кремнію; nACo — наноструктурне покриття на основі AlTiSiN.
Як обрати покриття
- За матеріалом. Конструкційна сталь і чавун — TiN, оксид; нержавійка та в'язкі матеріали — TiCN або TiAlN; загартована сталь і жароміцні сплави — AlTiN і AlTiSiN; алюміній — без покриття, ZrN або DLC. Докладніше — у статті інструмент за оброблюваним матеріалом.
- За тепловим режимом. Сухе різання та високі швидкості потребують покриття, що витримує нагрів (TiAlN, AlTiSiN); з рясною МОР досить TiN або TiCN.
- За типом інструмента. Для мітчиків і свердел важливі низьке тертя й стійкість до налипання (TiN, TiCN, оксид); для фрез — зносостійкість за нагріву (TiAlN, AlTiSiN).
- Не переплачуйте. На поодиноких отворах у конструкційній сталі покриття рідко окупається; на серійній роботі та складних матеріалах воно дає помітну економію.
- Стан інструмента. Після заточування покриття з різальної кромки знімається, тому стійкість заточеного інструмента нижча; для дорогих фрез використовують перепокриття.
Покриття в нашому каталозі
За кількістю позицій у наявності лідирують TiSiN (близько 620), TiN (380), TiAlN (близько 80), AlTiSiN і TiCN (по 40–50), оксидування, AlTiN, DLC і nACo. Дивіться добірки: мітчики з покриттям TiN, TiCN і TiAlN; свердла з покриттям TiN та TiSiN. Покриття змінних пластин розібрані в статті змінні багатогранні пластини: ISO-групи та покриття, а покриття мітчиків — у мітчики HSS, HSS-E і HSS-Co. Швидкості й подачі під покриття — у калькуляторі режимів різання.
Дивіться також: Покриття інструмента.
Інструмент зі статті
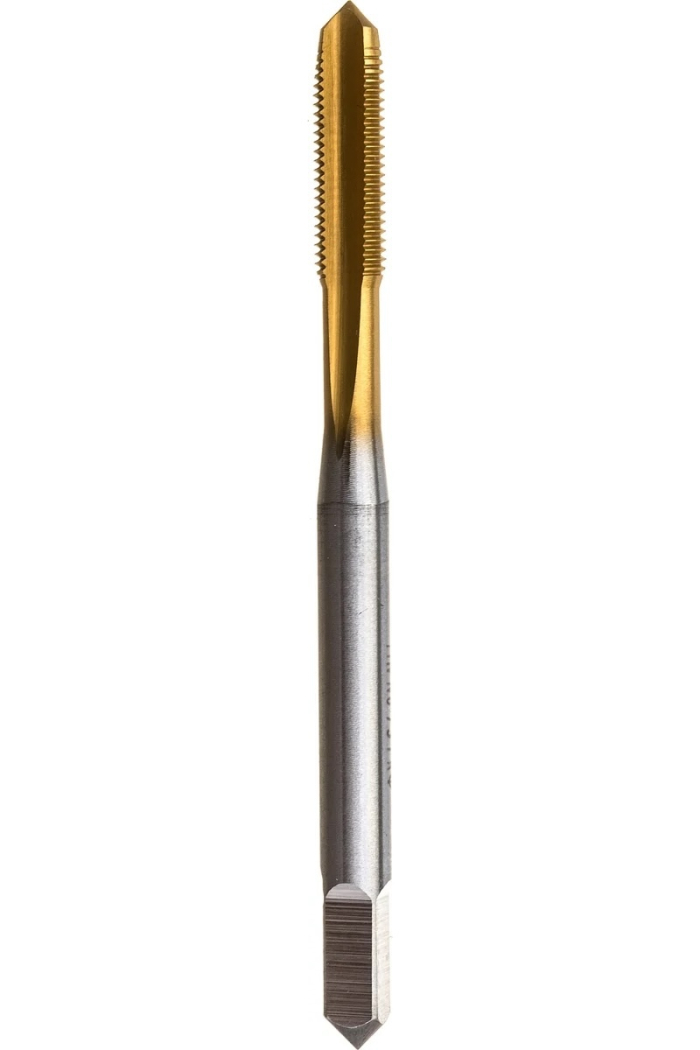 Мітчик машинно-ручний М5х0.8 Р6М5К5 (HSS-E) 6H DIN 376 TiN для наскрізних отворів PREMIO
 Мітчик машинно-ручний М6х1 Р6М5К5 (HSS-E) 6H DIN 376 TiN для наскрізних отворів PREMIO
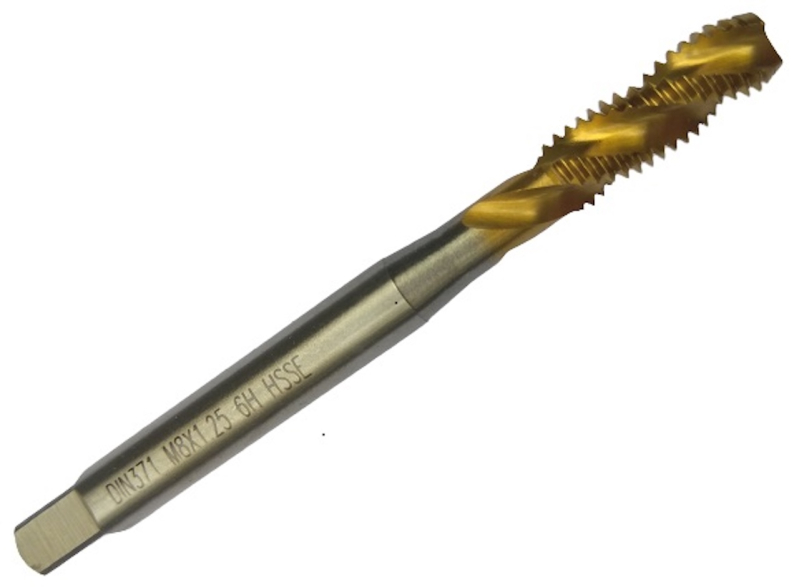 Мітчик машинно-ручний М8х1.25 Р6М5К5 (HSS-E) 6H DIN 371 TiN з гвинтовою канавкою потовщений хв. для глухих отворів PREMIO
 Мітчик машинно-ручний М2.5х0.45 Р6М5К5 (HSS-E) 6H DIN 371 TiN потовщений хв. для наскрізних отворів PREMIO
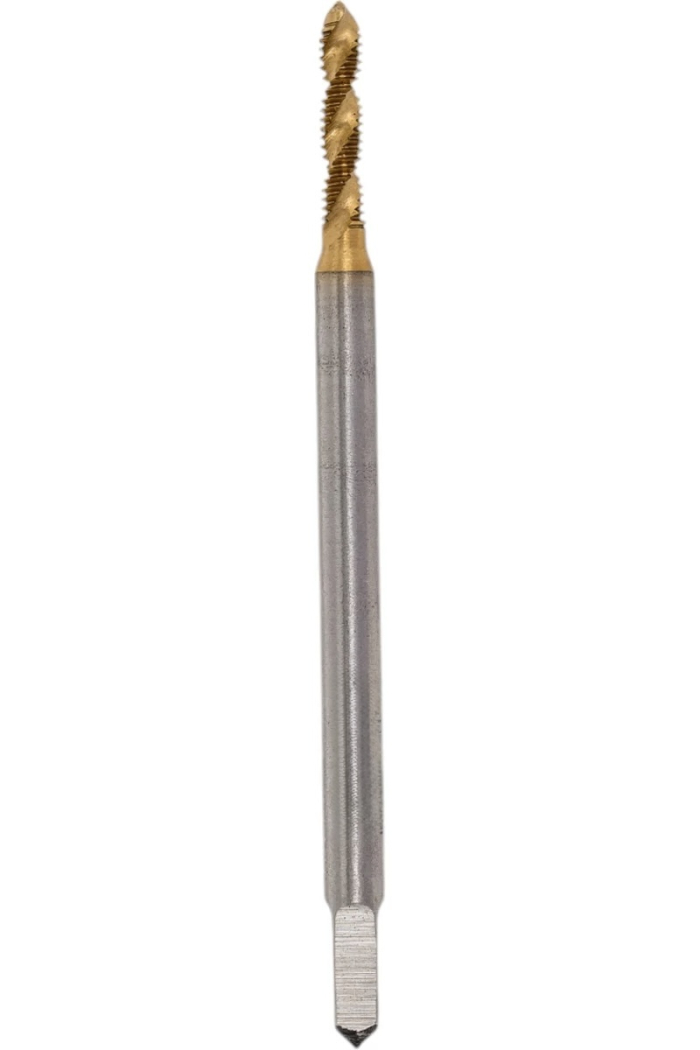 Мітчик машинно-ручний М2.5х0.45 Р6М5К5 (HSS-E) 6H DIN 371 TiN з гвинтовою канавкою потовщений хв. для глухих отворів PREMIO
 Мітчик машинно-ручний М2.0х0.4 Р6М5К5 (HSS-E) 6H DIN 371 TiN потовщений хв. для наскрізних отворів PREMIO
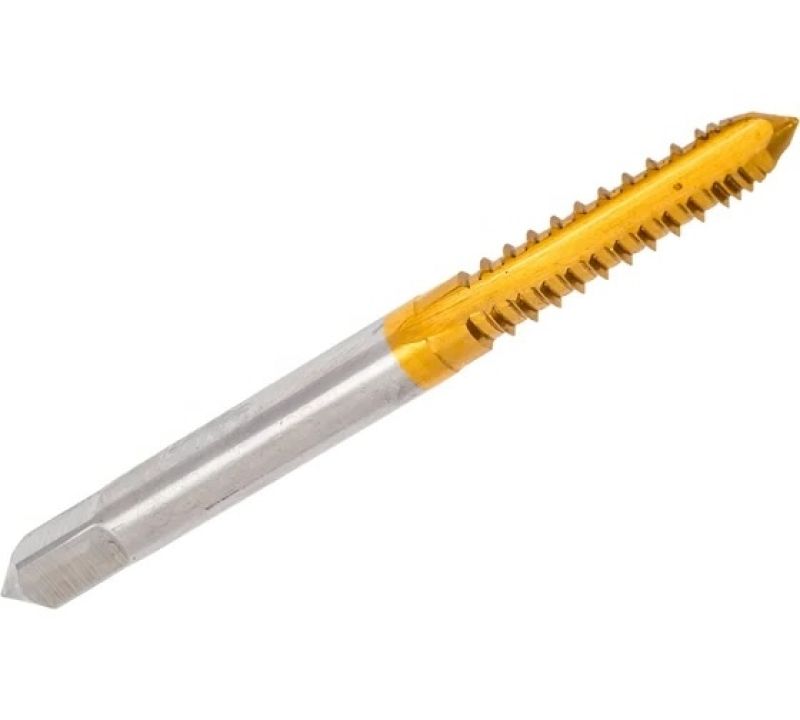
 Мітчик машинно-ручний М2.5х0.45 шаховий (через крок) Р6М5К5 (HSS-E) TiN OTTIMO
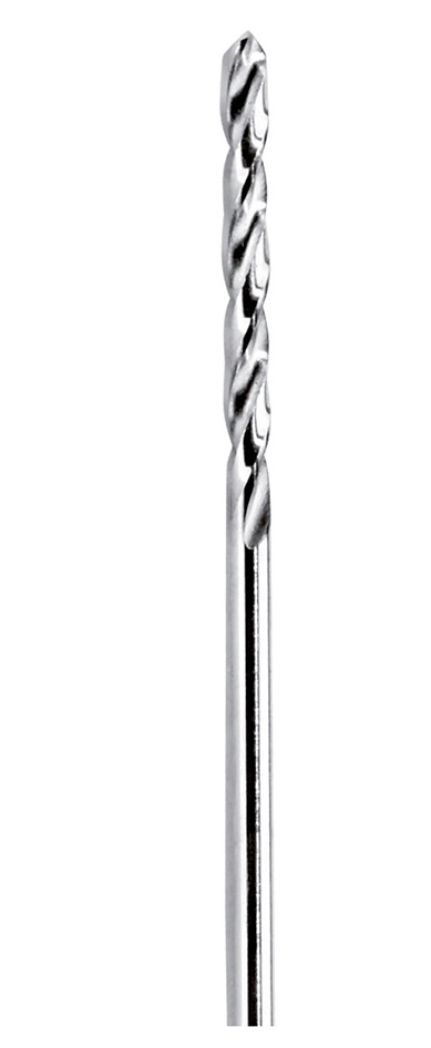
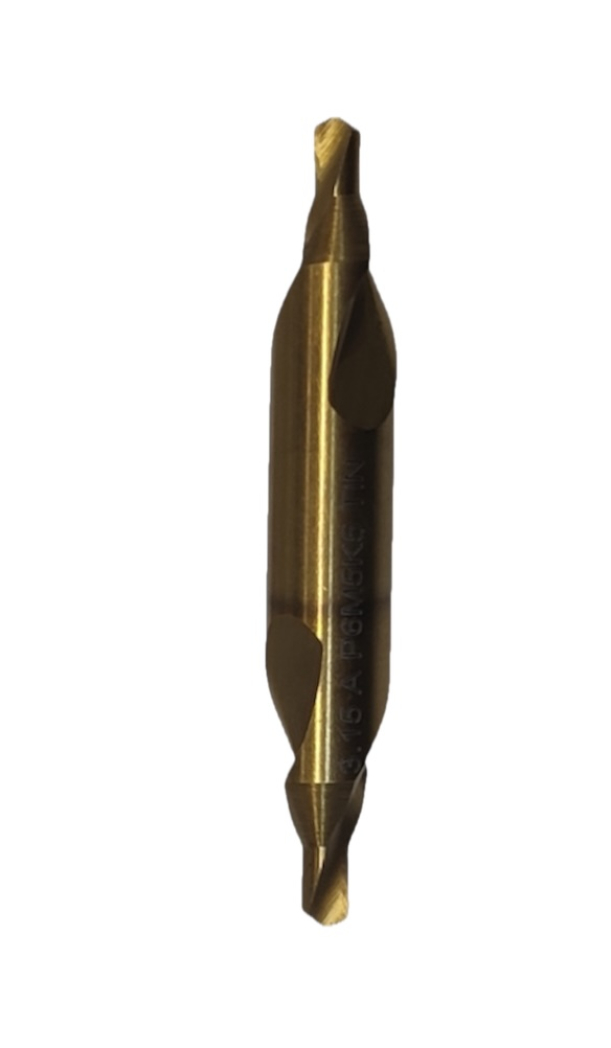
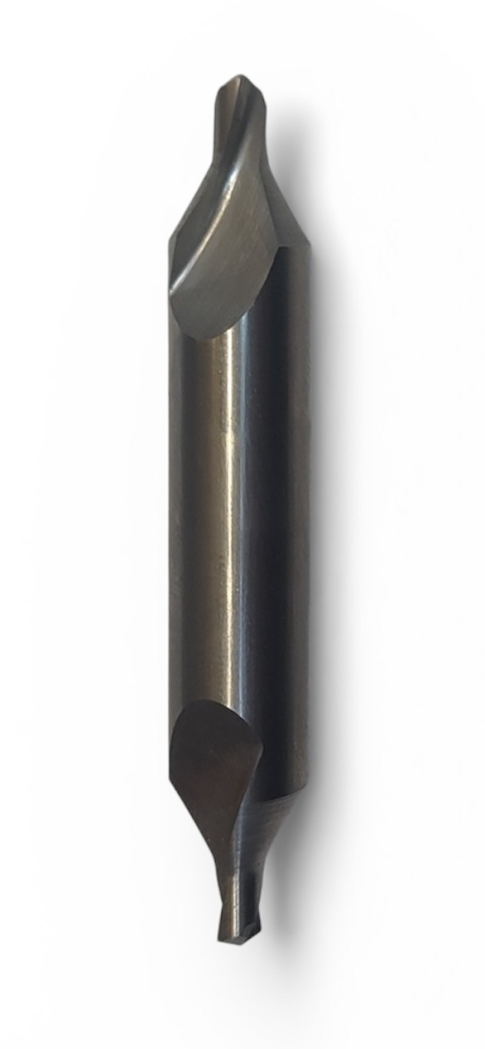 Свердло центровочне 2.5 мм Р6М5К5 (HSSCo5) з покриттям TiN OTTIMO 2317-0005 ГОСТ 14952-75
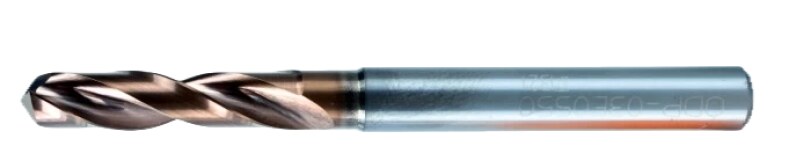
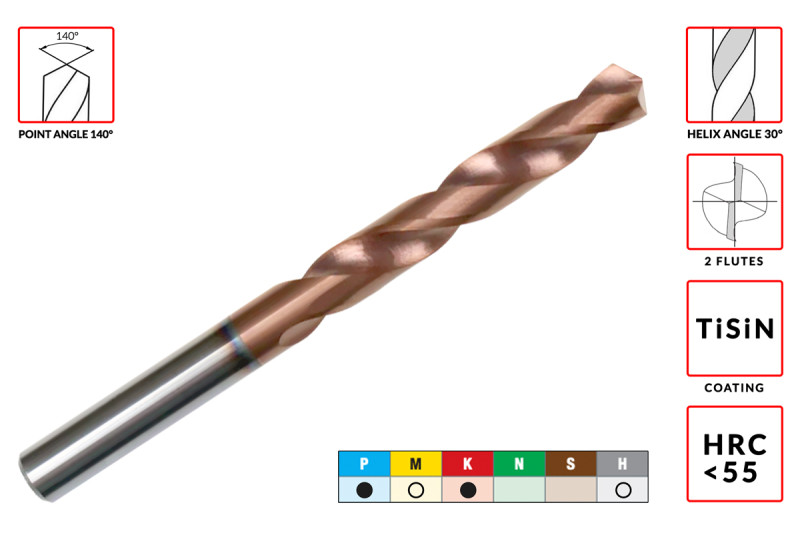 Свердло твердосплавне суцільне з ц/хв D5.5xd5.5х80х120мм HRC55 з покриттям TiSiN праве AGIR
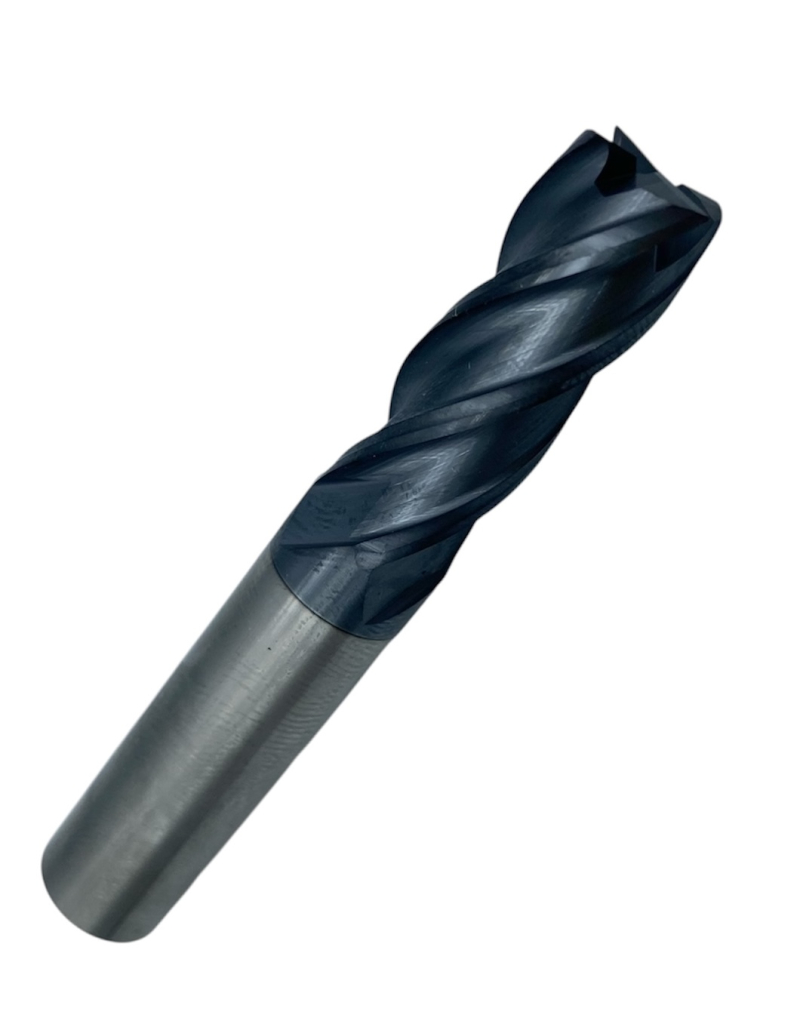
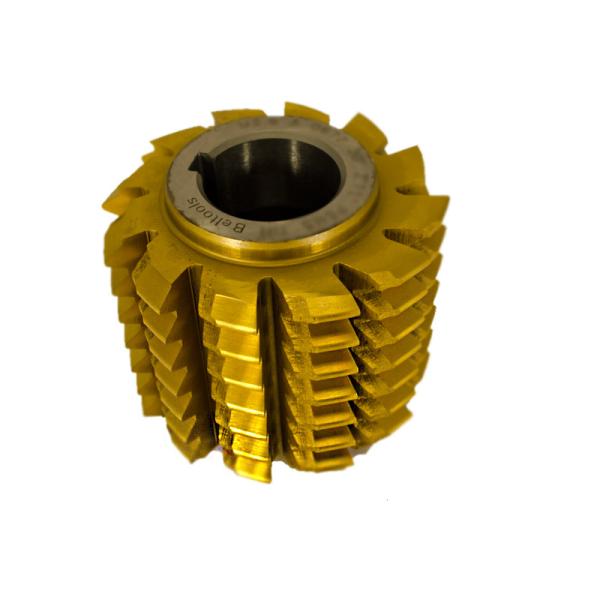 Фреза черв'ячна М 3 клас точності А 20° 1°40′ 110х110х40 Р6М5Ф3МП (ліва) з зносостійким покриттям
Не знайшли свій розмір — опишіть задачу, підберемо. Запитати консультанта →