
 RU
 UA

Центровочные сверла DIN 333 и зенковки DIN 334, 335, 347: таблицы и соответствие ГОСТ 14952-75 и 14953-80
Центровочные сверла и конические зенковки решают соседние задачи: первые делают центровое отверстие под центр станка, вторые снимают фаску и делают потайное гнездо под винт. В Европе их описывают стандартами DIN 333 (центровочные сверла) и DIN 334, 335, 347 (зенковки с углом 60°, 90° и 120°), в нашем каталоге — ГОСТ 14952-75 и ГОСТ 14953-80. Ниже — как стандарты соотносятся, таблицы размеров и подсказки по выбору.
Центровочные сверла: DIN 333 и ГОСТ 14952-75
Комбинированные центровочные сверла делают центровое отверстие за один проход: сверлят цилиндрическую часть и снимают конус 60°. Типов четыре: A — отверстие 60° без предохранительного конуса; B — с предохранительным конусом 120° (защищает кромку центра от забоин); C — отверстие 75°; R — с дугообразной образующей. DIN 333 выделяет формы A, B и R, ГОСТ 14952-75 — A, B, C, R. Диаметр d — это диаметр направляющей части.
| Размер d, мм | Корпус D, мм | Длина L по ГОСТ 14952-75, мм | Длина L по DIN 333, мм |
|---|---|---|---|
| 1,0 | 3,15 | 33,5 | 31,5 |
| 1,6 | 4,0 | 37,5 | 35,5 |
| 2,0 | 5,0 | 42,0 | 40 |
| 2,5 | 6,3 | 47,0 | 45 |
| 3,15 | 8,0 | 52,0 | 50 |
| 4,0 | 10,0 | 59,0 | 56 |
| 5,0 | 12,5 | 66,0 | 63 |
| 6,3 | 16,0 | 74,0 | 71 |
| 8,0 | 20,0 | 83,0 | 80 |
| 10,0 | 25,0 | 103,0 | 100 |
Диаметры d и D в обоих стандартах совпадают, длина L у ГОСТ немного больше, поэтому сверло по DIN можно заменить на ГОСТ, но не всегда в короткую оправку. Подробные шифры сверл 2317 — в статье Сверла центровочные ГОСТ 14952-75.
- Как выбрать d. По чертежу: центровое отверстие обозначают «A2,5 ГОСТ 14034-74» — цифра равна d сверла. Если не задано, берут d ≈ 0,1 диаметра вала для заготовок до 30 мм; для тяжёлых валов — больше.
- Тип A или B. B нужен, если центр будет работать долго (токарная обработка длинных валов, шлифовка): конус 120° сохраняет кромку центрового отверстия.
- Материал. Для стали — HSS (Р6М5) или с кобальтом; для закалённых заготовок и ЧПУ — монолитные твердосплавные центровочные сверла.
- Зажим. Хвостовик цилиндрический; цанга ER или сверлильный патрон; для малых диаметров (до 3,15 мм) лучше цанга — меньше биение.
Конические зенковки: углы и стандарты
| Стандарт | Угол конуса | Что снимает | Аналог в ГОСТ |
|---|---|---|---|
| DIN 334 | 60° | центровые гнёзда, фаски под центр, зенкование под центрирование | ГОСТ 14953-80, угол 60° |
| DIN 381 | 75° | потайные гнёзда под винты с коническим сечением 75° | в ГОСТ 14953-80 такого угла нет |
| DIN 335 | 90° | снятие заусенцев и фасок, гнёзда под потайные винты и заклёпки с углом 90° | ГОСТ 14953-80, угол 90° |
| DIN 347 | 120° | потайные гнёзда под заклёпки, фаски в больших отверстиях | ГОСТ 14953-80, угол 120° |
Зенковки по DIN 335 выпускают с цилиндрическим хвостовиком и с коническим (Морзе). Самая ходовая форма — C: три зубца, гасит вибрацию, хорошо подходит для снятия фасок и заусенцев. В нашем каталоге такие зенковки идут в разделах по ГОСТ 14953-80.
Зенковка под потайной винт: какую брать
Потайные винты с углом 90° (DIN 7991, ISO 10642) утапливают в гнездо, диаметр которого равен диаметру головки dk. Зенковку берут на 0,5–1 мм шире dk, чтобы головка ушла ниже поверхности.
| Винт | Головка dk (макс.), мм | Отверстие под винт, мм | Зенковка 90° — диаметр, мм |
|---|---|---|---|
| M3 | 6,72 | 3,4 | 7,2–7,7 |
| M4 | 8,96 | 4,5 | 9,5–10,0 |
| M5 | 11,2 | 5,5 | 11,7–12,2 |
| M6 | 13,44 | 6,6 | 13,9–14,4 |
| M8 | 17,92 | 9 | 18,4–18,9 |
| M10 | 22,4 | 11 | 22,9–23,4 |
dk — максимальный диаметр головки по DIN 7991 (≈ 2,24 диаметра винта). Отверстие под винт — средний ряд по DIN EN 20273 (ISO 273). Для винтов с углом 120° (заклёпки) берут зенковку DIN 347.
Что есть в наличии
Центровочных сверл в каталоге около 250, в том числе по DIN 333 — около 20; конических зенковок с обозначением DIN 335 — около 20, всего зенковок по ГОСТ 14953-80 — более 190. Смотрите разделы: сверла центровочные, зенковки конические с цилиндрическим хвостовиком и зенковки конические с коническим хвостовиком.
Инструмент из статьи

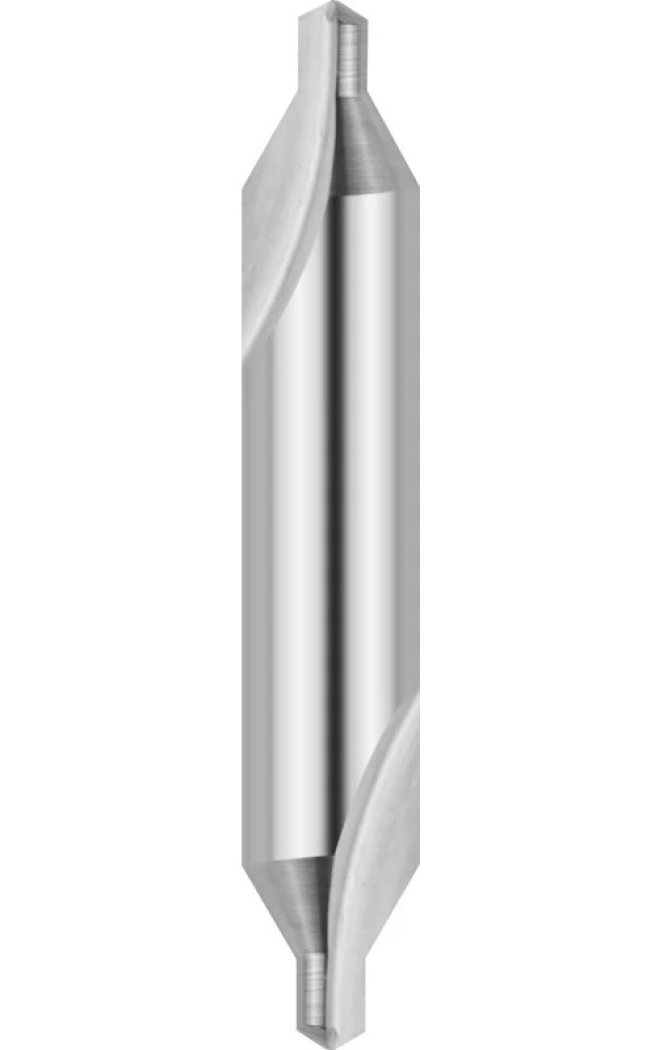
 Сверло центровочное 6.3 мм DIN 333 форма A HSS RUKO 217063, хвостовик 16.0 мм Сверло центровочное 5.0 мм DIN 333 форма A HSS RUKO 217050, хвостовик 12.5 мм Сверло центровочное 3.15 мм DIN 333 форма A HSS RUKO 217315, хвостовик 8.0 мм Сверло центровочное 2.5 мм DIN 333 форма A HSS RUKO 217025, хвостовик 6.3 мм Сверло центровочное 2.0 мм DIN 333 форма A HSS RUKO 217020, хвостовик 5.0 мм Сверло центровочное 1.6 мм DIN 333 форма A HSS RUKO 217016, хвостовик 4.0 мм Сверло центровочное 1.0 мм DIN 333 форма A HSS RUKO 217010, хвостовик 3.15 мм
Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →