
 RU
 UA

Центрувальні свердла DIN 333 і зенківки DIN 334, 335, 347: таблиці та відповідність ГОСТ 14952-75 і 14953-80
Центрувальні свердла й конічні зенківки розв'язують сусідні задачі: перші роблять центровий отвір під центр верстата, другі знімають фаску й роблять потайне гніздо під гвинт. У Європі їх описують стандартами DIN 333 (центрувальні свердла) і DIN 334, 335, 347 (зенківки з кутом 60°, 90° і 120°), у нашому каталозі — ГОСТ 14952-75 і ГОСТ 14953-80. Нижче — як стандарти співвідносяться, таблиці розмірів і підказки щодо вибору.
Центрувальні свердла: DIN 333 і ГОСТ 14952-75
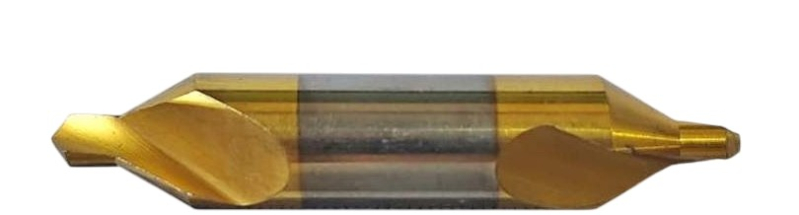
Комбіновані центрувальні свердла роблять центровий отвір за один прохід: свердлять циліндричну частину й знімають конус 60°. Типів чотири: A — отвір 60° без запобіжного конуса; B — із запобіжним конусом 120° (захищає кромку центра від забоїн); C — отвір 75°; R — з дугоподібною твірною. DIN 333 виділяє форми A, B і R, ГОСТ 14952-75 — A, B, C, R. Діаметр d — це діаметр напрямної частини.
| Розмір d, мм | Корпус D, мм | Довжина L за ГОСТ 14952-75, мм | Довжина L за DIN 333, мм |
|---|---|---|---|
| 1,0 | 3,15 | 33,5 | 31,5 |
| 1,6 | 4,0 | 37,5 | 35,5 |
| 2,0 | 5,0 | 42,0 | 40 |
| 2,5 | 6,3 | 47,0 | 45 |
| 3,15 | 8,0 | 52,0 | 50 |
| 4,0 | 10,0 | 59,0 | 56 |
| 5,0 | 12,5 | 66,0 | 63 |
| 6,3 | 16,0 | 74,0 | 71 |
| 8,0 | 20,0 | 83,0 | 80 |
| 10,0 | 25,0 | 103,0 | 100 |
Діаметри d і D в обох стандартах збігаються, довжина L у ГОСТ трохи більша, тому свердло за DIN можна замінити на ГОСТ, але не завжди в коротку оправу. Докладні шифри свердел 2317 — у статті Свердла центрувальні ГОСТ 14952-75.
- Як обрати d. За кресленням: центровий отвір позначають «A2,5 ГОСТ 14034-74» — цифра дорівнює d свердла. Якщо не задано, беруть d ≈ 0,1 діаметра вала для заготовок до 30 мм; для важких валів — більше.
- Тип A або B. B потрібен, якщо центр працюватиме довго (токарна обробка довгих валів, шліфування): конус 120° зберігає кромку центрового отвору.
- Матеріал. Для сталі — HSS (Р6М5) або з кобальтом; для загартованих заготовок і ЧПК — монолітні твердосплавні центрувальні свердла.
- Затиск. Хвостовик циліндричний; цанга ER або свердлильний патрон; для малих діаметрів (до 3,15 мм) краще цанга — менше биття.
Конічні зенківки: кути та стандарти
| Стандарт | Кут конуса | Що знімає | Аналог у ГОСТ |
|---|---|---|---|
| DIN 334 | 60° | центрові гнізда, фаски під центр, зенкування під центрування | ГОСТ 14953-80, кут 60° |
| DIN 381 | 75° | потайні гнізда під гвинти з конічним перерізом 75° | у ГОСТ 14953-80 такого кута немає |
| DIN 335 | 90° | зняття задирок і фасок, гнізда під потайні гвинти й заклепки з кутом 90° | ГОСТ 14953-80, кут 90° |
| DIN 347 | 120° | потайні гнізда під заклепки, фаски у великих отворах | ГОСТ 14953-80, кут 120° |
Зенківки за DIN 335 випускають із циліндричним хвостовиком і з конічним (Морзе). Найходовіша форма — C: три зубці, гасить вібрацію, добре підходить для зняття фасок і задирок. У нашому каталозі такі зенківки йдуть у розділах за ГОСТ 14953-80.
Зенківка під потайний гвинт: яку брати
Потайні гвинти з кутом 90° (DIN 7991, ISO 10642) утоплюють у гніздо, діаметр якого дорівнює діаметру головки dk. Зенківку беруть на 0,5–1 мм ширшою за dk, щоб головка пішла нижче поверхні.
| Гвинт | Головка dk (макс.), мм | Отвір під гвинт, мм | Зенківка 90° — діаметр, мм |
|---|---|---|---|
| M3 | 6,72 | 3,4 | 7,2–7,7 |
| M4 | 8,96 | 4,5 | 9,5–10,0 |
| M5 | 11,2 | 5,5 | 11,7–12,2 |
| M6 | 13,44 | 6,6 | 13,9–14,4 |
| M8 | 17,92 | 9 | 18,4–18,9 |
| M10 | 22,4 | 11 | 22,9–23,4 |
dk — максимальний діаметр головки за DIN 7991 (≈ 2,24 діаметра гвинта). Отвір під гвинт — середній ряд за DIN EN 20273 (ISO 273). Для гвинтів із кутом 120° (заклепки) беруть зенківку DIN 347.
Що є в наявності
Центрувальних свердел у каталозі близько 250, зокрема за DIN 333 — близько 20; конічних зенківок із позначенням DIN 335 — близько 20, усього зенківок за ГОСТ 14953-80 — понад 190. Дивіться розділи: свердла центрувальні, зенківки конічні з циліндричним хвостовиком і зенківки конічні з конічним хвостовиком.
Інструмент зі статті

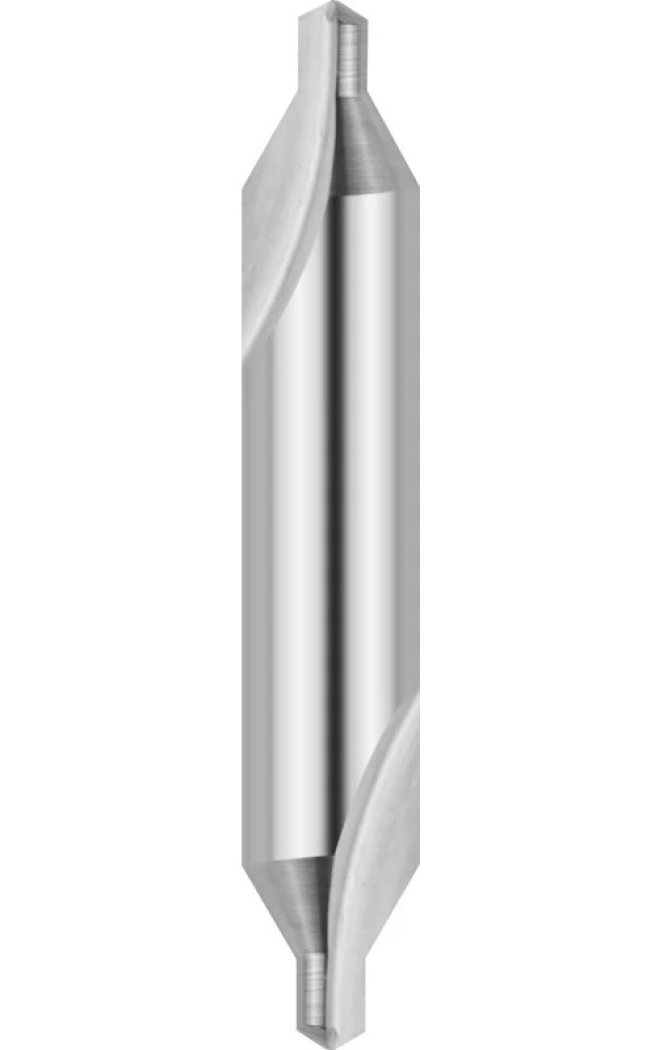
 Свердло центрувальне 6.3 мм DIN 333 форма A HSS RUKO 217063, хвостовик 16.0 мм Свердло центрувальне 5.0 мм DIN 333 форма A HSS RUKO 217050, хвостовик 12.5 мм Свердло центрувальне 3.15 мм DIN 333 форма A HSS RUKO 217315, хвостовик 8.0 мм Свердло центрувальне 2.5 мм DIN 333 форма A HSS RUKO 217025, хвостовик 6.3 мм Свердло центрувальне 2.0 мм DIN 333 форма A HSS RUKO 217020, хвостовик 5.0 мм Свердло центрувальне 1.6 мм DIN 333 форма A HSS RUKO 217016, хвостовик 4.0 мм
Не знайшли свій розмір — опишіть задачу, підберемо. Запитати консультанта →