
 RU
 UA

Покрытия инструмента: TiN, TiCN, TiAlN, AlTiN, AlTiSiN, CrN, DLC — что даёт и как выбрать
Покрытие наносят тонким слоем (2–5 мкм) на режущую часть: оно твёрже основного металла, держит нагрев и уменьшает трение и налипание. Правильно подобранное покрытие увеличивает стойкость инструмента в 2–5 раз, неправильное — не даёт эффекта или вредит: например, на алюминии покрытия на основе титана налипают. Ниже — какие бывают покрытия, чем отличаются и где какое выбирать. Температуры и твёрдость в таблице ориентировочные: они зависят от производителя и технологии нанесения.
Сравнение покрытий
| Покрытие | Цвет | Рабочая температура | Где применять | Где не стоит |
|---|---|---|---|---|
| Оксидирование (паровое) | чёрный, тёмно-серый | до 500 °C | универсальный быстрорез: сталь, чугун; хорошо удерживает СОЖ, защищает от коррозии, снижает трение | нет высокой твёрдости: на закалённых сталях стойкость невелика |
| TiN | золотистый | до 600 °C | универсальное: конструкционная сталь, чугун, цветные; увеличивает стойкость в 2–3 раза | алюминий (налипание), высокие скорости на закалённой стали |
| TiCN | серо-синий, фиолетово-серый | до 400 °C | вязкие материалы и нержавейка, чугун, сверление и нарезание резьбы; твёрже TiN | высокие температуры: сухое резание на больших скоростях |
| TiAlN / AlTiN | фиолетовый, тёмно-серый | до 800–900 °C | закалённая сталь, жаропрочные сплавы, чугун, сухое и скоростное резание | алюминий и мягкие цветные металлы |
| AlTiSiN (nACo) | бронзовый, тёмно-фиолетовый | до 1000–1100 °C | твердосплавный инструмент для 45–65 HRC, высокоскоростное фрезерование | алюминий; тонкие мягкие материалы |
| CrN | серебристый | до 700 °C | медь, латунь, титан, пластик: не липнет, низкое трение | абразивные материалы с высокой нагрузкой |
| ZrN | светло-золотой | до 550 °C | алюминий и цветные металлы: меньше налипание, чем у TiN | закалённая сталь, высокие температуры |
| DLC (алмазоподобное) | тёмно-серый, чёрный | до 300–400 °C | алюминий без железа, композиты, графит: низкое трение, не липнет | стали и чугун: углерод диффундирует в железо и покрытие разрушается |
Данные ориентировочные, у разных производителей названия и свойства покрытий отличаются: например, TiSiN и TiXCo — коммерческие обозначения улучшенных покрытий на основе титана и кремния; nACo — наноструктурное покрытие на основе AlTiSiN.
Как выбрать покрытие
- По материалу. Конструкционная сталь и чугун — TiN, оксид; нержавейка и вязкие материалы — TiCN или TiAlN; закалённая сталь и жаропрочные сплавы — AlTiN и AlTiSiN; алюминий — без покрытия, ZrN или DLC. Подробнее — в статье инструмент по обрабатываемому материалу.
- По тепловому режиму. Сухое резание и высокие скорости требуют покрытия, выдерживающего нагрев (TiAlN, AlTiSiN); с обильной СОЖ достаточно TiN или TiCN.
- По типу инструмента. Для метчиков и свёрл важны низкое трение и стойкость к налипанию (TiN, TiCN, оксид); для фрез — износостойкость при нагреве (TiAlN, AlTiSiN).
- Не переплачивайте. На единичных отверстиях в конструкционной стали покрытие редко окупается; на серийной работе и сложных материалах оно даёт заметную экономию.
- Состояние инструмента. После заточки покрытие с режущей кромки снимается, поэтому стойкость заточенного инструмента ниже; для дорогих фрез используют перепокрытие.
Покрытия в нашем каталоге
По числу позиций в наличии лидируют TiSiN (около 620), TiN (380), TiAlN (около 80), AlTiSiN и TiCN (по 40–50), оксидирование, AlTiN, DLC и nACo. Смотрите подборки: метчики с покрытием TiN, TiCN и TiAlN; свёрла с покрытием TiN и TiSiN. Покрытия сменных пластин разобраны в статье сменные многогранные пластины: ISO-группы и покрытия, а покрытия метчиков — в метчики HSS, HSS-E и HSS-Co. Скорости и подачи под покрытие — в калькуляторе режимов резания.
Смотрите также: Покрытия инструмента.
Инструмент из статьи
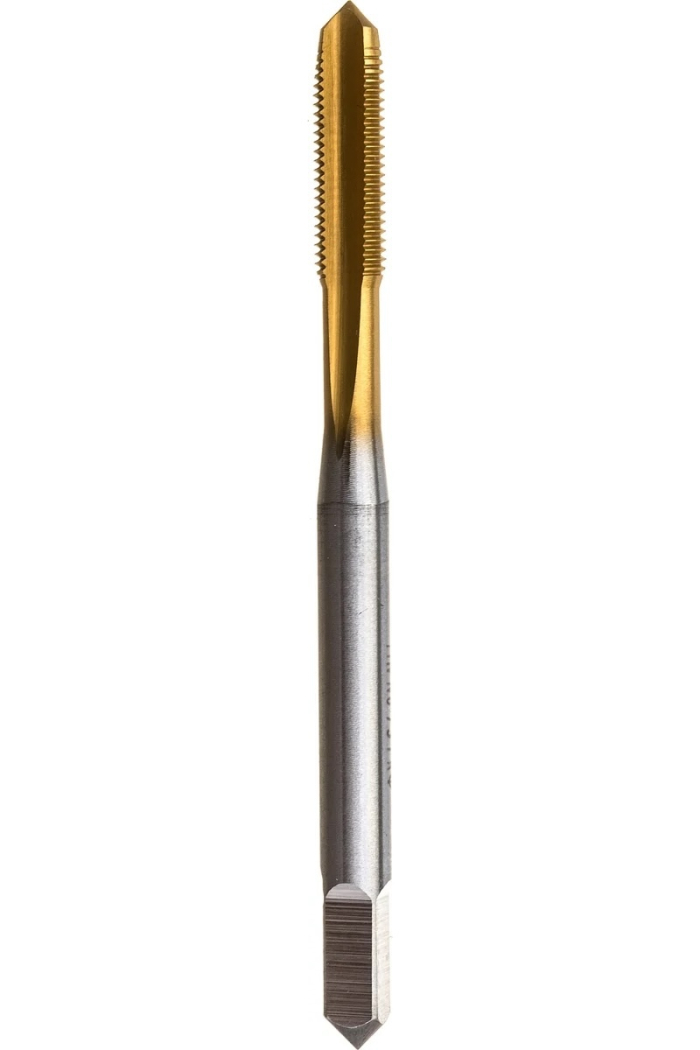 Метчик машинно-ручной М5х0.8 Р6М5К5 (HSS-E) 6H DIN 376 TiN для сквозных отверстий PREMIO
 Метчик машинно-ручной М6х1 Р6М5К5 (HSS-E) 6H DIN 376 TiN для сквозных отверстий PREMIO
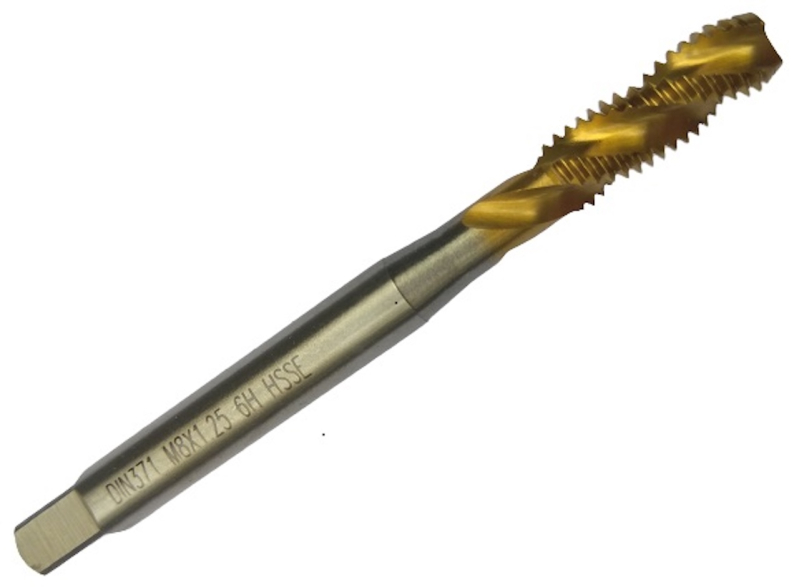 Метчик машинно-ручной М8х1.25 Р6М5К5 (HSS-E) 6H DIN 371 TiN с винтовой канавкой утолщенный хв. для глухих отверстий PREMIO
 Метчик машинно-ручной М2.5х0.45 Р6М5К5 (HSS-E) 6H DIN 371 TiN утолщенный хв. для сквозных отверстий PREMIO
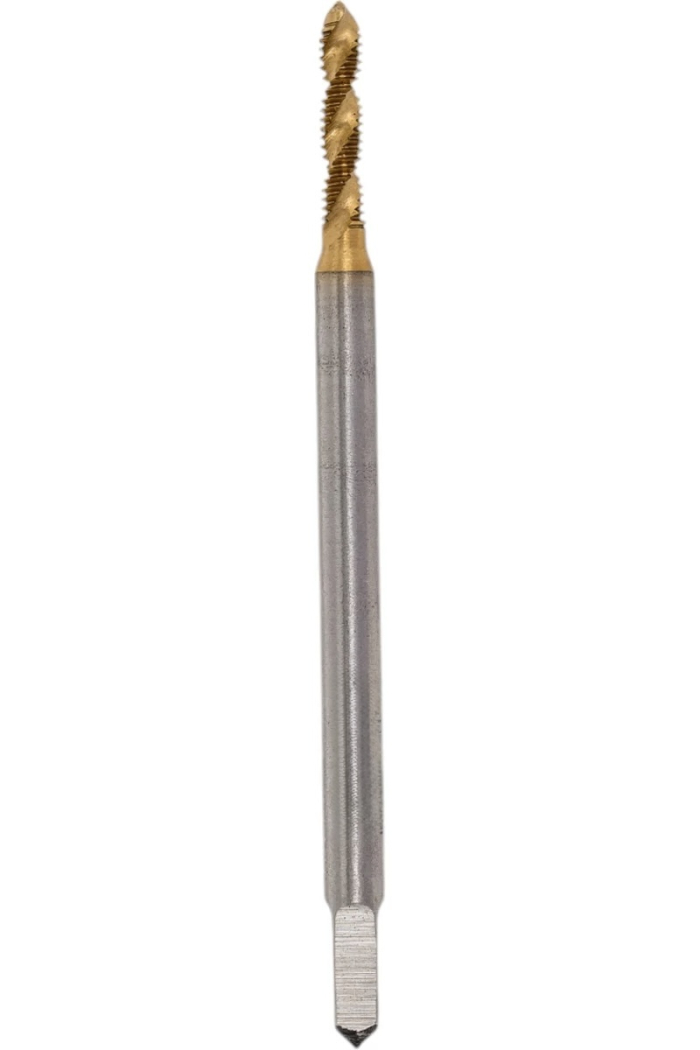 Метчик машинно-ручной М2.5х0.45 Р6М5К5 (HSS-E) 6H DIN 371 TiN с винтовой канавкой утолщенный хв. для глухих отверстий PREMIO
 Метчик машинно-ручной М2.0х0.4 Р6М5К5 (HSS-E) 6H DIN 371 TiN утолщенный хв. для сквозных отверстий PREMIO
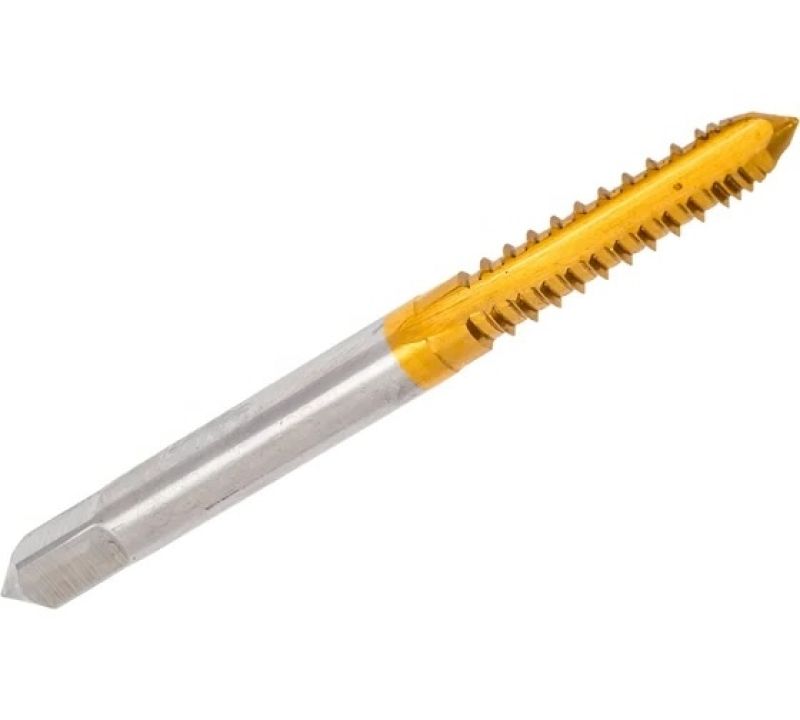 Метчик машинно-ручной М5х0.8 шахматный (через шаг) Р6М5К5 (HSS-E) TiN OTTIMO
 Метчик машинно-ручной М2.5х0.45 шахматный (через шаг) Р6М5К5 (HSS-E) TiN OTTIMO
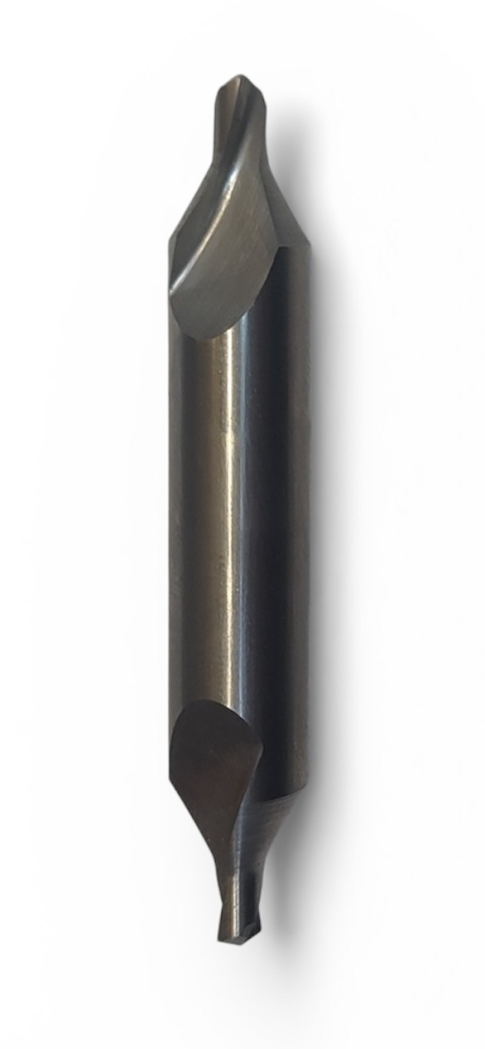 Сверло центровочное 2.5 мм Р6М5К5 (HSSCo5) с покрытием TiN OTTIMO 2317-0005 ГОСТ 14952-75
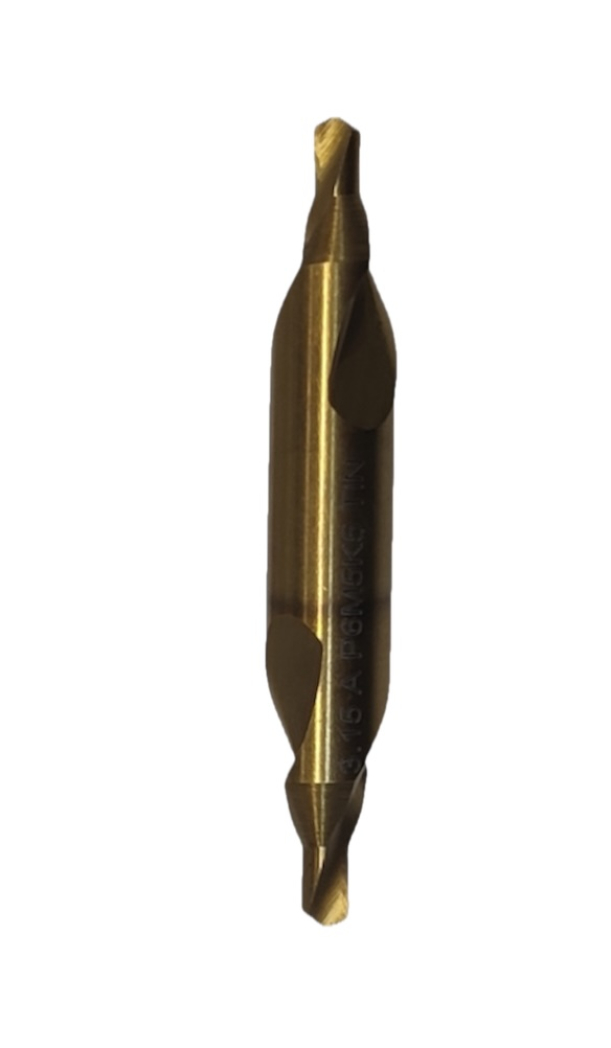
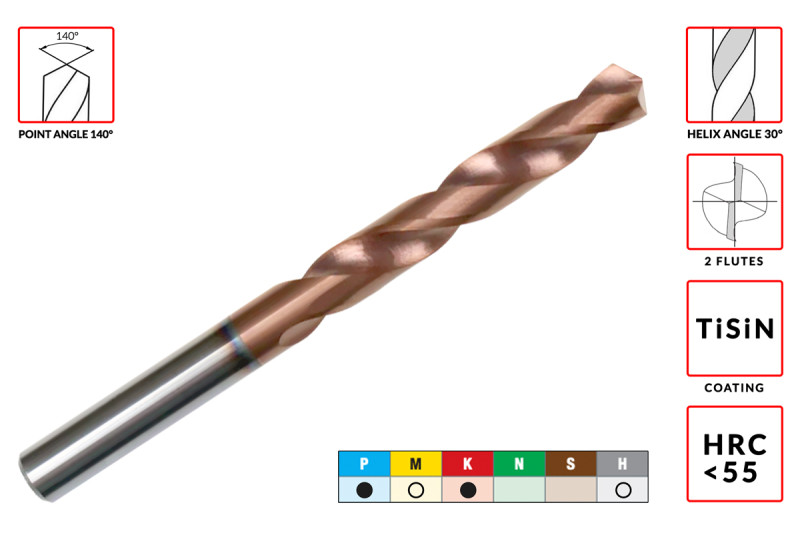 Сверло твердосплавное D5.5xd5.5х80х120мм HRC55 z=2 монолитное ц/х правое с покрытием TiSiN AGIR
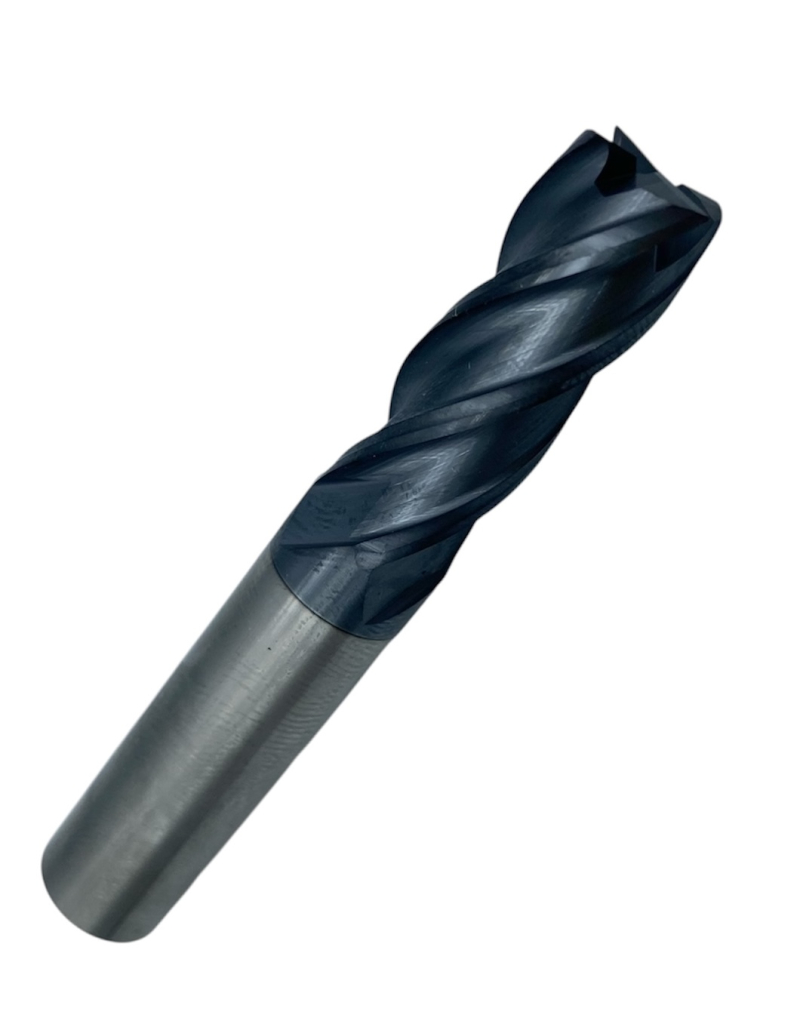 Фреза концевая твердосплавная монолитная ц/х D11×30×75 мм, z4, AlTiN OTTIMO
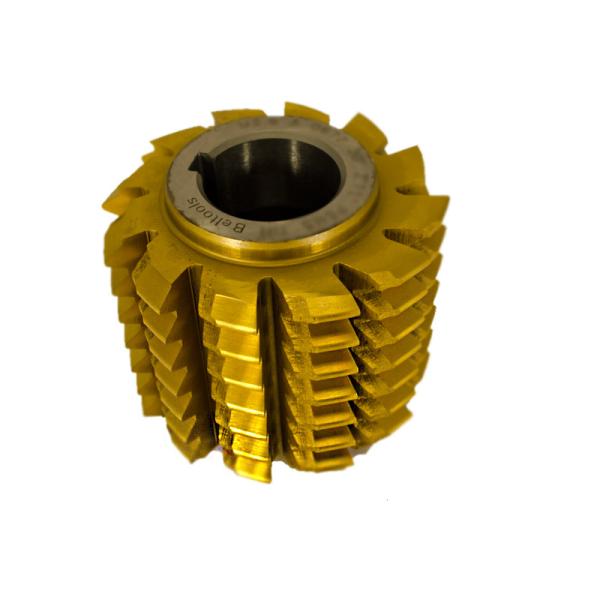 Фреза червячная М 3 класс точности А 20° 1°40′ 110х110х40 Р6М5Ф3МП (левая) с износостойким покрытием
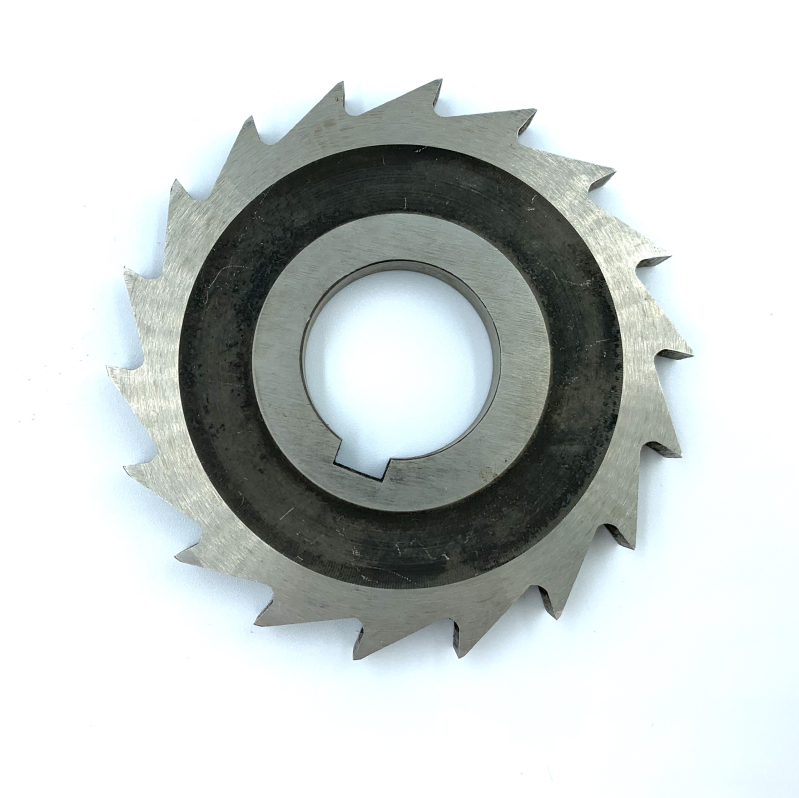 Фреза пазовая незатылованная ф 50х5х16 мм Р6М5К5 с износостойким покрытием Н9
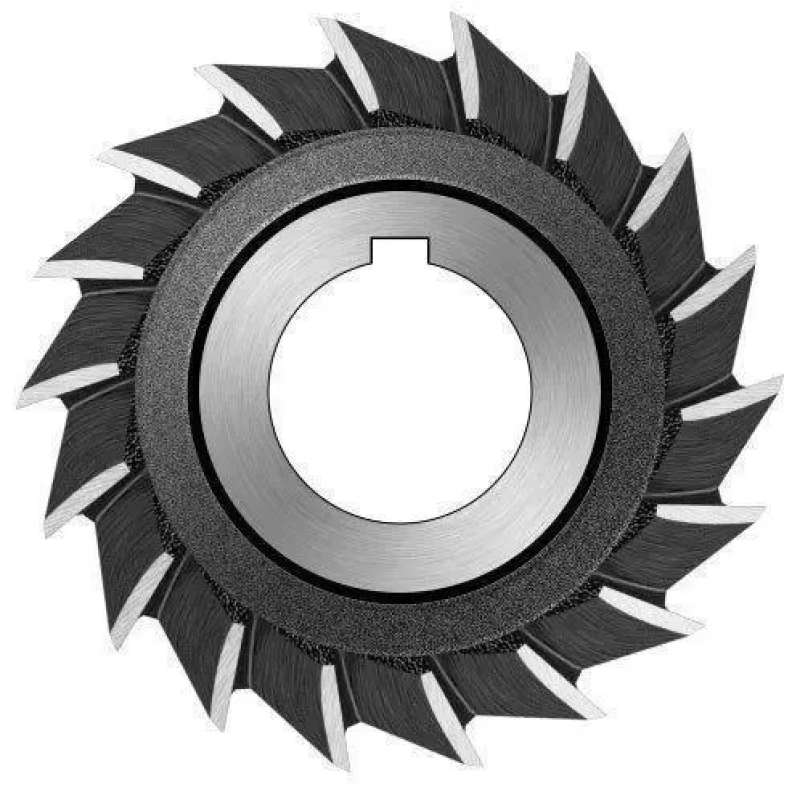 Фреза трехсторонняя 100х12х32 мм Р6М5 (разнонаправленная) с износостойким покрытием
Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →