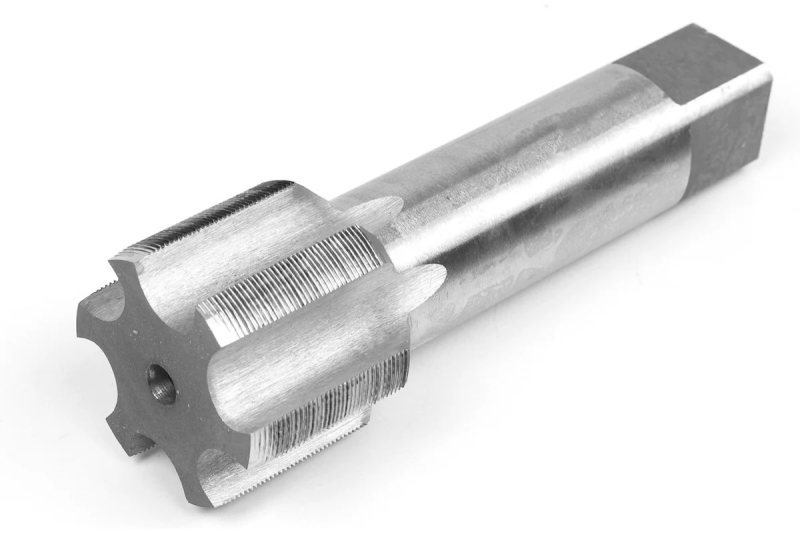
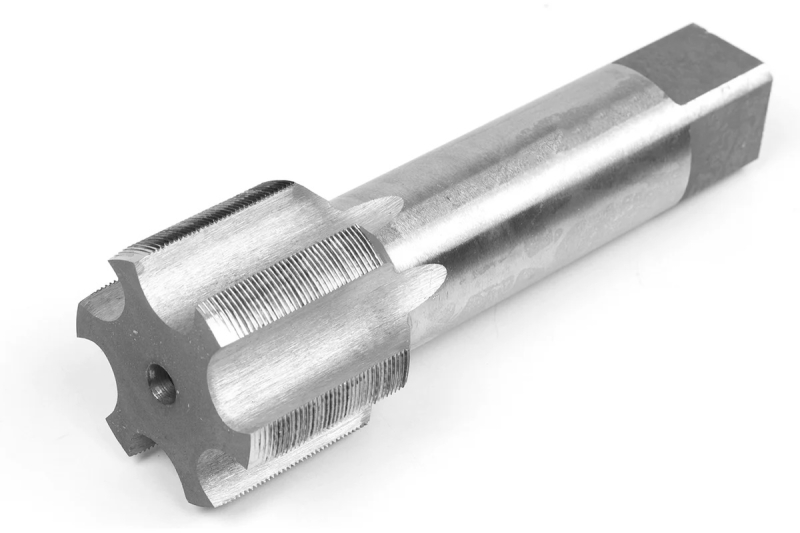
Машинно-ручний мітчик М55х2 для глухих отворів — нарізає внутрішнє метричне різьблення М55х2 із кроком 2 мм.
Призначення та сфера застосування
Машинно-ручний мітчик працює і у воротку, і на верстаті: свердлильному, токарному, різьбонарізному чи в обробному центрі через патрон або різьбонарізну головку. Це найуніверсальніший тип для майстерні та цеху: одна позиція закриває і ремонт, і серійне нарізання різьблення М55х2.
Мітчик для глухих отворів має коротку забірну частину: різьблення повного профілю доходить майже до дна, а стружка йде вгору канавками. Для наскрізних отворів забірна частина довша — навантаження розподіляється на більше зубів, стружка виходить уперед.
Характеристики
- Тип
- машинно-ручний мітчик
- Різьблення
- метричне, праве
- Позначення різьблення
- М55х2
- Номінальний діаметр
- 55 мм
- Крок
- 2 мм
- Отвори
- глухі
Конструкція та розміри — ГОСТ 3266-81, допуски різьбової частини — ГОСТ 16925-93, профіль і розміри різьблення — ГОСТ 24705-2004.
Отвір під різьблення М55х2
- Свердло під мітчик (орієнтир)
- 53 мм
- Внутрішній діаметр різьблення гайки D₁
- 52,835 мм
- Середній діаметр D₂
- 53,701 мм
- Висота профілю H
- 1,732 мм
Для різального мітчика свердло беруть за правилом «номінал мінус крок»: для М55х2 це 53 мм. У в’язкій сталі та нержавійці свердло беруть на 0,1 мм більшим, щоб мітчик не затискало; у чавуні й бронзі — рівно за розрахунком. Геометрію перевіряють гладкою пробкою під різьблення, готове різьблення — калібром-пробкою ПР/НЕ.
Що означає позначення
М55х2 — метричне різьблення діаметром 55 мм із кроком 2 мм. Клас точності мітчика за ГОСТ 16925-93 (1, 2, 3 — шліфований профіль, 4 — нешліфований) обирають за полем допуску різьблення: 2-й клас — для найпоширенішого поля 6H.
Як нарізати різьблення
Мітчик заводять строго по осі отвору: перекіс дає розбите різьблення й ламає інструмент. Вручну після кожних пів-обороту — обороту роблять чверть оберту назад, щоб зламати стружку. По сталі обов’язково застосовують мастило або ЗОР; чавун і латунь можна різати всухо. У глухому отворі мітчик періодично виводять і очищають канавки.
Часті запитання
Чи можна нарізати різьблення в нержавійці?
Так, але краще кобальтовим мітчиком (HSS-Co, Р6М5К5), з добрим мастилом і отвором на 0,1 мм більшим за розрахунковий.
Чи можна переточувати мітчик?
Так: переточують передню поверхню по канавках і забірну частину. Після заточування різьблення перевіряють калібром.
Яке свердло потрібне під мітчик М55х2?
Орієнтир — 53 мм. Точний діаметр залежить від матеріалу: у в’язкій сталі беруть трохи більший, у чавуні — рівно.
Чим перевірити нарізане різьблення?
Калібром-пробкою ПР/НЕ М55х2 того самого поля допуску: прохідна сторона має вкручуватися на всю довжину, непрохідна — не більш ніж на два оберти.
Чим обертати мітчик вручну?
Воротком під квадрат хвостовика; для дрібних розмірів — воротком-тримачем. Довгі рукоятки на маленькому мітчику ламають його.
Переваги
- Різьблення М55х2 за профілем ГОСТ 24705
- Шліфований профіль різьблення в мітчиків класів 1–3
- Підходить під стандартний вороток або патрон
- Можна переточувати по канавках
Що уточнити перед замовленням
- поле допуску різьблення за кресленням (найчастіше 6H)
- глухий чи наскрізний отвір — від цього залежить забірна частина
- матеріал деталі: для нержавійки потрібен кобальтовий мітчик
Супутні позиції
- Усі мітчики
- Мітчики
- Воротки
- Воротки для мітчиків
- Калібри для перевірки різьблення
- Калібри-пробки
- Зовнішнє різьблення
- Плашки
Як дібрати: у кресленні різьблення пишуть як М55х2 і поле допуску (наприклад, М55х2-6H); в іноземних специфікаціях трапляється M55x2, у старих кресленнях — M55*2. Під це різьблення беруть мітчик М55х2, свердло близько 53 мм і калібр-пробку М55х2.

 RU
 UA