Оправки для крепления инструмента: что охватывает раздел
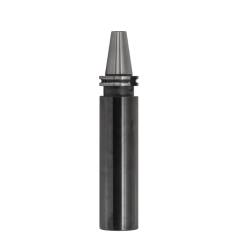
Оправка — переходное звено между шпинделем станка и режущей частью: одним концом она садится в конус шпинделя или в гнездо револьверной головки, другим держит фрезу, развертку, зенкер или резец. Раздел разбит по второй половине пары — по тому, чем заканчивается инструмент: гладкий хвостовик, лыска WELDON, посадочное отверстие насадной фрезы, блок VDI или BMT под токарный станок с ЧПУ.
Что входит в раздел
Каждый подраздел собран под свой тип посадки инструмента и расходится внутри по конусам шпинделя и вылетам.
| Оправки для инструмента с цилиндрическим хвостовиком | Зажим гладкого хвостовика без лыски и резьбы | На хвостовике фрезы или сверла нет ни лыски, ни поводкового паза |
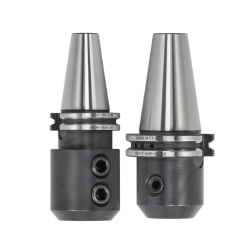
| Оправки для инструмента с хвостовиком WELDON | Гнездо с боковым зажимным винтом под плоскую лыску: ряд d8…d40, вылеты от 60 до 160 мм, конусы BT40, BT50, SK40, ISO 40, HSK-A63, Морзе MK3–MK5, Capto C4, C5 и C6 | Хвостовик обозначен как Weldon или DIN 1835-B, на нем сточена плоскость |
| Оправки для насадных разверток и зенкеров | Центрирующий поясок и поводок под инструмент с посадочным отверстием | У развертки или зенкера вместо хвостовика сквозное отверстие |
| Оправки для фрез торцевых насадных | Торцевые поводковые шпонки, фреза притягивается винтом через центральное отверстие | Торцевая фреза насадная, диаметр посадочного отверстия указан в ее обозначении |
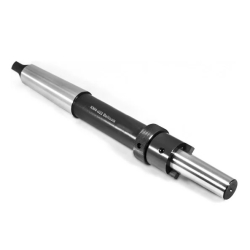
| Оправки для дисковых фрез | Длинный вал со шпонкой и набором промежуточных колец, конец опирается на серьгу хобота | Дисковая, прорезная или пазовая фреза, паз режется на проход |
| Оправки комбинированные | Одна оправка KTB под торцевую и дисковую фрезу, BT50 22×60 и 22×100 мм | Обе фрезы одного посадочного размера, держать хочется одной позицией |
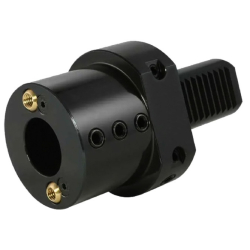
| Оправки VDI (DIN 69880) | Цилиндрический хвостовик с зубчатой рейкой под револьверную голову токарного станка: исполнения E1 под Weldon, E2 под расточные резцы, F1 переходные под конус Морзе с лапкой, E4 цанговые под ER | Станок токарный с револьверной головой VDI 20, 30, 40 или 50 |
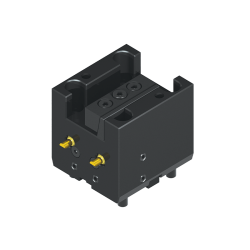
| Оправки (блоки) BMT | Держатели резцов под револьвер BMT65, осевое исполнение B1 25×25 мм с внешним подводом СОЖ | Револьвер станка фланцевый BMT, а не цилиндрический VDI |
| Заготовки оправок | Цилиндрическая заготовка SK40 D63×250 мм по DIN 69871 форма AD под доработку в размер | Готовой оправки под нужную посадку не существует, гнездо режут сами |
| Винты к оправкам | Винты с шайбой M10-D28, M16-D42 и M20-D52 к фрезерным оправкам, зажимные винты M8…M20 к посадкам WELDON | Оправка цела, а крепеж сорван или потерян |
Как выбрать
Оправка подбирается по паре: конус со стороны шпинделя и посадка со стороны инструмента. Половины независимы, и ошибка в любой из них делает позицию бесполезной — правильный конус не спасет, если гнездо не под ваш хвостовик, и наоборот.
- ✓Сторона станка. BT40 и BT50 — по MAS 403 BT, SK40 и SK50 — по DIN 69871, ISO 40 — по DIN 2080, HSK-A63 — по DIN 69893-1, конусы Морзе MK3, MK4 и MK5 — по DIN 228-1, полигональный Capto C4, C5 и C6 — по ISO 26623-1. Для токарных с ЧПУ конуса нет вовсе: там VDI по DIN 69880 или блок BMT
- ✓Сторона инструмента. Гладкий хвостовик, лыска WELDON, посадочное отверстие насадной фрезы, квадрат расточного резца — это четыре разных гнезда, взаимозаменяемости между ними нет
- ✓Вылет. В обозначении он идет вторым числом: VT 8×63, VT 25×130, d32×100 мм. Длинный вылет достает в карман детали, но роняет жесткость — берут самый короткий из подходящих
- ✓Форма AD. Каналы подвода СОЖ и по центру, и через фланец. Если станок подает СОЖ только через центр, форма AD подойдет, обратное неверно
Рядом: Втулки переходные — когда конус инструмента мельче конуса шпинделя, Головки расточные — растачивание в размер, Патроны токарные и кулачки — зажим детали. Уровень целиком — Станочная оснастка.
Две ловушки в обозначениях. Первая: у винтов ряд читается не одинаково — в M8×10, M10×12 и M14×16 второе число это длина, а в M20×2 — шаг резьбы, винта длиной 2 мм не бывает. Вторая: в названиях цанговых оправок VDI встречается запись «VDI 3425» — это номер стандарта организации, а не типоразмер; реальный размер гнезда зашит в код вида E4-40xER32. Штревель в оправку не входит и подбирается по станку отдельной позицией.
Частые вопросы
Оправка BT40 встанет в шпиндель SK40?
Нет. Конус 7:24 у них общий, но фланец, поводковые пазы и резьба под штревель разные: BT выполнен по MAS 403 BT, SK — по DIN 69871. Число 40 говорит только о размере конуса, а не о совместимости.
Чем оправка WELDON отличается от цангового патрона?
Способом передачи момента. В WELDON винт упирается в сточенную плоскость хвостовика, поэтому инструмент не проворачивается и не вытягивается даже на тяжелом резе, но одна оправка держит ровно один диаметр. Цанга обжимает хвостовик по кругу и закрывает диапазон, зато на большом моменте фреза может провернуться.
Что такое исполнения E1, E2 и F1 у оправок VDI?
Это формы гнезда по DIN 69880 при одном и том же хвостовике. E1 — под хвостовик Weldon, E2 — под квадрат расточного резца, F1 — переходное под конус Морзе с лапкой, E4 — цанговое под ER. Число после буквы — типоразмер револьвера: 20, 30, 40 или 50.
Чем блок BMT отличается от оправки VDI?
Посадкой в револьверную голову. У VDI хвостовик цилиндрический с зубчатой рейкой, блок затягивается сбоку; BMT сажают на фланец и крепят винтами по торцу. Голова станка рассчитана на что-то одно, переходников между системами нет.

 RU
 UA