Оправки для кріплення інструмента: що охоплює розділ
Оправка — перехідна ланка між шпинделем верстата і різальною частиною: одним кінцем вона сідає в конус шпинделя або в гніздо револьверної головки, іншим тримає фрезу, розгортку, зенкер чи різець. Розділ поділено за другою половиною пари — за тим, чим закінчується інструмент: гладкий хвостовик, лиска WELDON, посадковий отвір насадної фрези, блок VDI або BMT під токарний верстат із ЧПК.
Що входить до розділу
Кожен підрозділ зібрано під свій тип посадки інструмента і всередині розходиться за конусами шпинделя та вильотами.
| Оправки для інструменту з циліндричним хвостовиком | Затиск гладкого хвостовика без лиски та різьби | На хвостовику фрези чи свердла немає ані лиски, ані повідкового паза |
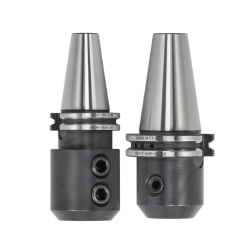
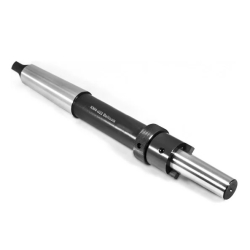
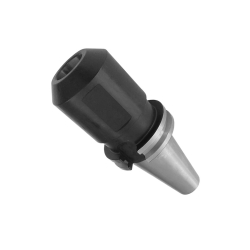
| Оправки для інструменту з хвостовиком WELDON | Гніздо з бічним затискним гвинтом під плоску лиску: ряд d8…d40, вильоти від 60 до 160 мм, конуси BT40, BT50, SK40, ISO 40, HSK-A63, Морзе MK3–MK5, Capto C4, C5 і C6 | Хвостовик позначено як Weldon або DIN 1835-B, на ньому сточено площину |
| Оправки для насадних розгорток та зенкерів | Центрувальний поясок і повідок під інструмент із посадковим отвором | У розгортки або зенкера замість хвостовика наскрізний отвір |
| Оправки для фрез торцевих насадних | Торцеві повідкові шпонки, фреза притягується гвинтом крізь центральний отвір | Торцева фреза насадна, діаметр посадкового отвору вказано в її позначенні |
| Оправки для дискових фрез | Довгий вал зі шпонкою та набором проміжних кілець, кінець спирається на сережку хобота | Дискова, прорізна чи пазова фреза, паз ріжеться на прохід |
| Оправки комбіновані | Одна оправка KTB під торцеву та дискову фрезу, BT50 22×60 і 22×100 мм | Обидві фрези одного посадкового розміру, тримати хочеться однією позицією |
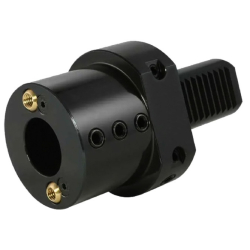
| Оправки VDI (DIN 69880) | Циліндричний хвостовик із зубчастою рейкою під револьверну головку токарного верстата: виконання E1 під Weldon, E2 під розточувальні різці, F1 перехідні під конус Морзе з лапкою, E4 цангові під ER | Верстат токарний із револьверною головкою VDI 20, 30, 40 або 50 |
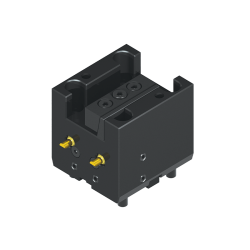
| Оправки (блоки) BMT | Тримачі різців під револьвер BMT65, осьове виконання B1 25×25 мм із зовнішнім підведенням МОР | Револьвер верстата фланцевий BMT, а не циліндричний VDI |
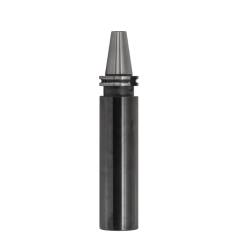
| Заготовки оправок | Циліндрична заготовка SK40 D63×250 мм за DIN 69871 форма AD під доопрацювання в розмір | Готової оправки під потрібну посадку не існує, гніздо ріжуть самі |
| Гвинти до оправок | Гвинти з шайбою M10-D28, M16-D42 і M20-D52 до фрезерних оправок, затискні гвинти M8…M20 до посадок WELDON | Оправка ціла, а кріплення зірване або загублене |
Як обрати
Оправку добирають за парою: конус із боку шпинделя і посадка з боку інструмента. Половини незалежні, і помилка в будь-якій із них робить позицію непотрібною — правильний конус не врятує, якщо гніздо не під ваш хвостовик, і навпаки.
- ✓Бік верстата. BT40 і BT50 — за MAS 403 BT, SK40 і SK50 — за DIN 69871, ISO 40 — за DIN 2080, HSK-A63 — за DIN 69893-1, конуси Морзе MK3, MK4 і MK5 — за DIN 228-1, полігональний Capto C4, C5 і C6 — за ISO 26623-1. Для токарних із ЧПК конуса немає взагалі: там VDI за DIN 69880 або блок BMT
- ✓Бік інструмента. Гладкий хвостовик, лиска WELDON, посадковий отвір насадної фрези, квадрат розточувального різця — це чотири різні гнізда, взаємозамінності між ними немає
- ✓Виліт. У позначенні він іде другим числом: VT 8×63, VT 25×130, d32×100 мм. Довгий виліт дістає в кишеню деталі, але знижує жорсткість — беруть найкоротший із придатних
- ✓Форма AD. Канали підведення МОР і по центру, і крізь фланець. Якщо верстат подає МОР лише крізь центр, форма AD підійде, зворотне хибне
Поруч: Втулки перехідні — коли конус інструмента дрібніший за конус шпинделя, Головки розточувальні — розточування в розмір, Патрони токарні та кулачки — затиск деталі. Рівень цілком — Верстатне оснащення.
Дві пастки в позначеннях. Перша: у гвинтів ряд читається не однаково — у M8×10, M10×12 і M14×16 друге число це довжина, а в M20×2 — крок різьби, гвинта завдовжки 2 мм не буває. Друга: у назвах цангових оправок VDI трапляється запис «VDI 3425» — це номер стандарту організації, а не типорозмір; справжній розмір гнізда зашито в код вигляду E4-40xER32. Штревель до оправки не входить і добирається за верстатом окремою позицією.
Часті запитання
Чи стане оправка BT40 у шпиндель SK40?
Ні. Конус 7:24 у них спільний, але фланець, повідкові пази та різьба під штревель різні: BT виконано за MAS 403 BT, SK — за DIN 69871. Число 40 говорить лише про розмір конуса, а не про сумісність.
Чим оправка WELDON відрізняється від цангового патрона?
Способом передавання моменту. У WELDON гвинт упирається в сточену площину хвостовика, тому інструмент не провертається і не витягується навіть на важкому різанні, але одна оправка тримає рівно один діаметр. Цанга обтискає хвостовик по колу і закриває діапазон, зате на великому моменті фреза може провернутися.
Що таке виконання E1, E2 і F1 в оправок VDI?
Це форми гнізда за DIN 69880 за того самого хвостовика. E1 — під хвостовик Weldon, E2 — під квадрат розточувального різця, F1 — перехідне під конус Морзе з лапкою, E4 — цангове під ER. Число після літери — типорозмір револьвера: 20, 30, 40 або 50.
Чим блок BMT відрізняється від оправки VDI?
Посадкою в револьверну головку. У VDI хвостовик циліндричний із зубчастою рейкою, блок затягується збоку; BMT саджають на фланець і кріплять гвинтами по торцю. Головка верстата розрахована на щось одне, перехідників між системами немає.

 RU
 UA