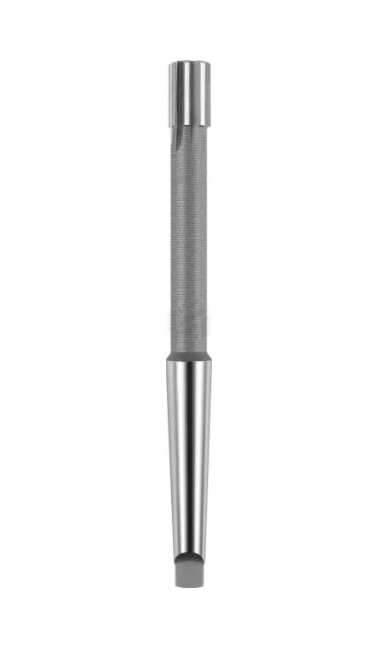
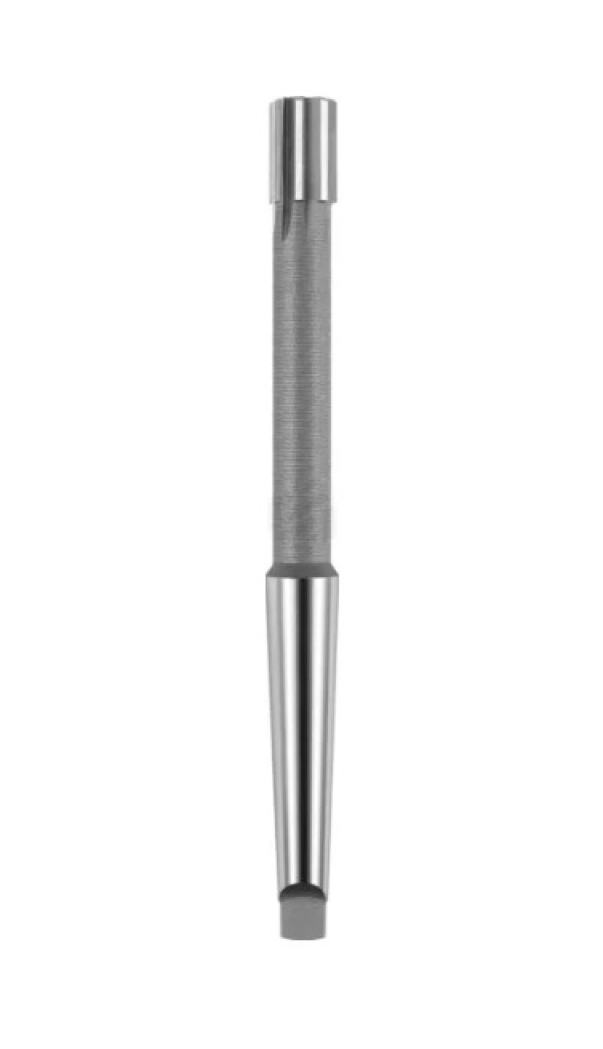
Розгортка машинна з конічним хвостовиком Ø41 мм — чистова обробка циліндричних отворів після свердління або зенкерування на свердлильному, токарному та розточному верстаті. Довжина 350 мм, робоча частина 70 мм; внутрішньозаводське виготовлення.
Призначення та сфера застосування
Отвір під посадку підшипника, втулки, штифта або вала після свердла має розбивання та огранку; розгортка за один прохід дає розмір за 7–9 квалітетом і шорсткість Ra 1,6–0,8. За ГОСТ 1523-81 машинні розгортки розраховані на сталі 163–229 НВ, чавуни 120–229 НВ і легкі сплави та працюють на свердлильних, токарних, розточувальних верстатах і обробних центрах.
Хвостовик конус Морзе вставляють прямо в шпиндель свердлильного верстата, піноль задньої бабки токарного або через перехідну втулку; вибивають клином через паз під лапку.
Характеристики
- Тип
- розгортка машинна суцільна з конічним хвостовиком
- Тип за ГОСТ 1672-80
- тип 2
- Діаметр d
- 41 мм
- Загальна довжина L
- 350 мм
- Довжина робочої частини l
- 70 мм
- Твердість робочої частини (ГОСТ 1523-81)
- 63…66 HRC
Типи й розміри — ГОСТ 1672-80; допуски на діаметр — ГОСТ 13779-77; технічні умови — ГОСТ 1523-81.
Позначення за ГОСТ 1672-80
Діаметр 41 мм не входить у таблицю ГОСТ 1672-80 для цього типу — розгортка спеціального розміру, виготовлена під конкретну посадку; шифр стандарту до неї не застосовують.
Який отвір дасть розгортка
Поле допуску в найменуванні не вказано — його дивляться за маркуванням на шийці розгортки (H7, H8, H9, № 1–6) або вимірюють мікрометром по калібрувальній стрічці. Для Ø41 мм під H7 за ГОСТ 13779-77 розгортка повинна мати 41,012…41,021 мм.
Підготовка отвору та режими
- Припуск під розгортку на діаметр
- 0,40 мм
- Свердло під розгортку
- Ø40,6 мм
- Сталь: швидкість / оберти
- 6–12 м/хв → 50–90 об/хв
- Чавун, бронза
- 10–15 м/хв → 80–120 об/хв
- Подача
- 0,9–1,6 мм/об
- МОР
- сталь — емульсія або сульфофрезол; чавун — всухо або гас; алюміній — гас
Для отворів H7 надійніша схема «свердло — зенкер — розгортка»: зенкер виправляє відведення свердла, і розгортці залишається рівномірний припуск. Розгортку вводять і виводять лише з обертанням у робочий бік: зворотний хід викришує різальні кромки й залишає задири.
Часті запитання
Чому отвір виходить більшим за розгортку?
Причини — биття шпинделя або патрона, неспіввісність розгортки й отвору, налипання металу на стрічки та завеликий припуск. Допомагають плаваючий патрон, МОР і правильний припуск.
Чим машинна розгортка відрізняється від ручної?
У машинної короткий забірний конус (φ 5° або 15°) і хвостовик під патрон або конус Морзе; у ручної за ГОСТ 7722-77 довгий забірний конус і квадрат під вороток.
Що означають H7, № 2 і А в найменуванні?
H7, H8, H9, K7 — поле допуску отвору за ЄСДП; № 1–6 — розгортка з припуском під доведення за ГОСТ 11173; А, А3 — старі позначення класів точності за ОСТ (А ≈ H7, А3 ≈ H9).
Який кут у плані обрати — 5° чи 15°?
φ = 5° — для крихких матеріалів (чавун, бронза), φ = 15° — для в’язких (сталь); так прямо вказано в ГОСТ 1672-80. Кут 45° роблять за погодженням.
Чи можна переточувати розгортку?
Так, лише по забірному конусу (задній поверхні) на заточувальному верстаті; калібрувальну частину не чіпають — нею тримається розмір. Після переточування перевіряють діаметр мікрометром.
Що уточнити перед замовленням
- поле допуску отвору (H7, H8, H9) або номер під доведення
- матеріал деталі — від нього залежить кут φ (5° або 15°)
- хвостовик: циліндр під патрон, конус Морзе або насадна з оправкою
- глибину отвору — вона має бути меншою за довжину робочої частини
Супутні позиції
- Машинні ц/х
- Розгортки машинні з циліндричним хвостовиком
- Машинні к/х
- Розгортки машинні з конічним хвостовиком
- Насадні
- Розгортки машинні насадні
- Ручні
- Розгортки ручні
Як дібрати: діаметр і поле допуску отвору → розгортка з тим самим d і полем (H7 — для посадок підшипників, втулок, штифтів), матеріал → кут φ, верстат → хвостовик. У замовленні: «розгортка машинна з конічним хвостовиком Ø41 H7»; в іноземних каталогах — machine reamer Ø41 H7 (DIN 212 / DIN 208).

 RU
 UA