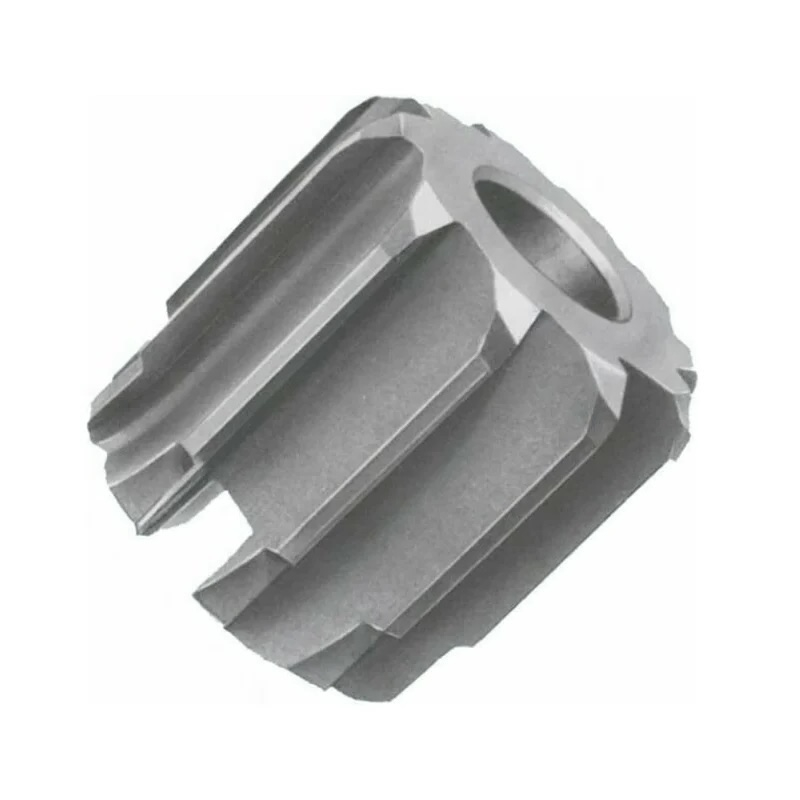
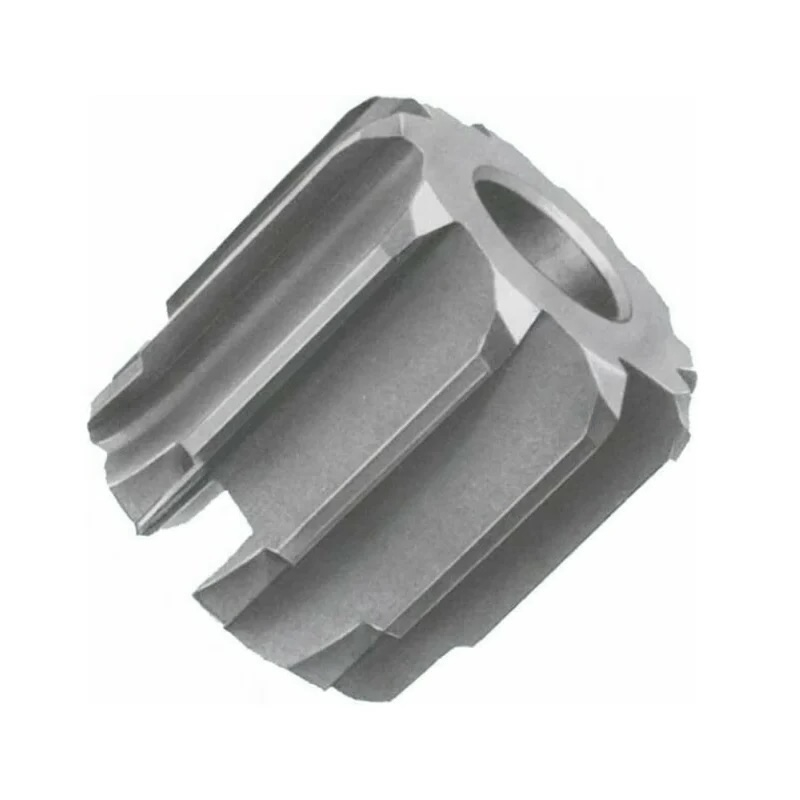
Розгортка насадна ф 25 мм з полем допуску H7 зі сталі Р6М5 — верстатний інструмент для чистового розгортання великих отворів: корпус ставиться на стандартну оправку, один комплект оправок обслуговує весь ряд діаметрів.
Призначення та сфера застосування
Завдання розгортки — не «просвердлити», а довести: прибрати огранку після свердла, вивести діаметр у допуск і отримати шорсткість під щільну або рухому посадку. Багато різальних кромок і малий знім дають стабільний розмір по всій довжині отвору.
Характеристики
- Діаметр
- 25 мм
- Поле допуску
- H7
- Хвостовик / установка
- насадне виконання (на оправку)
- Посадковий отвір
- 13 мм
- Загальна довжина L
- 45 мм
- Робоча частина l
- 32 мм
- Кількість зубців
- 8
- Матеріал
- Р6М5
- ГОСТ
- 1672-80
- Позначення
- 2363-0239
Розміри, кількість зубців і позначення звірені з таблицями ГОСТ 1672-80 (Розгортки машинні суцільні), серпень 2026.
Тексти стандартів: ГОСТ 1672-80, ГОСТ 1523-81, ГОСТ 13779-77.
Що означає позначення
2363-0239 — позначення розгортки цього типорозміру за таблицями ГОСТ 1672-80. Наведено виконання з кутом у плані 5°; тому ж діаметру відповідають позначення 2363-0240 (15°) і 2363-0241 (45°). Поле допуску H7: розгортка виконана під отвір 7-го квалітету — фактичний розмір різальної частини зміщений усередину поля допуску отвору з урахуванням розбивки. Швидкорізальна сталь Р6М5 — робоча твердість 63–65 HRC, стандартний вибір для конструкційних і легованих сталей. пос. — діаметр посадкового отвору під оправку.
Припуск і підготовка отвору
Припуск під чистове розгортання для діаметра 25 мм — орієнтовно 0,25–0,4 мм на діаметр (за довідниками технолога). Діаметр підготовчого свердла: d = D − припуск ≈ 24,6–24,75 мм. Якщо припуск більший, його ділять на чорнове і чистове розгортання, залишаючи під чистовий прохід 0,2 мм.
Часті питання
Яке змащення потрібне при розгортанні?
По сталі — олива або емульсія обов'язково, по чавуну зазвичай працюють насухо, по алюмінію — гас або емульсія. Змащення знижує налипання і напряму впливає на чистоту стінки.
На яких обертах розгортати?
Швидкість різання при розгортанні беруть у 2–3 рази нижчу за свердлильну: для швидкорізу по сталі це одиниці–перші десятки метрів за хвилину. Малі оберти і рівномірна подача дають чисту стінку і стійку кромку.
Під яку посадку підходить допуск H7?
Розгортка H7 дає отвір відповідного квалітету: під перехідні та нерухомі посадки типу H7/k6, H7/m6, під рухомі — H7/g6 і вільніші. Конкретну пару обирають за таблицями посадок.
Переваги
- Типорозмір за ГОСТ 1672-80 — взаємозамінність і зрозумілі норми
- Стабільний розмір отвору по всій партії деталей
- Чистота стінки до Ra 1,25 і краще при правильному припуску
- Багато різальних кромок — навантаження на зуб мінімальне
Супутні та сусідні позиції
- Сусідній типорозмір
- Розгортка машинна насадна ф 25 H9 Р6М5 пос.13 мм
- Сусідній типорозмір
- Развертка машинная насадная ф 25 №2 Р18 пос.13 мм
- Сусідній типорозмір
- Розгортка машинна насадна ф 26 №2 Р18 пос.13 мм
- Хвостовий варіант близького діаметра
- Розгортка машинна к/х ф 25 №1
- Розділ каталогу
- Розгортки машинні насадні
- Усі розгортки
- Розгортки — весь асортимент
Як підібрати: відштовхуйтеся від номіналу і посадки готового отвору: діаметр — за кресленням, допуск — за потрібною посадкою, хвостовик — за верстатом або ручним приводом. Сумніваєтеся у виборі — надішліть креслення або спряжену деталь, підберемо типорозмір.

 RU
 UA