
 RU
 UA

Развертки DIN 206, 212, 9, 311: таблицы размеров и соответствие ГОСТ 7722-77, 1672-80, 11177-84, 18121-72
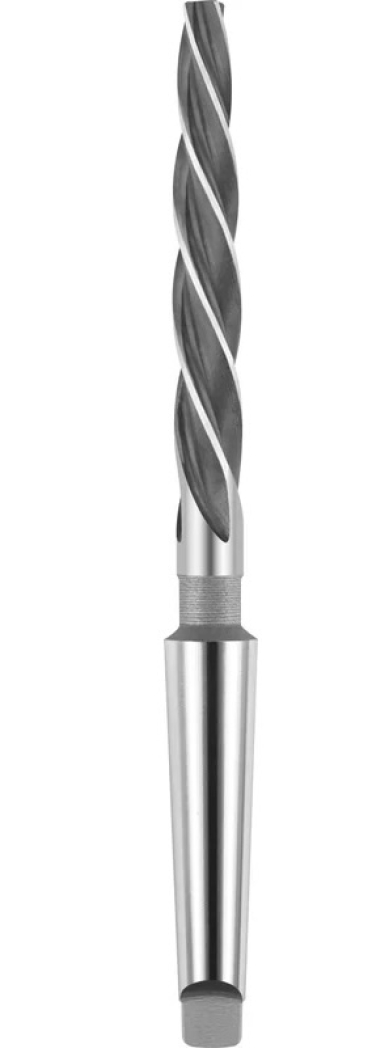
Развертки по DIN делят на четыре семейства: DIN 206 — ручные цилиндрические, DIN 212 — машинные цилиндрические с цилиндрическим хвостовиком, DIN 9 — ручные конические с конусностью 1:50 и DIN 311 — машинные котельные (для металлоконструкций, с конусом Морзе). У каждого есть аналог в ГОСТ, и размеры почти всегда сопоставимы. Ниже — таблицы размеров, соответствие ГОСТ и подсказки по выбору.
Соответствие DIN и ГОСТ
| DIN (ISO) | Что это | Аналог в ГОСТ |
|---|---|---|
| DIN 206 (ISO 236) | ручная цилиндрическая; тип A с прямыми канавками, тип B со спиральными | ГОСТ 7722-77 — развертки ручные |
| DIN 212 (ISO 521) | машинная цилиндрическая с цилиндрическим хвостовиком: A — прямые канавки, B — спиральные, N — твердосплавная, E — спираль 45° | ГОСТ 1672-80 — развертки машинные цельные (ц/х) |
| DIN 9 (ISO 3465) | ручная коническая, конусность 1:50 (2 %), под штифты; A и B | ГОСТ 11177-84 — развертки конические 1:50 |
| DIN 311 (ISO 2238) | машинная коническая котельная, хвостовик конус Морзе | ГОСТ 18121-72 — развертки котельные |
Сопоставление по ГОСТам — в статьях Развертки ГОСТ 1672-80, 7722-77, 883-80 и Развертки конические и разжимные, а допуски на диаметр (H7, H8, H9) — в таблице Допуски на диаметр развертки.
DIN 212: машинные цилиндрические
| Диаметр D, мм | Хвостовик d, мм | Общая длина L, мм | Рабочая часть l, мм |
|---|---|---|---|
| 2 | 2 | 49 | 11 |
| 3 | 3 | 61 | 15 |
| 4 | 4 | 75 | 19 |
| 5 | 5 | 86 | 23 |
| 6 | 5,6 | 93 | 26 |
| 7 | 7,1 | 109 | 31 |
| 8 | 8 | 117 | 33 |
| 9 | 9 | 125 | 36 |
| 10 | 10 | 133 | 38 |
| 12 | 10 | 151 | 44 |
| 14 | 12,5 | 160 | 47 |
| 16 | 12,5 | 170 | 52 |
| 18 | 14 | 182 | 56 |
| 20 | 16 | 195 | 60 |
| 22 | 22 | 225 | 55 |
| 25 | 25 | 245 | 60 |
| 28 | 28 | 270 | 65 |
| 30 | 30 | 280 | 70 |
У DIN 212 хвостовик ступенчатый: для диаметров до 20 мм он чуть меньше или равен рабочему, а от 21 мм — равен ему. Промежуточные диаметры идут ступенями (например, 5,4–6,0 мм — длина 93, хвостовик 5,6).
DIN 206: ручные цилиндрические
| Диаметр D, мм | Общая длина L, мм | Рабочая часть l, мм | Квадрат a, мм |
|---|---|---|---|
| 2 | 50 | 25 | 1,6 |
| 3 | 62 | 31 | 2,1 |
| 4 | 76 | 38 | 3 |
| 5 | 87 | 44 | 3,8 |
| 6 | 93 | 47 | 4,3 |
| 8 | 115 | 58 | 6,2 |
| 10 | 133 | 66 | 8 |
| 12 | 152 | 76 | 10 |
| 14 | 163 | 81 | 11 |
| 16 | 175 | 87 | 12 |
| 18 | 188 | 93 | 14,5 |
| 20 | 201 | 100 | 16 |
| 22 | 215 | 107 | 18 |
| 25 | 231 | 115 | 20 |
| 28 | 247 | 124 | 22,4 |
| 32 | 265 | 133 | — |
| 40 | 305 | 152 | — |
| 50 | 347 | 174 | — |
DIN 9: ручные конические 1:50
| Средний D, мм | Макс. диаметр, мм | Мин. диаметр, мм | Общая длина L, мм | Рабочая l, мм | Квадрат a, мм |
|---|---|---|---|---|---|
| 2 | 2,86 | 1,90 | 68 | 48 | 2,5 |
| 3 | 4,06 | 2,90 | 80 | 58 | 3,15 |
| 4 | 5,26 | 3,90 | 93 | 68 | 4 |
| 5 | 6,36 | 4,90 | 100 | 73 | 5 |
| 6 | 8 | 5,90 | 135 | 105 | 6,3 |
| 8 | 10,8 | 7,90 | 180 | 145 | 8 |
| 10 | 13,4 | 9,90 | 215 | 175 | 10 |
| 12 | 16 | 11,8 | 255 | 210 | — |
| 16 | 20,4 | 15,8 | 280 | 230 | — |
| 20 | 24,8 | 19,8 | 310 | 250 | — |
| 25 | 30,7 | 24,7 | 370 | 300 | — |
| 30 | 36,1 | 29,7 | 400 | 320 | — |
| 40 | 46,5 | 39,7 | 430 | 340 | — |
| 50 | 56,9 | 49,7 | 460 | 360 | — |
Конусность 1:50 означает изменение диаметра на 1 мм на каждые 50 мм длины. Такие развертки применяют под конические штифты (ГОСТ 3129-70, DIN 1) — отверстие развёртывают «по штифту».
DIN 311: котельные машинные
| Номинальный диаметр, мм | Общая длина L, мм | Рабочая часть l, мм | Хвостовик КМ |
|---|---|---|---|
| 6,4 | 151 | 75 | 1 |
| 8,4 | 161 | 85 | 1 |
| 10 | 171 | 95 | 1 |
| 12 | 199 | 105 | 2 |
| 14 | 209 | 115 | 2 |
| 16 | 229 | 135 | 2 |
| 18 | 261 | 145 | 3 |
| 20 | 271 | 155 | 3 |
| 24 | 296 | 180 | 3 |
| 28 | 311 | 195 | 3 |
| 32 | 354 | 210 | 4 |
| 36 | 364 | 220 | 4 |
| 40 | 374 | 230 | 4 |
Какую развертку выбрать
- Точность отверстия. Развёртка доводит отверстие до квалитетов H7–H9 и шероховатости Ra 0,8–1,6. Диаметр выбирайте с учётом допуска: для посадки H7 берут развертку с полем допуска, указанным на инструменте (например, H7, H8 или «под H7»).
- Прямые или спиральные канавки. Прямые (тип A) — универсальные для сквозных отверстий и стали; спиральные (тип B) — для отверстий с продольным пазом или шпоночной канавкой и для вязких материалов: стружка выводится без задиров.
- Ручная или машинная. Ручная (DIN 206) — слесарная работа на месте, с воротком по квадрату; машинная (DIN 212) — на станке, в патроне, ход подачи 0,1–0,3 мм/об.
- Материал. Р6М5 — универсальные; HSS-E с кобальтом — нержавейка и жаропрочные стали; твёрдый сплав — высокие обороты, ЧПУ, закалённые детали.
- Припуск. Под развёртывание оставляйте 0,1–0,2 мм на диаметр до 10 мм и 0,2–0,3 мм свыше; слишком большой припуск рвёт кромку, слишком малый — полирует отверстие.
Что есть в наличии
В каталоге около 500 ручных и машинных цилиндрических разверток, ещё около 450 с коническим хвостовиком, котельные, конические 1:50 и 1:30, регулируемые — с брендами OTTIMO, AGIR, Guhring, Walter, Fromm, ВИЗ. Смотрите разделы: развертки ручные ц/х, развертки машинные ц/х, развертки машинные к/х, развертки котельные и развертки конические 1:30 и 1:50.
Инструмент из статьи
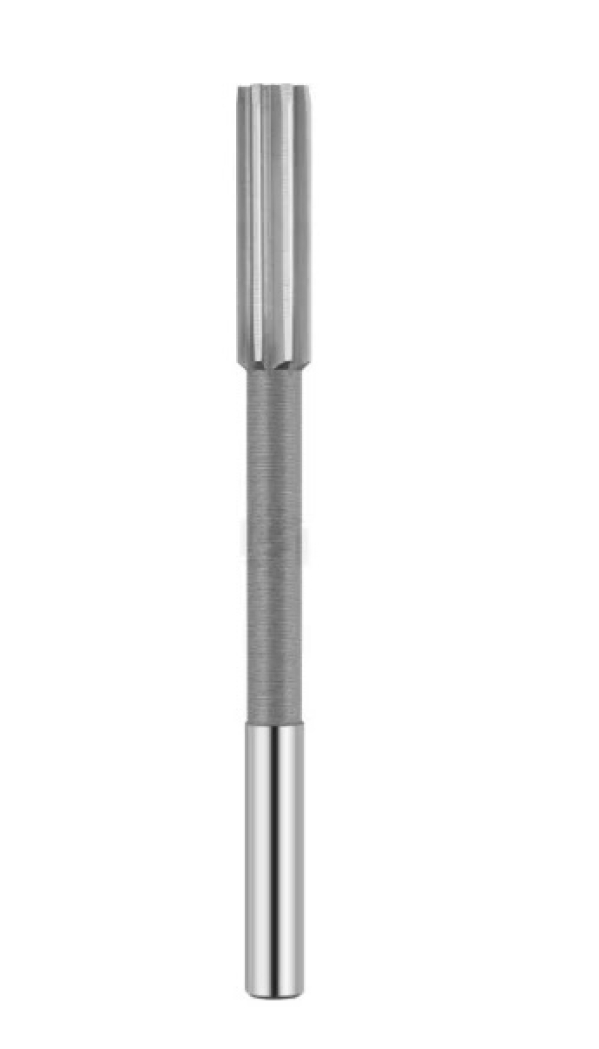 Развертка машинная ц/х т/с ф 3.2 с монолитной раб. частью ВК8 стальной хвостовик ф6 мм 80х20
Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →