
 RU
 UA

Допуски и квалитеты: таблица по ГОСТ 25347-82
Допуск — это разница между наибольшим и наименьшим размером, при которых деталь или инструмент считаются годными. Обозначение из буквы и цифры (H7, h6, F8) задаёт положение поля относительно номинала и квалитет — степень точности. В статье: как читать обозначение, таблицы допусков IT5–IT14 и предельных отклонений основных полей для размеров 1–500 мм по ГОСТ 25347-82, предпочтительные посадки и практика: какой квалитет даёт сверло, зенкер и развертка и каким инструментом это проверять.
Основные термины
- Номинальный размер
- размер, который указан на чертеже и от которого отсчитывают отклонения (Ø20, Ø40).
- Предельные размеры
- наибольший и наименьший размер, между которыми должен лежать действительный размер годной детали.
- Отклонения
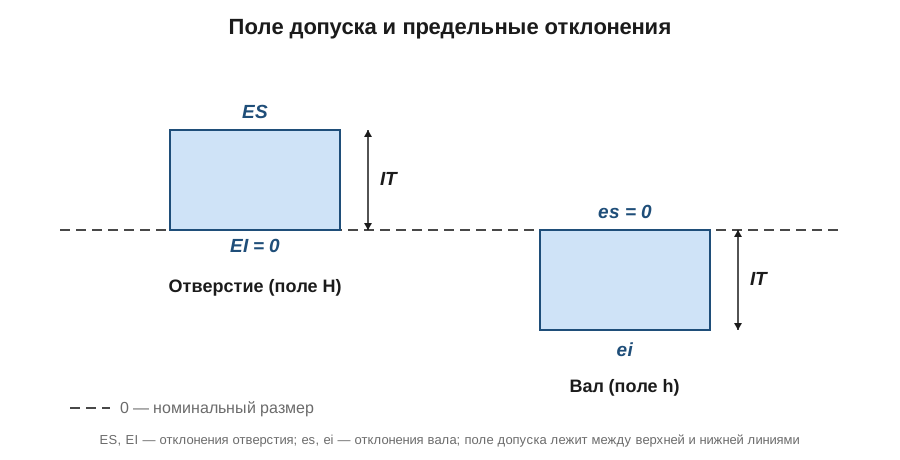
- разность предельного и номинального размера. Для отверстия обозначают ES (верхнее) и EI (нижнее), для вала — es и ei. Записывают в микрометрах со знаком: +21, −13, 0.
- Допуск IT
- разность верхнего и нижнего отклонений, то есть ширина поля. IT7 для Ø20 — 21 мкм. Допуск всегда положителен.
- Поле допуска
- зона между верхним и нижним отклонениями. Положение поля задаёт буква (основное отклонение), ширину — квалитет.
- Квалитет
- ступень точности. ГОСТ 25347-82 содержит 20 квалитетов: 01, 0, 1 … 18. Чем меньше номер, тем точнее и дороже деталь: IT6 для Ø20 — 13 мкм, IT12 — 210 мкм.
- Посадка
- сочетание полей отверстия и вала, записывается дробью: Ø20 H7/h6. Определяет зазор или натяг в соединении.
- Система отверстия
- основная деталь — отверстие с полем H (нижнее отклонение 0), характер посадки задают валом. Применяют чаще: отверстие точного квалитета дороже в изготовлении, и один размер развертки закрывает несколько посадок.
- Система вала
- основная деталь — вал с полем h (верхнее отклонение 0). Применяют, когда на одном гладком валу нужно несколько разных посадок.
Как читать обозначение
Отверстия обозначают заглавными буквами (H7, F8, K7), валы — строчными (h6, g6, p6). Буква показывает, где поле стоит относительно номинала, цифра — квалитет.
- A–H (a–h) — поле ниже номинала у вала и выше у отверстия — в соединении получается зазор. H и h — поля, одна граница которых лежит на номинале.
- JS (js) — поле расположено симметрично: ±половина допуска.
- K, M, N (k, m, n) — переходные поля: в соединении возможен и небольшой зазор, и небольшой натяг.
- P–ZC (p–zc) — поле отверстия ниже номинала, вала — выше: посадка с натягом.
Пример. Ø25H7 — отверстие, допуск IT7 для интервала 18–30 мм равен 21 мкм, нижнее отклонение 0: годный размер от 25,000 до 25,021 мм. Ø25h6 — вал, верхнее отклонение 0, допуск 13 мкм: от 24,987 до 25,000 мм. Посадка Ø25 H7/h6 даёт зазор от 0 до 34 мкм.
Таблица 1. Допуски IT по квалитетам, мкм
| Интервал, мм | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 | IT12 | IT13 | IT14 |
|---|---|---|---|---|---|---|---|---|---|---|
| 1–3 | 4 | 6 | 10 | 14 | 25 | 40 | 60 | 100 | 140 | 250 |
| 3–6 | 5 | 8 | 12 | 18 | 30 | 48 | 75 | 120 | 180 | 300 |
| 6–10 | 6 | 9 | 15 | 22 | 36 | 58 | 90 | 150 | 220 | 360 |
| 10–18 | 8 | 11 | 18 | 27 | 43 | 70 | 110 | 180 | 270 | 430 |
| 18–30 | 9 | 13 | 21 | 33 | 52 | 84 | 130 | 210 | 330 | 520 |
| 30–50 | 11 | 16 | 25 | 39 | 62 | 100 | 160 | 250 | 390 | 620 |
| 50–80 | 13 | 19 | 30 | 46 | 74 | 120 | 190 | 300 | 460 | 740 |
| 80–120 | 15 | 22 | 35 | 54 | 87 | 140 | 220 | 350 | 540 | 870 |
| 120–180 | 18 | 25 | 40 | 63 | 100 | 160 | 250 | 400 | 630 | 1000 |
| 180–250 | 20 | 29 | 46 | 72 | 115 | 185 | 290 | 460 | 720 | 1150 |
| 250–315 | 23 | 32 | 52 | 81 | 130 | 210 | 320 | 520 | 810 | 1300 |
| 315–400 | 25 | 36 | 57 | 89 | 140 | 230 | 360 | 570 | 890 | 1400 |
| 400–500 | 27 | 40 | 63 | 97 | 155 | 250 | 400 | 630 | 970 | 1550 |
Значения — ширина поля для указанного квалитета, одинаковая для отверстий и валов. Для IT11 и грубее удобно переводить в миллиметры: 400 мкм = 0,4 мм. Интервалы размеров — те же, что в стандарте; в таблице объединены парные интервалы (10–14 и 14–18 и т. д.), у которых значения совпадают.
Таблица 2. Отверстия: предельные отклонения основных полей, мкм
| Интервал, мм | D9 | E8 | E9 | F7 | F8 | G7 | H6 | H7 | H8 | H9 | H11 | H12 | H14 | JS7 | K7 | N7 | P7 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1–3 | +45 +20 | +28 +14 | +39 +14 | +16 +6 | +20 +6 | +12 +2 | +6 0 | +10 0 | +14 0 | +25 0 | +60 0 | +100 0 | +250 0 | +5 −5 | 0 −10 | −4 −14 | −6 −16 |
| 3–6 | +60 +30 | +38 +20 | +50 +20 | +22 +10 | +28 +10 | +16 +4 | +8 0 | +12 0 | +18 0 | +30 0 | +75 0 | +120 0 | +300 0 | +6 −6 | +3 −9 | −4 −16 | −8 −20 |
| 6–10 | +76 +40 | +47 +25 | +61 +25 | +28 +13 | +35 +13 | +20 +5 | +9 0 | +15 0 | +22 0 | +36 0 | +90 0 | +150 0 | +360 0 | +7 −7 | +5 −10 | −4 −19 | −9 −24 |
| 10–18 | +93 +50 | +59 +32 | +75 +32 | +34 +16 | +43 +16 | +24 +6 | +11 0 | +18 0 | +27 0 | +43 0 | +110 0 | +180 0 | +430 0 | +9 −9 | +6 −12 | −5 −23 | −11 −29 |
| 18–30 | +117 +65 | +73 +40 | +92 +40 | +41 +20 | +53 +20 | +28 +7 | +13 0 | +21 0 | +33 0 | +52 0 | +130 0 | +210 0 | +520 0 | +10 −10 | +6 −15 | −7 −28 | −14 −35 |
| 30–50 | +142 +80 | +89 +50 | +112 +50 | +50 +25 | +64 +25 | +34 +9 | +16 0 | +25 0 | +39 0 | +62 0 | +160 0 | +250 0 | +620 0 | +12 −12 | +7 −18 | −8 −33 | −17 −42 |
| 50–80 | +174 +100 | +106 +60 | +134 +60 | +60 +30 | +76 +30 | +40 +10 | +19 0 | +30 0 | +46 0 | +74 0 | +190 0 | +300 0 | +740 0 | +15 −15 | +9 −21 | −9 −39 | −21 −51 |
| 80–120 | +207 +120 | +126 +72 | +159 +72 | +71 +36 | +90 +36 | +47 +12 | +22 0 | +35 0 | +54 0 | +87 0 | +220 0 | +350 0 | +870 0 | +17 −17 | +10 −25 | −10 −45 | −24 −59 |
| 120–180 | +245 +145 | +148 +85 | +185 +85 | +83 +43 | +106 +43 | +54 +14 | +25 0 | +40 0 | +63 0 | +100 0 | +250 0 | +400 0 | +1000 0 | +20 −20 | +12 −28 | −12 −52 | −28 −68 |
| 180–250 | +285 +170 | +172 +100 | +215 +100 | +96 +50 | +122 +50 | +61 +15 | +29 0 | +46 0 | +72 0 | +115 0 | +290 0 | +460 0 | +1150 0 | +23 −23 | +13 −33 | −14 −60 | −33 −79 |
| 250–315 | +320 +190 | +191 +110 | +240 +110 | +108 +56 | +137 +56 | +69 +17 | +32 0 | +52 0 | +81 0 | +130 0 | +320 0 | +520 0 | +1300 0 | +26 −26 | +16 −36 | −14 −66 | −36 −88 |
| 315–400 | +350 +210 | +214 +125 | +265 +125 | +119 +62 | +151 +62 | +75 +18 | +36 0 | +57 0 | +89 0 | +140 0 | +360 0 | +570 0 | +1400 0 | +28 −28 | +17 −40 | −16 −73 | −41 −98 |
| 400–500 | +385 +230 | +232 +135 | +290 +135 | +131 +68 | +165 +68 | +83 +20 | +40 0 | +63 0 | +97 0 | +155 0 | +400 0 | +630 0 | +1550 0 | +31 −31 | +18 −45 | −17 −80 | −45 −108 |
В каждой ячейке сверху верхнее отклонение ES, снизу нижнее EI. Поля H6–H11 — предпочтительные для развёртывания и расточки; F, E, D дают гарантированный зазор, K, N, P — переходные и прессовые посадки в системе отверстия. H12 и H14 — допуски свободных размеров и отверстий после сверления.
Таблица 3. Валы: предельные отклонения основных полей, мкм
| Интервал, мм | d9 | e8 | f7 | g6 | h6 | h7 | h8 | h9 | h11 | js6 | k6 | m6 | n6 | p6 | r6 | s6 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1–3 | −20 −45 | −14 −28 | −6 −16 | −2 −8 | 0 −6 | 0 −10 | 0 −14 | 0 −25 | 0 −60 | +3 −3 | +6 0 | +8 +2 | +10 +4 | +12 +6 | +16 +10 | +20 +14 |
| 3–6 | −30 −60 | −20 −38 | −10 −22 | −4 −12 | 0 −8 | 0 −12 | 0 −18 | 0 −30 | 0 −75 | +4 −4 | +9 +1 | +12 +4 | +16 +8 | +20 +12 | +23 +15 | +27 +19 |
| 6–10 | −40 −76 | −25 −47 | −13 −28 | −5 −14 | 0 −9 | 0 −15 | 0 −22 | 0 −36 | 0 −90 | +4,5 −4,5 | +10 +1 | +15 +6 | +19 +10 | +24 +15 | +28 +19 | +32 +23 |
| 10–18 | −50 −93 | −32 −59 | −16 −34 | −6 −17 | 0 −11 | 0 −18 | 0 −27 | 0 −43 | 0 −110 | +5,5 −5,5 | +12 +1 | +18 +7 | +23 +12 | +29 +18 | +34 +23 | +39 +28 |
| 18–30 | −65 −117 | −40 −73 | −20 −41 | −7 −20 | 0 −13 | 0 −21 | 0 −33 | 0 −52 | 0 −130 | +6,5 −6,5 | +15 +2 | +21 +8 | +28 +15 | +35 +22 | +41 +28 | +48 +35 |
| 30–50 | −80 −142 | −50 −89 | −25 −50 | −9 −25 | 0 −16 | 0 −25 | 0 −39 | 0 −62 | 0 −160 | +8 −8 | +18 +2 | +25 +9 | +33 +17 | +42 +26 | +50 +34 | +59 +43 |
| 50–65 | −100 −174 | −60 −106 | −30 −60 | −10 −29 | 0 −19 | 0 −30 | 0 −46 | 0 −74 | 0 −190 | +9,5 −9,5 | +21 +2 | +30 +11 | +39 +20 | +51 +32 | +60 +41 | +72 +53 |
| 65–80 | −100 −174 | −60 −106 | −30 −60 | −10 −29 | 0 −19 | 0 −30 | 0 −46 | 0 −74 | 0 −190 | +9,5 −9,5 | +21 +2 | +30 +11 | +39 +20 | +51 +32 | +62 +43 | +78 +59 |
| 80–100 | −120 −207 | −72 −126 | −36 −71 | −12 −34 | 0 −22 | 0 −35 | 0 −54 | 0 −87 | 0 −220 | +11 −11 | +25 +3 | +35 +13 | +45 +23 | +59 +37 | +73 +51 | +93 +71 |
| 100–120 | −120 −207 | −72 −126 | −36 −71 | −12 −34 | 0 −22 | 0 −35 | 0 −54 | 0 −87 | 0 −220 | +11 −11 | +25 +3 | +35 +13 | +45 +23 | +59 +37 | +76 +54 | +101 +79 |
| 120–140 | −145 −245 | −85 −148 | −43 −83 | −14 −39 | 0 −25 | 0 −40 | 0 −63 | 0 −100 | 0 −250 | +12,5 −12,5 | +28 +3 | +40 +15 | +52 +27 | +68 +43 | +88 +63 | +117 +92 |
| 140–160 | −145 −245 | −85 −148 | −43 −83 | −14 −39 | 0 −25 | 0 −40 | 0 −63 | 0 −100 | 0 −250 | +12,5 −12,5 | +28 +3 | +40 +15 | +52 +27 | +68 +43 | +90 +65 | +125 +100 |
| 160–180 | −145 −245 | −85 −148 | −43 −83 | −14 −39 | 0 −25 | 0 −40 | 0 −63 | 0 −100 | 0 −250 | +12,5 −12,5 | +28 +3 | +40 +15 | +52 +27 | +68 +43 | +93 +68 | +133 +108 |
| 180–200 | −170 −285 | −100 −172 | −50 −96 | −15 −44 | 0 −29 | 0 −46 | 0 −72 | 0 −115 | 0 −290 | +14,5 −14,5 | +33 +4 | +46 +17 | +60 +31 | +79 +50 | +106 +77 | +151 +122 |
| 200–225 | −170 −285 | −100 −172 | −50 −96 | −15 −44 | 0 −29 | 0 −46 | 0 −72 | 0 −115 | 0 −290 | +14,5 −14,5 | +33 +4 | +46 +17 | +60 +31 | +79 +50 | +109 +80 | +159 +130 |
| 225–250 | −170 −285 | −100 −172 | −50 −96 | −15 −44 | 0 −29 | 0 −46 | 0 −72 | 0 −115 | 0 −290 | +14,5 −14,5 | +33 +4 | +46 +17 | +60 +31 | +79 +50 | +113 +84 | +169 +140 |
| 250–280 | −190 −320 | −110 −191 | −56 −108 | −17 −49 | 0 −32 | 0 −52 | 0 −81 | 0 −130 | 0 −320 | +16 −16 | +36 +4 | +52 +20 | +66 +34 | +88 +56 | +126 +94 | +190 +158 |
| 280–315 | −190 −320 | −110 −191 | −56 −108 | −17 −49 | 0 −32 | 0 −52 | 0 −81 | 0 −130 | 0 −320 | +16 −16 | +36 +4 | +52 +20 | +66 +34 | +88 +56 | +130 +98 | +202 +170 |
| 315–355 | −210 −350 | −125 −214 | −62 −119 | −18 −54 | 0 −36 | 0 −57 | 0 −89 | 0 −140 | 0 −360 | +18 −18 | +40 +4 | +57 +21 | +73 +37 | +98 +62 | +144 +108 | +226 +190 |
| 355–400 | −210 −350 | −125 −214 | −62 −119 | −18 −54 | 0 −36 | 0 −57 | 0 −89 | 0 −140 | 0 −360 | +18 −18 | +40 +4 | +57 +21 | +73 +37 | +98 +62 | +150 +114 | +244 +208 |
| 400–450 | −230 −385 | −135 −232 | −68 −131 | −20 −60 | 0 −40 | 0 −63 | 0 −97 | 0 −155 | 0 −400 | +20 −20 | +45 +5 | +63 +23 | +80 +40 | +108 +68 | +166 +126 | +272 +232 |
| 450–500 | −230 −385 | −135 −232 | −68 −131 | −20 −60 | 0 −40 | 0 −63 | 0 −97 | 0 −155 | 0 −400 | +20 −20 | +45 +5 | +63 +23 | +80 +40 | +108 +68 | +172 +132 | +292 +252 |
Сверху верхнее отклонение es, снизу нижнее ei. Для полей r6 и s6 стандарт делит интервалы от 50 мм на части, поэтому строк больше, чем в таблице 2. Для js6 отклонения симметричны: ±3 мкм для 1–3 мм и т. д.
Таблица 4. Валы: дополнительные поля, мкм
| Интервал, мм | js7 | s7 | u8 | f9 | a11 | b11 | c11 | d11 | b12 | h12 | h14 | js14 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1–3 | +5 −5 | +24 +14 | +32 +18 | −6 −31 | −270 −330 | −140 −200 | −60 −120 | −20 −80 | −140 −240 | 0 −100 | 0 −250 | +125 −125 |
| 3–6 | +6 −6 | +31 +19 | +41 +23 | −10 −40 | −270 −345 | −140 −215 | −70 −145 | −30 −105 | −140 −260 | 0 −120 | 0 −300 | +150 −150 |
| 6–10 | +7 −7 | +38 +23 | +50 +28 | −13 −49 | −280 −370 | −150 −240 | −80 −170 | −40 −130 | −150 −300 | 0 −150 | 0 −360 | +180 −180 |
| 10–18 | +9 −9 | +45 +28 | +60 +33 | −16 −59 | −290 −400 | −150 −260 | −95 −205 | −50 −160 | −150 −330 | 0 −180 | 0 −430 | +215 −215 |
| 18–24 | +10 −10 | +56 +35 | +74 +41 | −20 −72 | −300 −430 | −160 −290 | −110 −240 | −65 −195 | −160 −370 | 0 −210 | 0 −520 | +260 −260 |
| 24–30 | +10 −10 | +56 +35 | +81 +48 | −20 −72 | −300 −430 | −160 −290 | −110 −240 | −65 −195 | −160 −370 | 0 −210 | 0 −520 | +260 −260 |
| 30–40 | +12 −12 | +68 +43 | +99 +60 | −25 −87 | −310 −470 | −170 −330 | −120 −280 | −80 −240 | −170 −420 | 0 −250 | 0 −620 | +310 −310 |
| 40–50 | +12 −12 | +68 +43 | +109 +70 | −25 −87 | −320 −480 | −180 −340 | −130 −290 | −80 −240 | −180 −430 | 0 −250 | 0 −620 | +310 −310 |
| 50–65 | +15 −15 | +83 +53 | +133 +87 | −30 −104 | −340 −530 | −190 −380 | −140 −330 | −100 −290 | −190 −490 | 0 −300 | 0 −740 | +370 −370 |
| 65–80 | +15 −15 | +89 +59 | +148 +102 | −30 −104 | −360 −550 | −200 −390 | −150 −340 | −100 −290 | −200 −500 | 0 −300 | 0 −740 | +370 −370 |
| 80–100 | +17 −17 | +106 +71 | +178 +124 | −36 −123 | −380 −600 | −220 −440 | −170 −390 | −120 −340 | −220 −570 | 0 −350 | 0 −870 | +435 −435 |
| 100–120 | +17 −17 | +114 +79 | +198 +144 | −36 −123 | −410 −630 | −240 −460 | −180 −400 | −120 −340 | −240 −590 | 0 −350 | 0 −870 | +435 −435 |
| 120–140 | +20 −20 | +132 +92 | +233 +170 | −43 −143 | −460 −710 | −260 −510 | −200 −450 | −145 −395 | −260 −660 | 0 −400 | 0 −1000 | +500 −500 |
| 140–160 | +20 −20 | +140 +100 | +253 +190 | −43 −143 | −520 −770 | −280 −530 | −210 −460 | −145 −395 | −280 −680 | 0 −400 | 0 −1000 | +500 −500 |
| 160–180 | +20 −20 | +148 +108 | +273 +210 | −43 −143 | −580 −830 | −310 −560 | −230 −480 | −145 −395 | −310 −710 | 0 −400 | 0 −1000 | +500 −500 |
| 180–200 | +23 −23 | +168 +122 | +308 +236 | −50 −165 | −660 −950 | −340 −630 | −240 −530 | −170 −460 | −340 −800 | 0 −460 | 0 −1150 | +575 −575 |
| 200–225 | +23 −23 | +176 +130 | +330 +258 | −50 −165 | −740 −1030 | −380 −670 | −260 −550 | −170 −460 | −380 −840 | 0 −460 | 0 −1150 | +575 −575 |
| 225–250 | +23 −23 | +186 +140 | +356 +284 | −50 −165 | −820 −1110 | −420 −710 | −280 −570 | −170 −460 | −420 −880 | 0 −460 | 0 −1150 | +575 −575 |
| 250–280 | +26 −26 | +210 +158 | +396 +315 | −56 −186 | −920 −1240 | −480 −800 | −300 −620 | −190 −510 | −480 −1000 | 0 −520 | 0 −1300 | +650 −650 |
| 280–315 | +26 −26 | +222 +170 | +431 +350 | −56 −186 | −1050 −1370 | −540 −860 | −330 −650 | −190 −510 | −540 −1060 | 0 −520 | 0 −1300 | +650 −650 |
| 315–355 | +28 −28 | +247 +190 | +479 +390 | −62 −202 | −1200 −1560 | −600 −960 | −360 −720 | −210 −570 | −600 −1170 | 0 −570 | 0 −1400 | +700 −700 |
| 355–400 | +28 −28 | +265 +208 | +524 +435 | −62 −202 | −1350 −1710 | −680 −1040 | −400 −760 | −210 −570 | −680 −1250 | 0 −570 | 0 −1400 | +700 −700 |
| 400–450 | +31 −31 | +295 +232 | +587 +490 | −68 −223 | −1500 −1900 | −760 −1160 | −440 −840 | −230 −630 | −760 −1390 | 0 −630 | 0 −1550 | +775 −775 |
| 450–500 | +31 −31 | +315 +252 | +637 +540 | −68 −223 | −1650 −2050 | −840 −1240 | −480 −880 | −230 −630 | −840 −1470 | 0 −630 | 0 −1550 | +775 −775 |
Поля js7, s7, u8, f9, a11, b11, c11, d11, b12, h12, h14 и js14 по таблице 7 стандарта. Сверху es, снизу ei. У u8 стандарт делит интервалы 18–30 и 30–50 мм, у a11, b11, c11 и b12 — 30–50 мм, поэтому в таблице 24 строки. Поля a, b, c дают большой гарантированный зазор (грубые подвижные соединения, детали после сварки и окраски), h12 и h14 — допуски свободных размеров, js14 — симметричный свободный допуск.
Старые обозначения ОСТ и поля ЕСДП
До перехода на ЕСДП (ГОСТ 25346, 25347) посадки обозначали по системе ОСТ: буква — посадка, индекс — класс точности. Такие обозначения ещё встречаются на старых чертежах и в маркировке инструмента, например «Развертка … А3». Соответствие приближённое: величины допусков ОСТ и ЕСДП близки, но не во всех интервалах равны, поэтому на новых чертежах пишут только поле ЕСДП.
| Отверстия | Валы (система отверстия, 2-й класс) | ||
|---|---|---|---|
| ОСТ | Поле ЕСДП | ОСТ | Поле ЕСДП |
| А | H7 | С | h6 |
| А2а | H8 | Д | g6 |
| А3 | H9 | Х | f7 |
| А3а | H10 | Л | e8 |
| А4 | H11 | П | js6 |
| Д | G7 | Н | k6 |
| Х | F8 | Т | m6 |
| Х3 | F9 | Г | n6 |
| Л | E8 | ||
| П | JS7 | ||
| Н | K7 | ||
| Т | M7 | ||
| Г | N7 | ||
В посадках по ОСТ отверстие А (H7) сочеталось с валом той же буквы: А/С = H7/h6, А/Д = H7/g6, А/Х = H7/f7, А/Л = H7/e8, А/П = H7/js6, А/Н = H7/k6, А/Т = H7/m6, А/Г = H7/n6.
Предпочтительные поля и рекомендуемые посадки
ГОСТ 25347-82 выделяет предпочтительные поля допусков — их применяют в первую очередь, под них выпускают режущий и мерительный инструмент. Для отверстий это H7, JS7, K7, N7, P7, F8, H8, E9, H9, H11; для валов — g6, h6, js6, k6, n6, p6, r6, s6, f7, e8, h8, d9, h9, d11, h11.
| Посадка | Характер | Где применяют |
|---|---|---|
| H7/g6 | зазор, малый | точные подвижные соединения: шпиндели, золотники, направляющие втулки |
| H7/f7, H7/e8 | зазор, средний | подшипники скольжения, ходовые посадки валов в корпусах |
| H7/h6 | зазор от нуля | центрирование сменных деталей: оправки, кондукторные втулки, фланцы |
| H7/js6, H7/k6 | переходная | шестерни, шкивы и муфты на валах со шпонкой: собирают лёгкими ударами, разбирают без пресса |
| H7/n6 | переходная, ближе к натягу | зубчатые колёса и втулки, которые не должны проворачиваться при вибрации |
| H7/p6, H7/r6 | натяг, лёгкий | неподвижные соединения без дополнительного крепления при небольших нагрузках |
| H7/s6 | натяг | втулки в корпусах, зубчатые венцы: передают момент только натягом |
| H8/e8, H8/h7, H8/h8 | зазор | подшипники скольжения при средних скоростях, посадки с умеренной точностью |
| H8/d9, H9/d9 | зазор, большой | соединения с нагревом или загрязнением: втулки насосов, шарниры |
| H11/d11, H11/h11 | зазор, грубый | крышки, дистанционные кольца, неответственные сопряжения |
В системе вала (основной вал h6, h7, h8) предпочтительны F8/h6, H7/h6, JS7/h6, K7/h6, N7/h6, P7/h6, H8/h7, E9/h8, H8/h8, H11/h11. Полный перечень рекомендуемых посадок — приложение 1 к стандарту.
Как посчитать размеры и посадку
- Ø40H8/f7. Отверстие по таблице 2: +39/0, то есть 40,000–40,039 мм. Вал по таблице 3: −25/−50, то есть 39,950–39,975 мм. Зазор от 25 мкм (наименьшее отверстие минус наибольший вал) до 89 мкм (наибольшее отверстие минус наименьший вал).
- Ø30H7/p6. Отверстие +21/0: 30,000–30,021 мм. Вал +35/+22: 30,022–30,035 мм. Натяг от 1 мкм до 35 мкм — вал всегда больше отверстия.
- Ø12H7 под развертку. Допуск IT7 для 10–18 мм — 18 мкм, отверстие 12,000–12,018 мм. Развертку берут с маркировкой H7 на этот диаметр: её собственный допуск лежит внутри поля отверстия с запасом на разбивку (подробно — в статье о допусках развёрток).
Какой квалитет даёт инструмент и чем его проверять
Квалитет не назначают произвольно: его должен обеспечить способ обработки, а мерительный инструмент — надёжно подтвердить. Практическое правило: погрешность измерения не должна превышать примерно треть допуска, иначе годные детали бракуют, а бракованные пропускают.
| Квалитет | Чем получают | Чем контролируют | В каталоге |
|---|---|---|---|
| IT12–IT14 | сверление спиральным сверлом, отрезка, литьё, свободные размеры | штангенциркуль 0,1 или 0,05 мм | сверла, штангенциркули |
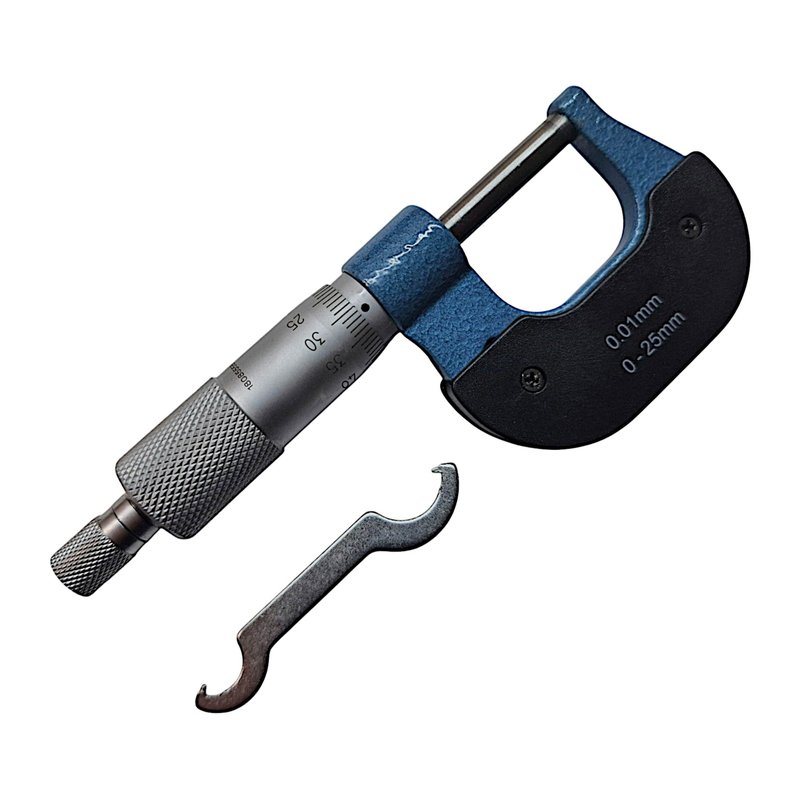
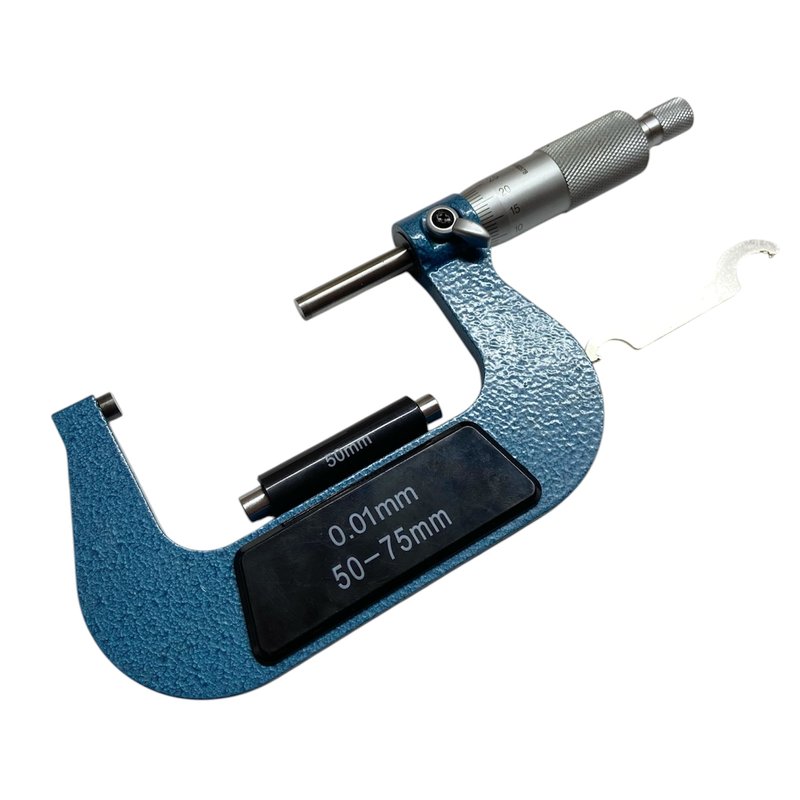
| IT10–IT11 | зенкерование, черновое растачивание и точение, фрезерование | штангенциркуль 0,05 мм, микрометр 0,01 мм | зенкеры, микрометры МК |
| IT8–IT9 | развёртывание, чистовое точение, протягивание | микрометр 0,01 мм, индикаторный нутромер, гладкие калибры | развертки, протяжки, нутромеры |
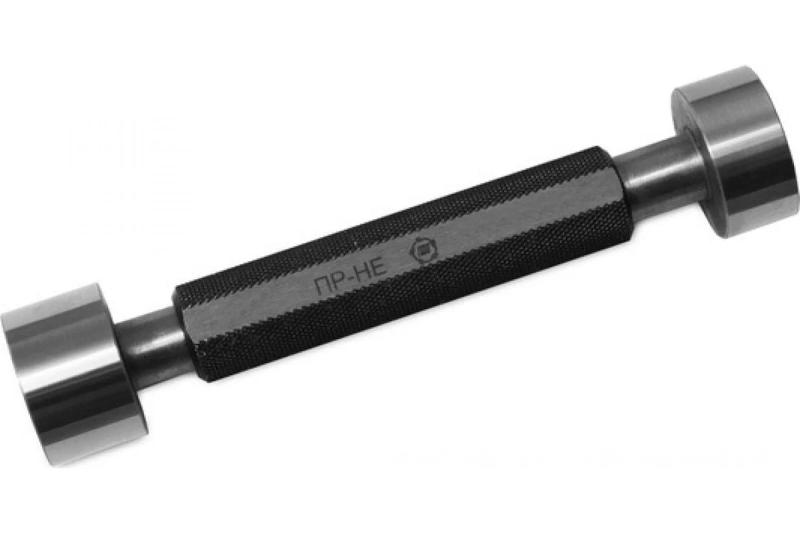
| IT6–IT7 | тонкое развёртывание (H7), шлифование, хонингование, тонкое растачивание | калибры-пробки и скобы ПР/НЕ, рычажные микрометры, нутромеры 0,001–0,002 мм | калибры, микрометры рычажные |
| IT5 и точнее | притирка, доводка, суперфиниш | концевые меры, оптиметры, измерительные машины | под заказ, с поверкой |
Развертка маркируется полем допуска того отверстия, которое она делает: H7, H8, H9, реже H6 и H11. Допуск самого инструмента задаёт ГОСТ 13779-77 — он уже поля отверстия, с учётом разбивки и износа; таблицу см. в статье допуски на диаметр развертки. Контроль отверстий H7–H9 на производстве проще всего вести гладкими калибрами-пробками ПР/НЕ: проходная сторона должна войти, непроходная — нет.
Чего в этом стандарте нет
- Резьба. Поля допусков метрической резьбы (6H, 6g, 4H5H) задаёт ГОСТ 16093-2004, трубной — ГОСТ 6357-81. Подбор сверла под метчик и допуски метчиков — в статье какое сверло под резьбу.
- Конусы. Допуски конусов Морзе и метрических — ГОСТ 2848-75.
- Отклонения формы и расположения (круглость, соосность, биение) — ГОСТ 24642 и ГОСТ 24643; допуск размера их не нормирует.
- Термины и правила образования полей — ГОСТ 25346-89 (ЕСДП). ГОСТ 25347-82 соответствует ИСО 286-2 и СТ СЭВ 144-88, поэтому обозначения H7, h6, k6 совпадают с импортными чертежами и каталогами.
Частые вопросы
Что означает H7?
Поле допуска отверстия 7-го квалитета: нижнее отклонение 0, верхнее равно допуску IT7 — для Ø10 мм +15 мкм, для Ø25 мм +21 мкм, для Ø50 мм +25 мкм. Такое отверстие получают разверткой H7, тонким растачиванием или шлифованием.
Чем H7 отличается от h7?
Заглавная буква — отверстие, строчная — вал. У H7 поле лежит выше номинала (0…+IT7), у h7 — ниже (−IT7…0). Ширина поля одинаковая.
Какой квалитет даёт обычное сверло?
Спиральное сверло — 11–13 квалитет, при хорошей заточке и кондукторе — 10-й. Для H8–H9 отверстие после сверления развертывают, для H7 — сверлят с припуском, зенкеруют и развертывают.
Что такое IT7 и в чём измеряется?
IT7 — допуск 7-го квалитета, то есть ширина поля без указания его положения. Измеряется в микрометрах и зависит от размера: 10 мкм для 1–3 мм, 21 мкм для 18–30 мм, 63 мкм для 400–500 мм.
Как выбрать между H7/k6 и H7/n6?
Обе переходные. k6 собирается от руки или лёгкими ударами и годится для деталей, которые снимают при ремонте. n6 даёт натяг чаще, чем зазор: его берут, когда деталь не должна смещаться от вибрации, а крутящий момент передаёт шпонка.
Чем проверить отверстие H7 без калибра?
Индикаторным нутромером с ценой деления 0,001–0,002 мм, настроенным по кольцу или микрометру, либо рычажным микрометром. Штангенциркуль не подходит: его погрешность сравнима с допуском.
Действует ли ГОСТ 25347-82 в Украине?
Да, как межгосударственный стандарт. Он соответствует международному ISO 286-2, поэтому значения допусков совпадают с европейскими таблицами и каталогами импортного инструмента.
По теме
Инструмент из статьи

Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →