
 RU
 UA

Допуски й квалітети: таблиця за ГОСТ 25347-82
Допуск — це різниця між найбільшим і найменшим розміром, за яких деталь або інструмент вважають придатними. Позначення з літери та цифри (H7, h6, F8) задає положення поля відносно номіналу та квалітет — ступінь точності. У статті: як читати позначення, таблиці допусків IT5–IT14 і граничних відхилень основних полів для розмірів 1–500 мм за ГОСТ 25347-82, переважні посадки та практика: який квалітет дають свердло, зенкер і розгортка та яким інструментом це перевіряти.
Основні терміни
- Номінальний розмір
- розмір, зазначений на кресленні, від якого відлічують відхилення (Ø20, Ø40).
- Граничні розміри
- найбільший і найменший розмір, між якими має лежати дійсний розмір придатної деталі.
- Відхилення
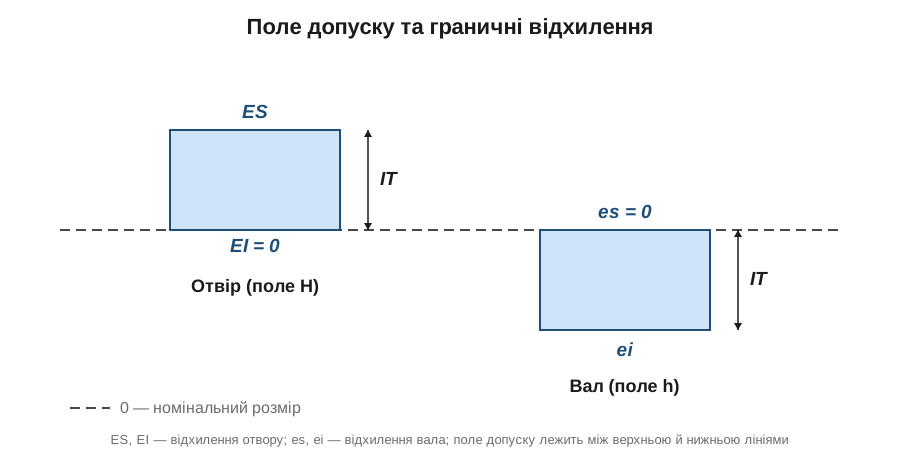
- різниця граничного та номінального розміру. Для отвору позначають ES (верхнє) та EI (нижнє), для вала — es та ei. Записують у мікрометрах зі знаком: +21, −13, 0.
- Допуск IT
- різниця верхнього та нижнього відхилень, тобто ширина поля. IT7 для Ø20 — 21 мкм. Допуск завжди додатний.
- Поле допуску
- зона між верхнім і нижнім відхиленнями. Положення поля задає літера (основне відхилення), ширину — квалітет.
- Квалітет
- ступінь точності. ГОСТ 25347-82 містить 20 квалітетів: 01, 0, 1 … 18. Що менший номер, то точніша й дорожча деталь: IT6 для Ø20 — 13 мкм, IT12 — 210 мкм.
- Посадка
- поєднання полів отвору та вала, записують дробом: Ø20 H7/h6. Визначає зазор або натяг у з'єднанні.
- Система отвору
- основна деталь — отвір з полем H (нижнє відхилення 0), характер посадки задають валом. Застосовують частіше: точний отвір дорожчий у виготовленні, а один розмір розгортки закриває кілька посадок.
- Система вала
- основна деталь — вал з полем h (верхнє відхилення 0). Застосовують, коли на одному гладкому валу потрібно кілька різних посадок.
Як читати позначення
Отвори позначають великими літерами (H7, F8, K7), вали — малими (h6, g6, p6). Літера показує, де поле стоїть відносно номіналу, цифра — квалітет.
- A–H (a–h) — поле нижче номіналу у вала й вище в отвору — у з'єднанні виходить зазор. H і h — поля, одна межа яких лежить на номіналі.
- JS (js) — поле розташоване симетрично: ±половина допуску.
- K, M, N (k, m, n) — перехідні поля: у з'єднанні можливий і невеликий зазор, і невеликий натяг.
- P–ZC (p–zc) — поле отвору нижче номіналу, вала — вище: посадка з натягом.
Приклад. Ø25H7 — отвір, допуск IT7 для інтервалу 18–30 мм дорівнює 21 мкм, нижнє відхилення 0: придатний розмір від 25,000 до 25,021 мм. Ø25h6 — вал, верхнє відхилення 0, допуск 13 мкм: від 24,987 до 25,000 мм. Посадка Ø25 H7/h6 дає зазор від 0 до 34 мкм.
Таблиця 1. Допуски IT за квалітетами, мкм
| Інтервал, мм | IT5 | IT6 | IT7 | IT8 | IT9 | IT10 | IT11 | IT12 | IT13 | IT14 |
|---|---|---|---|---|---|---|---|---|---|---|
| 1–3 | 4 | 6 | 10 | 14 | 25 | 40 | 60 | 100 | 140 | 250 |
| 3–6 | 5 | 8 | 12 | 18 | 30 | 48 | 75 | 120 | 180 | 300 |
| 6–10 | 6 | 9 | 15 | 22 | 36 | 58 | 90 | 150 | 220 | 360 |
| 10–18 | 8 | 11 | 18 | 27 | 43 | 70 | 110 | 180 | 270 | 430 |
| 18–30 | 9 | 13 | 21 | 33 | 52 | 84 | 130 | 210 | 330 | 520 |
| 30–50 | 11 | 16 | 25 | 39 | 62 | 100 | 160 | 250 | 390 | 620 |
| 50–80 | 13 | 19 | 30 | 46 | 74 | 120 | 190 | 300 | 460 | 740 |
| 80–120 | 15 | 22 | 35 | 54 | 87 | 140 | 220 | 350 | 540 | 870 |
| 120–180 | 18 | 25 | 40 | 63 | 100 | 160 | 250 | 400 | 630 | 1000 |
| 180–250 | 20 | 29 | 46 | 72 | 115 | 185 | 290 | 460 | 720 | 1150 |
| 250–315 | 23 | 32 | 52 | 81 | 130 | 210 | 320 | 520 | 810 | 1300 |
| 315–400 | 25 | 36 | 57 | 89 | 140 | 230 | 360 | 570 | 890 | 1400 |
| 400–500 | 27 | 40 | 63 | 97 | 155 | 250 | 400 | 630 | 970 | 1550 |
Значення — ширина поля для вказаного квалітету, однакова для отворів і валів. Для IT11 і грубіших зручно переводити в міліметри: 400 мкм = 0,4 мм. Інтервали розмірів — ті самі, що в стандарті; у таблиці об'єднано парні інтервали (10–14 і 14–18 тощо), у яких значення збігаються.
Таблиця 2. Отвори: граничні відхилення основних полів, мкм
| Інтервал, мм | D9 | E8 | E9 | F7 | F8 | G7 | H6 | H7 | H8 | H9 | H11 | H12 | H14 | JS7 | K7 | N7 | P7 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1–3 | +45 +20 | +28 +14 | +39 +14 | +16 +6 | +20 +6 | +12 +2 | +6 0 | +10 0 | +14 0 | +25 0 | +60 0 | +100 0 | +250 0 | +5 −5 | 0 −10 | −4 −14 | −6 −16 |
| 3–6 | +60 +30 | +38 +20 | +50 +20 | +22 +10 | +28 +10 | +16 +4 | +8 0 | +12 0 | +18 0 | +30 0 | +75 0 | +120 0 | +300 0 | +6 −6 | +3 −9 | −4 −16 | −8 −20 |
| 6–10 | +76 +40 | +47 +25 | +61 +25 | +28 +13 | +35 +13 | +20 +5 | +9 0 | +15 0 | +22 0 | +36 0 | +90 0 | +150 0 | +360 0 | +7 −7 | +5 −10 | −4 −19 | −9 −24 |
| 10–18 | +93 +50 | +59 +32 | +75 +32 | +34 +16 | +43 +16 | +24 +6 | +11 0 | +18 0 | +27 0 | +43 0 | +110 0 | +180 0 | +430 0 | +9 −9 | +6 −12 | −5 −23 | −11 −29 |
| 18–30 | +117 +65 | +73 +40 | +92 +40 | +41 +20 | +53 +20 | +28 +7 | +13 0 | +21 0 | +33 0 | +52 0 | +130 0 | +210 0 | +520 0 | +10 −10 | +6 −15 | −7 −28 | −14 −35 |
| 30–50 | +142 +80 | +89 +50 | +112 +50 | +50 +25 | +64 +25 | +34 +9 | +16 0 | +25 0 | +39 0 | +62 0 | +160 0 | +250 0 | +620 0 | +12 −12 | +7 −18 | −8 −33 | −17 −42 |
| 50–80 | +174 +100 | +106 +60 | +134 +60 | +60 +30 | +76 +30 | +40 +10 | +19 0 | +30 0 | +46 0 | +74 0 | +190 0 | +300 0 | +740 0 | +15 −15 | +9 −21 | −9 −39 | −21 −51 |
| 80–120 | +207 +120 | +126 +72 | +159 +72 | +71 +36 | +90 +36 | +47 +12 | +22 0 | +35 0 | +54 0 | +87 0 | +220 0 | +350 0 | +870 0 | +17 −17 | +10 −25 | −10 −45 | −24 −59 |
| 120–180 | +245 +145 | +148 +85 | +185 +85 | +83 +43 | +106 +43 | +54 +14 | +25 0 | +40 0 | +63 0 | +100 0 | +250 0 | +400 0 | +1000 0 | +20 −20 | +12 −28 | −12 −52 | −28 −68 |
| 180–250 | +285 +170 | +172 +100 | +215 +100 | +96 +50 | +122 +50 | +61 +15 | +29 0 | +46 0 | +72 0 | +115 0 | +290 0 | +460 0 | +1150 0 | +23 −23 | +13 −33 | −14 −60 | −33 −79 |
| 250–315 | +320 +190 | +191 +110 | +240 +110 | +108 +56 | +137 +56 | +69 +17 | +32 0 | +52 0 | +81 0 | +130 0 | +320 0 | +520 0 | +1300 0 | +26 −26 | +16 −36 | −14 −66 | −36 −88 |
| 315–400 | +350 +210 | +214 +125 | +265 +125 | +119 +62 | +151 +62 | +75 +18 | +36 0 | +57 0 | +89 0 | +140 0 | +360 0 | +570 0 | +1400 0 | +28 −28 | +17 −40 | −16 −73 | −41 −98 |
| 400–500 | +385 +230 | +232 +135 | +290 +135 | +131 +68 | +165 +68 | +83 +20 | +40 0 | +63 0 | +97 0 | +155 0 | +400 0 | +630 0 | +1550 0 | +31 −31 | +18 −45 | −17 −80 | −45 −108 |
У кожній комірці зверху верхнє відхилення ES, знизу нижнє EI. Поля H6–H11 — переважні для розгортання та розточування; F, E, D дають гарантований зазор, K, N, P — перехідні та пресові посадки в системі отвору. H12 і H14 — допуски вільних розмірів і отворів після свердління.
Таблиця 3. Вали: граничні відхилення основних полів, мкм
| Інтервал, мм | d9 | e8 | f7 | g6 | h6 | h7 | h8 | h9 | h11 | js6 | k6 | m6 | n6 | p6 | r6 | s6 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1–3 | −20 −45 | −14 −28 | −6 −16 | −2 −8 | 0 −6 | 0 −10 | 0 −14 | 0 −25 | 0 −60 | +3 −3 | +6 0 | +8 +2 | +10 +4 | +12 +6 | +16 +10 | +20 +14 |
| 3–6 | −30 −60 | −20 −38 | −10 −22 | −4 −12 | 0 −8 | 0 −12 | 0 −18 | 0 −30 | 0 −75 | +4 −4 | +9 +1 | +12 +4 | +16 +8 | +20 +12 | +23 +15 | +27 +19 |
| 6–10 | −40 −76 | −25 −47 | −13 −28 | −5 −14 | 0 −9 | 0 −15 | 0 −22 | 0 −36 | 0 −90 | +4,5 −4,5 | +10 +1 | +15 +6 | +19 +10 | +24 +15 | +28 +19 | +32 +23 |
| 10–18 | −50 −93 | −32 −59 | −16 −34 | −6 −17 | 0 −11 | 0 −18 | 0 −27 | 0 −43 | 0 −110 | +5,5 −5,5 | +12 +1 | +18 +7 | +23 +12 | +29 +18 | +34 +23 | +39 +28 |
| 18–30 | −65 −117 | −40 −73 | −20 −41 | −7 −20 | 0 −13 | 0 −21 | 0 −33 | 0 −52 | 0 −130 | +6,5 −6,5 | +15 +2 | +21 +8 | +28 +15 | +35 +22 | +41 +28 | +48 +35 |
| 30–50 | −80 −142 | −50 −89 | −25 −50 | −9 −25 | 0 −16 | 0 −25 | 0 −39 | 0 −62 | 0 −160 | +8 −8 | +18 +2 | +25 +9 | +33 +17 | +42 +26 | +50 +34 | +59 +43 |
| 50–65 | −100 −174 | −60 −106 | −30 −60 | −10 −29 | 0 −19 | 0 −30 | 0 −46 | 0 −74 | 0 −190 | +9,5 −9,5 | +21 +2 | +30 +11 | +39 +20 | +51 +32 | +60 +41 | +72 +53 |
| 65–80 | −100 −174 | −60 −106 | −30 −60 | −10 −29 | 0 −19 | 0 −30 | 0 −46 | 0 −74 | 0 −190 | +9,5 −9,5 | +21 +2 | +30 +11 | +39 +20 | +51 +32 | +62 +43 | +78 +59 |
| 80–100 | −120 −207 | −72 −126 | −36 −71 | −12 −34 | 0 −22 | 0 −35 | 0 −54 | 0 −87 | 0 −220 | +11 −11 | +25 +3 | +35 +13 | +45 +23 | +59 +37 | +73 +51 | +93 +71 |
| 100–120 | −120 −207 | −72 −126 | −36 −71 | −12 −34 | 0 −22 | 0 −35 | 0 −54 | 0 −87 | 0 −220 | +11 −11 | +25 +3 | +35 +13 | +45 +23 | +59 +37 | +76 +54 | +101 +79 |
| 120–140 | −145 −245 | −85 −148 | −43 −83 | −14 −39 | 0 −25 | 0 −40 | 0 −63 | 0 −100 | 0 −250 | +12,5 −12,5 | +28 +3 | +40 +15 | +52 +27 | +68 +43 | +88 +63 | +117 +92 |
| 140–160 | −145 −245 | −85 −148 | −43 −83 | −14 −39 | 0 −25 | 0 −40 | 0 −63 | 0 −100 | 0 −250 | +12,5 −12,5 | +28 +3 | +40 +15 | +52 +27 | +68 +43 | +90 +65 | +125 +100 |
| 160–180 | −145 −245 | −85 −148 | −43 −83 | −14 −39 | 0 −25 | 0 −40 | 0 −63 | 0 −100 | 0 −250 | +12,5 −12,5 | +28 +3 | +40 +15 | +52 +27 | +68 +43 | +93 +68 | +133 +108 |
| 180–200 | −170 −285 | −100 −172 | −50 −96 | −15 −44 | 0 −29 | 0 −46 | 0 −72 | 0 −115 | 0 −290 | +14,5 −14,5 | +33 +4 | +46 +17 | +60 +31 | +79 +50 | +106 +77 | +151 +122 |
| 200–225 | −170 −285 | −100 −172 | −50 −96 | −15 −44 | 0 −29 | 0 −46 | 0 −72 | 0 −115 | 0 −290 | +14,5 −14,5 | +33 +4 | +46 +17 | +60 +31 | +79 +50 | +109 +80 | +159 +130 |
| 225–250 | −170 −285 | −100 −172 | −50 −96 | −15 −44 | 0 −29 | 0 −46 | 0 −72 | 0 −115 | 0 −290 | +14,5 −14,5 | +33 +4 | +46 +17 | +60 +31 | +79 +50 | +113 +84 | +169 +140 |
| 250–280 | −190 −320 | −110 −191 | −56 −108 | −17 −49 | 0 −32 | 0 −52 | 0 −81 | 0 −130 | 0 −320 | +16 −16 | +36 +4 | +52 +20 | +66 +34 | +88 +56 | +126 +94 | +190 +158 |
| 280–315 | −190 −320 | −110 −191 | −56 −108 | −17 −49 | 0 −32 | 0 −52 | 0 −81 | 0 −130 | 0 −320 | +16 −16 | +36 +4 | +52 +20 | +66 +34 | +88 +56 | +130 +98 | +202 +170 |
| 315–355 | −210 −350 | −125 −214 | −62 −119 | −18 −54 | 0 −36 | 0 −57 | 0 −89 | 0 −140 | 0 −360 | +18 −18 | +40 +4 | +57 +21 | +73 +37 | +98 +62 | +144 +108 | +226 +190 |
| 355–400 | −210 −350 | −125 −214 | −62 −119 | −18 −54 | 0 −36 | 0 −57 | 0 −89 | 0 −140 | 0 −360 | +18 −18 | +40 +4 | +57 +21 | +73 +37 | +98 +62 | +150 +114 | +244 +208 |
| 400–450 | −230 −385 | −135 −232 | −68 −131 | −20 −60 | 0 −40 | 0 −63 | 0 −97 | 0 −155 | 0 −400 | +20 −20 | +45 +5 | +63 +23 | +80 +40 | +108 +68 | +166 +126 | +272 +232 |
| 450–500 | −230 −385 | −135 −232 | −68 −131 | −20 −60 | 0 −40 | 0 −63 | 0 −97 | 0 −155 | 0 −400 | +20 −20 | +45 +5 | +63 +23 | +80 +40 | +108 +68 | +172 +132 | +292 +252 |
Зверху верхнє відхилення es, знизу нижнє ei. Для полів r6 і s6 стандарт ділить інтервали від 50 мм на частини, тому рядків більше, ніж у таблиці 2. Для js6 відхилення симетричні: ±3 мкм для 1–3 мм тощо.
Таблиця 4. Вали: додаткові поля, мкм
| Інтервал, мм | js7 | s7 | u8 | f9 | a11 | b11 | c11 | d11 | b12 | h12 | h14 | js14 |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| 1–3 | +5 −5 | +24 +14 | +32 +18 | −6 −31 | −270 −330 | −140 −200 | −60 −120 | −20 −80 | −140 −240 | 0 −100 | 0 −250 | +125 −125 |
| 3–6 | +6 −6 | +31 +19 | +41 +23 | −10 −40 | −270 −345 | −140 −215 | −70 −145 | −30 −105 | −140 −260 | 0 −120 | 0 −300 | +150 −150 |
| 6–10 | +7 −7 | +38 +23 | +50 +28 | −13 −49 | −280 −370 | −150 −240 | −80 −170 | −40 −130 | −150 −300 | 0 −150 | 0 −360 | +180 −180 |
| 10–18 | +9 −9 | +45 +28 | +60 +33 | −16 −59 | −290 −400 | −150 −260 | −95 −205 | −50 −160 | −150 −330 | 0 −180 | 0 −430 | +215 −215 |
| 18–24 | +10 −10 | +56 +35 | +74 +41 | −20 −72 | −300 −430 | −160 −290 | −110 −240 | −65 −195 | −160 −370 | 0 −210 | 0 −520 | +260 −260 |
| 24–30 | +10 −10 | +56 +35 | +81 +48 | −20 −72 | −300 −430 | −160 −290 | −110 −240 | −65 −195 | −160 −370 | 0 −210 | 0 −520 | +260 −260 |
| 30–40 | +12 −12 | +68 +43 | +99 +60 | −25 −87 | −310 −470 | −170 −330 | −120 −280 | −80 −240 | −170 −420 | 0 −250 | 0 −620 | +310 −310 |
| 40–50 | +12 −12 | +68 +43 | +109 +70 | −25 −87 | −320 −480 | −180 −340 | −130 −290 | −80 −240 | −180 −430 | 0 −250 | 0 −620 | +310 −310 |
| 50–65 | +15 −15 | +83 +53 | +133 +87 | −30 −104 | −340 −530 | −190 −380 | −140 −330 | −100 −290 | −190 −490 | 0 −300 | 0 −740 | +370 −370 |
| 65–80 | +15 −15 | +89 +59 | +148 +102 | −30 −104 | −360 −550 | −200 −390 | −150 −340 | −100 −290 | −200 −500 | 0 −300 | 0 −740 | +370 −370 |
| 80–100 | +17 −17 | +106 +71 | +178 +124 | −36 −123 | −380 −600 | −220 −440 | −170 −390 | −120 −340 | −220 −570 | 0 −350 | 0 −870 | +435 −435 |
| 100–120 | +17 −17 | +114 +79 | +198 +144 | −36 −123 | −410 −630 | −240 −460 | −180 −400 | −120 −340 | −240 −590 | 0 −350 | 0 −870 | +435 −435 |
| 120–140 | +20 −20 | +132 +92 | +233 +170 | −43 −143 | −460 −710 | −260 −510 | −200 −450 | −145 −395 | −260 −660 | 0 −400 | 0 −1000 | +500 −500 |
| 140–160 | +20 −20 | +140 +100 | +253 +190 | −43 −143 | −520 −770 | −280 −530 | −210 −460 | −145 −395 | −280 −680 | 0 −400 | 0 −1000 | +500 −500 |
| 160–180 | +20 −20 | +148 +108 | +273 +210 | −43 −143 | −580 −830 | −310 −560 | −230 −480 | −145 −395 | −310 −710 | 0 −400 | 0 −1000 | +500 −500 |
| 180–200 | +23 −23 | +168 +122 | +308 +236 | −50 −165 | −660 −950 | −340 −630 | −240 −530 | −170 −460 | −340 −800 | 0 −460 | 0 −1150 | +575 −575 |
| 200–225 | +23 −23 | +176 +130 | +330 +258 | −50 −165 | −740 −1030 | −380 −670 | −260 −550 | −170 −460 | −380 −840 | 0 −460 | 0 −1150 | +575 −575 |
| 225–250 | +23 −23 | +186 +140 | +356 +284 | −50 −165 | −820 −1110 | −420 −710 | −280 −570 | −170 −460 | −420 −880 | 0 −460 | 0 −1150 | +575 −575 |
| 250–280 | +26 −26 | +210 +158 | +396 +315 | −56 −186 | −920 −1240 | −480 −800 | −300 −620 | −190 −510 | −480 −1000 | 0 −520 | 0 −1300 | +650 −650 |
| 280–315 | +26 −26 | +222 +170 | +431 +350 | −56 −186 | −1050 −1370 | −540 −860 | −330 −650 | −190 −510 | −540 −1060 | 0 −520 | 0 −1300 | +650 −650 |
| 315–355 | +28 −28 | +247 +190 | +479 +390 | −62 −202 | −1200 −1560 | −600 −960 | −360 −720 | −210 −570 | −600 −1170 | 0 −570 | 0 −1400 | +700 −700 |
| 355–400 | +28 −28 | +265 +208 | +524 +435 | −62 −202 | −1350 −1710 | −680 −1040 | −400 −760 | −210 −570 | −680 −1250 | 0 −570 | 0 −1400 | +700 −700 |
| 400–450 | +31 −31 | +295 +232 | +587 +490 | −68 −223 | −1500 −1900 | −760 −1160 | −440 −840 | −230 −630 | −760 −1390 | 0 −630 | 0 −1550 | +775 −775 |
| 450–500 | +31 −31 | +315 +252 | +637 +540 | −68 −223 | −1650 −2050 | −840 −1240 | −480 −880 | −230 −630 | −840 −1470 | 0 −630 | 0 −1550 | +775 −775 |
Поля js7, s7, u8, f9, a11, b11, c11, d11, b12, h12, h14 і js14 за таблицею 7 стандарту. Зверху es, знизу ei. У u8 стандарт ділить інтервали 18–30 і 30–50 мм, у a11, b11, c11 і b12 — 30–50 мм, тому в таблиці 24 рядки. Поля a, b, c дають великий гарантований зазор (грубі рухомі з'єднання, деталі після зварювання та фарбування), h12 і h14 — допуски вільних розмірів, js14 — симетричний вільний допуск.
Старі позначення ОСТ і поля ЄСДП
До переходу на ЄСДП (ГОСТ 25346, 25347) посадки позначали за системою ОСТ: літера — посадка, індекс — клас точності. Такі позначення ще трапляються на старих кресленнях і в маркуванні інструмента, наприклад «Розгортка … А3». Відповідність приблизна: величини допусків ОСТ і ЄСДП близькі, але не в усіх інтервалах рівні, тому на нових кресленнях пишуть лише поле ЄСДП.
| Отвори | Вали (система отвору, 2-й клас) | ||
|---|---|---|---|
| ОСТ | Поле ЄСДП | ОСТ | Поле ЄСДП |
| А | H7 | С | h6 |
| А2а | H8 | Д | g6 |
| А3 | H9 | Х | f7 |
| А3а | H10 | Л | e8 |
| А4 | H11 | П | js6 |
| Д | G7 | Н | k6 |
| Х | F8 | Т | m6 |
| Х3 | F9 | Г | n6 |
| Л | E8 | ||
| П | JS7 | ||
| Н | K7 | ||
| Т | M7 | ||
| Г | N7 | ||
У посадках за ОСТ отвір А (H7) поєднувався з валом тієї самої літери: А/С = H7/h6, А/Д = H7/g6, А/Х = H7/f7, А/Л = H7/e8, А/П = H7/js6, А/Н = H7/k6, А/Т = H7/m6, А/Г = H7/n6.
Переважні поля та рекомендовані посадки
ГОСТ 25347-82 виділяє переважні поля допусків — їх застосовують насамперед, під них випускають різальний і вимірювальний інструмент. Для отворів це H7, JS7, K7, N7, P7, F8, H8, E9, H9, H11; для валів — g6, h6, js6, k6, n6, p6, r6, s6, f7, e8, h8, d9, h9, d11, h11.
| Посадка | Характер | Де застосовують |
|---|---|---|
| H7/g6 | зазор, малий | точні рухомі з'єднання: шпинделі, золотники, напрямні втулки |
| H7/f7, H7/e8 | зазор, середній | підшипники ковзання, ходові посадки валів у корпусах |
| H7/h6 | зазор від нуля | центрування змінних деталей: оправки, кондукторні втулки, фланці |
| H7/js6, H7/k6 | перехідна | шестерні, шківи та муфти на валах зі шпонкою: складають легкими ударами, розбирають без преса |
| H7/n6 | перехідна, ближче до натягу | зубчасті колеса та втулки, що не повинні провертатися від вібрації |
| H7/p6, H7/r6 | натяг, легкий | нерухомі з'єднання без додаткового кріплення за невеликих навантажень |
| H7/s6 | натяг | втулки в корпусах, зубчасті вінці: передають момент лише натягом |
| H8/e8, H8/h7, H8/h8 | зазор | підшипники ковзання за середніх швидкостей, посадки помірної точності |
| H8/d9, H9/d9 | зазор, великий | з'єднання з нагрівом або забрудненням: втулки насосів, шарніри |
| H11/d11, H11/h11 | зазор, грубий | кришки, дистанційні кільця, невідповідальні спряження |
У системі вала (основний вал h6, h7, h8) переважні F8/h6, H7/h6, JS7/h6, K7/h6, N7/h6, P7/h6, H8/h7, E9/h8, H8/h8, H11/h11. Повний перелік рекомендованих посадок — додаток 1 до стандарту.
Як порахувати розміри й посадку
- Ø40H8/f7. Отвір за таблицею 2: +39/0, тобто 40,000–40,039 мм. Вал за таблицею 3: −25/−50, тобто 39,950–39,975 мм. Зазор від 25 мкм (найменший отвір мінус найбільший вал) до 89 мкм (найбільший отвір мінус найменший вал).
- Ø30H7/p6. Отвір +21/0: 30,000–30,021 мм. Вал +35/+22: 30,022–30,035 мм. Натяг від 1 мкм до 35 мкм — вал завжди більший за отвір.
- Ø12H7 під розгортку. Допуск IT7 для 10–18 мм — 18 мкм, отвір 12,000–12,018 мм. Розгортку беруть з маркуванням H7 на цей діаметр: її власний допуск лежить усередині поля отвору із запасом на розбивання (докладно — у статті про допуски розгорток).
Який квалітет дає інструмент і чим його перевіряти
Квалітет не призначають довільно: його має забезпечити спосіб обробки, а вимірювальний інструмент — надійно підтвердити. Практичне правило: похибка вимірювання не повинна перевищувати приблизно третину допуску, інакше придатні деталі бракують, а браковані пропускають.
| Квалітет | Чим отримують | Чим контролюють | У каталозі |
|---|---|---|---|
| IT12–IT14 | свердління спіральним свердлом, відрізання, лиття, вільні розміри | штангенциркуль 0,1 або 0,05 мм | свердла, штангенциркулі |
| IT10–IT11 | зенкерування, чорнове розточування й точіння, фрезерування | штангенциркуль 0,05 мм, мікрометр 0,01 мм | зенкери, мікрометри МК |
| IT8–IT9 | розгортання, чистове точіння, протягування | мікрометр 0,01 мм, індикаторний нутромір, гладкі калібри | розгортки, протяжки, нутроміри |
| IT6–IT7 | тонке розгортання (H7), шліфування, хонінгування, тонке розточування | калібри-пробки та скоби ПР/НЕ, важільні мікрометри, нутроміри 0,001–0,002 мм | калібри, мікрометри важільні |
| IT5 і точніше | притирання, доведення, суперфініш | кінцеві міри, оптиметри, вимірювальні машини | під замовлення, з повіркою |
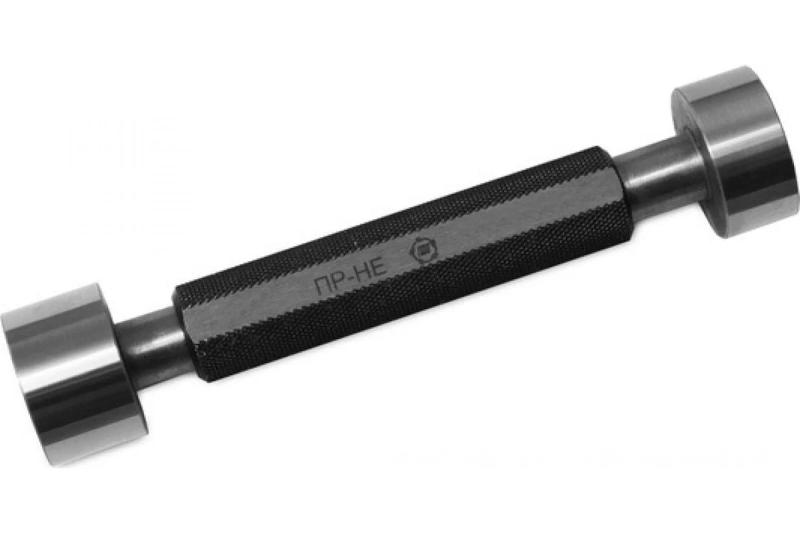
Розгортку маркують полем допуску того отвору, який вона робить: H7, H8, H9, рідше H6 і H11. Допуск самого інструмента задає ГОСТ 13779-77 — він вужчий за поле отвору, з урахуванням розбивання та зносу; таблицю див. у статті допуски на діаметр розгортки. Контроль отворів H7–H9 на виробництві найпростіше вести гладкими калібрами-пробками ПР/НЕ: прохідний бік має ввійти, непрохідний — ні.
Чого в цьому стандарті немає
- Різьба. Поля допусків метричної різьби (6H, 6g, 4H5H) задає ГОСТ 16093-2004, трубної — ГОСТ 6357-81. Підбір свердла під мітчик і допуски мітчиків — у статті яке свердло під різьбу.
- Конуси. Допуски конусів Морзе та метричних — ГОСТ 2848-75.
- Відхилення форми та розташування (круглість, співвісність, биття) — ГОСТ 24642 і ГОСТ 24643; допуск розміру їх не нормує.
- Терміни та правила утворення полів — ГОСТ 25346-89 (ЄСДП). ГОСТ 25347-82 відповідає ISO 286-2 і СТ СЕВ 144-88, тому позначення H7, h6, k6 збігаються з імпортними кресленнями та каталогами.
Часті запитання
Що означає H7?
Поле допуску отвору 7-го квалітету: нижнє відхилення 0, верхнє дорівнює допуску IT7 — для Ø10 мм +15 мкм, для Ø25 мм +21 мкм, для Ø50 мм +25 мкм. Такий отвір отримують розгорткою H7, тонким розточуванням або шліфуванням.
Чим H7 відрізняється від h7?
Велика літера — отвір, мала — вал. У H7 поле лежить вище номіналу (0…+IT7), у h7 — нижче (−IT7…0). Ширина поля однакова.
Який квалітет дає звичайне свердло?
Спіральне свердло — 11–13 квалітет, за доброго заточування і з кондуктором — 10-й. Для H8–H9 отвір після свердління розгортають, для H7 — свердлять з припуском, зенкерують і розгортають.
Що таке IT7 і в чому вимірюється?
IT7 — допуск 7-го квалітету, тобто ширина поля без зазначення його положення. Вимірюється в мікрометрах і залежить від розміру: 10 мкм для 1–3 мм, 21 мкм для 18–30 мм, 63 мкм для 400–500 мм.
Як вибрати між H7/k6 і H7/n6?
Обидві перехідні. k6 складається від руки або легкими ударами й підходить для деталей, які знімають під час ремонту. n6 дає натяг частіше, ніж зазор: його беруть, коли деталь не повинна зміщуватися від вібрації, а крутний момент передає шпонка.
Чим перевірити отвір H7 без калібра?
Індикаторним нутроміром з ціною поділки 0,001–0,002 мм, налаштованим за кільцем або мікрометром, або важільним мікрометром. Штангенциркуль не підходить: його похибка порівнянна з допуском.
Чи діє ГОСТ 25347-82 в Україні?
Так, як міждержавний стандарт. Він відповідає міжнародному ISO 286-2, тому значення допусків збігаються з європейськими таблицями та каталогами імпортного інструмента.
За темою
Інструмент зі статті

Не знайшли свій розмір — опишіть задачу, підберемо. Запитати консультанта →