Свердла по металу: що охоплює розділ
Розділ охоплює інструмент для отримання отворів у металі: спіральні свердла з циліндричним хвостовиком за ГОСТ 10902-77, центрувальні, збірні з механічним кріпленням твердосплавних пластин, корончасті під магнітний верстат, ступінчасті, біметалеві коронки та оснастку до них. Головна ознака підбору тут не діаметр, а спосіб отримання отвору: суцільне свердління, кільцеве або центрування.
Свердло по металу підбирають під матеріал заготовки, діаметр і глибину отвору, обладнання та вимоги до точності. Для конструкційних сталей до HRC 35 вистачає швидкорізальної сталі Р6М5, для нержавіючих і жароміцних потрібна кобальтова Р6М5К5 або твердий сплав, для чавуну та кольорових металів — ВК6 і ВК8. Покриття TiN підвищує стійкість у 2–3 рази, TiAlN витримує до 900 °C і допускає сухе свердління.
Що входить до розділу: від центрувальних свердел до корончастих
Першими в таблиці стоять розділи, через які на хаб приходять найчастіше: центрувальні свердла та збірні свердла з твердосплавними пластинами.
| Розділ | Що в ньому | Коли йти |
|---|
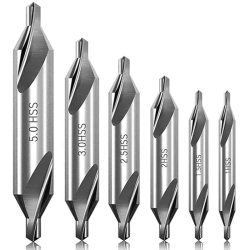
| Свердла центрувальні | Комбіновані свердла для центрових отворів під токарну обробку та для засвердлювання перед спіральним свердлом | Треба намітити центр під задній центр верстата або не дати свердлу відвести |
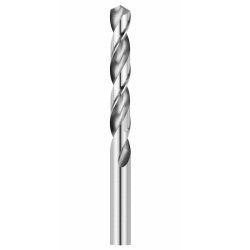
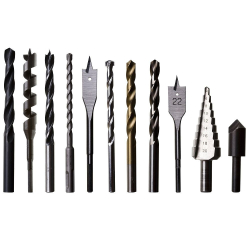
| Свердла спіральні з циліндричним хвостовиком | Праві спіральні свердла за ГОСТ 10902-77 (DIN 338) під кулачковий і цанговий патрон | Звичайне свердління дрилем і на верстаті, отвори до 20 мм |
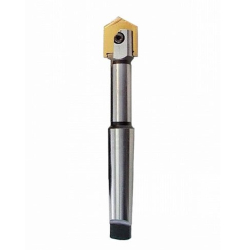
| Свердла збірні з механічним кріпленням т/с пластин | Корпуси зі змінними твердосплавними пластинами | Серійне свердління на верстатах і ЧПК, де пластину дешевше замінити, ніж переточити свердло |
| Свердла спеціальні | Свердла для глибокого свердління та інших нестандартних завдань | Глибина понад 5D, нестандартна геометрія |
| Свердла для свердління рейок і пластини до них | Свердла під рейкосвердлильні верстати та змінні пластини до них | Колійні роботи, отвори в рейках під стикові накладки |
| Свердла корончасті Р6М5 з хвостовиком Universal (WELDON/Nitto) | Кільцеві свердла зі швидкорізальної сталі під магнітний верстат | Отвори в балках, листі та металоконструкціях на монтажі |
| Свердла корончасті з напайною т/с пластиною і хвостовиком Universal (WELDON 19/Nitto) | Ті самі кільцеві свердла, але з твердосплавними зубами | Товстий і твердий прокат, рейки, висока стійкість |
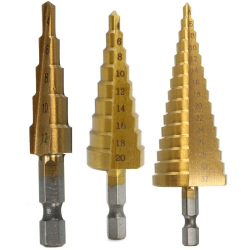
| Свердла ступінчасті | Конічні багатоступінчасті свердла | Листовий метал до 4 мм, кілька діаметрів одним інструментом |
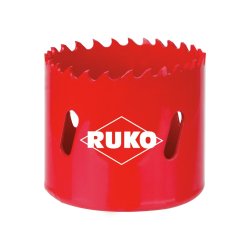
| Коронки кільцеві біметалеві по металу | Чашки із зубами HSS на державці | Отвори великого діаметра в листі, трубі та профілі дрилем |
| Кільця для зняття фаски на свердла | Насадні кільця на спіральне свердло | Фаска за один прохід разом зі свердлінням |
Просто в хабі лежать шаблони для заточування свердел: Шаблон для заточування свердел і Шаблон універсальний для перевірки кута заточування свердлів. Шаблон перевіряє кут при вершині та рівність різальних кромок після переточування: свердло з кромками різної довжини б'є, розбиває отвір більше за номінал і ламається на виході із заготовки. Для конструкційної сталі кут при вершині 118°, для нержавіючої та твердих матеріалів 135°.
Як вибрати: свердла для глибокого свердління, збірні чи корончасті
Найчастіше в розділі плутають суцільне та кільцеве свердління, а в другу чергу — тип хвостовика.
- ✓Отвір до 20 мм у суцільному металі дрилем або на верстаті — спіральне свердло з циліндричним хвостовиком.
- ✓Отвір у прокаті, балці або листі від 5 мм — корончасте свердло на магнітному верстаті: воно ріже лише кільце, зусилля і час у рази менші, ніж у спірального того самого діаметра. Р6М5 для звичайної сталі, з напайними пластинами — для товстого і твердого прокату.
- ✓Серійне свердління на верстаті з ЧПК — збірне свердло з механічним кріпленням пластин: пластина міняється за хвилину, корпус служить роками.
- ✓Свердла для глибокого свердління, зокрема гарматні з внутрішнім підведенням МОР, за глибини понад 5D — розділ спеціальних свердел.
- ✓Листовий метал до 4 мм із кількома діаметрами — ступінчасте свердло.
- ✓Тонкий лист, труба та профіль дрилем — біметалева коронка на державці.
Після свердління фаску знімають зенківкою конічною ГОСТ 14953-80 або кільцем для зняття фаски, надітим просто на свердло. Під розгортання за H7 отвір спочатку проходять зенкером з конічним хвостовиком із припуском 0,2–0,5 мм. Інструмент із конусом Морзе на верстаті кріплять через тримачі осьового інструменту.
Хвостовик вирішує більше, ніж діаметр. Корончасті свердла з хвостовиком Universal (Weldon 19/Nitto) не стануть у патрон звичайного дриля: їм потрібен магнітний верстат або перехідник із розділу державок. Біметалева коронка без державки теж не працює — замовляйте їх разом. Свердло к/х ставиться в піноль верстата або в тримач осьового інструменту, а не в кулачковий патрон.
Часті запитання: гарматне свердло, свердло к/х, свердло під різьбу
Що означає «свердло к/х» і «свердло ц/х»?
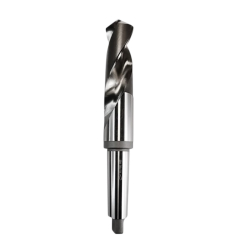
К/х — конічний хвостовик (конус Морзе) за ГОСТ 10903-77, DIN 345: ставиться в піноль або шпиндель верстата. Ц/х — циліндричний хвостовик за ГОСТ 10902-77, DIN 338: затискається в кулачковому або цанговому патроні дриля та верстата.
Чим гарматне свердло відрізняється від спірального?
У гарматного свердла одна різальна кромка, V-подібна канавка замість спіральних і напрямні пластини на корпусі; МОР подається внутрішнім каналом і вимиває стружку. Воно свердлить отвори глибиною в десятки діаметрів із прямою віссю, тоді як спіральне свердло без виведення стружки працює до 5D. Свердла для глибокого свердління шукайте в розділі спеціальних свердел.
Чим корончасте свердло відрізняється від біметалевої коронки?
Корончасте свердло — суцільна кільцева фреза з Р6М5 або з напайними твердосплавними зубами, хвостовик Weldon, працює на магнітному верстаті по товстому прокату. Біметалева коронка — тонкостінна чашка із зубами зі швидкорізальної сталі на державці, для дриля, листа, труби та профілю.
Який інструмент наносить заглиблення перед свердлінням?
Центрувальне свердло: за один прохід воно дає конічну лунку та короткий напрямний отвір, яким спіральне свердло не відводить. Для ручної розмітки вистачає кернера, але на верстаті та за діаметрів від 10 мм центрувальне свердло обов'язкове.
Яке свердло брати під різьбу?
Для метричної різьби діаметр свердла дорівнює зовнішньому діаметру мінус крок: М10×1,5 — 8,5 мм, М12×1,75 — 10,2 мм, М16×2 — 14 мм. Точні значення для всіх різьб, зокрема з дрібним кроком, наводить таблиця ГОСТ 19257-73.

 RU
 UA