Сверла по металлу: что охватывает раздел
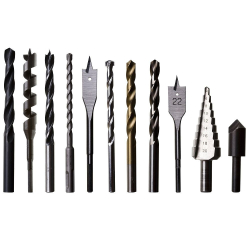
Раздел объединяет инструмент для получения отверстий в металле: спиральные сверла с цилиндрическим хвостовиком по ГОСТ 10902-77, центровочные, сборные с механическим креплением твердосплавных пластин, корончатые под магнитный станок, ступенчатые, биметаллические коронки и оснастку к ним. Главный признак подбора здесь не диаметр, а способ получения отверстия: сплошное сверление, кольцевое или центрование.
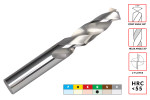
Сверло по металлу подбирают под материал заготовки, диаметр и глубину отверстия, оборудование и требования к точности. Для конструкционных сталей до HRC 35 хватает быстрорежущей стали Р6М5, для нержавеющих и жаропрочных нужна кобальтовая Р6М5К5 или твердый сплав, для чугуна и цветных металлов — ВК6 и ВК8. Покрытие TiN поднимает стойкость в 2–3 раза, TiAlN держит до 900 °C и допускает сухое сверление.
Что входит в раздел: от центровочных сверл до корончатых
Первыми в таблице стоят разделы, по которым на хаб приходят чаще всего: центровочные сверла и сборные сверла с твердосплавными пластинами.
| Раздел | Что в нем | Когда идти |
|---|
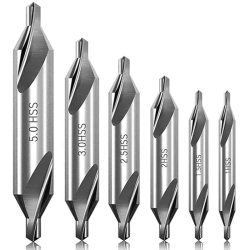
| Сверла центровочные | Комбинированные сверла для центровых отверстий под токарную обработку и для засверливания перед спиральным сверлом | Нужно наметить центр под задний центр станка или не дать сверлу увести |
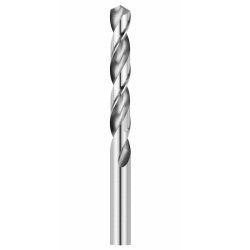
| Сверла спиральные с цилиндрическим хвостовиком | Правые спиральные сверла по ГОСТ 10902-77 (DIN 338) под кулачковый и цанговый патрон | Обычное сверление дрелью и на станке, отверстия до 20 мм |
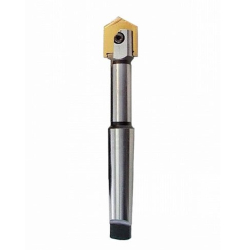
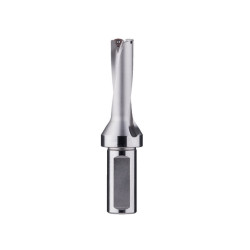
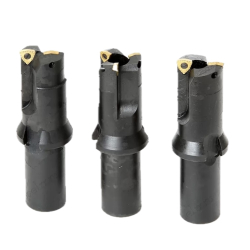
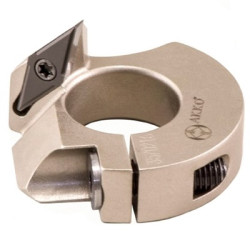
| Сверла сборные с механическим креплением т/с пластин | Корпуса со сменными твердосплавными пластинами | Серийное сверление на станках и ЧПУ, где пластину дешевле заменить, чем переточить сверло |
| Сверла специальные | Сверла для глубокого сверления и других нестандартных задач | Глубина больше 5D, нестандартная геометрия |
| Сверла для сверления рельс и пластины к ним | Сверла под рельсосверлильные станки и сменные пластины к ним | Путевые работы, отверстия в рельсах под стыковые накладки |
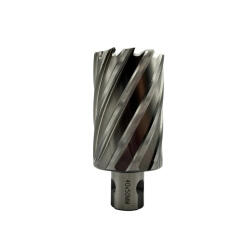
| Сверла корончатые Р6М5 с хвостовиком Universal (WELDON/Nitto) | Кольцевые сверла из быстрорежущей стали под магнитный станок | Отверстия в балках, листе и металлоконструкциях на монтаже |
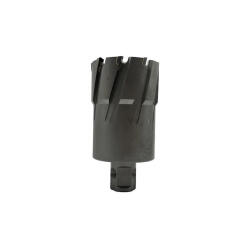
| Сверла корончатые с напайной т/с пластиной и хвостовиком Universal (WELDON 19/Nitto) | Те же кольцевые сверла, но с твердосплавными зубьями | Толстый и твердый прокат, рельсы, высокая стойкость |
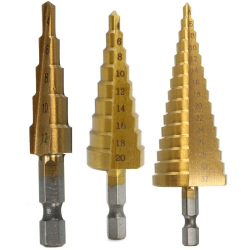
| Сверла ступенчатые | Конические многоступенчатые сверла | Листовой металл до 4 мм, несколько диаметров одним инструментом |
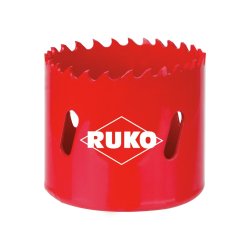
| Коронки кольцевые биметаллические по металлу | Чашки с зубьями HSS на державке | Отверстия большого диаметра в листе, трубе и профиле дрелью |
| Кольца для снятия фаски на сверла | Насадные кольца на спиральное сверло | Фаска за один проход вместе со сверлением |
Прямо в хабе лежат шаблоны для заточки сверл: Шаблон для заточки сверл и Шаблон универсальный для проверки угла заточки сверл. Шаблон проверяет угол при вершине и равенство режущих кромок после переточки: сверло с кромками разной длины бьет, разбивает отверстие больше номинала и ломается на выходе из заготовки. Для конструкционной стали угол при вершине 118°, для нержавеющей и твердых материалов 135°.
Как выбрать: сверла глубокого сверления, сборные или корончатые
Чаще всего в разделе путают сплошное и кольцевое сверление, а во вторую очередь — тип хвостовика.
- ✓Отверстие до 20 мм в сплошном металле дрелью или на станке — спиральное сверло с цилиндрическим хвостовиком.
- ✓Отверстие в прокате, балке или листе от 5 мм — корончатое сверло на магнитном станке: оно режет только кольцо, усилие и время в разы меньше, чем у спирального того же диаметра. Р6М5 для обычной стали, с напайными пластинами — для толстого и твердого проката.
- ✓Серийное сверление на станке с ЧПУ — сборное сверло с механическим креплением пластин: пластина меняется за минуту, корпус служит годами.
- ✓Сверла для глубокого сверления, в том числе пушечные с внутренним подводом СОЖ, при глубине больше 5D — раздел специальных сверл.
- ✓Листовой металл до 4 мм с несколькими диаметрами — ступенчатое сверло.
- ✓Тонкий лист, труба и профиль дрелью — биметаллическая коронка на державке.
После сверления фаску снимают зенковкой конической ГОСТ 14953-80 или кольцом для снятия фаски, надетым прямо на сверло. Под развертывание по H7 отверстие сначала проходят зенкером с коническим хвостовиком с припуском 0,2–0,5 мм. Инструмент с конусом Морзе на станке крепят через держатели осевого инструмента.
Хвостовик решает больше, чем диаметр. Корончатые сверла с хвостовиком Universal (Weldon 19/Nitto) не встанут в патрон обычной дрели: им нужен магнитный станок или переходник из раздела державок. Биметаллическая коронка без державки тоже не работает — заказывайте их вместе. Сверло к/х ставится в пиноль станка или в держатель осевого инструмента, а не в кулачковый патрон.
Частые вопросы: пушечное сверло, сверло к/х, сверло под резьбу
Что значит «сверло к/х» и «сверло ц/х»?
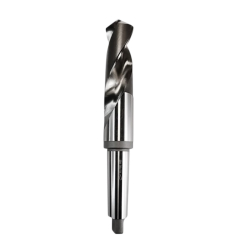
К/х — конический хвостовик (конус Морзе) по ГОСТ 10903-77, DIN 345: ставится в пиноль или шпиндель станка. Ц/х — цилиндрический хвостовик по ГОСТ 10902-77, DIN 338: зажимается в кулачковом или цанговом патроне дрели и станка.
Чем пушечное сверло отличается от спирального?
У пушечного сверла одна режущая кромка, V-образная канавка вместо спиральных и направляющие пластины на корпусе; СОЖ подается по внутреннему каналу и вымывает стружку. Оно сверлит отверстия глубиной в десятки диаметров с прямой осью, тогда как спиральное сверло без вывода стружки работает до 5D. Сверла для глубокого сверления смотрите в разделе специальных сверл.
Чем корончатое сверло отличается от биметаллической коронки?
Корончатое сверло — цельная кольцевая фреза из Р6М5 или с напайными твердосплавными зубьями, хвостовик Weldon, работает на магнитном станке по толстому прокату. Биметаллическая коронка — тонкостенная чашка с зубьями из быстрорежущей стали на державке, для дрели, листа, трубы и профиля.
Какой инструмент наносит углубление перед сверлением?
Центровочное сверло: за один проход оно дает коническую лунку и короткое направляющее отверстие, по которому спиральное сверло не уводит. Для ручной разметки хватает кернера, но на станке и при диаметрах от 10 мм центровочное сверло обязательно.
Какое сверло брать под резьбу?
Для метрической резьбы диаметр сверла равен наружному диаметру минус шаг: М10×1,5 — 8,5 мм, М12×1,75 — 10,2 мм, М16×2 — 14 мм. Точные значения для всех резьб, в том числе с мелким шагом, приводит таблица ГОСТ 19257-73.

 RU
 UA