
 RU
 UA

Допуски різьбових калібрів за ГОСТ 24997-2004: поля допусків ПР і НЕ, знос, формули
ГОСТ 24997-2004 (ІСО 1502) задає допуски калібрів для метричної різьби: з якою точністю їх виготовляють, де лежить поле допуску калібру відносно поля допуску різьби і наскільки калібр може зноситися. Нижче — таблиці й схеми стандарту в зручному вигляді, формули граничних розмірів і розрахунок на прикладі М20×2,5. Результат розрахунку збігся з усіма вісьмома числами виконавчих розмірів з ГОСТ 18465-73.
Що є в стандарті і що шукати в сусідніх
Стандарт поширюється на різьбові й гладкі калібри для метричної різьби: профіль за ГОСТ 9150, діаметри та кроки за ГОСТ 8724 і ГОСТ 16967, допуски різьби за ГОСТ 16093, ГОСТ 4608, ГОСТ 24834 і ГОСТ 11709. Для дюймової, трубної й трапецеїдальної різьби він не годиться. Готових розмірів конкретних калібрів у ньому немає: їх рахують за формулами або беруть із сусідніх документів.
- ГОСТ 24997-2004 КАЛИБРЫ ДЛЯ МЕТРИЧЕСКОЙ РЕЗЬБЫ (PDF) — допуски, положення полів, знос, формули (ця стаття);
- ГОСТ 24939-81 КАЛИБРЫ ДЛЯ ЦИЛИНДРИЧЕСКИХ РЕЗЬБ (PDF) — види калібрів і їхні номери в дужках: ПР (1), НЕ (11), К-И (6) та інші;
- ГОСТ 2016-86 КАЛИБРЫ РЕЗЬБОВЫЕ (PDF) — технічні умови на різьбові калібри;
- ГОСТ 18465-73 КАЛИБРЫ ДЛЯ МЕТРИЧЕСКОЙ РЕЗЬБЫ ОТ 1 ДО 68ММ (PDF) і ГОСТ 18466-73 КАЛИБРЫ ДЛЯ МЕТРИЧЕСКОЙ РЕЗЬБЫ СВЫШЕ 68 ДО 200 ММ (PDF) — готові виконавчі розміри калібрів для різьби від 1 до 68 мм і понад 68 до 200 мм;
- ГОСТ 16093-2004 ОСНОВНЫЕ НОРМЫ ВЗАИМОЗАМЕНЯЕМОСТИ (PDF) — допуски самої різьби (6H, 6g, 7H…): з нього беруть TD2 і Td2;
- ГОСТ 17756-72, 17757-72, 17763-72 і 17764-72 — конструкція пробок і кілець, шифри 8221 і 8211: див. статтю про різьбові калібри-пробки ПР і НЕ.
Головне: де лежить поле допуску калібру
Різьба придатна, якщо її середній діаметр лежить між двома межами: максимуму матеріалу (його перевіряє прохідний калібр ПР) і мінімуму матеріалу (його перевіряє непрохідний НЕ). Калібри теж виготовляють із допуском, і ГОСТ 24997 розташовує ці поля так:
- прохідний калібр — середина поля допуску відстоїть від межі максимуму матеріалу всередину поля допуску різьби на величину Z (ZPL у пробки, ZR у кільця);
- непрохідний калібр — поле допуску прилягає до межі мінімуму матеріалу ззовні й у поле допуску різьби не заходить.
У формулах пробки це видно одразу: середина поля ПР лежить вище межі D2 + EI на ZPL, а поле НЕ починається рівно на межі D2 + EI + TD2 і йде від неї на TPL у бік браку. У найменших допусків різьби (до 80 мкм) величини Z малі або дорівнюють нулю (для кілець ZR там навіть від’ємне), і поле прохідного калібру лежить біля самої межі.
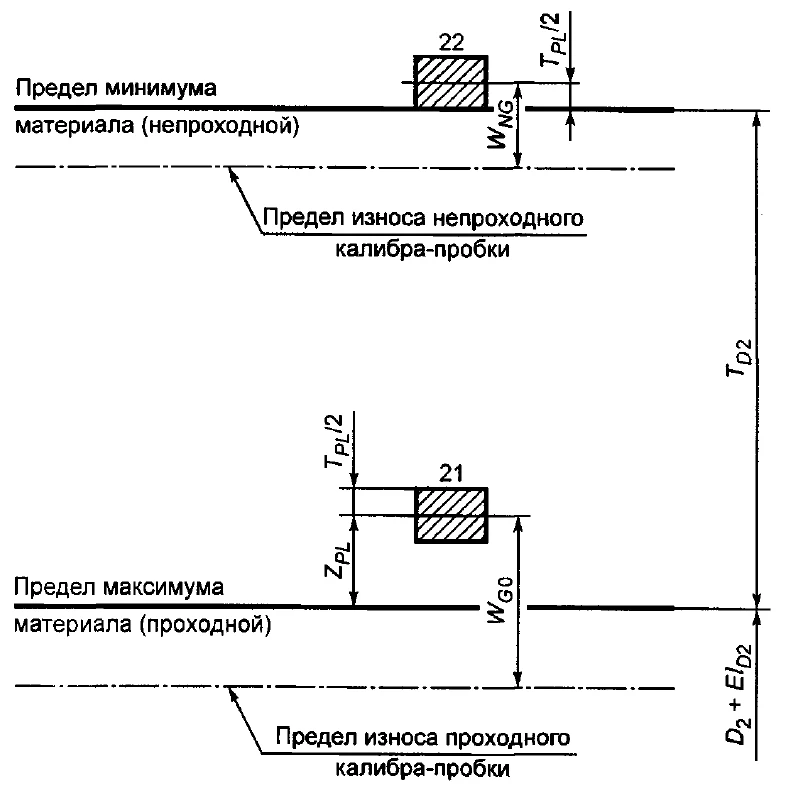
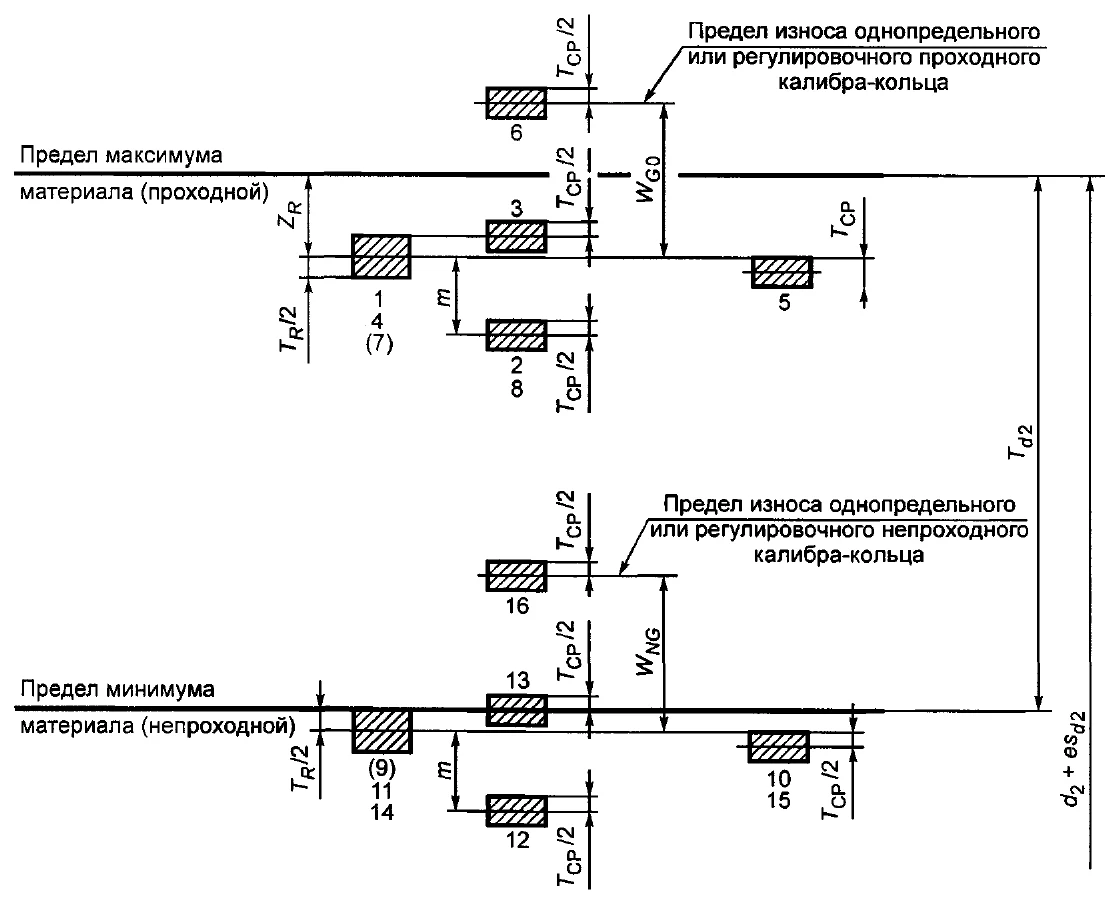
Позначення
- Td2, TD2
- допуск середнього діаметра зовнішньої (болт) і внутрішньої (гайка) різьби, за ГОСТ 16093
- TR
- допуск внутрішнього й середнього діаметра прохідних і непрохідних калібрів-кілець
- TPL
- допуск зовнішнього й середнього діаметра прохідних і непрохідних калібрів-пробок
- TCP
- допуск середнього діаметра контрольних, настановних і сортувальних калібрів-пробок
- ZR, ZPL
- відстань від середини поля допуску прохідного кільця (пробки) до прохідної межі середнього діаметра різьби
- WGO, WNG
- середньодопустимий знос прохідних і непрохідних калібрів
- m
- відстань між серединами полів допуску TR кільця і TCP контрольної прохідної пробки
- TP
- допуск кроку різьби калібру
- Tα1/2, Tα2/2
- допуск кута нахилу бічної сторони профілю калібру з повним і з укороченим профілем
- es, EI
- верхнє відхилення діаметрів зовнішньої різьби й нижнє відхилення діаметрів внутрішньої різьби
Таблиця 5: допуски, положення полів і знос різьбових калібрів
Головна таблиця стандарту. Її вхідна величина — допуск середнього діаметра різьби, яку контролює калібр: Td2 для болта, TD2 для гайки (за ГОСТ 16093). Наприклад, для різьби М20×2,5 поля 6H допуск TD2 = 224 мкм, отже читаємо рядок «Понад 200 до 315». Усі значення — в мікрометрах.
| Td2; TD2, мкм | TR | TPL | TCP | m | ZR | ZPL | WGO кільце | WGO пробка | WNG кільце | WNG пробка |
|---|---|---|---|---|---|---|---|---|---|---|
| Понад 24 до 50 | 8 | 6 | 6 | 10 | −4 | 0 | 10,0 | 8,0 | 7,0 | 6,0 |
| Понад 50 до 80 | 10 | 7 | 7 | 12 | −2 | 2 | 12,0 | 9,5 | 9,0 | 7,5 |
| Понад 80 до 125 | 14 | 9 | 8 | 15 | 2 | 6 | 16,0 | 12,5 | 12,0 | 9,5 |
| Понад 125 до 200 | 18 | 11 | 9 | 18 | 8 | 12 | 21,0 | 17,5 | 15,0 | 11,5 |
| Понад 200 до 315 | 23 | 14 | 12 | 22 | 12 | 16 | 25,5 | 21,0 | 19,5 | 15,0 |
| Понад 315 до 500 | 30 | 18 | 15 | 27 | 20 | 24 | 33,0 | 27,0 | 25,0 | 19,0 |
| Понад 500 до 710 | 38 | 22 | 18 | 33 | 28 | 32 | 41,0 | 33,0 | 31,0 | 23,0 |
| Понад 710 до 1000 | 48 | 28 | 22 | 40 | 38 | 42 | 50,0 | 40,0 | 38,0 | 28,0 |
Значення ZR підставляють у формули з урахуванням знака: від’ємне ZR означає, що поле прохідного кільця виходить за поле допуску Td2 (за приміткою 1 до таблиці 5). Для калібрів КПР-ПР (2), У-ПР (5), У-ПР (8), У-НЕ (10), КНЕ-ПР (12), У-НЕ (15), У-СР, СР та подібних дозволено збільшити найменший граничний розмір середнього діаметра на TCP/2 — це запас на знос (примітка 2).
Допуски кроку й кута профілю
Допуск кроку TP стосується відстані між будь-якими витками калібру; відхилення може бути і зі знаком «плюс», і зі знаком «мінус» (таблиця 7, примітки).
| Довжина різьби робочої частини калібру, мм | TP, мкм (ступінь 2) | TP, мкм (ступені 3–10) |
|---|---|---|
| До 12 | 3 | 5 |
| Понад 12 до 32 | 4 | 5 |
| Понад 32 до 50 | 5 | 6 |
| Понад 50 до 105 | 6 | 7 |
Допуск кута нахилу бічної сторони профілю (таблиця 6) залежить від кроку й ступеня точності різьби. Повний профіль мають прохідна пробка ПР (21) і кільця ПР (1), (4), укорочений — непрохідні НЕ (пробка 22, кільця 11 і 14); у контрольних і настановних пробок профіль різний (пункти 4.1–4.5). Значення наведено в кутових хвилинах для кожної сторони профілю.
| Крок P, мм | Повний профіль, ст. 3–10 | Укорочений профіль, ст. 3–10 | Повний профіль, ст. 2 | Укорочений профіль, ст. 2 |
|---|---|---|---|---|
| 0,20 | ±60′ | ±60′ | — | — |
| 0,25 | ±48′ | ±48′ | — | — |
| 0,30 | ±40′ | ±40′ | — | — |
| 0,35 | ±35′ | ±35′ | — | — |
| 0,40 | ±31′ | ±31′ | — | — |
| 0,45 | ±26′ | ±26′ | — | — |
| 0,50 | ±25′ | ±25′ | — | — |
| 0,60 | ±21′ | ±21′ | — | — |
| 0,70 | ±18′ | ±18′ | — | — |
| 0,75 | ±17′ | ±17′ | — | — |
| 0,80 | ±16′ | ±16′ | ±12′ | ±12′ |
| 1,00 | ±15′ | ±16′ | ±10′ | ±10′ |
| 1,25 | ±13′ | ±16′ | ±8′ | ±8′ |
| 1,50 | ±12′ | ±16′ | ±8′ | ±8′ |
| 1,75 | ±11′ | ±16′ | ±7′ | ±7′ |
| 2,00 | ±10′ | ±14′ | ±7′ | ±7′ |
| 2,50 | ±10′ | ±14′ | ±6′ | ±6′ |
| 3,00 | ±9′ | ±13′ | ±6′ | ±6′ |
| 3,50 | ±9′ | ±12′ | — | — |
| 4,00 | ±8′ | ±11′ | — | — |
| 4,50 | ±8′ | ±11′ | — | — |
| 5,00 | ±8′ | ±11′ | — | — |
| 5,50 | ±8′ | ±10′ | — | — |
| 6,00 | ±8′ | ±10′ | — | — |
| 8,00 | ±8′ | ±10′ | — | — |
Гладкі калібри: допуски для зовнішнього й внутрішнього діаметра
Гладкі калібри контролюють зовнішній діаметр зовнішньої різьби (кільця й скоби) та внутрішній діаметр внутрішньої різьби (пробки). Поля допусків ті самі за змістом: прохідний усередині поля допуску діаметра, непрохідний — біля його нижньої межі. H2 і H1 — допуски гладкого кільця (скоби) і пробки, HP — допуск контрольної гладкої пробки, Z2 і Z1 — положення поля прохідного калібру.
Таблиця 8. Гладкі калібри для зовнішньої різьби (за допуском зовнішнього діаметра Td), мкм:
| Td, мкм | H2/2 | HP/2 | Z2 |
|---|---|---|---|
| До 85 | 4 | 1 | 8 |
| Понад 85 до 140 | 5 | 1,5 | 20 |
| Понад 140 до 335 | 8 | 2 | 38 |
| Понад 335 до 850 | 15 | 3 | 54 |
| Понад 850 до 1180 | 21 | 4 | 60 |
Таблиця 9. Гладкі пробки для внутрішньої різьби (за допуском внутрішнього діаметра TD1), мкм:
| TD1, мкм | H1/2 | Z1 |
|---|---|---|
| До 100 | 4 | 9 |
| Понад 100 до 180 | 5 | 22 |
| Понад 180 до 375 | 8 | 38 |
| Понад 375 до 710 | 13 | 52 |
| Понад 710 до 1600 | 23 | 65 |
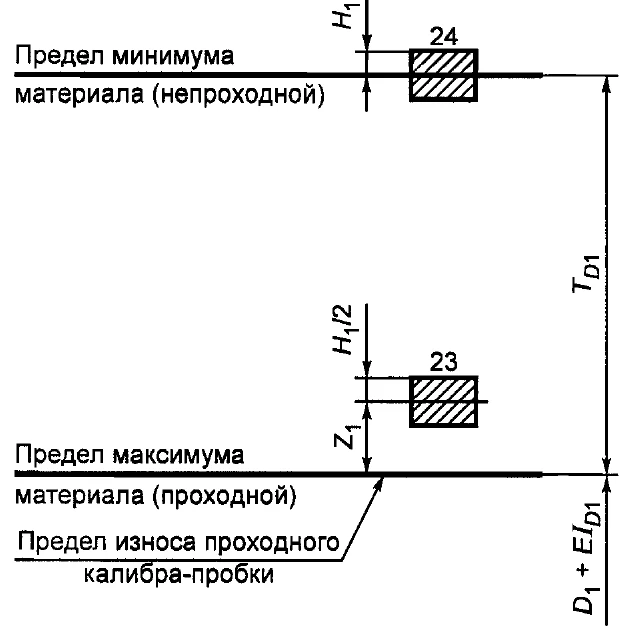
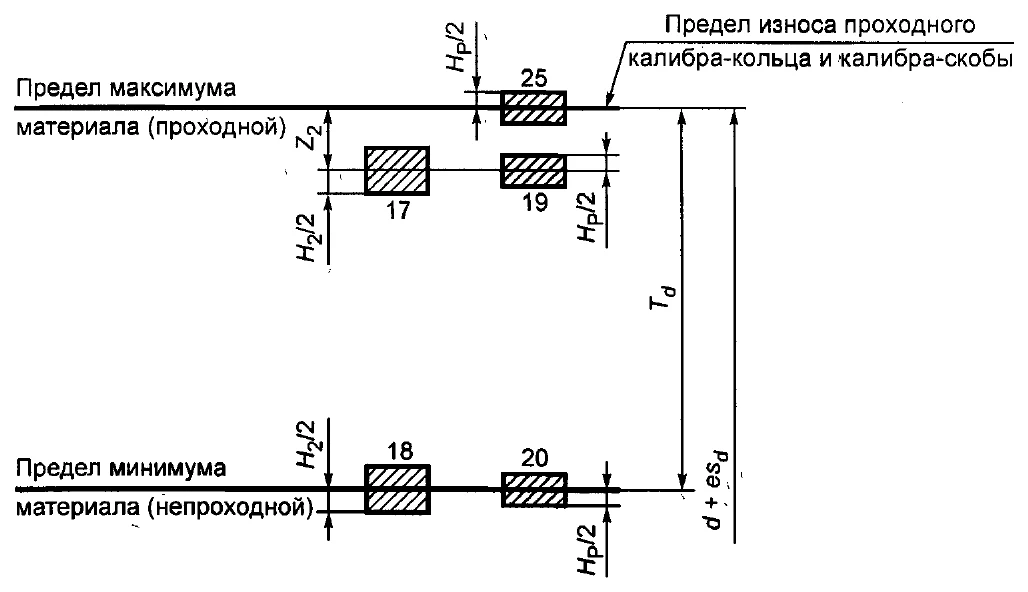
Як рахують розміри калібрів: формули
Формули для середнього діаметра робочих калібрів наведено в таблицях 10 (кільця, для зовнішньої різьби) і 11 (пробки, для внутрішньої). Для пробок беруть найбільший граничний розмір, для кілець — найменший. Тут d2 і D2 — номінальний середній діаметр різьби (ГОСТ 24705), es і EI — відхилення (ГОСТ 16093), знаки підставляють як є.
| Калібр (номер за ГОСТ 24939) | Середина поля допуску середнього діаметра | Межа зносу |
|---|---|---|
| Пробка ПР (21) | D2 + EI + ZPL, ±TPL/2 | D2 + EI + ZPL − WGO |
| Пробка НЕ (22) | D2 + EI + TD2 + TPL/2, ±TPL/2 | D2 + EI + TD2 + TPL/2 − WNG |
| Кільце ПР (1) | d2 + es − ZR, ±TR/2 | d2 + es − ZR + WGO |
| Кільце НЕ (11) | d2 + es − Td2 − TR/2, ±TR/2 | d2 + es − Td2 − TR/2 + WNG |
Межа зносу кільця в таблиці 10 окремим стовпцем не виділена: вона дорівнює середньому діаметру контрольної пробки К-И (прохідне кільце) або КИ-НЕ (непрохідне). Контрольні й настановні пробки рахують за тими самими величинами; допуск середнього діаметра в них ±TCP/2:
| Контрольний або настановний калібр-пробка | Середній діаметр, ±TCP/2 | Для чого |
|---|---|---|
| КПР-ПР (2) | d2 + es − ZR − m | перевірка нового кільця ПР, прохідна сторона |
| КПР-НЕ (3) | d2 + es − ZR + TR/2 | перевірка нового кільця ПР, непрохідна сторона |
| К-И (6) | d2 + es − ZR + WGO | контроль зносу кілець ПР |
| У-ПР (5) | d2 + es − ZR + TCP/2 | настроювання регульованого кільця ПР (4) |
| КНЕ-ПР (12) | d2 + es − Td2 − TR/2 − m | перевірка нового кільця НЕ, прохідна сторона |
| КНЕ-НЕ (13) | d2 + es − Td2 | перевірка нового кільця НЕ, непрохідна сторона |
| КИ-НЕ (16) | d2 + es − Td2 − TR/2 + WNG | контроль зносу кілець НЕ |
| У-НЕ (15) | d2 + es − Td2 − TR/2 − TCP/2 | настроювання регульованого кільця НЕ (14) |
Зовнішній і внутрішній діаметри різьби калібрів стандарт задає окремо: у прохідних калібрів із повним профілем — не менше (кільця) або не більше (пробки) за розрахункове значення, далі йде канавка або радіус; для укороченого профілю наведено розміри F1, F2, F3 і ширину канавки b3 (таблиця 2). Довжина різьби робочої частини прохідних калібрів — не менше 0,8 довжини загвинчування, у непрохідних кілець і контрольних пробок — не менше 3P (таблиця 3).
Приклад: М20×2,5, пробка 6H і кільце 6g
Середній діаметр М20×2,5 за ГОСТ 24705 — 18,376 мм. Для гайки 6H: EI = 0, TD2 = 224 мкм. Для болта 6g: es = −42 мкм, Td2 = 170 мкм (ГОСТ 16093). Далі все за таблицею 5 і формулами вище.
| Що рахуємо | Пробка для гайки 6H | Кільце для болта 6g |
|---|---|---|
| Рядок таблиці 5 | Понад 200 до 315 (TD2 = 224 мкм) | Понад 125 до 200 (Td2 = 170 мкм) |
| Величини з таблиці, мкм | TPL = 14; ZPL = 16; WGO = 21,0; WNG = 15,0 | TR = 18; ZR = 8; WGO = 21,0; WNG = 15,0 |
| ПР: середина поля, мм | 18,376 + 0,016 = 18,392 | 18,376 − 0,042 − 0,008 = 18,326 |
| ПР: межі, мм | 18,385 … 18,399 | 18,317 … 18,335 |
| ПР: межа зносу, мм | 18,392 − 0,021 = 18,371 | 18,326 + 0,021 = 18,347 |
| НЕ: середина поля, мм | 18,376 + 0,224 + 0,007 = 18,607 | 18,376 − 0,042 − 0,170 − 0,009 = 18,155 |
| НЕ: межі, мм | 18,600 … 18,614 | 18,146 … 18,164 |
| НЕ: межа зносу, мм | 18,607 − 0,015 = 18,592 | 18,155 + 0,015 = 18,170 |
У ГОСТ 18465-73 КАЛИБРЫ ДЛЯ МЕТРИЧЕСКОЙ РЕЗЬБЫ ОТ 1 ДО 68ММ (PDF) для різьби М20 наведено: пробка ПР 6H — 18,399 (знос 18,371), пробка НЕ 6H — 18,614 (18,592), кільце ПР 6g — 18,317 (18,347), кільце НЕ 6g — 18,146 (18,170). Збіг за всіма вісьмома числами; у пробок узято найбільший граничний розмір, у кілець — найменший. Розміри різьб інших діаметрів і полів допусків рахуються так само, а готовими вони наведені в самому ГОСТ 18465-73 (до 68 мм) і ГОСТ 18466-73 (понад 68 до 200 мм).
Які калібри потрібні і коли непрохідний НЕ не допоможе
Прохідні калібри можна об’єднувати за ступенями. Для різьби одного розміру з однаковим основним відхиленням середнього діаметра пункт 5.4 рекомендує виготовляти прохідні калібри: для 4-го і 5-го ступенів точності за 4-м, для 6-го, 7-го і 8-го — за 6-м, для 9-го і 10-го — за 9-м. Тому прохідна пробка 6H годиться для гайок 6H, 7H і 8H, а непрохідні потрібні кожному ступеню свої (наприклад, НЕ 6H і НЕ 7H).
Непрохідний калібр на малих кроках ненадійний. Стандарт рекомендує пробки НЕ (22) для різьби 4-го, 5-го і 6-го ступенів точності з кроку 0,4 мм, 7-го — з 0,5 мм, 8-го і 9-го — з 0,8 мм. Кільця НЕ (11) і (14): 4-й і 6-й ступені — з кроку 0,4 мм, 7-й — з 0,5 мм, 8-й — з 1,0 мм, 9-й і 10-й — з 1,25 мм. Різьбу з меншим кроком рекомендовано перевіряти вимірювальними приладами, а не калібром.
Знос калібрів і що з ним робити
Прохідний калібр зношується в роботі: пробка ПР зменшується, кільце ПР збільшується. Межа зносу (значення WGO і WNG у таблиці 5) показує межу, за якою калібр вважають непридатним. Пробки вимірюють, кільця перевіряють контрольними пробками К-И і КИ-НЕ. Умови й терміни повірки залежать від інтенсивності роботи й задаються метрологічною службою підприємства; повірку й калібрування виконуємо — див. «Інструмент із повіркою». Допуски самого інструменту й посадок — у статті про допуски та квалітети за ГОСТ 25347-82.
Де купити калібри
У каталозі — різьбові калібри-пробки ПР і НЕ та калібри-кільця для метричної різьби за ГОСТ 17756-72, 17757-72, 17763-72 і 17764-72; у картках зазначено різьбу, поле допуску й шифр. Гладкі калібри описано в статті про гладкі пробки ГОСТ 14807–14813-69.
Часті запитання
Чим поле допуску калібру відрізняється від поля допуску різьби?
Поле допуску різьби (6H, 6g, 7H…) за ГОСТ 16093 визначає, яку різьбу вважати придатною. Поле допуску калібру — допуск на виготовлення самого калібру: за таблицею 5 він у кілька разів вужчий (для середнього діаметра від 6 до 28 мкм у пробки). ГОСТ 24997 розташовує ці поля так: у прохідного калібру середина поля відстоїть усередину поля допуску різьби на величину Z, у непрохідного поле прилягає до межі мінімуму матеріалу ззовні.
Чи можна прохідним калібром 6H перевіряти різьбу 7H і 8H?
Для прохідних калібрів — так. Пункт 5.4 ГОСТ 24997 рекомендує для різьби одного розміру з однаковим основним відхиленням середнього діаметра робити прохідні калібри так: для 4-го і 5-го ступенів точності — за 4-м, для 6-го, 7-го і 8-го — за 6-м, для 9-го і 10-го — за 9-м. Один прохідний калібр обслуговує кілька ступенів, а непрохідний у кожного ступеня свій (у 7H він інший, ніж у 6H). Для іншого основного відхилення (наприклад, G замість H) потрібен окремий калібр.
Що таке WGO і WNG?
Середньодопустимий знос прохідних (GO) і непрохідних (NG) калібрів. З них отримують межу зносу: у пробки ПР це розмір на WGO менший за середину поля допуску, у кільця ПР — на WGO більший. Значення наведено в таблиці 5 окремо для кілець і пробок.
Де взяти розміри конкретного калібру?
У ГОСТ 18465-73 (різьба від 1 до 68 мм) і ГОСТ 18466-73 (понад 68 до 200 мм): розміри дано за різьбою, полем допуску й видом калібру. Або порахувати за формулами таблиць 10 і 11 ГОСТ 24997 з даними з таблиці 5. Для М20×2,5 ми перевірили обидва способи, числа збіглися.
Як перевірити знос калібру-кільця?
Контрольними калібрами-пробками: К-И — для прохідних кілець, КИ-НЕ — для непрохідних. Їхній середній діаметр за таблицею 10 дорівнює межі зносу відповідного кільця, а допуск контрольної пробки TCP у кілька разів менший за допуск кільця.
Чи підходить ГОСТ 24997 для дюймової, трубної або трапецеїдальної різьби?
Ні. Стандарт поширюється на калібри для метричної різьби з профілем за ГОСТ 9150. Для інших різьб застосовують свої стандарти.
Чи потрібна повірка різьбових калібрів?
Періодичність повірки задає метрологічна служба підприємства. Межа зносу з таблиці 5 допомагає вирішити, чи час замінити калібр. Метрологічну повірку й калібрування калібрів ми виконуємо — подробиці на сторінці «Інструмент із повіркою».
За темою
Інструмент зі статті


Не знайшли свій розмір — опишіть задачу, підберемо. Запитати консультанта →