
 RU
 UA

Свердла зі змінними пластинами: коли брати, як обрати глибину 2D–5D, режими й типові помилки
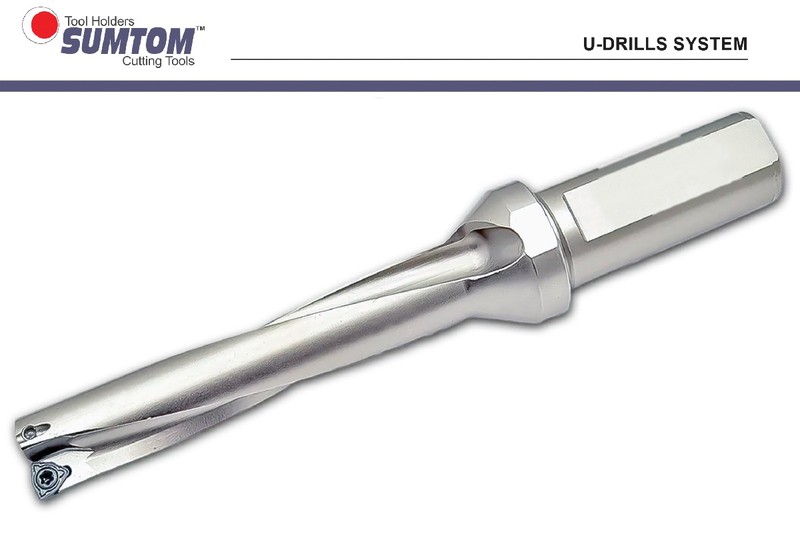
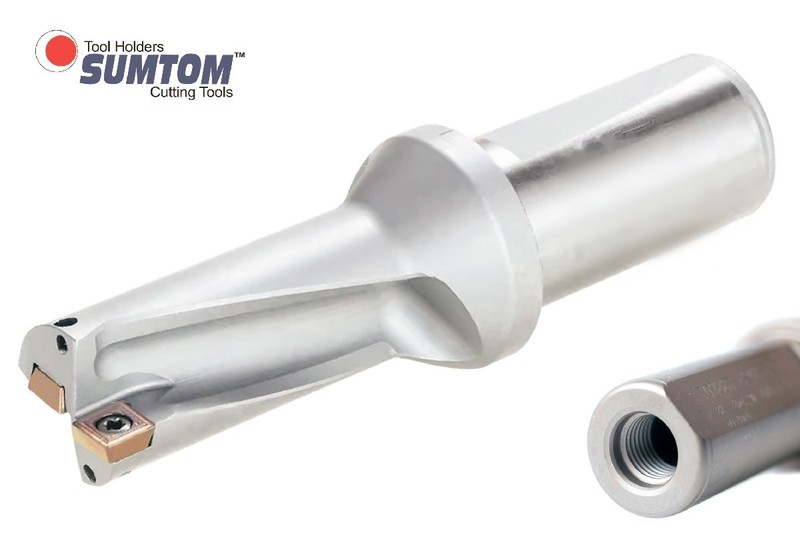
Свердло зі змінними пластинами — це корпус із двома твердосплавними пластинами, яке свердлить у 3–6 разів швидше за швидкорізальне й дає змогу міняти зношену кромку, не знімаючи свердло з верстата. Воно підходить для сталей і чавуну на жорстких верстатах із подачею МОР через інструмент. Діаметр від 12 мм, глибина зазвичай 2D–5D. Для малих діаметрів і нежорсткого встановлення краще монолітне твердосплавне. Нижче — коли брати, як читати позначення, режими й таблиця несправностей. У каталозі 399 корпусів і 119 пластин у наявності.

Порівняння: швидкоріз, моноліт і змінні пластини
| Параметр | Спіральне Р6М5 | Монолітне твердосплавне | Зі змінними пластинами |
|---|---|---|---|
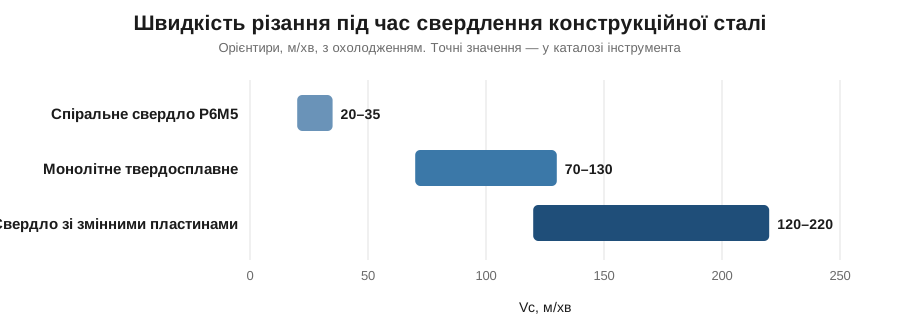
| Швидкість різання по сталі | 20–35 | 70–130 | 120–220 |
| Діаметри | від 0,1 мм | від 1 мм до 20–25 мм | від 12 до 100 мм і більше |
| Точність отвору | IT12–IT13 | IT8–IT10 | IT12–IT13 |
| Вартість отвору | найвища за великого обсягу | середня | найнижча за великого обсягу |
| Заточування | переточування на верстаті | переточування в майстерні | міняється пластина, заточування не потрібне |
| Вимоги до верстата | низькі | жорсткий верстат, МОР | жорсткий верстат, МОР через інструмент |
Коли свердло зі змінними пластинами вигідніше
- серія або партія отворів діаметром від 12 мм;
- сталь, чавун, отвори глибиною до 5D (до 8D у спеціальних корпусів);
- верстат із ЧПК і подачею МОР через інструмент;
- потрібно швидко міняти кромку: не знімаючи корпус і не змінюючи виліт.
Не підходить для: малих діаметрів, нежорстких верстатів, тонких пластин і пакетів листів, переривчастого входу й виходу (коса поверхня, попередні отвори зі зміщенням).
Як читається позначення свердла
На прикладі з каталогу: SUD-15.0-2D-C20-SP05. SUD — серія; 15.0 — діаметр, мм; 2D — глибина свердлення в діаметрах (2 × 15 = 30 мм); C20 — циліндричний хвостовик Ø20 мм; SP05 — розмір пластини. Хвостовик може бути циліндричним, із лискою (Weldon) або мати інший тип: від цього залежить, в яку оправу він стає. Формат запису залежить від виробника, але чотири елементи завжди ті самі: діаметр, глибина, хвостовик, пластина.
Як обрати глибину й діаметр
| Глибина | Коли брати | Зауваження |
|---|---|---|
| 2D | неглибокі отвори, кріпильні, під різьбу | найжорсткіше, найстабільніше |
| 3D | універсальний варіант для більшості деталей | гарний баланс жорсткості й глибини |
| 4D–5D | глибокі отвори, корпуси, плити | знижувати подачу на 10–20 %, потрібна чиста МОР під тиском |
| 6D–8D | дуже глибокі, лише спеціальні корпуси | потрібен попередній центровий захід і висока жорсткість |
Діаметр добирайте за розміром отвору: підсумковий діаметр виходить трохи більшим за номінал (допуск H12–H13), для точних отворів подальше розгортання обов’язкове.
Режими та встановлення
- Швидкість. Для конструкційної сталі Vc 120–220 м/хв; оберти n = 1000 · Vc / (π · D).
- Подача. 0,05–0,15 мм/об залежно від діаметра; менша — на малих діаметрах і великих глибинах.
- МОР. Через інструмент, тиск не менше 5–10 бар; без неї стружка не виходить, пластини перегріваються.
- Центрування. Вісь свердла й вісь обертання мають збігатися в межах 0,05–0,1 мм; при обертанні заготовки (токарний верстат) виставляйте по центру акуратно.
- Вхід і вихід. Плоска поверхня під 90°; на похилій знижуйте подачу на 50 % біля входу й виходу.
Несправності: симптом, причина, що робити
| Симптом | Причина | Рішення |
|---|---|---|
| Вібрація й «вереск» | нежорстке встановлення, великий виліт, немає МОР | скоротити виліт, перевірити затиск і подачу МОР |
| Отвір більший за номінал | биття, невірна центровка, знос пластини | перевірити биття (до 0,05 мм), замінити пластини |
| Скол центральної пластини | перевантаження при вході, погана стружка | зменшити подачу при вході, підібрати геометрію |
| Стружка не виходить, забивання | мало МОР, занадто мала подача | збільшити тиск МОР і подачу |
| Швидкий знос периферійної пластини | занадто висока швидкість, абразивний матеріал | знизити Vc, взяти зносостійку марку |
Часті запитання
Чим свердло зі змінними пластинами відрізняється від монолітного твердосплавного?
У монолітного вся робоча частина з твердого сплаву: воно точніше й підходить для малих діаметрів, але не переточується без майстерні. У збірного міняються пластини, немає втрат на заточування, діаметр від 12 мм.
Чи можна свердлити без МОР?
Не рекомендується: стружка не відводиться, пластини перегріваються. Для короткого свердлення (2D) на малих обертах допускається повітряна подача.
Які пластини брати: SPMG, WCMX, WCGX?
Тип пластини визначається корпусом свердла. Квадратні (SPMG) і тригранні (WCMX, WCGX) добирають за позначенням у каталозі корпусу.
Чи потрібне попереднє центрування?
Для коротких отворів (2D–3D) зазвичай ні; для глибоких (від 5D) центровий захід покращує точність.
Чи можна свердлити пакет листів?
Не рекомендується: на виході з тонкого листа й між листами центральна пластина може сколотися.
Розділи каталогу
- Сверла сборные с механическим креплением т/с пластин
- Пластины сменные сверлильные
- Сверла
- Сверла центровочные
- Коронки кольцевые биметаллические по металлу
Підкажемо корпус і пластини під ваш верстат, матеріал і глибину: напишіть у чат на сайті.
Інструмент зі статті
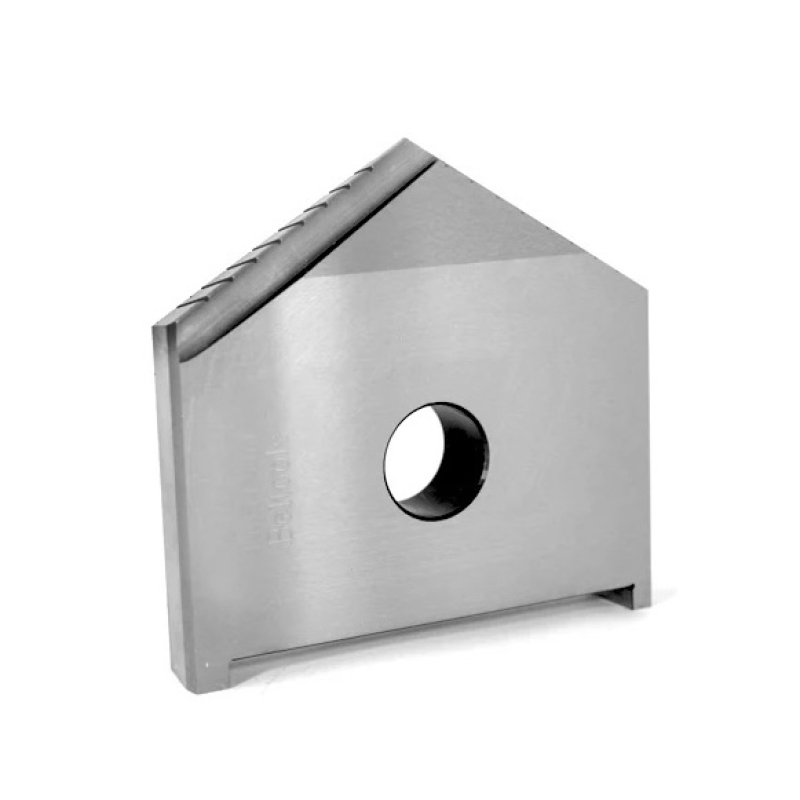
 Свердло перове збірне к/х ф 32 мм КМ4 з механічним кріпленням змінної швидкорізальної пластини Р6М5 під два отвори (без гвинта та пластини)
Не знайшли свій розмір — опишіть задачу, підберемо. Запитати консультанта →