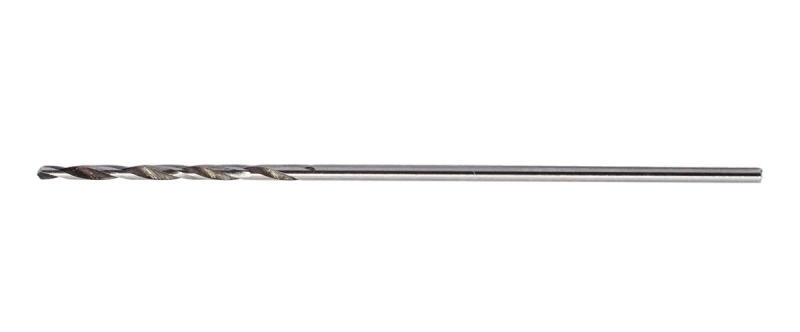
Мікросвердло спіральне d = 0,24 мм, хвостовик циліндричний потовщений, праворізальне. Робоча частина за товщиною співмірна з волосиною, тому хвостовик роблять товстішим, щоб свердло можна було затиснути в цанзі. Матеріал — швидкорізальна сталь Р6М5.
Характеристики
- Тип
- свердло спіральне малорозмірне з потовщеним циліндричним хвостовиком
- Діаметр d
- 0,24 мм
- Напрям різання
- праворізальне
- Матеріал
- швидкорізальна сталь Р6М5
Добір і застосування
ГОСТ 8034-76 стосується свердел діаметром від 0,1 до 1,5 мм із потовщеним циліндричним хвостовиком: у d = 0,24 мм хвостовик за стандартом 1,2 мм, тому таке свердло затискають у цанговому патроні або мікропатроні, а не у звичайному свердлильному.
Такі свердла працюють на високих обертах і за дуже малої подачі: у d = 0,24 мм за формулою n = 1000·v / (π·d) швидкість v = 10–15 м/хв (табл. 3 ГОСТ 8034-76 для d від 0,2 до 0,6 мм) дає від 13300 до 19900 об/хв. Для такого діаметра потрібен шпиндель з дуже високою частотою обертання: звичайний настільний свердлильний верстат таких обертів не дає.
Точність мікроотвору визначається биттям: радіальне биття робочої частини відносно хвостовика у короткої серії до 0,6 мм за стандартом — не більше 0,02 мм, у довгої — 0,03 мм. Будь-яке більше биття в цанзі чи патроні ламає свердло, тому цангу беруть точну, а виліт роблять мінімальним.
Довідково: ГОСТ 8034-76
- Діаметр хвостовика d1 (d = 0,24 мм)
- 1,2 мм
- Загальна довжина L
- 18 мм
- Коротка серія: довжина робочої частини l / l1
- 1,8 / 1,3 мм
- Довга серія: довжина робочої частини l / l1
- 2,5 / 2 мм
- Позначення 2309-…: коротка серія, праве / ліве
- 2309-0563 / 2309-0564
- Позначення 2309-…: довга серія, праве / ліве
- 2309-0787 / 2309-0788
- Ряд діаметрів
- перший ряд (переважний)
- Матеріал і твердість (п. 2.1–2.2)
- швидкорізальна сталь за ГОСТ 19265; робоча частина 60…63 HRCе за d до 0,7 мм
- Допуск діаметра (п. 2.4)
- h6
- Зворотна конусність по робочій частині (п. 2.6)
- до 0,010 мм (d від 0,1 до 0,6 мм)
- Радіальне биття робочої частини (п. 2.7)
- коротка серія 0,02 мм, довга серія 0,03 мм (d до 0,6 мм)
- Режими випробувань (табл. 3)
- подача 0,004 мм/об (на верстатах-автоматах; на настільних верстатах — ручна), швидкість 10–15 м/хв; зразок — сталь 45, 187…207 НВ, глибина 3 діаметри
- Напрацювання до відмови, середнє / встановлене (табл. 2)
- 180 / 63 отворів; критерій затуплення — знос по поперечній кромці
- МОР під час випробувань (п. 4.8)
- 5 %-й розчин емульсолу, веретенна олива або скипидар
- Маркування (п. 5.1)
- на тарі — діаметр свердла та літера Л для ліворізальних
Розміри та технічні вимоги — ГОСТ 8034-76; допуски діаметрів, шифри й режими випробувань наведені для d = 0,24 мм.
Як працювати
- торець заготовки підготувати й накернити: за ГОСТ 8034-76 за отворів до 1 мм поверхню дозволено попередньо кернити, інакше свердло піде вбік;
- свердло затискати в цанзі на мінімальному вильоті, без перекосу й без дотику робочої частини;
- подачу вводити плавно й вручну, без натиску: свердло ламається не від діаметра, а від різкого зусилля;
- отвір глибиною понад 2–3 діаметри свердлити з виведенням свердла для видалення стружки;
- МОР — емульсія, веретенна олива чи скипидар (за ГОСТ 8034-76 під час випробувань);
- зберігати в оригінальній упаковці або в гнізді: тонка робоча частина ламається навіть від удару об сусідній інструмент.
Часті запитання
Чи можна переточувати мікросвердло?
Практично ні: робоча частина надто мала, а заточування потребує мікроскопа й спеціального верстата. Тому мікросвердла вважають витратним інструментом і тримають запас.
Для яких матеріалів підходить швидкорізальне мікросвердло?
ГОСТ 8034-76 нормує випробування на сталі 45 (187…207 НВ), тобто на звичайній конструкційній сталі. Для кольорових сплавів і пластмас такі свердла також застосовують; для абразивних матеріалів (склотекстоліт) і загартованих деталей обирають твердосплавні мікросвердла.
Чому мікросвердло так часто ламається?
Причини типові: биття цанги, натиск замість плавної подачі, ненакернена поверхня, довгий виліт і відсутність виведення свердла з глибокого отвору для видалення стружки. У d = 0,24 мм робоча частина за товщиною співмірна з волосиною, і навіть невелике зусилля небезпечне.
Які оберти потрібні для свердла 0,24 мм?
Рахують за формулою n = 1000·v / (π·d). За табл. 3 ГОСТ 8034-76 швидкість під час випробувань 10–15 м/хв, тобто приблизно від 13300 до 19900 об/хв для d = 0,24 мм; на практиці беруть верхню частину діапазону, якщо верстат дозволяє.
Що уточнити перед замовленням
- серію свердла: у d = 0,24 мм за ГОСТ 8034-76 довжина робочої частини 1,8 мм (коротка) або 2,5 мм (довга), загальна довжина 18 мм в обох
- діаметр хвостовика під вашу цангу (за ГОСТ 8034-76 — 1,2 мм)

 RU
 UA