
 RU
 UA

Токарні державки: як вибрати кут у плані, систему кріплення, переріз і довжину
Код державки читається за хвилину, а ось вибрати за ним державку під свою роботу складніше: за літерами стоять кути, сили різання, схема кріплення пластини й розміри, які впливають на результат не менше, ніж марка сплаву. У статті розбираємо, що змінює головний кут у плані, чим різняться системи кріплення C, D, M, P і S, як узгодити пластину з державкою, як вибрати переріз, довжину й розточувальну оправку та на чому найчастіше помиляються. Схеми й дані взято з каталогу КЗТС «Металлорежущий инструмент 2026–2027». Сам код літера за літерою розібрано в статті «Маркування токарних різців за ISO», тут ми йдемо далі: від розшифрування до вибору.
З чого почати: порядок вибору
Державку вибирають не за однією характеристикою, а ланцюжком. Кожен наступний крок звужує список, і якщо порядок порушити, легко купити різець, який «наче підходить», але не може виконати потрібну операцію.
- Операція. Прохід уздовж осі, підрізання торця, прохід до уступу, копіювання контуру, зняття фасок або розточування. Від цього залежить форма корпусу й кут у плані.
- Головний кут у плані. Його задає третя літера коду. Докладніше — в розділах «Кут у плані» і «Який кут для якої операції» нижче.
- Форма пластини. Чим більший кут при вершині (квадрат 90°, ромб 80°), тим міцніша вершина. Чим гостріший (ромб 55°, ромб 35°), тим краще копіювання, але менша допустима глибина різання.
- Система кріплення й задній кут. Вони визначають, які пластини стануть у гніздо: з отвором чи без, негативні чи позитивні.
- Переріз і довжина. Добираються під різцетримач верстата й виліт.
- Умови різання. Жорсткість верстата й кріплення, наявність кірки, удари. Від них залежить, наскільки міцною має бути вся зв’язка.

На малюнку показано каталожну схему. Перша позиція коду — система кріплення пластини, друга — її форма, третя — кут у плані, четверта — задній кут пластини, п’ята — виконання (праве, ліве або нейтральне), шоста й сьома — висота й ширина хвостовика, восьма — довжина, дев’ята й десята — розмір і товщина пластини. Далі по кожній позиції, що впливає на вибір, поговоримо окремо.
Кут у плані: що він змінює в різанні
Головний кут у плані (його позначають φ) — це кут між головною ріжучою кромкою та напрямком подачі. Зазвичай він лежить у межах від 45° до 90°, іноді трохи більше, залежно від форми пластини. За каталогом, кут у плані впливає на стружкоутворення, на напрямок сил різання, на товщину стружки й на довжину кромки, яка працює в різі.

Зміст схеми простий. За тієї самої подачі товщина стружки дорівнює подачі на оберт, помноженій на синус кута в плані:
| Кут у плані φ | Товщина стружки h | Радіальна сила FR (за схемою каталогу) |
|---|---|---|
| 90° | h = fn | відсутня |
| 75° | h ≈ 0,97 · fn | невелика |
| 60° | h ≈ 0,87 · fn | помітна |
| 45° | h ≈ 0,71 · fn | найбільша |
З цього випливають два практичні правила, які каталог формулює так:
- Більший кут у плані за тієї самої подачі дає довшу й тоншу стружку, а навантаження рівномірно розподіляється по кромці, тому стійкість зростає. Це вибір для чистової обробки з малою глибиною, для тонких довгих заготовок і для верстатів із недостатньою жорсткістю.
- Менший кут у плані робить стружку коротшою й товстішою, але збільшує радіальну складову сили різання: тонка заготовка починає прогинатися. Каталог рекомендує такий кут для чорнової обробки заготовок великого діаметра, для твердих заготовок із високою температурою в зоні різання й для жорстких верстатів. Товсту стружку складніше дробити, про це варто пам’ятати під час вибору геометрії пластини.
Розточування глибоких отворів. Тут радіальна сила відгинає оправку в міру заходу в отвір, і отвір виходить конічним. Тому каталог радить розточувати різцем із кутом у плані 90–95° або трохи більше: за такого кута радіальної сили практично немає.
Який кут для якої операції
Третя літера позначення кодує кут у плані. У каталозі КЗТС до кожного кута прив’язано свій набір серій державок і напрямки подачі, які показано піктограмами на сторінках виробів.

Нижче ті самі дані, згруповані за кутом. Стрілки означають напрямок подачі за піктограмами каталогу: ← поздовжня подача до патрона, ↑ поперечна (підрізання торця), ↙ і ↖ копіювання по діагоналі, ↔ подача в обидва боки вздовж осі.
| Кут φ (літера) | Серії в каталозі КЗТС (приклади) | Подача | Для чого |
|---|---|---|---|
| 45° (D, прямі) | CSDNN, DSDNN, PSDNN | ↔ | прохідні в обидва боки вздовж осі, зняття фасок |
| 45° (S, відігнуті) | DSSNR, MSSNR, PSSNR, DHSNR | ← ↑ | прохід і підхід до торця одним різцем |
| 60° (T, E) | DTTNR, PTTNR, STTCR; нейтральний MTENN | ←; у MTENN усі боки | прохідні, робота без прив’язки до боку |
| 75° (B) | DCBNR, DSBNR, PCBNR, PSBNR, SSBCR | ← | поздовжнє точіння, прохідні |
| 75° (K) | CSKNR, DCKNR, DSKNR, PSKNR | ↑ | підрізання торця |
| 72,5° (V) | SVVBN, SVVCN | усі боки | нейтральні різці для копіювання |
| 90–91° (A, C, F, G) | F: CTFNR, DTFNR, PTFNR, STFCR; G: CTGNR, DTGNR, MTGNR, PTGNR, STGCR; A: CTAPR; C: CTCPN | F і C: ↑; G і A: ← ↙ | F і C — підрізання торця, G і A — прохід до уступу (упорні) |
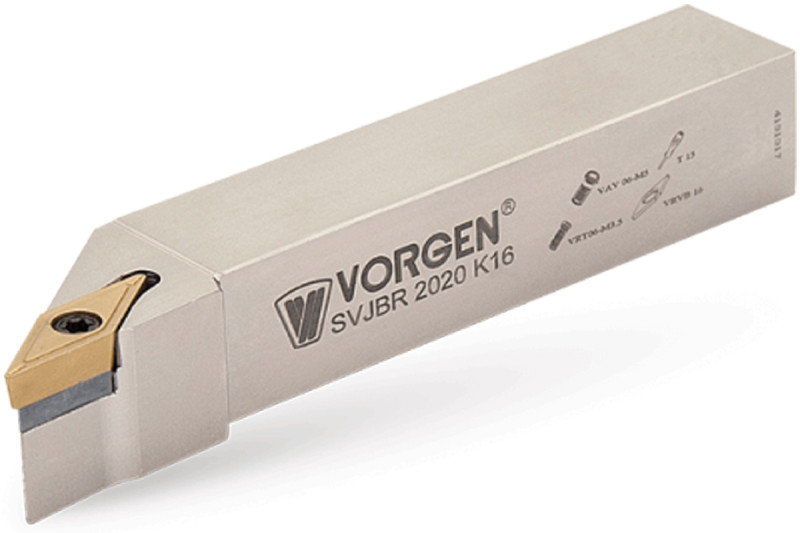
| 93° (J) | DDJNR, PDJNR, SDJCR, DVJNR, SVJBR, SVJCR, а також DTJNR, MTJNR | ← ↑ ↙ ↖ | копіювання контуру ромбами 55° і 35°, прохід до уступу |
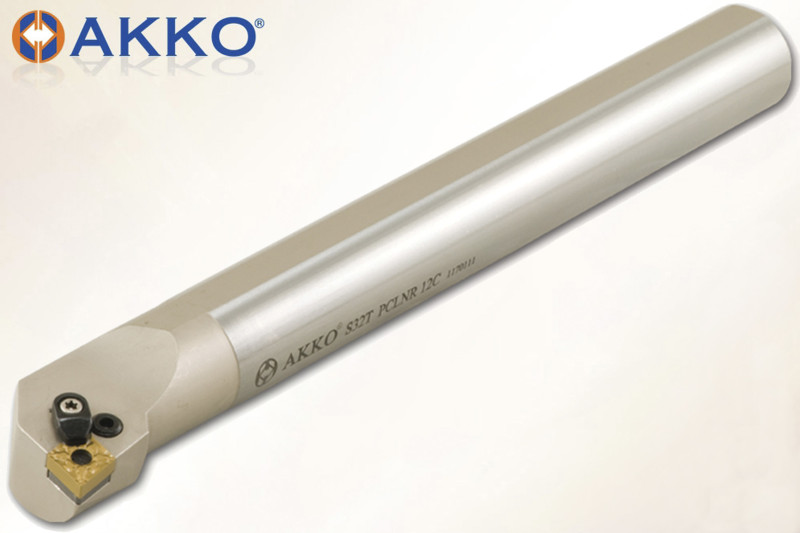
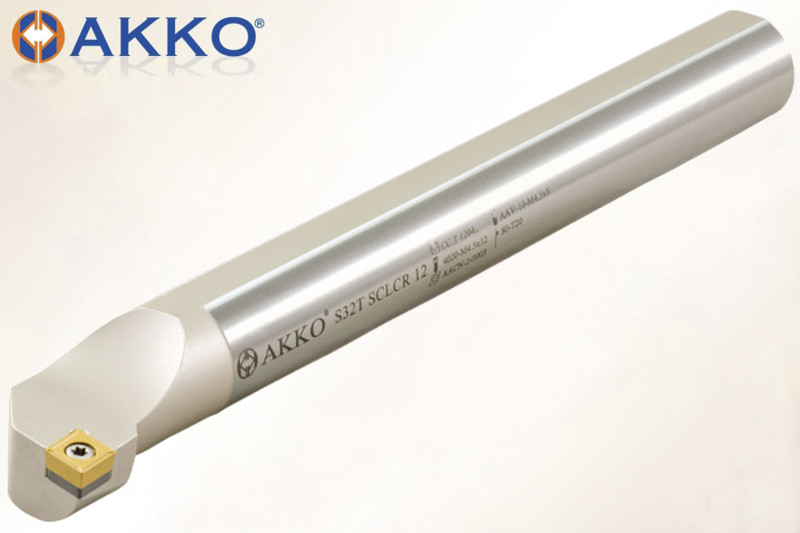
| 95° (L) | DCLNR, PCLNR, MWLNR, DWLNR, SCLCR | ← ↑ ↙ | найуніверсальніші: прохід до уступу й підрізання |
| 107,5° (H) | SVHCR | ← ↑ ↓ ↙ ↖ | єдина серія з таким кутом серед зовнішніх, подача в п’яти напрямках |
У таблиці є три спостереження, які корисно знати під час вибору.
- Кут 75° буває двох видів. Літера B — це прохідний різець (подача до патрона), літера K — підрізний (подача впоперек осі). У таблиці заміни напайних різців каталог відносить державки з B до прохідних, а з K до підрізних, і піктограми подач це підтверджують. Однаковий кут тут не означає однакову операцію.
- Прямий і відігнутий 45°. Прямі державки (D) працюють уздовж осі в обидва боки й підходять для фасок. Відігнуті (S) підходять і для проходу, і для підходу до торця. Розрізнити їх можна за третьою літерою коду.
- Кут і форма пластини пов’язані. В асортименті каталогу державки 90–91° майже завжди зроблено під трикутну пластину (T), 93° — під ромби 55° і 35°, 95° — під ромб 80° і тригон W. Вибравши операцію й кут, ви фактично вибрали і форму пластини.
Якщо п’ята літера коду — N (наприклад, CSDNN, DDNNN, MTENN, PRDCN), державка нейтральна: на схемі каталогу вона працює з подачею в обидва боки, без прив’язки до правого чи лівого боку. Для решти серій є пара R і L.
Системи кріплення C, D, M, P, S: із чого складаються і що вибрати
Перша літера коду — система кріплення пластини. Каталог показує для кожної схеми розріз і повний комплект деталей, і з нього видно головну відмінність: що саме притискає пластину та які пластини для цього підходять.

| Літера | Як притискається пластина | Комплект за каталогом | Які пластини |
|---|---|---|---|
| C | притиск зверху (притискач) | опорна пластина, притиск, гвинт притиску | без отвору: у каталозі це квадратні й трикутні пластини за ГОСТ (SN..N, TN..N, SP.., TP..) |
| D | притиск підвищеної жорсткості | опорна пластина, гвинт опорної пластини, пружина, притиск, гвинт притиску | з отвором, негативні |
| M | клин-притискач зверху | опорна пластина, штифт опорної пластини, притиск, гвинт притиску | з отвором: штифт через отвір притискає пластину до упору |
| P | важіль за отвір | важіль, штифт опорної пластини, опорна пластина, гвинт | з отвором: важіль тягне пластину вглиб гнізда |
| S | гвинт через отвір | гвинт, гвинт опорної пластини, опорна пластина (тільки на великих пластинах) | позитивні, з конічним отвором |
У каталозі для зовнішнього точіння найбільше типів державок із системою D (16 із 62), далі йдуть S (15), P (14) і C (11), рідше за все трапляється M (6). Для розточувальних оправок розклад інший: S — 5 типів, D — 6, P — 4, C — 4, M — 2 із 21.
Як вибирати систему
Каталог не порівнює системи між собою, тому нижче — загальна практика, без обіцянок «найкраща»:
- D і M — жорстка фіксація негативної пластини. Їх зазвичай беруть для чорнової й навантаженої роботи, де пластину не можна «відпускати» під час удару.
- P — універсальний варіант з негативними пластинами, пластину зручно перевертати на нову кромку.
- S — позитивні пластини й гвинт через отвір. Над пластиною немає притискача, стружка йде вільно, тому такі державки беруть для чистової роботи й малих перерізів.
- C — проста схема для пластин без отвору, частіше для чистової й напівчистової обробки.
Якщо наприкінці позначення стоїть літера C (наприклад, CSDNN 2525 M12-04C), каталог пояснює її так: у державці застосовується стружколамна пластина. В інших виробників літера після розміру може означати своє (підведення МОР, варіант притиску), тому дивіться опис конкретної державки.
Кріплення не міняють «на схоже»
У таблиці комплектуючих каталог указує деталь точно під розмір пластини. Приклад для D-системи: під пластини CN..-1204 у державку DCLNR ставлять опорну пластину OCN-1203, гвинт опорної пластини M4×10, притиск D2, гвинт притиску BM5×20 і ключ KS4. Під CN..-1604 і 1606 це вже OCN-1604, M5×10, D3, BM6×25 і KS5. У малих пластин (наприклад, CC..-0602, TC..-1102, VC..-1103) опорної пластини немає взагалі, а в S-системи під них потрібен ключ Torx (CC..-0602: гвинт SM2.5 і ключ K07IP). Добирайте запчастини за таблицею комплектації своєї серії, а не за зовнішньою схожістю.
Пластина під державку: чотири збіги
Щоб пластина стала в державку, мають збігтися чотири ознаки. Перевірка займає хвилину, зате виключає повернення. Приклад: державка DCLNR 3225 P16-04 з малюнка 1 приймає пластини CN.. 1604 завтовшки 4,76 мм, наприклад CNMG 160404.
- Форма. Друга літера державки дорівнює першій літері пластини: DCLNR бере CN.., SDJCR — DC.., PTGNR — TN.., PSKNR — SN...
- Задній кут. Четверта літера державки дорівнює другій літері пластини (див. таблицю нижче).
- Розмір. Число на дев’ятій позиції — це код розміру пластини за її вписаним колом, а не довжина кромки в міліметрах. Те саме коло 12,7 мм дає код 12 у квадрата й ромба 80° (SN..1204, CN..1204), але код 15 у ромба 55° (DN..1504). Таблиця кодів за формами є в статті про маркування.
- Товщина. Число після дефіса — код товщини пластини. Один і той самий розмір державка приймає в різній товщині: DCLNR 2525 M16-04 працює з CN..-1604, а DCLNR 2525 M16-06 — з CN..-1606.
| Літера позиції 4 | Задній кут | Пластини | Де трапляється в каталозі |
|---|---|---|---|
| N | 0° (негативна, двостороння) | CN.., SN.., TN.., DN.., WN.. | майже всі державки систем D, M, P |
| B | 5° | VB.. | SVJBR, SVVBN |
| C | 7° | CC.., DC.., SC.., TC.., VC.., RC.. | державки з гвинтом (система S) |
| P | 11° | SP.., TP.. | C-система: CSDPN, CSKPR, CTFPR, CTGPR, CTAPR, CTCPN |
З таблиці випливає важлива заборона: пластину CCMT не можна поставити в державку DCLNR, а CNMG — у SCLCR, бо гніздо «N» розраховане на пластину з нульовим заднім кутом, а гніздо «C» — на пластину з кутом 7°. Про самі пластини — у статтях про токарні пластини CNMG, DNMG, SNMG і про вибір марки.
| Код товщини | 03 | 04 | 06 | 07 | 09 |
|---|---|---|---|---|---|
| Товщина пластини, мм | 3,18 | 4,76 | 6,35 | 7,94 | 9,52 |
Ще два нюанси. По-перше, в однієї з серій розточувальних оправок право-ліво зворотне: в оправку S..-CKUNR під пластину KNUX-1604 у праву оправку ставлять ліву пластину, а в ліву — праву. По-друге, опорна пластина прив’язана до розміру й товщини: у DCLNR для CN..-1604 і CN..-1606 вона спільна (OCN-1604), але в інших серій комплектація може відрізнятися, тому дивіться рядок комплектації.
Переріз, довжина й зміщення вершини
Шоста й сьома позиції — висота h і ширина b хвостовика в міліметрах. Каталог дає ряд 10, 16, 20, 25, 32, 40, 50 і 60, а в таблицях виробів трапляються й такі розміри, як 12×12. Восьма позиція — довжина державки L у вигляді літери.

У каталозі в кожного перерізу є «своя» типова довжина. Нижче зв’язка з таблиць виробів; її ж підтверджує серія DCLNR/L, де кожен переріз стоїть поруч з однією й тією самою літерою довжини.
| Переріз h×b, мм | Типова довжина L | Примітка |
|---|---|---|
| 1010 | 125 мм (K) | трапляється в SCLCR |
| 1212 | 80 мм (F) або 125 мм (K) | CTGPR, SCLCR |
| 1616 | 100 мм (H) | |
| 2020 | 125 мм (K) | ходовий переріз |
| 2525 | 150 мм (M) | найчастіший у каталозі |
| 3225 | 170 мм (P) | висота 32, ширина 25 |
| 3232 | 170 мм (P) | |
| 4040 | 250 мм (S) | |
| 5050 | 300 мм (T) | рідкісний |
| 6060 | 400 мм (V) | є в SSBCR |
Повний ряд літер довжини за каталогом:
| Літера | A | B | C | D | E | F | G | H | J | K | L | M |
|---|---|---|---|---|---|---|---|---|---|---|---|---|
| L, мм | 32 | 40 | 50 | 60 | 70 | 80 | 90 | 100 | 110 | 125 | 140 | 150 |
| Літера | N | P | Q | R | S | T | U | V | W | Y | X |
|---|---|---|---|---|---|---|---|---|---|---|---|
| L, мм | 160 | 170 | 180 | 200 | 250 | 300 | 350 | 400 | 450 | 500 | особлива |
Розмір f: наскільки вершина виступає за корпус
У таблицях каталогу є ще розмір f — відстань від вершини пластини до протилежної бічної грані хвостовика (його показано на кресленні виробу). Він потрібен, щоб одразу зрозуміти, наскільки вершина виступає за корпус. Для серії DCLNR/L:
| Переріз | 1616 | 2020 | 2525 | 3225 | 3232 | 4040 | 5050 |
|---|---|---|---|---|---|---|---|
| f, мм | 20 | 25 | 32 | 32 | 40 | 50 | 60 |
У державок із кутом у плані 91–95° вершина виступає за бічну грань корпусу, тому f більше за ширину b. У прямих державок 45° і нейтральних серій (CSDNN, DSDNN, PSDNN, DDNNN, PDNNN, MTENN) у перерізі 2525 величина f дорівнює 12,5 мм: вершина стоїть на осі хвостовика. У державок 75° і 60° із бічною пластиною (DCBNR, PCBNR, DTTNR, PTTNR тощо) у перерізі 2525 f дорівнює 22 мм, а в 91–95° — 32 мм. Це зручно перевіряти до купівлі, коли державка має пройти в тісному місці або стати в багатопозиційну револьверну головку.
Розточувальні державки: діаметр, головка, довжина
У розточувальних оправок схема позначення коротша: перша літера показує тип (S — сталева оправка без внутрішнього підведення МОР), потім діаметр хвостовика d, літера довжини, і далі ті самі позиції, що й у зовнішніх державок. На малюнку 6 — приклад S32U-PCLNR12-04 і креслення оправки з розмірами d, L, f і D.

Головна таблиця для вибору — зв’язка діаметра хвостовика d, розміру головки D (діаметр кола, описаного навколо головки з пластиною), зміщення вершини f і типових довжин. Усі значення з рядків каталогу:
| d, мм | D, мм | f, мм | Типові довжини L |
|---|---|---|---|
| 8 | 10 | 5 | 125 (K) |
| 10 | 12–13 | 6–7 | 125–150 (K, M) |
| 12 | 16 | 9 | 150 (M) |
| 16 | 20 | 11 | 150 (M), 180 (Q), 200 (R) |
| 20 | 25 | 13 | 250 (S) |
| 25 | 32 | 17 | 200 (R), 300 (T) |
| 32 | 40 | 22 | 200 (R), 300 (T), 350 (U) |
| 40 | 50 | 27 | 300 (T), 350 (U), 400 (V) |
| 50 | 63 | 35 | 350 (U), 400 (V), 450 (W) |
| 60 | 80 | 43 | 400 (V), 450 (W) |
Винятки є. У серії S..-SDUCR/L-X, де головка ширша, за d20 розмір D дорівнює 27 мм (f 15 мм), за d25 — 33 мм (f 18 мм). У S..-CKUNR під пластину KNUX-1604 за d32 D дорівнює 44 мм, за d40 — 48 мм.
Як вибрати оправку
- Діаметр. Беріть найбільший d, за якого головка D проходить в отвір із запасом під стружку. Менший діаметр хвостовика означає меншу жорсткість.
- Довжина. Мінімально достатня. Каталог не називає допустимий виліт, але видно, що повна довжина оправки в 6–16 разів більша за діаметр хвостовика, і чим більше це відношення, тим швидше зростають вібрації та похибка за діаметром.
- Кут у плані. Оправки 75° (CSKPR, DSKNR, PSKNR, SSKCR) за піктограмою мають одну стрілку вздовж осі: це прохід у наскрізних отворах. Оправки 91–95° (F, L, U) мають дві–чотири стрілки: вони підходять і для підрізання уступу або дна. У таблиці заміни напайних різців каталог ділить їх так само: розточувальний упорний — для глухих і східчастих отворів, розточувальний відігнутий — для наскрізних. Для глибоких отворів потрібен кут 90–95° (див. розділ «Кут у плані: що він змінює в різанні»).
- Пластина. За тими самими чотирма збігами, що й у зовнішніх державок. У розточувальних діаметром 12–25 мм опорних пластин, як правило, немає.
Усі 21 тип розточувальних державок у цьому розділі каталогу КЗТС — сталеві, без підведення МОР через оправку. Варіанти з каналом для МОР випускаються іншими серіями, їхні коди розібрано в статті про маркування.
Умови різання та допустима глибина
Каталог пропонує перевіряти умови в такому порядку: верстат, пристосування, інструмент, деталь. Достатньо однієї «нестабільної» ознаки, щоб перейти з групи «стабільні» до «нестабільних», і однієї «важкої», щоб перейти до «важких».
| Умови | Верстат і кріплення | Деталь |
|---|---|---|
| Стабільні | новий або сучасний верстат, заготовку закріплено жорстко, державку й пластину закріплено жорстко | стала глибина, попередньо оброблена заготовка, чистова й напівчистова обробка, різання без ударів |
| Нестабільні | старий або зношений верстат, нежорстке кріплення заготовки чи інструмента | змінна глибина, кірка й нерівномірний припуск, чорнова обробка, 1–2 удари на оберт |
| Важкі | великогабаритний верстат; пристосування й інструмент завжди жорсткі | ливарна кірка й пісок, наклеп, дуже велика змінна глибина, зварні шви й напливи, важка чорнова, 3–4 удари на оберт і більше |
Для державки це означає: що важчі умови, то жорсткішою має бути вся зв’язка. У важких умовах варто брати великий переріз і жорстку систему кріплення (D або M), а на стабільній чистовій роботі вистачає малого перерізу й гвинтового кріплення.
Межа глибини за формою пластини
Максимальна глибина різання залежить від форми та розміру пластини. У каталозі її обчислено як k × L, де L — число з позначення розміру (довжина кромки, мм), а для круглих пластин як 0,40 × D.
| Форма | Коефіцієнт | Розмір → максимальна глибина, мм |
|---|---|---|
| V (ромб 35°) | 0,25 L | 08 → 2; 11 → 2,75; 16 → 4 |
| D (ромб 55°) | 0,25 L | 11 → 2,75; 15 → 3,75 |
| K (паралелограм 55°) | 0,25 L | 16 → 4; 17 → 4,25; 19 → 4,75 |
| T (трикутник) | 0,33 L | 11 → 3,6; 16 → 5,3; 22 → 7,3; 27 → 8,9 |
| R (кругла) | 0,40 D | 10 → 4; 12 → 4,8; 16 → 6,4; 20 → 8; 25 → 10; 32 → 12,8 |
| P (п’ятикутник) | 0,50 L | 11 → 5,5; 13 → 6,5; 16 → 8 |
| W (тригон) | 0,50 L | 06 → 3; 08 → 4; 10 → 5; 12 → 6; 13 → 6,5 |
| C (ромб 80°) | 0,66 L | 06 → 3,9; 09 → 5,9; 12 → 7,9; 16 → 10,5; 19 → 12,5; 25 → 16,5 |
| S (квадрат) | 0,66 L | 09 → 5,9; 12 → 7,9; 15 → 9,9; 19 → 12,5; 25 → 16,5; 38 → 25 |
| H (шестикутник) | 0,66 L | 09 → 5,9; 11 → 7,2; 12 → 7,9 |
Значення для розмірів 06 і 09 перераховано за формулою k × L. Висновок простий: ромб 35° і 55° витримують лише чверть довжини кромки, а квадрат, ромб 80° і шестикутник — дві третини. Якщо ви набираєте велику глибину, форму пластини варто вибирати раніше за державку: SNMG 1204 допускає до 7,9 мм, а DNMG 1504 — лише до 3,75 мм.
Типові помилки під час вибору державки
| Помилка | Що буде | Що робити |
|---|---|---|
| Малий кут у плані на тонкому довгому валу | радіальна сила гне заготовку, розмір «плаває» | взяти державку 93° або 95° |
| Розточування глибокого отвору оправкою з кутом менше 90° | оправка відгинається, отвір виходить конічним | оправка з кутом 90–95° |
| Пластина CCMT у державці з літерою N, або CNMG у державці з літерою C | пластина не стає в гніздо або сидить неправильно | перевірити другу й четверту літери коду |
| Глибина різання вища за допустиму для форми | перевантаження, поломка пластини | звірити за таблицею межі глибини, взяти більший розмір або іншу форму |
| Гостра форма (35°, 55°) на чорновій обробці | допустима глибина лише 0,25 L | ромб 80°, квадрат або тригон |
| «Схожий» гвинт, притиск або опорна пластина | порушується притиск пластини, вона сидить не так, як розрахував виробник | підібрати комплектуючі за таблицею своєї серії |
| Вибір пластини KNUX для S..-CKUNR «за стороною» оправки | пластина не відповідає гнізду | у праву оправку ліву пластину, у ліву — праву |
| Розточувальна оправка з надмірним вильотом | вібрації, похибка за діаметром | коротша L, більший d |
Часті запитання
Чим відрізняються державки 93° і 95°?
Кут 93° (літера J) у каталозі КЗТС здебільшого поєднується з ромбами 55° і 35° та чотирма напрямками подачі: це копіювання контуру. Кут 95° (літера L) іде з ромбом 80° і тригоном W: такі державки універсальні для проходу до уступу й підрізання.
Чи можна підрізати торець державкою 75° з літерою B?
Краще взяти з літерою K. У каталозі серії з B показано з поздовжньою подачею (це прохідні різці), а серії з K — з поперечною подачею (підрізні).
Яка система кріплення краща?
Універсальної «найкращої» немає: вибір залежить від жорсткості верстата й кріплення, типу пластини та роботи. Для навантаженої чорнової обробки зазвичай беруть D або M, для універсальних робіт — P, для чистових і малих перерізів — S.
Що означає розмір f у таблицях державок?
Це відстань від вершини пластини до протилежної бічної грані хвостовика. Він показує, наскільки вершина виступає за корпус, і потрібен для прив’язки інструмента в револьвері.
Каталог і статті за темою.
- Різці (державки) для зовнішнього точіння
- Різці (державки) розточувальні
- Різці (державки) відрізні й канавкові
- Комплектуючі до різців і фрез (гвинти, притиски, ключі, важелі)
- Пластини змінні для точіння
- Стаття: маркування токарних різців за ISO
- Стаття: відрізання й канавки на токарному верстаті
- Стаття: різьбові державки й підкладні пластини
Не впевнені, яка державка потрібна? Напишіть у чат на сайті операцію, верстат і діаметр деталі: підберемо за кодом.
Інструмент зі статті
 Різець (державка) для зовнішнього точіння MCLNR 3232 P12 під пластину CN.. 1204.. OTTIMO
Не знайшли свій розмір — опишіть задачу, підберемо. Запитати консультанта →