
 RU
 UA

Допуски сменных пластин: M, G, U, E, H, C, A — что значит третья буква в обозначении и когда нужен точный класс
Третья буква в обозначении пластины (M в CNMG, G в CCGT, U в CNUM) — это класс допуска: она показывает, насколько реальные размеры пластины могут отличаться от номинала, и ничего не говорит о стружколоме, марке сплава или стойкости. Класс ограничивает три размера: положение режущей вершины m, толщину s и вписанную окружность d. В таблице каталога КЗТС «Металлорежущий инструмент 2026–2027» двенадцать классов, от A (m ±0,005 мм) до U (m от ±0,05 до ±0,38 мм), но в названиях токарных пластин КЗТС встречаются только три: M у подавляющего большинства, G у чистовых и алюминиевых CCGT, DCGT и им подобных, U у пластин ГОСТ-части. Ниже разобраны цифры каждого класса, расчёт для диаметра 30 мм и ситуации, когда точный класс нужен, а когда достаточно M.
Где в обозначении стоит класс допуска
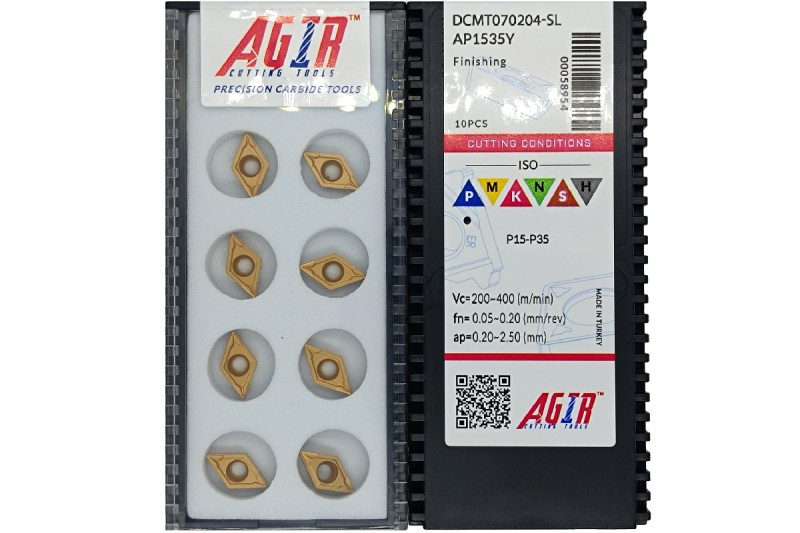
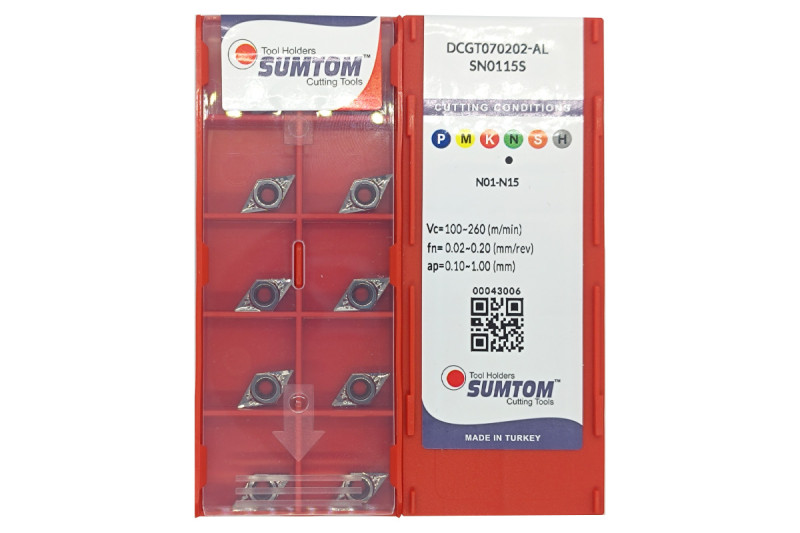
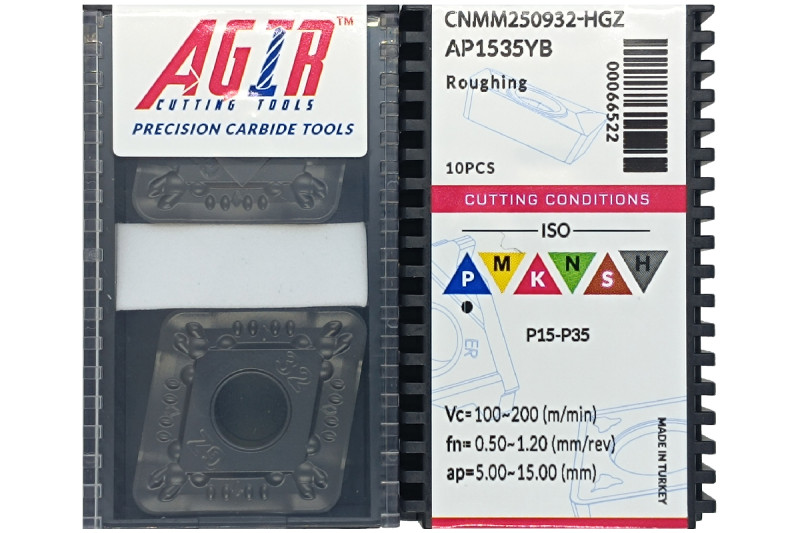
В обозначении по ISO 1832 класс допуска — третья буква: у CNMG 120408 это M, у CCGT 060204 это G, у CNUM 120408 это U. Первые четыре буквы идут подряд, и каждая отвечает за своё; форму, размер и толщину подробно разбирает статья Пластины токарные CNMG, CCMT, DNMG, SNMG, TNMG, VCMT, WNMG, здесь нас интересует только третья позиция.
| Позиция | Что кодирует | CNMG 120408 | CCGT 060204 | CNUM 120408 |
|---|---|---|---|---|
| 1 | форма пластины | C: ромб 80° | C: ромб 80° | C: ромб 80° |
| 2 | задний угол | N: 0° | C: 7° | N: 0° |
| 3 | класс допуска | M | G | U |
| 4 | передняя поверхность и отверстие | G: отверстие, стружколом с двух сторон | T: потайное отверстие, стружколом с одной стороны | M: отверстие, стружколом с одной стороны |
Не путайте третью и четвёртую позиции. У CNMA третья буква M (класс допуска), а A стоит на четвёртом месте и означает отверстие без стружколома. У CNMG и CNMM класс тоже M, различие только в четвёртой букве.
Три размера: m, s и d
Каталог (стр. 108) задаёт допуски на три размера и показывает их на чертеже. Размер d — диаметр вписанной окружности: по нему, как правило, пластина садится в гнездо державки. Размер s — толщина пластины. Размер m на чертеже каталога показан от режущей вершины до вписанной окружности, то есть он определяет, где относительно окружности оказывается вершина.

Каталог не объясняет, как каждый из трёх размеров влияет на результат обработки, поэтому дальше эта часть изложена как общая практика, со словами «обычно» и «как правило». Обычно d и s определяют, как пластина ложится на опоры гнезда, а допуск m прямо превращается в разброс положения вершины, то есть в размер детали, если после смены пластины или поворота на новую кромку ничего не подстраивать.
Классы допуска по таблице каталога КЗТС
В таблице на стр. 108 приведены допуски m, s и d для классов A, B, C, H, E, G, J, K, L, M, N и U. Все значения в миллиметрах и со знаком «±». Там, где в каталоге диапазон, он сохранён: у классов J–N и U значение дано в вилке, а чем определяется положение внутри неё (скорее всего, размером пластины), каталог не поясняет.
| Класс | m, ± мм | s, ± мм | d, ± мм |
|---|---|---|---|
| A | 0,005 | 0,025 | 0,025 |
| B | 0,005 | 0,025 | 0,013 |
| C | 0,013 | 0,025 | 0,025 |
| H | 0,013 | 0,025 | 0,013 |
| E | 0,025 | 0,025 | 0,025 |
| G | 0,025 | 0,13 | 0,025 |
| J | 0,005 | 0,025 | 0,05–0,13 |
| K | 0,013 | 0,025 | 0,05–0,13 |
| L | 0,025 | 0,025 | 0,05–0,13 |
| M | 0,08–0,18 | 0,13 | 0,05–0,13 |
| N | 0,08–0,18 | 0,025 | 0,05–0,13 |
| U | 0,05–0,38 | 0,13 | 0,08–0,25 |

Как читать таблицу и рисунок 2:
- По m самые точные классы A, B и J (±0,005 мм), затем C, H и K (±0,013), E, G и L (±0,025). Классы M и N допускают смещение вершины 0,08–0,18 мм, а у U диапазон самый широкий, 0,05–0,38 мм.
- По s у большинства классов ±0,025 мм, и только у G, M и U ±0,13 мм. Значит, шлифованный класс G не точнее M по толщине: у обоих по ±0,13 мм.
- По d лучшие классы B и H (±0,013), затем A, C, E, G (±0,025). У J, K, L, M и N допуск d одинаково свободный, 0,05–0,13 мм, у U ещё шире, 0,08–0,25 мм.
- Алфавит не равен точности. У J, K и L вершина позиционируется точно, а вписанная окружность выдерживается так же свободно, как у M. Выбирая класс, смотрите на нужный вам размер, а не на положение буквы.
Что в таблице каталога вызывает вопросы
Две цифры стоит держать в уме. Во-первых, на месте класса B, который показан в каталоге, в более новых редакциях ISO 1832 обычно стоит класс F с теми же допусками (m ±0,005, s ±0,025, d ±0,013); это общее знание, а не данные каталога, и по своей редакции стандарта его лучше проверить. Во-вторых, нижняя граница m для U (0,05 мм) выглядит ниже, чем принято в других таблицах ISO: там диапазон этого класса обычно начинается заметно выше. Верхние границы диапазонов у M, N и J–L тоже могут слегка отличаться от других источников, поэтому для ответственных работ сверяйте значения с паспортом конкретной пластины.
У каких пластин какой класс
Каталог КЗТС не называет класс допуска в тексте: он виден только по третьей букве в обозначении. Ниже сводка по названиям артикулов раздела «Токарный инструмент»: ISO-часть (стр. 116–152) и часть по ГОСТ (стр. 153–165).
| Класс | Семейства в названиях КЗТС | Что ещё видно из каталога |
|---|---|---|
| M | CNMG, CNMM, CNMA, DNMG, DNMM, DNMA, SNMG, SNMM, SNMA, TNMG, TNMM, TNMA, WNMG, WNMM, WNMA, RNMG, RNMA, VNMG; CCMT, DCMT, SCMT, TCMT, VBMT, VCMT, RCMT; SPMR, TPMR | основной класс ISO-части: все пластины со стружколомами для стали, нержавейки и чугуна; сюда же алюминиевые CNMG, CNMM, WNMG, TNMM с геометриями NM и NR |
| G | ISO-часть: CCGT, DCGT, RCGT, SCGT, TCGT, VCGT, TEGN; ГОСТ-часть: CNGA, SNGA, RNGA, SNGN, SPGN, TNGN, TPGN | CCGT, DCGT, RCGT, SCGT, TCGT, VCGT в каталоге несут геометрию NF для чистового точения алюминия; TEGN — чистовая пластина для стали |
| U | ISO-часть: KNUX; ГОСТ-часть: CNUM, CNUA, SNUM, SNUA, SNUN, SPUN, TNUM, TNUA, TNUN, TPUN, WNUM, WNUA, PNUM, PNUA, HNUM, RNUM | в основном пластины по ГОСТ с отдельными марками сплавов (H10, H20, H30, B20, B35 и другие), подробнее в статье Пластины сменные многогранные по ГОСТ 19042-80 |
| A, B, C, E, H, J, K, L, N | в названиях токарных артикулов КЗТС не встречаются | в таблице каталога классы есть, пластин с этими буквами в токарном разделе нет |
Какая технология стоит за классом, каталог не говорит: ни слова «шлифованная», ни «прессованная» в нём нет. Как правило, пластины класса M получают прессованием и спеканием без шлифовки по периметру, а G шлифуют по периметру, но это общая практика, а не утверждение каталога, и о каждой конкретной пластине лучше уточнять у поставщика.
Для пластин других типов буква в третьей позиции работает так же. У фрезерных APKT и SEKT там стоит K (по таблице каталога это m ±0,013, s ±0,025, d ±0,05–0,13), у APMT и RPMT — M; расшифровку обозначений фрезерных и канавочных пластин даёт статья Маркировка фрезерных и канавочных пластин.
M и G: во сколько раз точнее
Самое частое сравнение при выборе чистовой пластины, M против G. Из таблицы каталога видно, где именно G выигрывает.
| Размер | M | G | U | G точнее M |
|---|---|---|---|---|
| m, ± мм | 0,08–0,18 | 0,025 | 0,05–0,38 | в 3,2–7,2 раза |
| s, ± мм | 0,13 | 0,13 | 0,13 | одинаково |
| d, ± мм | 0,05–0,13 | 0,025 | 0,08–0,25 | в 2–5,2 раза |
Кратности посчитаны делением границ диапазона M на допуск G. Вывод простой: G даёт более предсказуемое положение вершины и посадку по вписанной окружности, но не даёт точной толщины. Если для вас критична именно высота вершины над опорой, одной буквы G недостаточно.
Что допуск m значит для размера детали
Допуск m — это разброс положения вершины от пластины к пластине и от кромки к кромке. Если после замены пластины или поворота её на новую кромку корректор не подстраивать, этот разброс переходит в размер детали. Вершина может сместиться на ±m, а на диаметре, когда смещение целиком идёт по X, на ±2m; размах между самым неудачным и самым удачным положением составит 4m.
Сравним этот размах с допусками на диаметр 30 мм по ГОСТ 25347-82 (интервал 18–30 мм): IT7 — 0,021 мм, IT8 — 0,033, IT9 — 0,052, IT10 — 0,084, IT11 — 0,13, IT12 — 0,21, IT13 — 0,33 мм. Таблицы допусков и квалитетов собраны в статье Допуски и квалитеты.
| Класс | m, ± мм | на диаметре ±2m, мм | размах 4m, мм | В какой допуск на Ø30 укладывается без коррекции |
|---|---|---|---|---|
| A, B, J | 0,005 | ±0,010 | 0,020 | IT7 (0,021) впритык |
| C, H, K | 0,013 | ±0,026 | 0,052 | IT9 (0,052) впритык |
| E, G, L | 0,025 | ±0,050 | 0,100 | IT11 (0,13); в IT10 (0,084) не входит |
| M, N | 0,08–0,18 | ±0,16–0,36 | 0,32–0,72 | в лучшем случае IT13 (0,33), в худшем грубее |
| U | 0,05–0,38 | ±0,10–0,76 | 0,20–1,52 | в лучшем случае IT12 (0,21), в худшем грубее IT14 (0,52) |
Это расчёт по предельным значениям каталога, а не прогноз для реальной партии и не результат проверки на станке. Обычно фактический разброс у пластин одной партии заметно меньше предела, а корректор износа после смены кромки правят почти всегда. Таблица отвечает на узкий вопрос: что будет, если корректор не трогать. Для классов M и N ответ однозначный, точный размер без подстройки вам не гарантирован.
Повторяемость при смене кромки
Допуск m относится к каждой вершине пластины отдельно. У двусторонней негативной пластины вроде CNMG четыре рабочих угла (по два на каждой стороне), и положение каждой вершины ограничено своим допуском. При повороте пластины на новый угол или её переворачивании вершина оказывается в другой точке, и разница между двумя кромками одной пластины, как правило, меньше предельного значения, а между пластинами из разных партий может быть больше. Это общая практика, каталог цифр по разбросу внутри пластины не приводит.
Отсюда несколько привычных приёмов, тоже из практики, а не из каталога. После поворота пластины первую деталь измеряют и при необходимости правят корректор. Пластины для одной ответственной операции берут из одной коробки. Для классов M, N и U, где допуск m самый свободный, этот замер обязателен, а серийная работа без постоянной подстройки возможна только на пластинах более точного класса. Класс допуска здесь снижает риск, но износ кромки (статья Износ пластин) всё равно меняет размер по ходу партии быстрее, чем любое из чисел таблицы выше.
Когда нужен точный класс, а когда хватает M
Класс допуска стоит выбирать по задаче, а не по принципу «чем точнее, тем лучше». Таблица ниже собирает случаи; опора на каталог указана в последней колонке, всё остальное общая практика.
| Задача | Какой класс обычно брать | Основание |
|---|---|---|
| Черновое и получистовое точение стали, нержавейки, чугуна | M | точность положения вершины здесь вторична, определяют стружколом и марка; в каталоге все такие пластины класса M |
| Чистовое точение стали, допуск детали IT7–IT9 | M с обязательной коррекцией после смены кромки; G или точнее, если нужна повторяемость от кромки к кромке | расчёт в таблице выше; общая практика |
| Чистовое точение алюминия и цветных | G (линия CCGT, DCGT, VCGT и др. с NF) | в каталоге КЗТС эти пластины класса G; о NF-геометрии подробнее в статье Точение алюминия и цветных металлов |
| Универсальные и ремонтные станки, допуск детали грубый | U (ГОСТ-пластины) или M | широкий допуск m у U компенсируется измерением и коррекцией; общая практика |
| Расточка малых отверстий, вершина на оси | смотрите на допуск s: ±0,025 у большинства классов, ±0,13 у G, M и U | таблица каталога; влияние s на высоту вершины общая практика |
| Замена пластины другого производителя | тот же класс или точнее | форма, размер и толщина совпадают по ISO, а допуск на положение вершины может быть другим |
Класс допуска не связан с покрытием и маркой сплава: две пластины одного класса могут иметь разные марки, как описано в статьях Сменные многогранные пластины и Покрытия инструмента. Он не заменяет и жёсткость системы: вылет оправки, зазоры в гнезде державки (см. Токарные державки) и нагрев дают погрешность, рядом с которой разница между M и G иногда теряется.
Пример: вал Ø30 h7, чистовой проход
Задача: стальной вал Ø30 h7, допуск 0,021 мм, партия 300 деталей, станок с ЧПУ. Нужно решить, хватит ли пластины CNMG класса M или стоит искать более точный класс. Ход рассуждения, расчёт не проверен на станке.
- Допуск по IT7 для интервала 18–30 мм равен 0,021 мм.
- У пластины CNMG третья буква M, значит m = ±0,08–0,18 мм. Размах положения вершины по диаметру 4m составляет 0,32–0,72 мм, то есть в 15–34 раза больше допуска на деталь.
- У пластины класса G размах 0,10 мм, всё равно примерно в 5 раз больше допуска. Уложиться в 0,021 мм без подстройки мог бы только класс с m = 0,005 мм, а у КЗТС таких токарных пластин нет.
- Вывод: при любом из классов КЗТС после смены кромки или пластины нужна коррекция по замеру, например пробный проход и поправка на износ. Класс влияет на то, насколько большой будет эта поправка и насколько она повторяется от кромки к кромке.
- Для серии из 300 деталей обычно берут пластину класса M с чистовым стружколомом и закладывают замер после смены кромки. Класс G (например, CNGA из ГОСТ-части каталога или пластины других производителей) имеет смысл, если пластин меняют много и каждая подстройка дорога. А на размер в пределах 0,021 мм всё равно будут влиять износ кромки и температура детали.
Типичные ошибки
- Путать класс допуска с группой материалов. Буква M в CNMG — это допуск, а не группа M по ISO (нержавеющие стали), и не «medium». Группы материалов P, M, K, N, S, H относятся к марке сплава и стружколому, а не к допуску.
- Считать G точнее M по всем размерам. У G выигрыш по m и d, а допуск по толщине s такой же ±0,13 мм.
- Ждать, что класс заменит коррекцию. Даже у классов с m = 0,013 мм размах по диаметру 0,052 мм; корректор после замены кромки всё равно нужен.
- Выбирать класс по алфавиту. J, K и L точны по положению вершины, но по вписанной окружности такие же свободные, как M.
- Путать третью и четвёртую позиции. В CNMA класс допуска M, а A означает отверстие без стружколома.
- Ставить пластину другого производителя без проверки класса. Форма и размер совпали, а допуск m нет; вершина окажется в другом месте, и размер придётся подгонять.
- Брать точный класс для чернового прохода. Размер детали формируется на чистовом проходе, поэтому смещение вершины на 0,1 мм при черновом снятии ничего не решает; для чернового прохода важнее стружколом и марка.
Частые вопросы
Что означает буква M в обозначении CNMG?
Это класс допуска, третья позиция обозначения по ISO 1832. По таблице каталога КЗТС для M допуск положения вершины ±0,08–0,18 мм, толщины ±0,13 мм, вписанной окружности ±0,05–0,13 мм. К группе обрабатываемых материалов M (нержавейка) эта буква отношения не имеет.
Чем класс G отличается от класса M?
По каталогу G точнее по положению вершины (±0,025 против ±0,08–0,18 мм) и по вписанной окружности (±0,025 против ±0,05–0,13 мм). Допуск по толщине у обоих ±0,13 мм. Какой технологией изготовлена пластина, каталог не сообщает; обычно G связывают со шлифовкой по периметру.
Можно ли заменить пластину класса M на G в той же державке?
Если совпадают форма, задний угол, размер, толщина и тип отверстия, пластина встанет в то же гнездо. Положение вершины при этом изменится в пределах допусков двух классов, поэтому после замены корректор нужно проверить по замеру, особенно на чистовом проходе.
Нужны ли классы A, C, H для обычного точения?
В токарных артикулах КЗТС таких пластин нет, в названиях встречаются только M, G и U. Если задача требует более точного класса, чем G, спросите нас в чате на сайте: подберём вариант у других производителей.
Влияет ли класс допуска на стойкость и покрытие?
Напрямую нет. Класс описывает размеры пластины, а стойкость определяют марка сплава, покрытие и режимы; о покрытиях мы писали выше. Косвенно точный класс помогает, когда нужен стабильный размер от кромки к кромке, но срока службы не обещает.
Какой допуск у ГОСТ-пластин с буквой U, например CNUM?
По таблице каталога: положение вершины от ±0,05 до ±0,38 мм, толщина ±0,13 мм, вписанная окружность от ±0,08 до ±0,25 мм. Это самый широкий класс из двенадцати. Нижняя граница для m, как отмечено выше, выглядит заниженной, поэтому ориентируйтесь на верхние значения и обязательно корректируйте размер по замеру.
Подобрать в каталоге.
- Пластины сменные токарные
- Пластины токарные ромбические 80° (C): CNMG, CCMT, CCGT
- Пластины токарные ромбические 55° (D): DNMG, DCMT
- Пластины токарные квадратные (S)
- Пластины токарные треугольные (T)
- Пластины токарные ромбические 35° (V)
- Пластины токарные тригональные 80° (W)
- Пластины токарные круглые и прочих форм
- Резцы (державки) для наружного точения
Не уверены, какой класс допуска нужен вашей детали? Напишите в чат на сайте размер, квалитет и материал: подберём пластину и державку.
Инструмент из статьи


Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →