
 RU
 UA

Износ пластин: 7 видов при точении и 8 при фрезеровании, причины и что менять в режимах первым
Износ пластины читают по виду кромки, а не по числу часов: каталог КЗТС «Металлорежущий инструмент 2026–2027» разбирает 7 видов износа при точении (стр. 190) и 8 при фрезеровании (стр. 317), и для каждого называет причины и меры. Первым в режимах обычно меняют скорость или подачу, но в какую сторону, зависит от вида износа: при лунке, износе по задней поверхности и пластической деформации каталог советует снизить скорость, при выкрашивании и сколе снизить подачу (при сколе и глубину), а против нароста, наоборот, повысить скорость. Ниже оба списка перенесены в таблицы, показано, чем они различаются, какие меры каталог называет чаще всего и в каком порядке их пробовать. Цифр износа в миллиметрах каталог не содержит, поэтому ориентиры по VB даны отдельно и помечены как общее знание.
Как осматривать пластину и когда её менять
Перед тем как менять режим, нужно понять, какой именно износ перед вами. Для этого снимите пластину и осмотрите все рабочие кромки, а не только ту, которая кажется худшей: у негативных двусторонних пластин и у фрезерных пластин нагрузка по кромкам и по зубьям часто распределяется неравномерно. Достаточно лупы с увеличением около десяти крат (общее знание). Сравнивайте со свежей кромкой той же пластины и фотографируйте: сопоставление «до» и «после» меняет режим точнее, чем память оператора.
Смотреть нужно на три зоны, они показаны на рисунке 1. Передняя поверхность — та, по которой сходит стружка: здесь возникают лунка и нарост. Задняя поверхность обращена к обработанной поверхности детали: здесь растёт площадка износа. Вершина и кромка между ними страдают от выкрашивания, сколов и трещин.

Каталог не называет предельной величины износа. В практике для твердосплавного точения чаще всего ссылаются на стандарт ISO 3685: среднюю ширину площадки износа по задней поверхности VB около 0,3 мм и местную не более 0,6 мм принимают за момент замены. Это общее знание, цифры нужно сверить со стандартом и с требованиями вашей детали. На чистовых операциях пластину обычно меняют раньше этого предела: решает не величина износа, а то, держатся ли размер и шероховатость. Каталог при этом связывает износ с допуском напрямую: износ по задней поверхности в зоне 1, по его описанию, ухудшает поверхность или выводит размер за допуск.
Семь видов износа при точении
Страница 190 каталога сводит износ токарной пластины к семи видам. Для каждого даны описание, причина и порядок мер. Ниже содержание страницы в виде таблицы, формулировки перефразированы, порядок мер сохранён: первым в каждой ячейке стоит то, что каталог называет первым.
| № | Вид износа | Что видно | Причины по каталогу | Что советует каталог |
|---|---|---|---|---|
| 1 | Выкрашивание в зоне резания | отрываются мелкие частицы сплава с режущей кромки, ухудшается поверхность, чрезмерно растёт износ по задней поверхности | хрупкая марка; геометрия недостаточно прочная; нарост | более прочная марка; геометрия с большей прочностью; повысить скорость или взять позитивную геометрию; снизить подачу на врезании |
| 2 | Лунка на передней поверхности | чрезмерное лункообразование ослабляет кромку | диффузионный износ из-за слишком высокой температуры на передней поверхности | пластина с позитивной геометрией; снизить скорость |
| 3 | Нарост | материал налипает на кромку, ухудшает поверхность; при срыве нароста выкрашивается кромка | низкая скорость; нет заднего угла; налипание материала (названы некоторые нержавеющие стали и чистый алюминий) | повысить скорость (каталог подчёркивает, что это решающая мера); пластина с задним углом; при слишком короткой стойкости обильная СОЖ |
| 4 | Скол, поломка пластины | пластина ломается | хрупкая марка; чрезмерная нагрузка; геометрия недостаточно прочная | более прочная марка; уменьшить подачу и (или) глубину; геометрия прочнее, предпочтительно односторонняя; более толстая пластина |
| 5 | Быстрый износ по задней поверхности | зона 1 (у вершины): хуже поверхность, размер выходит за допуск; зона 2: глубокие выемки на задней поверхности, риск поломки кромки | слишком высокая скорость или недостаточная износостойкость сплава; окисление или чрезмерный абразивный износ | снизить скорость; более износостойкая марка; для материалов, склонных к наклёпу, меньший угол в плане или более износостойкая марка |
| 6 | Термотрещины | мелкие трещины перпендикулярно кромке, ведут к выкрашиванию и ухудшению поверхности | перепады температуры из-за прерывистого резания или неравномерной подачи СОЖ | более прочная марка, лучше переносящая резкие колебания температуры; обильная СОЖ или полное её отсутствие |
| 7 | Пластическая деформация | (а) опускание кромки или (б) вдавливание задней поверхности; ухудшается стружкоотвод и поверхность | высокая температура вместе с высоким давлением | марка с большей стойкостью к деформации; снизить скорость; уменьшить подачу |
У описаний в этой таблице три особенности, о которых стоит знать заранее. Во-первых, для нароста каталог первым пунктом называет «повысить скорость или выбрать более прочную пластину». Для нароста «более прочная» пластина выглядит странно: налипание лечится температурой и задним углом, а не прочностью, поэтому в практическом разборе ниже опираемся на остальные пункты. Во-вторых, для термотрещин каталог советует «обильную СОЖ или полное её отсутствие». Это не противоречие: вредна нестабильная подача, при которой кромка то нагревается, то резко остывает. В-третьих, зона 2 на задней поверхности (выемки) в каталоге описана на схеме без числовых границ. Общее знание: такие выемки обычно появляются там, где кромка выходит из материала, например на границе глубины резания или у корки.
Виды износа не независимы, и сам каталог описывает такие цепочки. Нарост при срыве выкрашивает кромку; выкрашивание, в свою очередь, ведёт к чрезмерному износу по задней поверхности; износ по задней поверхности ухудшает поверхность детали и в зоне 2 грозит поломкой кромки; перепады температуры сначала оставляют трещины, а потом выкрашивание. Поэтому осматривать нужно не только «главный» дефект, но и то, что ему предшествовало: если на кромке видны следы налипания, то причина выкрашивания лежит на передней поверхности, а не в хрупкости марки. Общее знание: чтобы такие цепочки не терялись, ведите короткую карточку на каждую операцию (материал, марка, режим, число деталей, вид износа), через несколько партий закономерность видно сразу.
Восемь видов износа при фрезеровании
Для фрезерования каталог (стр. 317) даёт отдельную таблицу из восьми видов, причём к ней приложены снимки реальных пластин. Мы их не воспроизводим, а переносим причины и меры. Нумерация своя, она не связана с рисунком 1.
| Вид износа | Причины по каталогу | Что советует каталог |
|---|---|---|
| Износ по задней поверхности | большая скорость резания; сплав с низкой износостойкостью; малая подача; несоответствие геометрии пластины | снизить скорость; более износостойкий сплав; увеличить подачу на зуб; пластина с другой геометрией |
| Лункообразование | недостаточный передний угол; большая подача; сплав с низкой износостойкостью | другая геометрия; уменьшить подачу; более износостойкий сплав |
| Выкрашивание | недостаточная прочность; несоответствие геометрии; большая подача | более прочный сплав; пластины с упрочнённой геометрией; уменьшить подачу на зуб |
| Термические трещины | неправильное охлаждение; неправильный выбор сплава; высокая скорость | прекратить подвод СОЖ или взять фрезы с внутренним подводом; сплав, устойчивый к термоударам; снизить скорость |
| Кратерный износ | обработка по корке | пластины с упрочнённой геометрией; фреза с другим углом в плане |
| Скалывание | сплав недостаточной прочности; большая нагрузка; недостаточный радиус при вершине; критический износ | более прочный сплав; уменьшить подачу на зуб; пластины с большим радиусом; сократить срок эксплуатации инструмента |
| Пластическая деформация | высокая температура в зоне резания | снизить скорость; увеличить подачу; обеспечить подачу СОЖ |
| Наростообразование | малая скорость; малый передний угол; недостаточная шероховатость передней поверхности (формулировка каталога); недостаточная подача СОЖ | увеличить скорость; пластины с большим передним углом; пластины с полированной передней поверхностью; увеличить подачу СОЖ |
Одна неточность каталога: среди причин нароста названа «недостаточная шероховатость передней поверхности», а среди мер «полированная передняя поверхность». Мера при этом однозначна: на гладкой поверхности нарост держится хуже, поэтому пункт о причине, по-видимому, нужно читать как «слишком шероховатая передняя поверхность». Если вы подозреваете именно это, ищите пластины с полированной передней поверхностью. Покрытия, которые тоже влияют на налипание, разобраны в статье Покрытия инструмента.
Чем различаются два списка
Шесть видов износа встречаются в обоих списках: износ по задней поверхности, лунка, выкрашивание, термотрещины, пластическая деформация и нарост. Скол при точении и скалывание при фрезеровании близки, хотя причины названы разные. Кратерный износ есть только при фрезеровании. Главное для практики: по некоторым пунктам советы для точения и фрезерования не совпадают, и это нужно понимать, а не «исправлять».
| Вид износа | Точение (стр. 190) | Фрезерование (стр. 317) | Как это читать |
|---|---|---|---|
| Пластическая деформация | снизить скорость и уменьшить подачу | снизить скорость и увеличить подачу | советы противоположны по подаче, и каталог причин не объясняет. Поэтому не переносите совет из одного списка в другой, а смотрите на таблицу своего вида обработки |
| Износ по задней поверхности | причины: скорость, износостойкость, окисление и абразив | добавлена причина «малая подача», мера «увеличить подачу на зуб» | для фрезы слишком малая подача считается причиной износа. Обычно это объясняют тем, что зуб при тонком срезе больше скользит и трётся, чем режет (общее знание) |
| Термотрещины и СОЖ | «обильная СОЖ или её полное отсутствие» | «прекратить подвод СОЖ» или внутренний подвод | общий смысл: охлаждение не должно включаться и выключаться. У фрез цикл входа и выхода зуба сам создаёт перепады температуры |
| Лунка и кратерный износ | лунка: диффузия, слишком высокая температура | лунка: передний угол, подача, сплав; кратерный износ: обработка по корке | кратерный износ в каталоге связан с коркой, а не с температурой. Меры другие: упрочнённая геометрия и другой угол в плане |
| Скол и скалывание | перегрузка, хрупкая марка, геометрия | плюс малый радиус при вершине и «критический износ» | скалывание при фрезеровании часто следствие того, что изношенную пластину не сменили вовремя |
Сравнение нужно и для другой задачи: если вы переносите опыт с токарного станка на фрезерный, меры придётся менять. Например, правило «при деформации подачу вниз» для фрезы каталог не поддерживает.
Что менять первым: режим, марку или геометрию
Если свести обе страницы в один счёт, получится картина на рисунке 2. Для каждого из 15 видов износа (7 при точении и 8 при фрезеровании) выписаны меры, которые называет каталог, и подсчитано, сколько раз встречается каждая.
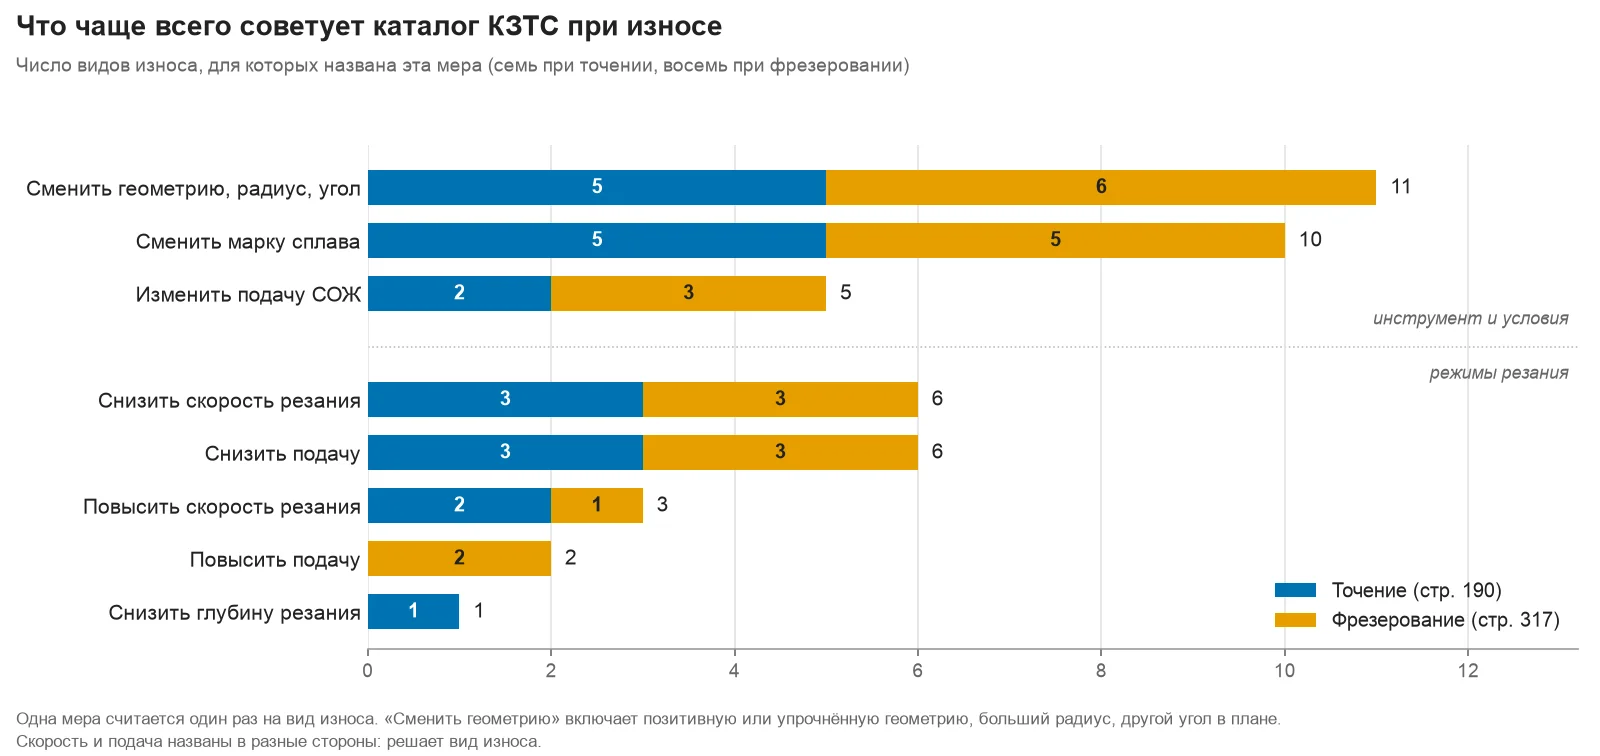
Что видно на рисунке. Чаще всего каталог советует сменить геометрию (11 случаев из 15) или марку (10 случаев): это смена инструмента, которую нельзя сделать за минуту у станка. Из режимов лидируют скорость и подача: скорость названа 9 раз (6 раз снизить, 3 раза повысить), подача 8 раз (6 раз снизить, 2 раза повысить), глубина только один раз, при сколе. Скорость повышать советуют лишь при наросте (и при точении, и при фрезеровании) и при выкрашивании (только при точении). Отсюда практический порядок: режим меняют первым, потому что это быстро и не требует нового инструмента, а марку и геометрию меняют, если режим уже в разумных пределах и износ повторяется. Общее знание: менять режим стоит по одной переменной за раз, шагом порядка 10–20 %, и оценивать результат по нескольким кромкам.
| Что видите | Первое действие в режиме | Если не помогло | Основание |
|---|---|---|---|
| Широкая площадка износа по задней поверхности, зона 1 или 2 | снизить скорость (при фрезеровании проверить, не слишком ли мала подача на зуб) | более износостойкая марка | каталог, стр. 190 и 317 |
| Лунка на передней поверхности | снизить скорость; при фрезеровании ещё и подачу | позитивная геометрия, более износостойкий сплав | каталог, стр. 190 и 317 |
| Налипание, нарост | повысить скорость | пластина с задним (при фрезеровании с большим передним) углом, обильная СОЖ | каталог, стр. 190 и 317 |
| Мелкое выкрашивание кромки | снизить подачу, особенно на врезании; проверить, нет ли нароста | более прочная марка, упрочнённая геометрия | каталог, стр. 190 и 317 |
| Скол, поломка | снизить подачу и (или) глубину; не работать «до конца» изношенной пластиной | более прочная марка, односторонняя и более толстая пластина, больший радиус | каталог, стр. 190 и 317 |
| Трещины поперёк кромки | сделать охлаждение постоянным или убрать СОЖ совсем (при фрезеровании) | марка, стойкая к термоударам; для фрез внутренний подвод СОЖ | каталог, стр. 190 и 317; смысл «постоянства» по общей практике |
| Кромка «села», задняя поверхность вдавлена | снизить скорость; подачу при точении уменьшить, при фрезеровании увеличить | марка с большей стойкостью к деформации | каталог, стр. 190 и 317 |
Износ и условия резания: стабильные, нестабильные, тяжёлые
Каталог требует определять условия в таком порядке: станок, приспособление, инструмент, деталь, и брать самый тяжёлый признак. Эту классификацию мы разбирали в статьях Стружколомы токарных пластин и Марки твёрдого сплава КЗТС. Здесь она нужна потому, что многие виды износа происходят не из-за режима, а из-за условий, которые режим не исправит.
| Условия по каталогу | Что в них входит | Какой износ вероятнее (вывод, общая практика) | Марка для стали по матрицам каталога |
|---|---|---|---|
| Стабильные | современный станок, жёсткое закрепление заготовки и инструмента, постоянная глубина, предварительно обработанная заготовка, чистовая и получистовая работа, нет удара | постепенный износ по задней поверхности и лунка, то есть тепловой износ | TC20PT |
| Нестабильные | изношенный станок, нежёсткое закрепление, переменная глубина, корка и неравномерный припуск, черновая работа, единичный удар на оборот | выкрашивание, трещины, скалывание; на корке кратерный износ | TC33PT |
| Тяжёлые | литейная корка или песок, наклёп, очень большая переменная глубина, сварные швы, тяжёлая черновая обработка, удары три-четыре раза на оборот и чаще | скол, поломка; деформация при сочетании нагрузки и температуры | TC40PT |
Из таблицы условий следует важное практическое правило. Если износ по задней поверхности нарастает плавно, а условия стабильные, смотрите на скорость и износостойкость. Если кромка выкрашивается или ломается, а на заготовке корка или неравномерный припуск, режим не спасёт: условия уже нестабильные, и нужен переход на более прочную марку и более прочную геометрию, то есть, как правило, смещение от TC20PT к TC33PT, а при ударах к TC40PT. Стружколом тоже должен соответствовать условиям: PF и PM рассчитаны на чистовую и получистовую работу с небольшими подачами и глубинами, и по корке им, как правило, не место.
Две оговорки. Марка «прочнее» обычно означает «менее износостойкая»: твёрдость и вязкость сплава меняются в разные стороны (общее знание), поэтому после перехода на TC33PT или TC40PT нужно ожидать большего износа по задней поверхности и компенсировать его скоростью. Кроме того, в каталоге нет данных о ресурсе пластины в минутах или деталях, ни для какой марки. Мы такие числа не приводим, их нужно брать из собственного опыта с конкретной деталью и станком.
Встречное и попутное фрезерование и положение фрезы
На странице 316 каталог описывает два способа фрезерования. Они влияют на износ потому, что определяют, как толщина среза меняется на пути зуба.
| Способ | Толщина среза по каталогу | Когда рекомендует каталог | Что это значит для износа (общая практика, не каталог) |
|---|---|---|---|
| Встречное | от нуля при входе зуба до максимума при выходе | черновая обработка по корке, нежёсткое оборудование | зуб входит тонким срезом и сначала скользит, это даёт износ по задней поверхности и риск наклёпа; на выходе максимальная нагрузка и удар |
| Попутное | от максимума при входе до нуля при выходе | обработка «чистого» металла; по каталогу сечение стружки уменьшается, температура ниже, стойкость выше | при входе зуб сразу несёт полную нагрузку, поэтому корка и недостаточная жёсткость системы вредят сильнее |
| Резьбофрезерование: встречное | максимум толщины стружки на выходе кромки | закалённые материалы, устранение недопустимой конусности резьбы (брошюра по резьбофрезам) | выше нагрузка на кромку на выходе |
| Резьбофрезерование: попутное | нулевая толщина стружки на выходе | выше стойкость, нет дробления; цена по каталогу: резьба получается более конической | износ растёт медленнее, но размер на глубине нужно контролировать |
Положение фрезы относительно детали тоже влияет. Каталог советует смещать фрезу относительно оси симметрии детали так, чтобы стружка на выходе зуба была заметно тоньше, чем на входе: это снижает возможность выкрашивания пластин при выходе из зоны резания. Если у фрезы выкрашиваются пластины именно на выходе, это первое, что стоит проверить после подачи. Подробнее о выборе торцевых фрез, угла в плане и шага зубьев говорит статья Торцевые фрезы, а о траекториях при резьбофрезеровании мы расскажем в статье Резьбофрезерование на станках с ЧПУ.
Пример разбора: лунка на токарной пластине
Условия примера заданы для расчёта, в каталоге их нет. Наружное точение углеродистой стали с содержанием углерода около 0,45 %, диаметр заготовки 80 мм, подача 0,3 мм/об, глубина 2 мм. Пластина CNMG 120408 со стружколомом PM (форма и обозначение разобраны в статье Пластины токарные CNMG, CCMT, DNMG, SNMG, TNMG, VCMT, WNMG), марка TC20PT. По матрице скоростей каталога для группы P1 (углеродистая сталь, C 0,1–0,55 %) марка TC20PT рассчитана на скорости от 190 до 400 м/мин при подаче от 0,1 до 0,6 мм/об. Станок ведёт точение на 300 м/мин, и пластина «не доживает» до конца смены.
- Что видно. На передней поверхности за кромкой видна лунка, площадка по задней поверхности ещё небольшая. Значит, это не абразивный износ по задней поверхности, а износ от температуры на передней (вид 2 на рисунке 1).
- Что говорит каталог. Для лунки названы две меры: позитивная геометрия и снижение скорости. Позитивную геометрию на пластине CNMG просто так не получить: нужна позитивная пластина (например, CCMT) и подходящая державка, поэтому это второй шаг, а не первый.
- Что менять первым. Скорость. Снижаем с 300 до 240 м/мин, то есть на 20 %. Остальное оставляем как есть, чтобы видеть эффект одной переменной.
- Что это даёт. Расчёт по формулам каталога (стр. 191), не проверен на станке; свои цифры можно получить в калькуляторе режимов Калькулятор режимов резания.
| Показатель | До | После | Формула |
|---|---|---|---|
| Скорость резания Vc, м/мин | 300 | 240 | задаётся |
| Частота вращения n, об/мин (D = 80 мм) | 1194 | 955 | n = 1000·Vc / (π·D) |
| Минутная подача fмин, мм/мин (fn = 0,3 мм/об) | 358 | 286 | fмин = fn·n |
| Машинное время на проход | 100 % | 125 % | при той же fn время обратно пропорционально n |
Цена снижения скорости на 20 % — рост машинного времени на 25 %. Если лунка после этого не уходит, переходят ко второму шагу: марка с лучшей стойкостью к тепловому износу и позитивная геометрия. Если же на кромке появились сколы по корке, то скорость здесь вообще ни при чём: условия нестабильные (см. таблицу условий выше), и пересматривать нужно марку (TC33PT) и стружколом (PR).
Тот же порядок работает при фрезеровании. Допустим, на торцевой фрезе с несколькими пластинами выкрашиваются кромки на выходе зуба из металла, а износ по задней поверхности умеренный. Каталог для выкрашивания называет прочность сплава, геометрию и подачу, а для выхода зуба отдельно советует сместить фрезу относительно оси детали, чтобы стружка на выходе была тоньше. Порядок действий: проверить положение фрезы и вид фрезерования, затем снизить подачу на зуб, потом искать более прочный сплав и упрочнённую геометрию. Числа здесь зависят от материала, диаметра и числа зубьев, поэтому их нужно брать из таблиц скоростей и подач вашей фрезы, а не из этой статьи.
Чек-лист «пластина прожила мало»
- Определите вид износа по таблицам выше (точение или фрезерование). Не меняйте ничего, пока не понятно, что именно износилось.
- Проверьте условия резания: есть ли корка, удары, наклёп, нежёсткое закрепление. Если есть, режим не главный, смотрите на марку и геометрию.
- Убедитесь, что подача и глубина лежат в поле стружколома. Подача ниже поля даёт трение и ленту стружки, выше даёт выкрашивание.
- Сверьте скорость с таблицей скоростей для вашей группы материала и марки (группы ISO и выбор марки разобраны в статье Сменные многогранные пластины); для чугуна, нержавейки, алюминия и титана пределы другие.
- Проверьте охлаждение: постоянное ли оно. При фрезеровании с перерывами решите, нужна ли СОЖ вообще или нужен внутренний подвод.
- Проверьте вылет, крепление, биение и положение фрезы относительно детали. Нежёсткая система превращает хороший режим в «прерывистый».
Типичные ошибки
- Менять марку, не посмотрев на вид износа. Износостойкая марка не лечит выкрашивание: она станет только хрупче.
- Снижать скорость при наросте. Нарост растёт при низкой скорости, поэтому каталог советует скорость повышать. Нержавеющая сталь и чистый алюминий налипают особенно легко; подробнее в статьях Токарная обработка нержавеющих сталей и Точение алюминия и цветных металлов.
- Переносить правило «при деформации подачу вниз» с точения на фрезерование. Каталог даёт для фрез обратное.
- Давать СОЖ «когда вспомнили». Для термотрещин вредна нестабильность: либо охлаждение постоянно и обильно, либо его нет совсем (по правилу каталога).
- Работать изношенной пластиной до поломки. Для нержавеющих сталей каталог прямо предупреждает: изношенная пластина увеличивает наклёп и ведёт к поломке. Для фрез критический износ записан среди причин скалывания.
- Менять сразу несколько параметров. Скорость, подачу и марку одновременно — после этого нельзя понять, что помогло.
- Ставить усиленную марку в стабильные условия или чистовую марку в тяжёлые. Марки TC20PT, TC33PT и TC40PT подобраны под условия, а не под «лучше» и «хуже».
- Не смотреть на состояние державки и корпуса. Разбитое гнездо под пластину даёт вибрацию и выкрашивание, при этом режим тут ни при чём.
Частые вопросы
Какой износ по задней поверхности считается предельным?
В каталоге КЗТС предельных значений нет. По общей практике для твердосплавного точения ориентиром служит VB около 0,3 мм (стандарт ISO 3685), на чистовых операциях пластину меняют раньше. Цифру нужно проверять по вашей детали: решающим считается выход размера или шероховатости за допуск.
Что делать первым, если пластина крошится?
Проверить, не растёт ли нарост (каталог называет его причиной выкрашивания), и снизить подачу на врезании. Если это не помогло, выбрать более прочную марку и геометрию с большей прочностью, а при корке или ударах перейти на усиленный стружколом.
Чем лунка отличается от кратерного износа?
Каталог описывает лунку как диффузионный износ от высокой температуры и советует снижать скорость. Кратерный износ он называет только для фрез и связывает с обработкой по корке: меры другие, упрочнённая геометрия и другой угол в плане. Визуально это может выглядеть похоже, поэтому смотрите на условия.
Как убрать нарост?
По каталогу: повысить скорость резания, взять пластину с задним углом (при фрезеровании с большим передним), при необходимости подать больше СОЖ; для фрез ещё пластины с полированной передней поверхностью. Нарост особенно часто возникает на некоторых нержавеющих сталях и чистом алюминии.
Нужна ли СОЖ при фрезеровании, если трещины на пластинах?
Каталог для термических трещин предлагает «прекратить подвод СОЖ» или взять фрезы с внутренним подводом. Смысл в том, чтобы убрать перепады температуры: при прерывистом резании зуб входит в металл и выходит из него, и периодический обдув эмульсией охлаждает кромку рывками. Убирать СОЖ целиком при любом износе не нужно: для пластической деформации и нароста каталог, наоборот, советует её обеспечить или увеличить.
Можно ли продолжать работать пластиной с уже видимым износом?
Пока размер и шероховатость в допуске, обычно можно, но у каждого вида износа свой риск. Каталог отмечает, что при износе по задней поверхности в зоне 1 страдает размер и качество поверхности, а в зоне 2 растёт риск поломки кромки; при обработке нержавеющих сталей изношенную пластину не рекомендует использовать совсем. Решение принимайте по тому, какой именно износ и на какой операции.
Подобрать в каталоге.
- Пластины сменные токарные
- Пластины токарные ромбические 80° (C): CNMG, CCMT
- Пластины токарные ромбические 55° (D): DNMG, DCMT
- Пластины токарные квадратные (S)
- Пластины токарные треугольные (T)
- Пластины токарные тригональные 80° (W)
- Пластины сменные фрезерные
- Пластины фрезерные APMT и APKT
- Пластины фрезерные квадратные
- Резцы (державки) для наружного точения
Не уверены, что за износ на вашей пластине? Напишите в чат на сайте: опишите материал, операцию, скорость и подачу и пришлите фото кромки, подскажем, что менять.
Инструмент из статьи



Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →