
 RU
 UA

Резьбофрезерование на станках с ЧПУ: как работает, чем отличается от метчика и G76, виды резьбофрез и ошибки
Резьбофрезерование — это нарезание резьбы вращающейся фрезой, центр которой на станке с ЧПУ идёт по винтовой линии: круг в плоскости XY и подъём по Z на один шаг за оборот. У резьбофрезы не спиральные, а кольцевые канавки, поэтому спираль резьбы создаёт программа, а не сам инструмент. Благодаря этому одной фрезой режут резьбу одного шага в разных диаметрах, правую и левую, внутреннюю и наружную, а сломанный инструмент достаётся из отверстия легче метчика. Ниже разобрано, чем резьбофреза отличается от метчика и токарного цикла G76, какие бывают фрезы серии TM, как читать их обозначение, как подобрать фрезу на M2–M16 и как посчитать пример M10×1,5; данные взяты из брошюры «Резьбофрезы».
Как работает резьбофрезерование
У метчика наклонные спиральные канавки формируют профиль: полный оборот канавки равен шагу резьбы, и инструмент идёт в отверстие по этой спирали. У резьбофрезы профиль нанесён кольцевыми канавками, без подъёма по спирали. Фреза вращается вокруг своей оси (шпиндель, M03), а станок по программе обводит её вокруг оси отверстия круговой интерполяцией и одновременно перемещает по Z. За один полный круг фреза смещается по оси ровно на шаг P, так и получается винтовая линия.
Главное требование брошюры: станок с ЧПУ, который умеет винтовую интерполяцию, то есть минимум три управляемые оси. На универсальном станке и вручную резьбофрезу применять нельзя.
Из принципа следует важная вещь: диаметр резьбы задаёт не фреза, а радиус траектории. Центр фрезы идёт по окружности радиуса (D − d1) / 2, где D — номинальный диаметр резьбы, d1 — рабочий диаметр фрезы. Для M10 и фрезы с d1 = 7,8 мм это всего 1,1 мм (рис. 1). Размер резьбы подгоняют, меняя этот радиус, а не инструмент.

Резьбофреза, метчик и токарная резьба G76: в чём разница
Три способа различаются тем, что вращается и что задаёт шаг. Метчик режет резьбу в готовом отверстии за один ход вдоль оси; чем отличаются метчики DIN 371 и DIN 376, рассказано в статье Метчики DIN 371 и DIN 376. Токарный цикл G76 нарезает резьбу на вращающейся детали резцом или пластиной за несколько проходов, ему посвящена статья Резьбонарезание на станках с ЧПУ. Резьбофрезерование нужно там, где деталь неподвижна и стоит на фрезерном станке: корпус, плита, фланец, призматическая деталь с резьбой в отверстии.

| Критерий | Метчик | Токарный цикл G76 | Резьбофрезерование |
|---|---|---|---|
| Что нарезается | внутренняя резьба в готовом отверстии | наружная и внутренняя на вращающейся детали | внутренняя и наружная в неподвижной детали, одно- и многозаходная, правая и левая |
| Что вращается | метчик (или деталь) | деталь | фреза вокруг своей оси |
| Откуда берётся шаг | из профиля метчика | из подачи по оси Z, согласованной с оборотами шпинделя | из программы: подъём на шаг за круг |
| Один инструмент на разные диаметры | нет, на каждый размер свой метчик | да, при подходящем профиле пластины | да, если шаг не меняется |
| Левая и правая резьба | разные метчики | меняется направление вращения или подачи | одна фреза для обеих |
| Глухое отверстие | резьба не доходит до дна на длину заборной части | нужна проточка для выхода инструмента | резьба почти до дна отверстия |
| Стружка | спиральная, может забить глухое отверстие | лента или сегменты по режимам | короткая, часто хватает обдува воздухом |
| Если инструмент сломался | обломок застревает в резьбе | ломается пластина, деталь не страдает | фрезу легко удалить из отверстия |
| Станок | сверлильный, ручной, ЧПУ с синхронизацией подачи | токарный с ЧПУ или циклом G76 | ЧПУ минимум на три оси с винтовой интерполяцией |
| Цена инструмента | невысокая | невысокая (сменная пластина) | высокая |
Графа про резьбофрезу сформулирована по брошюре. Графы «метчик» и «G76» — общеизвестная практика, не из каталога, и их стоит сверять с вашей технологией.
Метчик, как правило, остаётся быстрее и дешевле для стандартной сквозной резьбы в обычной стали, особенно в большой партии и на станке без винтовой интерполяции. Брошюра цифр по времени цикла не даёт, поэтому сравнивать производительность по ней нельзя.
Что даёт резьбофрезерование и чего оно требует
Преимущества, которые называет брошюра:
- одной фрезой обрабатываются разные диаметры, пока шаг не меняется;
- одна фреза подходит для левой и правой, внутренней и наружной, одно- и многозаходной резьбы;
- стружка короткая и легко ломается, а часто СОЖ не нужна: стружку удаляют сжатым воздухом, даже на вязких материалах;
- глухую резьбу можно довести практически до дна отверстия;
- процесс надёжный и безопасный, профиль получается чистым, усилия резания малы;
- подходят любые материалы твёрдостью до 60 HRC, тонкостенные детали и вход в наклонные поверхности.
Недостатки в брошюре два: высокая цена инструмента и обязательный станок с ЧПУ на три координаты. Для закалённых деталей и нержавейки это серьёзный довод в пользу фрезы: сломанный метчик приходится высверливать или выбивать, способы разобраны в статье Как достать сломанный метчик из отверстия, а обломок резьбофрезы, по словам брошюры, удаляется из отверстия легко.
Чего в брошюре нет совсем: режимов резания (скорости и подачи на зуб). Их придётся брать у поставщика конкретной фрезы или из собственной практики, в этой статье чисел для режимов нет намеренно.
Три вида фрез серии TM: многовитковые, трёхвитковые, одновитковые
Виды различаются числом витков профиля на режущей части. Профиль у всех один: метрический ISO, 60°.
| Вид | Серии (по брошюре) | Число зубьев Z | Особенность | Исполнение |
|---|---|---|---|---|
| Многовитковая | MM-TM3, TM4, TM5, TM6 | 3, 4, 5, 6 | прочная и жёсткая; много витков позволяют нарезать резьбу за один проход, что сокращает машинное время | с центральным каналом СОЖ для глухих отверстий |
| Трёхвитковая | M3-TM3, TM4, TM5 | 3, 4, 5 | короткая рабочая часть, малые усилия резания; внутренняя и наружная резьба, работа до упора в глухом отверстии | левое и правое |
| Одновитковая | M1-TM3, TM6 | 3, 6 | низкая нагрузка на зуб, качественная резьба; можно нарезать более мелкий шаг, чем указан, в зависимости от диаметра отверстия | полный или неполный профиль зуба; левая или правая резьба |
У трёхвитковых и одновитковых фрез в таблицах размеров L1 означает максимальную длину резьбы, у многовитковых — длину режущей части. Отсюда вывод: многовитковая фреза с достаточным L1 делает всю резьбу за один круг, а короткая режет её по винтовой линии за несколько оборотов, примерно по одному обороту на шаг длины резьбы. Прямо в брошюре это не написано, это следует из числа витков.
Ещё одна путаница в словах. В магазине и в поисковых запросах эти фрезы часто называют «многозаходными», «однозаходными» и «трёхзаходными». В брошюре слово «заход» относится к самой резьбе (она бывает одно- и многозаходной), а у фрезы считают витки режущей части. Для многозаходной резьбы подходит та же фреза, что и для однозаходной, если совпадает шаг.
Описания серий в брошюре и таблицы размеров не вполне совпадают: у одновитковых в тексте указаны Z = 3 и 6, а в таблице есть TM4-M1 и TM5-M1. Если заказываете по серии, ориентируйтесь на обозначение из таблицы.
Как читать обозначение TM3-MM-100/14C06M
Обозначение состоит из 11 позиций, две из них (подвод СОЖ и конструктивные особенности) пишутся только при наличии.
| Поз. | Что означает | Коды в брошюре | В TM3-MM-100/14C06M |
|---|---|---|---|
| 1 | Код | TM — резьбонарезание (фреза) | TM |
| 2 | Число канавок | 3, 4, 5, 6 | 3 |
| 3 | Вид резьбы | M метрическая; T трапецеидальная; G трубная; X специальная | M |
| 4 | Число витков | 1, 3, 4; M — многовитковая | M, многовитковая |
| 5 | Подвод СОЖ* | S — осевой канал; X — канал с выходом в канавки | нет |
| 6 | Шаг P | 040 = 0,4; 045 = 0,45; 050 = 0,5; 060 = 0,6; 070 = 0,7; 075 = 0,75; 080 = 0,8; 100 = 1,0; 125 = 1,25; 150 = 1,5; 175 = 1,75; 200 = 2,0 | 100, шаг 1,0 мм |
| 7 | L1 | у многовитковых длина режущей части, у остальных максимальная длина резьбы | 14 мм |
| 8 | Хвостовик | C цилиндрический; W Weldon | C |
| 9 | Диаметр хвостовика d2 | число в мм | 06, то есть 6 мм |
| 10 | Серия (длина) | S короткая (2d); M средняя (3d); L длинная (4d); X сверхдлинная | M, средняя |
| 11 | Конструктивные особенности* | L — левая; 0–20 — прочее | нет |
Итого TM3-MM-100/14C06M: многовитковая метрическая фреза с тремя канавками на шаг 1,0 мм, режущая часть около 14 мм, цилиндрический хвостовик 6 мм, средняя серия. В таблице размеров у неё L1 = 14,5 мм: в обозначении записана целая часть, без округления вверх.
У системы обозначений в брошюре есть несколько неточностей, о которых стоит знать при заказе:
- в тексте про виды серии записаны как «MM-TM3», а в обозначениях первым стоит «TM3-MM»;
- по схеме СОЖ обозначают буквами S и X, а в таблицах многовитковых фрез с подводом СОЖ используется буква C: TM3-MMC-070/07C06S;
- пример из системы обозначения TM3-M3-125/19C06M L в таблицах размеров не встречается, там для M8 стоит TM3-M3-125/18C06S;
- длины серий «2d» и «3d» приблизительные: по таблицам отношение L1 к d1 у серий S около 2,2–2,6, у серий M около 2,8–3,3 (расчёт).
Подбор фрезы по резьбе: таблицы M2–M16
В таблицах брошюры размеры в миллиметрах. M — резьба, P — шаг, D свер. — минимальный диаметр предварительно просверленного отверстия, d1 — рабочий диаметр фрезы, d2 — хвостовик, L — общая длина, L1 — длина режущей части (многовитковые) или максимальная длина резьбы (остальные), Z — число зубьев. Сначала многовитковые фрезы, их в каталоге больше всего.
| Резьба | P | D свер. | d1 | d2 | L | L1 | Z | Обозначение |
|---|---|---|---|---|---|---|---|---|
| M3 | 0,5 | 2,55 | 2,2 | 6 | 58 | 5,3 | 3 | TM3-MM-050/05C06S |
| M3,5 | 0,6 | 2,95 | 2,6 | 6 | 58 | 6,3 | 3 | TM3-MM-060/06C06S |
| M4 | 0,7 | 3,4 | 3,1 | 6 | 58 | 7,4 | 3 | TM3-MM-070/07C06S |
| M4 (0,75)* | 0,75 | 3,9 | 3,6 | 6 | 58 | 10,1 | 3 | TM3-MM-075/10C06M |
| M5 | 0,8 | 4,3 | 3,6 | 6 | 58 | 9,2 | 3 | TM3-MM-080/09C06S |
| M6 | 1,0 | 5,1 | 4,6 | 6 | 58 | 10,5 | 3 | TM3-MM-100/10C06S |
| M6 | 1,0 | 5,1 | 4,6 | 6 | 58 | 14,5 | 3 | TM3-MM-100/14C06M |
| M8 | 1,25 | 6,9 | 5,8 | 6 | 58 | 14,4 | 3 | TM3-MM-125/14C06S |
| M8 | 1,25 | 6,9 | 5,8 | 6 | 58 | 19,4 | 3 | TM3-MM-125/19C06M |
| M10 | 1,5 | 8,7 | 7,8 | 8 | 64 | 17,3 | 3 | TM3-MM-150/17C08S |
| M10 | 1,5 | 8,7 | 7,8 | 8 | 76 | 24,8 | 3 | TM3-MM-150/24C08M |
| M12 | 1,75 | 10,5 | 9,8 | 10 | 64 | 22,1 | 3 | TM3-MM-175/22C10S |
| M12 | 1,75 | 10,5 | 9,8 | 10 | 76 | 28,9 | 3 | TM3-MM-175/28C10M |
| M16 | 2,0 | 14,2 | 11,8 | 12 | 73 | 27,0 | 4 | TM4-MM-200/27C12S |
| M16 | 2,0 | 14,2 | 11,8 | 12 | 105 | 39,0 | 4 | TM4-MM-200/39C12M |
Те же размеры от M4 до M16 (13 позиций) каталог даёт с внутренним подводом СОЖ: TM3-MMC-070/07C06S и далее до TM4-MMC-200/39C12M. Теперь трёхвитковые фрезы, в брошюре их таблица подписана «наружный подвод СОЖ».
| Резьба | P | D свер. | d1 | d2 | L | L1 (макс. длина резьбы) | Z | Обозначение |
|---|---|---|---|---|---|---|---|---|
| M2 | 0,4 | 1,65 | 1,53 | 6 | 58 | 4,3 | 3 | TM3-M3-040/04C06S |
| M2,2 | 0,45 | 1,8 | 1,65 | 6 | 58 | 5,5 | 3 | TM3-M3-045/05C06S |
| M2,5 | 0,45 | 2,15 | 1,95 | 6 | 58 | 6,0 | 3 | TM3-M3-045/06C06S |
| M3 | 0,5 | 2,55 | 2,3 | 6 | 58 | 6,5 | 3 | TM3-M3-050/06C06S |
| M3 (0,6)* | 0,6 | 2,95 | 2,75 | 6 | 58 | 7,5 | 3 | TM3-M3-060/07C06S |
| M4 | 0,7 | 3,4 | 3,1 | 6 | 58 | 9,0 | 3 | TM3-M3-070/09C06S |
| M4 (0,75)* | 0,75 | 3,9 | 3,6 | 6 | 58 | 10,0 | 3 | TM3-M3-075/10C06S |
| M5 | 0,8 | 4,3 | 3,8 | 6 | 58 | 12,5 | 3 | TM3-M3-080/12C06S |
| M6 | 1,0 | 5,1 | 4,65 | 6 | 58 | 14,0 | 3 | TM3-M3-100/14C06S |
| M8 | 1,25 | 6,9 | 5,8 | 6 | 58 | 18,0 | 3 | TM3-M3-125/18C06S |
| M10 | 1,5 | 8,7 | 7,8 | 8 | 64 | 23,0 | 3 | TM3-M3-150/23C08S |
| M12 | 1,75 | 10,5 | 9,8 | 10 | 73 | 26,0 | 3 | TM3-M3-175/26C10S |
| M16 | 2,0 | 14,2 | 11,8 | 12 | 84 | 35,0 | 4 | TM4-M3-200/35C12S |
И одновитковые. В графе «резьба» у них стоит значок «≥», то есть фреза рассчитана на резьбу этого диаметра и больше, а шаг указан диапазоном.
| Резьба | P | D свер. | d1 | d2 | L | L1 | Z | Обозначение |
|---|---|---|---|---|---|---|---|---|
| от M2 | 0,3–0,4 | 1,65 | 1,53 | 3 | 58 | 4,5 | 3 | TM3-M1-040/04C03S |
| от M2,5 | 0,3–0,45 | 2,15 | 1,95 | 3 | 58 | 5,5 | 3 | TM3-M1-045/05C03S |
| от M3 | 0,4–0,5 | 2,55 | 2,3 | 3 | 58 | 6,5 | 3 | TM3-M1-050/06C03S |
| от M3,5 | 0,5–0,6 | 2,95 | 2,75 | 3 | 58 | 7,5 | 3 | TM3-M1-060/07C03S |
| от M4 | 0,5–0,7 | 3,4 | 3,1 | 6 | 58 | 9,0 | 3 | TM3-M1-070/09C06S |
| от M4 | 0,5–0,75 | 3,9 | 3,6 | 6 | 58 | 10,0 | 4 | TM4-M1-075/10C06S |
| от M5 | 0,5–0,8 | 4,3 | 3,8 | 6 | 58 | 12,5 | 4 | TM4-M1-080/12C06S |
| от M6 | 0,5–1,0** | 5,1 | 4,65 | 6 | 58 | 14,0 | 5 | TM5-M1-100/14C06S |
Звёздочки отмечают места, где каталог выглядит ошибочным и требует проверки по оригиналу перед заказом. «M3 с шагом 0,6»: по шагу и D свер. 2,95 это строка M3,5 (такая есть у многовитковых). «M4 с шагом 0,75»: у метрической M4 такого шага в стандартных рядах нет (общее знание), а d1 = 3,6 мм составляет 90 % от 4 мм, тогда как у остальных фрез d1 равен 72–82 % номинала; по этим числам ближе M4,5×0,75, но подтверждения нет. Двойная звёздочка: в брошюре стоит «0,5–0,10», по смыслу это 0,5–1,0.
Что можно извлечь из таблиц. Минимальное отверстие D свер. на 0,05–0,3 мм больше обычного сверла под метчик (общее знание): 5,1 против 5,0 мм у M6, 8,7 против 8,5 у M10, 14,2 против 14,0 у M16. Рабочий диаметр фрезы d1 составляет 72–82 % номинала резьбы и 83–93 % минимального отверстия (расчёт по таблицам). Брошюра советует брать фрезу не толще 70 % диаметра отверстия, и ни одна фреза из таблиц этого не выполняет: правило, видимо, рассчитано на крупные резьбы, где есть выбор диаметра фрезы, а для M2–M16 остаётся ориентиром.
Материал и покрытие в таблицах не указаны. В бланке заказа на изготовление по размерам заказчика (стр. 16) перечислены покрытия AlTiN, TiAlN, nACo, nACRo или без покрытия, а также нужные данные: эскиз с допусками, шаг, число витков и длина резьбы, число канавок от 3 до 6, направление резания, каналы СОЖ, материал и его твёрдость. Этим же бланком пользуются, когда нужна трубная, трапецеидальная или специальная резьба.
Встречное и попутное фрезерование, число проходов
Для правой резьбы брошюра различает два способа. При движении сверху вниз по часовой стрелке получается встречное фрезерование: толщина стружки максимальна там, где кромка выходит из материала. Это предпочтительно для закалённых материалов и когда нужно убрать недопустимую конусность резьбы. При движении снизу вверх против часовой стрелки получается попутное фрезерование: на выходе толщина стружки нулевая, стойкость выше и нет дробления кромки, но конусность резьбы больше.
Для левой резьбы направление дуги при том же подъёме меняется на обратное (общее знание); программа в брошюре дана только для правой.
Чтобы снизить радиальные силы, брошюра описывает две стратегии. Первая, «осевая»: резьба набирается по длине в два прохода, и фреза каждый раз смещается на шаг, кратный шагу резьбы. Вторая: первый проход встречным фрезерованием до 3/4 глубины профиля, второй попутным до полного профиля (4/4). Плюсы второй стратегии по брошюре: можно резать глубокую резьбу, меньше риск поломки фрезы, подходит при не очень жёстком закреплении, не появляется конусность. Минусы: повышенный износ и больше машинного времени. Каталог называет обе стратегии осевыми, но по рисунку вторая делит припуск по глубине профиля, то есть по радиусу.
Отдельно брошюра рекомендует снимать припуск за несколько проходов при крупном шаге, твёрдых и труднообрабатываемых материалах, высоких требованиях к допуску и большом вылете фрезы.
Чем зажимать резьбофрезу
Фреза во время работы испытывает боковое давление, поэтому оснастка влияет на результат сильнее, чем при обычном сверлении. По брошюре, на сложных материалах стойкость резьбофрезы может расти на 30–60 % при гидропластовых патронах и термопатронах, а гидропатроны она называет передовым решением среди фрезерных патронов. Испытаний, подтверждающих цифру, в брошюре нет, поэтому принимайте её как ориентир.
- Термопатрон. Патрон нагревают, он расширяется, хвостовик вставляют, и после остывания зажим получается плотным. Подходит для твердосплавного инструмента с цилиндрическим хвостовиком, даёт минимальное биение.
- Гидропатрон. Затяжной винт создаёт давление в гидропластовой среде, внутренняя втулка сжимается и зажимает хвостовик с высокой силой и малым радиальным биением.
- Силовые патроны и оправки для концевых фрез тоже входят в рекомендованные.
Цанги ER для зажима концевых резьбофрез брошюра не рекомендует: нужны усиленные цанги (SC, EOC, OZ) под ваш патрон. Как выбрать патрон по хвостовику, гайке и цанге, описано в статьях Фрезерные патроны и оправки и Цанги ER, ERS и герметичные. Если фреза работает на высоких оборотах, отдельный вопрос — балансировка оснастки, о ней в статье Балансировка оснастки; а хвостовик самого патрона (SK, BT, HSK) разобран в статье Конусы SK (DIN 69871), BT (MAS 403) и HSK A/E/F.
Пример: M10×1,5 глубиной 15 мм
Задача: нарезать правую резьбу M10×1,5, длина 15 мм, в сквозном отверстии стальной плиты. Расчёт мой, на станке не проверен; режимы резания в нём не указаны, потому что их нет в брошюре.
- Фреза. По таблице для M10×1,5 есть многовитковые TM3-MM-150/17C08S (L1 = 17,3 мм) и TM3-MM-150/24C08M (L1 = 24,8 мм). Обе перекрывают 15 мм. Берём вторую: запас по длине 9,8 мм, около 6,5 шага, но вылет больше (L = 76 мм вместо 64). Многовитковая фреза режет весь профиль за один круг.
- Отверстие. Минимум по таблице брошюры 8,7 мм, это на 0,2 мм больше сверла под метчик 8,5 мм (подбор сверла под резьбу см. в статье Основной и мелкий шаг метрической резьбы М1-М68. Подбор диаметра сверла под резьбу). Высота профиля получится около 80 % номинальной: (10 − 8,7) / 2 = 0,65 мм против 0,81 мм. Для чертежа с допуском 6H это граничный случай: ISO 262 допускает у M10×1,5 внутренний диаметр до 8,676 мм (общее знание), 8,7 чуть выше.
- Траектория. Радиус пути центра (10 − 7,8) / 2 = 1,1 мм, подъём за круг 1,5 мм. Вход и выход полукругами радиуса 0,55 мм с подъёмом по 0,75 мм: наклон винтовой линии на них такой же, как на основном круге.
- Направление. Правая резьба, шпиндель по часовой (M03), траектория против часовой (G03) с подъёмом вверх: это попутное фрезерование, как на рисунке каталога.
| Величина | Значение | Откуда |
|---|---|---|
| Резьба, шаг P | M10, 1,5 мм, правая, длина 15 мм | задано |
| Фреза | TM3-MM-150/24C08M: d1 = 7,8; d2 = 8; L = 76; L1 = 24,8; Z = 3 | каталог |
| Отверстие D свер. | 8,7 мм (минимум) | каталог |
| Радиус траектории центра | (10 − 7,8) / 2 = 1,1 мм | расчёт |
| Окружность центра, длина | 2π · 1,1 = 6,91 мм | расчёт |
| Дуги входа и выхода | 2 полукруга R 0,55, по 1,73 мм каждая | расчёт |
| Подъём по Z | 0,75 + 1,5 + 0,75 = 3,0 мм (от Z−15,0 до Z−12,0) | расчёт |
| Витки на режущей части | 24,8 / 1,5 ≈ 16 при 10 шагах резьбы на 15 мм | расчёт |
| Радиус центра для первого прохода 3/4 | ≈ 0,94 мм: 3/4 от радиальной глубины 0,65 мм | расчёт |
| Подача на контуре и на центре | F центра = F контура · 1,1 / 5 = 0,22 · F контура | расчёт |
Программа в синтаксисе Fanuc, абсолютные координаты, деталь по оси отверстия X0 Y0, верх детали Z0. Значения S и F подставляются из рекомендаций производителя фрезы.
G90 G54 G17 G40 G49 G80
T1 M06 (TM3-MM-150/24C08M)
G00 X0 Y0 S... M03
G43 H1 Z5.
G00 Z-15. (торец фрезы в начале, условно)
G03 X1.1 Y0 Z-14.25 I0.55 J0 F... (вход, полукруг, подъём 0,75)
G03 X1.1 Y0 Z-12.75 I-1.1 J0 (рабочий круг, подъём на шаг 1,5)
G03 X0 Y0 Z-12. I-0.55 J0 (выход, полукруг, подъём 0,75)
G00 Z5.
G49 G00 Z200. M05
M30
Что здесь нужно понимать. Программа ведёт центр фрезы без компенсации радиуса: размер резьбы подгоняют величиной 1,1, а изменение радиуса на 0,01 мм меняет диаметр резьбы на 0,02 мм. В программе из брошюры используется компенсация G41 с корректором D26 (это номер корректора, не диаметр), а значения параметров A6 и A7 в брошюре даны не до конца, поэтому здесь они не воспроизведены. Подача F в этом примере относится к центру фрезы: если рекомендация поставщика задана «по контуру резьбы», пересчитайте её по формуле из таблицы. Положение торца в начале (Z−15,0) условное: для глухого отверстия смотрите чертёж фрезы, в брошюре расстояния от торца до первого полного зуба нет. На станках Siemens, Heidenhain и других синтаксис дуг и циклов другой.
После нарезания проверьте резьбу калибрами: пробкой ПР, которая должна свободно проходить, и пробкой НЕ, которая не должна входить дальше первых витков; шифры и размеры калибров собраны в статье Калибры-пробки резьбовые ГОСТ 17756-72 и 17757-72. Если ПР не проходит, резьба тесновата: радиус траектории увеличивают; если НЕ заходит глубже допустимого, радиус уменьшают (общее знание). Режимы здесь, как правило, ни при чём.
Типичные ошибки
| Дефект | Причина (по брошюре) | Что делать |
|---|---|---|
| Размер резьбы вне допуска | неверная коррекция радиуса фрезы в программе, из-за этого неверная траектория | скорректировать радиус фрезерования |
| Коническая резьба | высокая подача; попутное фрезерование на большой длине, фрезу отгибает | уменьшить подачу; сменить направление на встречное |
| Плохое качество резьбы | высокая скорость резания; нежёсткое крепление инструмента или заготовки | поправить режимы; проверить крепление |
К этим трём строкам брошюры добавлю ошибки, которые чаще всего встречаются на практике (общее знание, как правило):
- Фреза не под тот шаг. Одна фреза режет один шаг: фреза на M10×1,5 не нарежет M10×1,25, даже если диаметр совпадает.
- Зажим в цанге ER. Брошюра прямо не рекомендует; как правило, причина в биении и недостаточной жёсткости такого зажима при боковой нагрузке.
- Весь припуск за один проход в твёрдом материале на крупном шаге. Брошюра советует делить его на несколько проходов.
- Путаница с направлением. При смене правой резьбы на левую забывают поменять G02 на G03 или знак подъёма.
- Длина резьбы больше, чем режущая часть. У многовитковой фрезы L1 должна перекрывать длину резьбы; иначе резьба получится неполной.
- Нет контроля калибром. Размер по радиусу траектории считают по номиналу фрезы, а реальный d1 может немного отличаться: проверяют первую деталь, а не верят расчёту.
- Износ кромки не замечают. Конусность и рост размера нередко связаны с износом фрезы; как читать виды износа, разобрано в статье Износ пластин.
Частые вопросы
Можно ли резать резьбу фрезой на токарном станке с ЧПУ?
Брошюра требует станок с ЧПУ с винтовой интерполяцией и минимум тремя осями. Токарный станок без приводного инструмента не подходит: фреза должна вращаться, а ось инструмента обводить отверстие. На токарно-фрезерных центрах с приводным инструментом и осями C или Y это обычно возможно, но проверьте, есть ли у вашей системы ЧПУ винтовая интерполяция.
Одной фрезой можно резать и правую, и левую резьбу?
Да, брошюра подчёркивает, что одна и та же фреза подходит для левой и правой, внутренней и наружной, одно- и многозаходной резьбы. Меняется программа. В общем виде: правая резьба с подъёмом вверх идёт дугой G03, левая при том же подъёме дугой G02.
Нужна ли СОЖ?
Часто нет: короткая стружка уходит сжатым воздухом, даже на вязких материалах. Брошюра допускает СОЖ на чистовой обработке нержавеющей стали, алюминия, жаропрочных сплавов и чугуна, в остальных случаях рекомендует воздух. Для глухих отверстий выпускаются многовитковые фрезы с каналом СОЖ.
Какого диаметра нужно отверстие под резьбофрезу?
Для каждой фрезы в таблицах указан минимальный диаметр предварительно просверленного отверстия: 5,1 мм для M6×1, 8,7 мм для M10×1,5, 14,2 мм для M16×2. Эти числа немного больше обычных диаметров под метчик, поэтому глубина профиля получается чуть меньше номинальной.
Можно ли одной фрезой нарезать другой шаг?
Как правило, нет: шаг задаёт профиль. Исключение даёт одновитковая фреза: в брошюре сказано, что ею можно нарезать более мелкий шаг, чем указан, в зависимости от диаметра отверстия. Диапазоны шагов приведены в таблице одновитковых фрез выше.
Почему резьба получается конической и что менять?
Причины по брошюре: слишком высокая подача и попутное фрезерование на большой длине, когда фрезу отгибает. Уменьшите подачу и смените направление на встречное; на глубокой резьбе поможет схема в два прохода (3/4 и 4/4).
Подобрать в каталоге.
- Резьбофрезы
- Патроны термозажимные
- Патроны фрезерные силовые
- Оправки для инструмента с хвостовиком Weldon
- Пробка резьбовая метрическая (M)
- Кольцо резьбовое метрическое (M)
- Метчики машинно-ручные метрические однопроходные
- Метчики машинные твердосплавные
- Пластины сменные резьбовые (для токарной резьбы)
- Резцы (державки) резьбовые
Не уверены, нужна ли резьбофреза или хватит метчика? Напишите в чат на сайте материал, резьбу, глубину и тип станка: подскажем, что подойдёт.
Инструмент из статьи
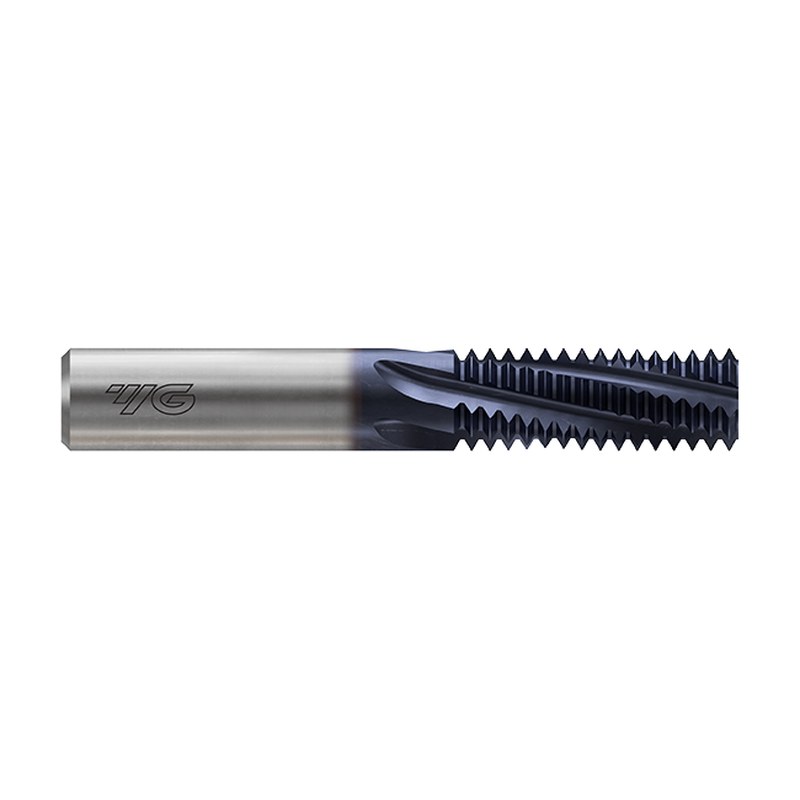 Резьбофреза М16х1.5 D12мм хвостовик 12мм z=4 твердый сплав с покрытием TiAlN YG-1 L1212610
 Фреза концевая резьбонарезная с охлаждением ATM-C21-D21-W25-L125-Z01-H под пластину С21. (CPT) AKKO Фреза концевая резьбонарезная с охлаждением ATM-C21-D18-W20-L100-Z01-H под пластину С21. (CPT) AKKO Фреза концевая резьбонарезная с охлаждением ATM-C14-D14-W20-L100-Z01-H под пластину С14. (CPT) AKKO
 Фреза концевая резьбонарезная с охлаждением ATM60-TC16T3-D32-C25-L150-Z02-H под пластину TC..16T3.. (ISO) AKKO Фреза концевая резьбонарезная с охлаждением ATM60-TC1102-D26-C20-L150-Z03-H под пластину TC.. 1102 (ISO) AKKO Фреза концевая резьбонарезная с охлаждением ATM60-TC0902-D20.5-C16-L150-Z02-H под пластину TC.. 0902 (ISO) AKKO
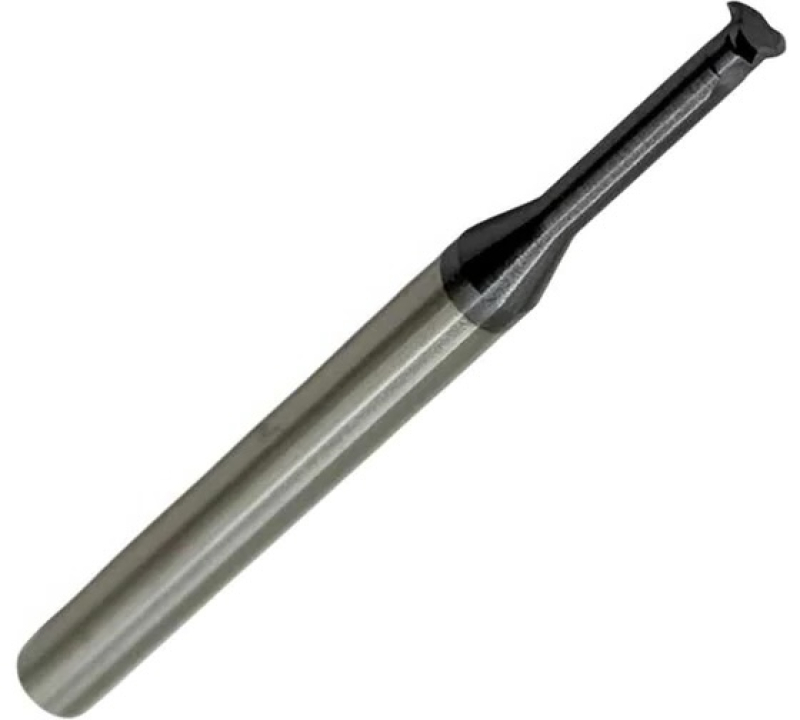 Резьбофреза твердосплавная M8x1.25 однозаходная d6.0x16x50мм HRC58 с покрытием TiSiN AGIR
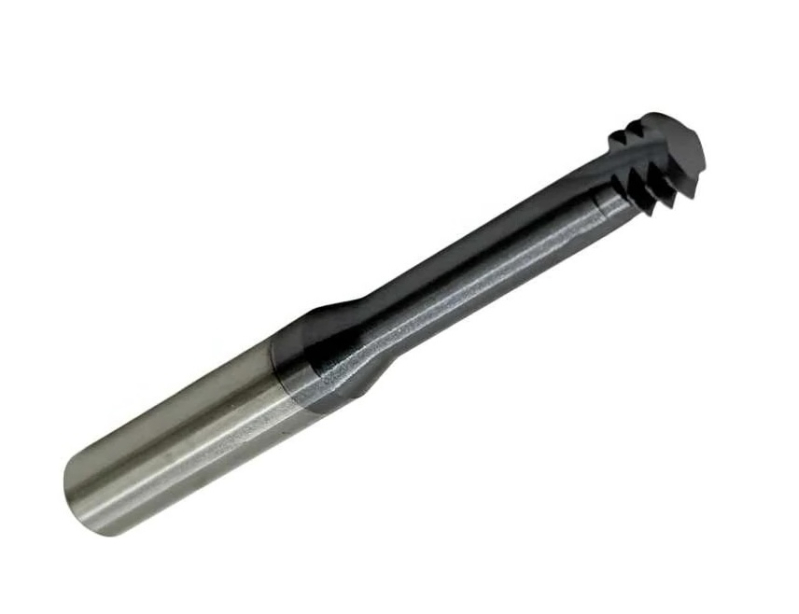 Резьбофреза трехзаходная твердосплавная М 6.0х1.0 (D4.8х12х D6х50х3T) по стали с покрытием TiXCo OTTIMO Резьбофреза трехзаходная твердосплавная М 5.0х0.8 (D3.9х10х D4х50х3T) по стали с покрытием TiXCo OTTIMO
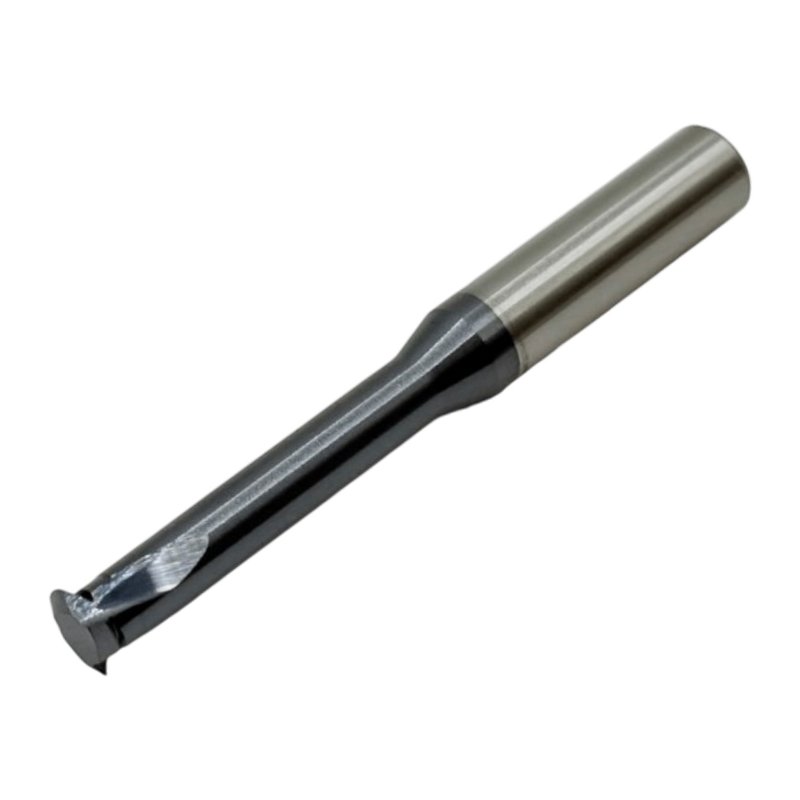 Резьбофреза однозаходная твердосплавная М 8.0х1.25 (D5.9х24х D6х50х3T) по стали с покрытием TiXCo OTTIMO
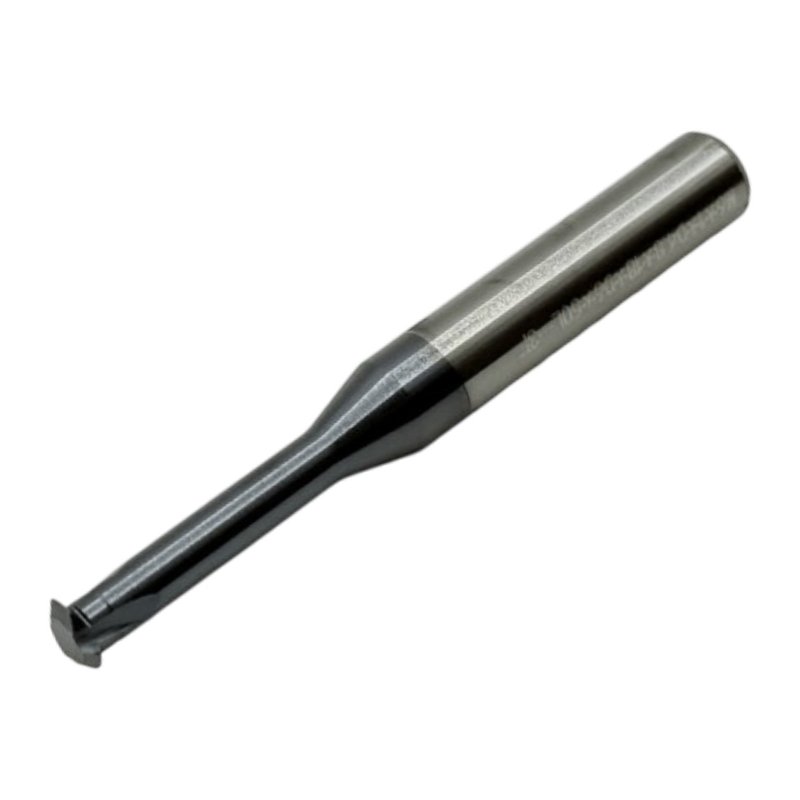 Резьбофреза однозаходная твердосплавная М 6.0х1.0 (D4.8х18х D6х50х3T) по стали с покрытием TiXCo OTTIMO
 Резьбофреза однозаходная твердосплавная М 6.0х1.0 (D4.8х18х D6х50х3T) по алюминию OTTIMO Резьбофреза однозаходная твердосплавная М 5.0х0.8 (D3.9х15х D4х50х3T) по алюминию OTTIMO
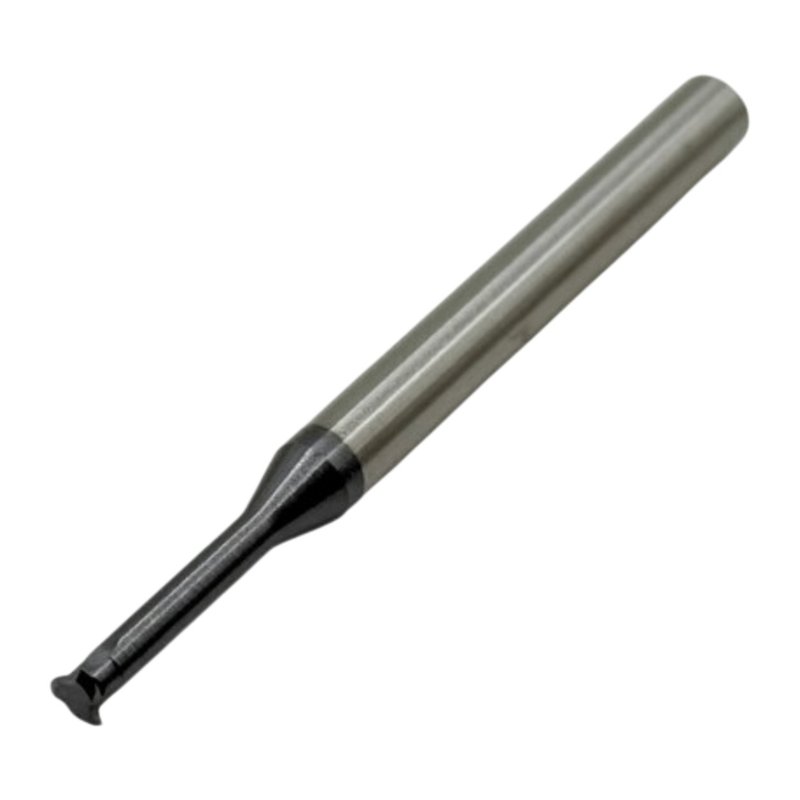 Резьбофреза однозаходная твердосплавная М 4.0х0.7 (D3.15х12х D4х50х3T) по стали с покрытием TiXCo OTTIMO
Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →