
 RU
 UA

Різьбофрезерування на верстатах з ЧПК: як працює, чим відрізняється від мітчика й G76, види різьбофрез і помилки
Різьбофрезерування — це нарізання різьби фрезою, що обертається, центр якої на верстаті з ЧПК іде по гвинтовій лінії: коло в площині XY і підйом по Z на один крок за оберт. У різьбофрези не спіральні, а кільцеві канавки, тому спіраль різьби створює програма, а не сам інструмент. Завдяки цьому однією фрезою ріжуть різьбу одного кроку в різних діаметрах, праву й ліву, внутрішню й зовнішню, а зламаний інструмент виймається з отвору легше, ніж мітчик. Нижче розібрано, чим різьбофреза відрізняється від мітчика й токарного циклу G76, які бувають фрези серії TM, як читати їхнє позначення, як підібрати фрезу на M2–M16 і як порахувати приклад M10×1,5; дані взято з брошури «Різьбофрези».
Як працює різьбофрезерування
У мітчика похилі спіральні канавки формують профіль: повний оберт канавки дорівнює кроку різьби, і інструмент іде в отвір по цій спіралі. У різьбофрези профіль нанесено кільцевими канавками, без підйому по спіралі. Фреза обертається навколо своєї осі (шпиндель, M03), а верстат за програмою обводить її навколо осі отвору колової інтерполяцією й одночасно переміщує по Z. За один повний оберт фреза зміщується по осі рівно на крок P, так і виходить гвинтова лінія.
Головна вимога брошури: верстат з ЧПК, який уміє гвинтову інтерполяцію, тобто щонайменше три керовані осі. На універсальному верстаті й вручну різьбофрезу застосовувати не можна.
З принципу випливає важлива річ: діаметр різьби задає не фреза, а радіус траєкторії. Центр фрези йде по колу радіусом (D − d1) / 2, де D — номінальний діаметр різьби, d1 — робочий діаметр фрези. Для M10 і фрези з d1 = 7,8 мм це лише 1,1 мм (рис. 1). Розмір різьби підганяють, змінюючи цей радіус, а не інструмент.

Різьбофреза, мітчик і токарна різьба G76: у чому різниця
Три способи відрізняються тим, що обертається і що задає крок. Мітчик ріже різьбу в готовому отворі за один хід уздовж осі; чим відрізняються мітчики DIN 371 і DIN 376, розповідає стаття Мітчики DIN 371 і DIN 376. Токарний цикл G76 нарізає різьбу на деталі, що обертається, різцем або пластиною за кілька проходів, йому присвячено статтю Різьбонарізання на верстатах із ЧПК. Різьбофрезерування потрібне там, де деталь нерухома й стоїть на фрезерному верстаті: корпус, плита, фланець, призматична деталь із різьбою в отворі.

| Критерій | Мітчик | Токарний цикл G76 | Різьбофрезерування |
|---|---|---|---|
| Що нарізається | внутрішня різьба в готовому отворі | зовнішня й внутрішня на деталі, що обертається | внутрішня й зовнішня в нерухомій деталі, одно- й багатозаходова, права й ліва |
| Що обертається | мітчик (або деталь) | деталь | фреза навколо своєї осі |
| Звідки береться крок | із профілю мітчика | з подачі по осі Z, узгодженої з обертами шпинделя | з програми: підйом на крок за коло |
| Один інструмент на різні діаметри | ні, на кожен розмір свій мітчик | так, за відповідного профілю пластини | так, якщо крок не змінюється |
| Ліва й права різьба | різні мітчики | змінюється напрямок обертання або подачі | одна фреза для обох |
| Глухий отвір | різьба не доходить до дна на довжину заборної частини | потрібна проточка для виходу інструмента | різьба майже до дна отвору |
| Стружка | спіральна, може забити глухий отвір | стрічка або сегменти залежно від режимів | коротка, часто вистачає обдування повітрям |
| Якщо інструмент зламався | уламок застряє в різьбі | ламається пластина, деталь не страждає | фрезу легко видалити з отвору |
| Верстат | свердлильний, ручний, ЧПК із синхронізацією подачі | токарний із ЧПК або циклом G76 | ЧПК щонайменше на три осі з гвинтовою інтерполяцією |
| Ціна інструмента | невисока | невисока (змінна пластина) | висока |
Графу про різьбофрезу сформульовано за брошурою. Графи «мітчик» і «G76» — загальновідома практика, не з каталогу, і їх варто звіряти з вашою технологією.
Мітчик, як правило, лишається швидшим і дешевшим для стандартної наскрізної різьби в звичайній сталі, особливо у великій партії та на верстаті без гвинтової інтерполяції. Брошура не наводить цифр за часом циклу, тому порівнювати продуктивність за нею не можна.
Що дає різьбофрезерування і чого воно вимагає
Переваги, які називає брошура:
- однією фрезою обробляються різні діаметри, доки крок не змінюється;
- одна фреза підходить для лівої й правої, внутрішньої й зовнішньої, одно- й багатозаходової різьби;
- стружка коротка й легко ламається, а часто МОР не потрібне: стружку видаляють стисненим повітрям, навіть на в’язких матеріалах;
- глуху різьбу можна довести практично до дна отвору;
- процес надійний і безпечний, профіль виходить чистим, зусилля різання малі;
- підходять будь-які матеріали твердістю до 60 HRC, тонкостінні деталі та вхід у похилі поверхні.
Недоліків у брошурі два: висока ціна інструмента й обов’язковий верстат з ЧПК на три координати. Для загартованих деталей і нержавійки це вагомий аргумент на користь фрези: зламаний мітчик доводиться висвердлювати або вибивати, способи розібрано в статті Як дістати зламаний мітчик з отвору, а уламок різьбофрези, за словами брошури, видаляється з отвору легко.
Чого в брошурі немає зовсім: режимів різання (швидкості й подачі на зуб). Їх доведеться брати в постачальника конкретної фрези або з власної практики, у цій статті чисел для режимів навмисно немає.
Три види фрез серії TM: багатовиткові, тривиткові, одновиткові
Види відрізняються кількістю витків профілю на різальній частині. Профіль у всіх один: метричний ISO, 60°.
| Вид | Серії (за брошурою) | Кількість зубів Z | Особливість | Виконання |
|---|---|---|---|---|
| Багатовиткова | MM-TM3, TM4, TM5, TM6 | 3, 4, 5, 6 | міцна й жорстка; багато витків дозволяють нарізати різьбу за один прохід, що скорочує машинний час | із центральним каналом МОР для глухих отворів |
| Тривиткова | M3-TM3, TM4, TM5 | 3, 4, 5 | коротка робоча частина, малі зусилля різання; внутрішня й зовнішня різьба, робота до упору в глухому отворі | ліве й праве |
| Одновиткова | M1-TM3, TM6 | 3, 6 | низьке навантаження на зуб, якісна різьба; можна нарізати дрібніший крок, ніж указано, залежно від діаметра отвору | повний або неповний профіль зуба; ліва або права різьба |
У тривиткових і одновиткових фрез у таблицях розмірів L1 означає максимальну довжину різьби, у багатовиткових — довжину різальної частини. Звідси висновок: багатовиткова фреза з достатнім L1 робить усю різьбу за одне коло, а коротка ріже її по гвинтовій лінії за кілька обертів, приблизно по одному оберту на крок довжини різьби. Прямо в брошурі цього не написано, це випливає з кількості витків.
Ще одна плутанина в словах. У магазині й у пошукових запитах ці фрези часто називають «багатозаходовими», «однозаходовими» й «тризаходовими». У брошурі слово «захід» стосується самої різьби (вона буває одно- й багатозаходовою), а у фрези рахують витки різальної частини. Для багатозаходової різьби підходить та сама фреза, що й для однозаходової, якщо збігається крок.
Описи серій у брошурі й таблиці розмірів не цілком збігаються: в одновиткових у тексті вказано Z = 3 і 6, а в таблиці є TM4-M1 і TM5-M1. Якщо замовляєте за серією, орієнтуйтеся на позначення з таблиці.
Як читати позначення TM3-MM-100/14C06M
Позначення складається з 11 позицій, дві з яких (подача МОР і конструктивні особливості) пишуться лише за наявності.
| Поз. | Що означає | Коди в брошурі | У TM3-MM-100/14C06M |
|---|---|---|---|
| 1 | Код | TM — різьбонарізання (фреза) | TM |
| 2 | Кількість канавок | 3, 4, 5, 6 | 3 |
| 3 | Вид різьби | M метрична; T трапецеїдальна; G трубна; X спеціальна | M |
| 4 | Кількість витків | 1, 3, 4; M — багатовиткова | M, багатовиткова |
| 5 | Підведення МОР* | S — осьовий канал; X — канал з виходом у канавки | немає |
| 6 | Крок P | 040 = 0,4; 045 = 0,45; 050 = 0,5; 060 = 0,6; 070 = 0,7; 075 = 0,75; 080 = 0,8; 100 = 1,0; 125 = 1,25; 150 = 1,5; 175 = 1,75; 200 = 2,0 | 100, крок 1,0 мм |
| 7 | L1 | у багатовиткових довжина різальної частини, в інших максимальна довжина різьби | 14 мм |
| 8 | Хвостовик | C циліндричний; W Weldon | C |
| 9 | Діаметр хвостовика d2 | число в мм | 06, тобто 6 мм |
| 10 | Серія (довжина) | S коротка (2d); M середня (3d); L довга (4d); X надовга | M, середня |
| 11 | Конструктивні особливості* | L — ліва; 0–20 — інше | немає |
Разом TM3-MM-100/14C06M: багатовиткова метрична фреза з трьома канавками на крок 1,0 мм, різальна частина близько 14 мм, циліндричний хвостовик 6 мм, середня серія. У таблиці розмірів у неї L1 = 14,5 мм: у позначенні записано цілу частину, без округлення вгору.
У системи позначень у брошурі є кілька неточностей, про які варто знати під час замовлення:
- у тексті про види серії записано як «MM-TM3», а в позначеннях першим стоїть «TM3-MM»;
- за схемою МОР позначають літерами S і X, а в таблицях багатовиткових фрез із підведенням МОР використано літеру C: TM3-MMC-070/07C06S;
- приклад із системи позначень TM3-M3-125/19C06M L у таблицях розмірів не трапляється, там для M8 стоїть TM3-M3-125/18C06S;
- довжини серій «2d» і «3d» наближені: за таблицями відношення L1 до d1 у серій S близько 2,2–2,6, у серій M близько 2,8–3,3 (розрахунок).
Підбір фрези за різьбою: таблиці M2–M16
У таблицях брошури розміри в міліметрах. M — різьба, P — крок, D свер. — мінімальний діаметр попередньо просвердленого отвору, d1 — робочий діаметр фрези, d2 — хвостовик, L — загальна довжина, L1 — довжина різальної частини (багатовиткові) або максимальна довжина різьби (решта), Z — кількість зубів. Спершу багатовиткові фрези, їх у каталозі найбільше.
| Різьба | P | D свер. | d1 | d2 | L | L1 | Z | Позначення |
|---|---|---|---|---|---|---|---|---|
| M3 | 0,5 | 2,55 | 2,2 | 6 | 58 | 5,3 | 3 | TM3-MM-050/05C06S |
| M3,5 | 0,6 | 2,95 | 2,6 | 6 | 58 | 6,3 | 3 | TM3-MM-060/06C06S |
| M4 | 0,7 | 3,4 | 3,1 | 6 | 58 | 7,4 | 3 | TM3-MM-070/07C06S |
| M4 (0,75)* | 0,75 | 3,9 | 3,6 | 6 | 58 | 10,1 | 3 | TM3-MM-075/10C06M |
| M5 | 0,8 | 4,3 | 3,6 | 6 | 58 | 9,2 | 3 | TM3-MM-080/09C06S |
| M6 | 1,0 | 5,1 | 4,6 | 6 | 58 | 10,5 | 3 | TM3-MM-100/10C06S |
| M6 | 1,0 | 5,1 | 4,6 | 6 | 58 | 14,5 | 3 | TM3-MM-100/14C06M |
| M8 | 1,25 | 6,9 | 5,8 | 6 | 58 | 14,4 | 3 | TM3-MM-125/14C06S |
| M8 | 1,25 | 6,9 | 5,8 | 6 | 58 | 19,4 | 3 | TM3-MM-125/19C06M |
| M10 | 1,5 | 8,7 | 7,8 | 8 | 64 | 17,3 | 3 | TM3-MM-150/17C08S |
| M10 | 1,5 | 8,7 | 7,8 | 8 | 76 | 24,8 | 3 | TM3-MM-150/24C08M |
| M12 | 1,75 | 10,5 | 9,8 | 10 | 64 | 22,1 | 3 | TM3-MM-175/22C10S |
| M12 | 1,75 | 10,5 | 9,8 | 10 | 76 | 28,9 | 3 | TM3-MM-175/28C10M |
| M16 | 2,0 | 14,2 | 11,8 | 12 | 73 | 27,0 | 4 | TM4-MM-200/27C12S |
| M16 | 2,0 | 14,2 | 11,8 | 12 | 105 | 39,0 | 4 | TM4-MM-200/39C12M |
Ті самі розміри від M4 до M16 (13 позицій) каталог дає з внутрішнім підведенням МОР: TM3-MMC-070/07C06S і далі до TM4-MMC-200/39C12M. Тепер тривиткові фрези, у брошурі їхню таблицю підписано «зовнішнє підведення МОР».
| Різьба | P | D свер. | d1 | d2 | L | L1 (макс. довжина різьби) | Z | Позначення |
|---|---|---|---|---|---|---|---|---|
| M2 | 0,4 | 1,65 | 1,53 | 6 | 58 | 4,3 | 3 | TM3-M3-040/04C06S |
| M2,2 | 0,45 | 1,8 | 1,65 | 6 | 58 | 5,5 | 3 | TM3-M3-045/05C06S |
| M2,5 | 0,45 | 2,15 | 1,95 | 6 | 58 | 6,0 | 3 | TM3-M3-045/06C06S |
| M3 | 0,5 | 2,55 | 2,3 | 6 | 58 | 6,5 | 3 | TM3-M3-050/06C06S |
| M3 (0,6)* | 0,6 | 2,95 | 2,75 | 6 | 58 | 7,5 | 3 | TM3-M3-060/07C06S |
| M4 | 0,7 | 3,4 | 3,1 | 6 | 58 | 9,0 | 3 | TM3-M3-070/09C06S |
| M4 (0,75)* | 0,75 | 3,9 | 3,6 | 6 | 58 | 10,0 | 3 | TM3-M3-075/10C06S |
| M5 | 0,8 | 4,3 | 3,8 | 6 | 58 | 12,5 | 3 | TM3-M3-080/12C06S |
| M6 | 1,0 | 5,1 | 4,65 | 6 | 58 | 14,0 | 3 | TM3-M3-100/14C06S |
| M8 | 1,25 | 6,9 | 5,8 | 6 | 58 | 18,0 | 3 | TM3-M3-125/18C06S |
| M10 | 1,5 | 8,7 | 7,8 | 8 | 64 | 23,0 | 3 | TM3-M3-150/23C08S |
| M12 | 1,75 | 10,5 | 9,8 | 10 | 73 | 26,0 | 3 | TM3-M3-175/26C10S |
| M16 | 2,0 | 14,2 | 11,8 | 12 | 84 | 35,0 | 4 | TM4-M3-200/35C12S |
І одновиткові. У графі «різьба» в них стоїть значок «≥», тобто фреза розрахована на різьбу цього діаметра й більше, а крок указано діапазоном.
| Різьба | P | D свер. | d1 | d2 | L | L1 | Z | Позначення |
|---|---|---|---|---|---|---|---|---|
| від M2 | 0,3–0,4 | 1,65 | 1,53 | 3 | 58 | 4,5 | 3 | TM3-M1-040/04C03S |
| від M2,5 | 0,3–0,45 | 2,15 | 1,95 | 3 | 58 | 5,5 | 3 | TM3-M1-045/05C03S |
| від M3 | 0,4–0,5 | 2,55 | 2,3 | 3 | 58 | 6,5 | 3 | TM3-M1-050/06C03S |
| від M3,5 | 0,5–0,6 | 2,95 | 2,75 | 3 | 58 | 7,5 | 3 | TM3-M1-060/07C03S |
| від M4 | 0,5–0,7 | 3,4 | 3,1 | 6 | 58 | 9,0 | 3 | TM3-M1-070/09C06S |
| від M4 | 0,5–0,75 | 3,9 | 3,6 | 6 | 58 | 10,0 | 4 | TM4-M1-075/10C06S |
| від M5 | 0,5–0,8 | 4,3 | 3,8 | 6 | 58 | 12,5 | 4 | TM4-M1-080/12C06S |
| від M6 | 0,5–1,0** | 5,1 | 4,65 | 6 | 58 | 14,0 | 5 | TM5-M1-100/14C06S |
Зірочки позначають місця, де каталог виглядає помилковим і потребує перевірки за оригіналом перед замовленням. «M3 із кроком 0,6»: за кроком і D свер. 2,95 це рядок M3,5 (такий є в багатовиткових). «M4 із кроком 0,75»: у метричної M4 такого кроку в стандартних рядах немає (загальне знання), а d1 = 3,6 мм становить 90 % від 4 мм, тоді як в інших фрез d1 дорівнює 72–82 % номіналу; за цими числами ближче M4,5×0,75, але підтвердження немає. Подвійна зірочка: у брошурі стоїть «0,5–0,10», за змістом це 0,5–1,0.
Що можна витягти з таблиць. Мінімальний отвір D свер. на 0,05–0,3 мм більший за звичайне свердло під мітчик (загальне знання): 5,1 проти 5,0 мм у M6, 8,7 проти 8,5 у M10, 14,2 проти 14,0 у M16. Робочий діаметр фрези d1 становить 72–82 % номіналу різьби й 83–93 % мінімального отвору (розрахунок за таблицями). Брошура радить брати фрезу не товщу за 70 % діаметра отвору, і жодна фреза з таблиць цього не виконує: правило, схоже, розраховане на великі різьби, де є вибір діаметра фрези, а для M2–M16 лишається орієнтиром.
Матеріал і покриття в таблицях не вказано. У бланку замовлення на виготовлення за розмірами замовника (стор. 16) перелічено покриття AlTiN, TiAlN, nACo, nACRo або без покриття, а також потрібні дані: ескіз із допусками, крок, кількість витків і довжина різьби, кількість канавок від 3 до 6, напрямок різання, канали МОР, матеріал і його твердість. Цим самим бланком користуються, коли потрібна трубна, трапецеїдальна або спеціальна різьба.
Зустрічне й попутне фрезерування, кількість проходів
Для правої різьби брошура розрізняє два способи. Під час руху зверху вниз за годинниковою стрілкою виходить зустрічне фрезерування: товщина стружки максимальна там, де кромка виходить із матеріалу. Це краще для загартованих матеріалів і коли треба прибрати неприпустиму конусність різьби. Під час руху знизу вгору проти годинникової стрілки виходить попутне фрезерування: на виході товщина стружки нульова, стійкість вища й немає дроблення кромки, але конусність різьби більша.
Для лівої різьби напрямок дуги за того самого підйому змінюється на протилежний (загальне знання); програму в брошурі дано лише для правої.
Щоб знизити радіальні сили, брошура описує дві стратегії. Перша, «осьова»: різьба набирається по довжині у два проходи, і фреза щоразу зміщується на крок, кратний кроку різьби. Друга: перший прохід зустрічним фрезеруванням до 3/4 глибини профілю, другий попутним до повного профілю (4/4). Плюси другої стратегії за брошурою: можна різати глибоку різьбу, менший ризик поломки фрези, підходить за не надто жорсткого закріплення, не з’являється конусність. Мінуси: підвищене зношування й більше машинного часу. Каталог називає обидві стратегії осьовими, але за малюнком друга ділить припуск за глибиною профілю, тобто за радіусом.
Окремо брошура радить знімати припуск за кілька проходів при великому кроці, твердих і важкооброблюваних матеріалах, високих вимогах до допуску й великому вильоті фрези.
Чим затискати різьбофрезу
Фреза під час роботи зазнає бічного тиску, тому оснащення впливає на результат сильніше, ніж під час звичайного свердління. За брошурою, на складних матеріалах стійкість різьбофрези може зростати на 30–60 % за гідропластових патронів і термопатронів, а гідропатрони вона називає передовим рішенням серед фрезерних патронів. Випробувань, що підтверджують цифру, у брошурі немає, тому приймайте її як орієнтир.
- Термопатрон. Патрон нагрівають, він розширюється, хвостовик вставляють, і після охолодження затиск виходить щільним. Підходить для твердосплавного інструмента з циліндричним хвостовиком, дає мінімальне биття.
- Гідропатрон. Затискний гвинт створює тиск у гідропластовому середовищі, внутрішня втулка стискається й затискає хвостовик із великою силою та малим радіальним биттям.
- Силові патрони й оправки для кінцевих фрез теж входять до рекомендованих.
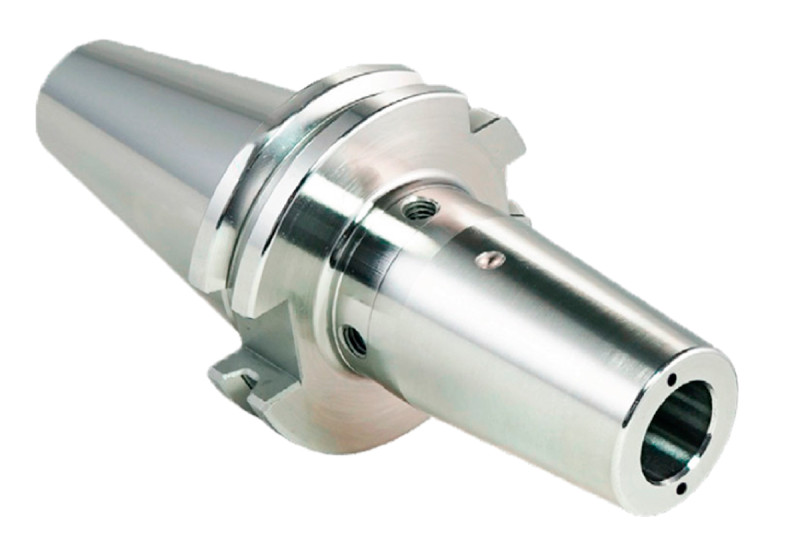
Цанги ER для затиску кінцевих різьбофрез брошура не радить: потрібні посилені цанги (SC, EOC, OZ) під ваш патрон. Як вибрати патрон за хвостовиком, гайкою й цангою, описано в статтях Фрезерні патрони й оправи і Цанги ER, ERS і герметичні. Якщо фреза працює на високих обертах, окреме питання — балансування оснащення, про нього в статті Балансування оснастки; а хвостовик самого патрона (SK, BT, HSK) розібрано в статті Конуси SK (DIN 69871), BT (MAS 403) і HSK A/E/F.
Приклад: M10×1,5 завглибшки 15 мм
Завдання: нарізати праву різьбу M10×1,5, довжина 15 мм, у наскрізному отворі сталевої плити. Розрахунок мій, на верстаті не перевірено; режимів різання в ньому немає, бо їх немає в брошурі.
- Фреза. За таблицею для M10×1,5 є багатовиткові TM3-MM-150/17C08S (L1 = 17,3 мм) і TM3-MM-150/24C08M (L1 = 24,8 мм). Обидві перекривають 15 мм. Беремо другу: запас за довжиною 9,8 мм, близько 6,5 кроку, але виліт більший (L = 76 мм замість 64). Багатовиткова фреза ріже весь профіль за одне коло.
- Отвір. Мінімум за таблицею брошури 8,7 мм, це на 0,2 мм більше за свердло під мітчик 8,5 мм (підбір свердла під різьбу див. у статті Основний і дрібний крок метричної різьби М1-М68. Підбір діаметра свердла під різьбу). Висота профілю вийде близько 80 % номінальної: (10 − 8,7) / 2 = 0,65 мм проти 0,81 мм. Для креслення з допуском 6H це граничний випадок: ISO 262 допускає в M10×1,5 внутрішній діаметр до 8,676 мм (загальне знання), 8,7 трохи вище.
- Траєкторія. Радіус шляху центра (10 − 7,8) / 2 = 1,1 мм, підйом за коло 1,5 мм. Вхід і вихід півколами радіусом 0,55 мм з підйомом по 0,75 мм: нахил гвинтової лінії на них такий самий, як на основному колі.
- Напрямок. Права різьба, шпиндель за годинниковою стрілкою (M03), траєкторія проти годинникової (G03) з підйомом угору: це попутне фрезерування, як на малюнку каталогу.
| Величина | Значення | Звідки |
|---|---|---|
| Різьба, крок P | M10, 1,5 мм, права, довжина 15 мм | задано |
| Фреза | TM3-MM-150/24C08M: d1 = 7,8; d2 = 8; L = 76; L1 = 24,8; Z = 3 | каталог |
| Отвір D свер. | 8,7 мм (мінімум) | каталог |
| Радіус траєкторії центра | (10 − 7,8) / 2 = 1,1 мм | розрахунок |
| Коло центра, довжина | 2π · 1,1 = 6,91 мм | розрахунок |
| Дуги входу й виходу | 2 півкола R 0,55, по 1,73 мм кожна | розрахунок |
| Підйом по Z | 0,75 + 1,5 + 0,75 = 3,0 мм (від Z−15,0 до Z−12,0) | розрахунок |
| Витки на різальній частині | 24,8 / 1,5 ≈ 16 при 10 кроках різьби на 15 мм | розрахунок |
| Радіус центра для першого проходу 3/4 | ≈ 0,94 мм: 3/4 від радіальної глибини 0,65 мм | розрахунок |
| Подача на контурі й на центрі | F центра = F контуру · 1,1 / 5 = 0,22 · F контуру | розрахунок |
Програма в синтаксисі Fanuc, абсолютні координати, деталь по осі отвору X0 Y0, верх деталі Z0. Значення S і F підставляються з рекомендацій виробника фрези.
G90 G54 G17 G40 G49 G80
T1 M06 (TM3-MM-150/24C08M)
G00 X0 Y0 S... M03
G43 H1 Z5.
G00 Z-15. (торець фрези на початку, умовно)
G03 X1.1 Y0 Z-14.25 I0.55 J0 F... (вхід, півколо, підйом 0,75)
G03 X1.1 Y0 Z-12.75 I-1.1 J0 (робоче коло, підйом на крок 1,5)
G03 X0 Y0 Z-12. I-0.55 J0 (вихід, півколо, підйом 0,75)
G00 Z5.
G49 G00 Z200. M05
M30
Що тут треба розуміти. Програма веде центр фрези без компенсації радіуса: розмір різьби підганяють величиною 1,1, а зміна радіуса на 0,01 мм змінює діаметр різьби на 0,02 мм. У програмі з брошури використано компенсацію G41 із коректором D26 (це номер коректора, не діаметр), а значення параметрів A6 і A7 у брошурі наведено не до кінця, тому тут їх не відтворено. Подача F у цьому прикладі стосується центра фрези: якщо рекомендацію постачальника задано «за контуром різьби», перерахуйте її за формулою з таблиці. Положення торця на початку (Z−15,0) умовне: для глухого отвору дивіться креслення фрези, у брошурі відстані від торця до першого повного зуба немає. На верстатах Siemens, Heidenhain та інших синтаксис дуг і циклів інший.
Після нарізання перевірте різьбу калібрами: пробкою ПР, яка має вільно проходити, і пробкою НЕ, яка не повинна входити далі перших витків; шифри й розміри калібрів зібрано в статті Калібри-пробки різьбові ГОСТ 17756-72 і 17757-72. Якщо ПР не проходить, різьба затісна: радіус траєкторії збільшують; якщо НЕ заходить глибше за допустиме, радіус зменшують (загальне знання). Режими тут, як правило, ні до чого.
Типові помилки
| Дефект | Причина (за брошурою) | Що робити |
|---|---|---|
| Розмір різьби поза допуском | неправильна корекція радіуса фрези в програмі, через це неправильна траєкторія | скоригувати радіус фрезерування |
| Конічна різьба | висока подача; попутне фрезерування на великій довжині, фрезу відгинає | зменшити подачу; змінити напрямок на зустрічний |
| Погана якість різьби | висока швидкість різання; нежорстке закріплення інструмента або заготовки | поправити режими; перевірити закріплення |
До цих трьох рядків брошури додам помилки, які частіше трапляються на практиці (загальне знання, як правило):
- Фреза не під той крок. Одна фреза ріже один крок: фреза на M10×1,5 не нарізає M10×1,25, навіть якщо діаметр збігається.
- Затиск у цанзі ER. Брошура прямо не радить; як правило, причина в бітті та недостатній жорсткості такого затиску за бічного навантаження.
- Увесь припуск за один прохід у твердому матеріалі на великому кроці. Брошура радить ділити його на кілька проходів.
- Плутанина з напрямком. Під час переходу з правої різьби на ліву забувають змінити G02 на G03 або знак підйому.
- Довжина різьби більша за різальну частину. У багатовиткової фрези L1 має перекривати довжину різьби; інакше різьба вийде неповною.
- Немає контролю калібром. Розмір за радіусом траєкторії рахують за номіналом фрези, а реальний d1 може трохи відрізнятися: перевіряють першу деталь, а не вірять розрахунку.
- Зношування кромки не помічають. Конусність і зростання розміру нерідко пов’язані зі зношуванням фрези; як читати види зношування, розібрано в статті Знос пластин.
Часті запитання
Чи можна різати різьбу фрезою на токарному верстаті з ЧПК?
Брошура вимагає верстат з ЧПК із гвинтовою інтерполяцією й щонайменше трьома осями. Токарний верстат без привідного інструмента не підходить: фреза має обертатися, а вісь інструмента обводити отвір. На токарно-фрезерних центрах із привідним інструментом і осями C або Y це зазвичай можливо, але перевірте, чи є у вашій системі ЧПК гвинтова інтерполяція.
Чи можна однією фрезою різати і праву, і ліву різьбу?
Так, брошура підкреслює, що одна й та сама фреза підходить для лівої й правої, внутрішньої й зовнішньої, одно- й багатозаходової різьби. Змінюється програма. У загальному вигляді: права різьба з підйомом угору йде дугою G03, ліва за того самого підйому дугою G02.
Чи потрібне МОР?
Часто ні: коротка стружка йде стисненим повітрям, навіть на в’язких матеріалах. Брошура допускає МОР на чистовій обробці нержавіючої сталі, алюмінію, жароміцних сплавів і чавуну, в інших випадках радить повітря. Для глухих отворів випускаються багатовиткові фрези з каналом МОР.
Якого діаметра потрібен отвір під різьбофрезу?
Для кожної фрези в таблицях указано мінімальний діаметр попередньо просвердленого отвору: 5,1 мм для M6×1, 8,7 мм для M10×1,5, 14,2 мм для M16×2. Ці числа трохи більші за звичайні діаметри під мітчик, тому глибина профілю виходить трохи меншою за номінальну.
Чи можна однією фрезою нарізати інший крок?
Як правило, ні: крок задає профіль. Виняток дає одновиткова фреза: у брошурі сказано, що нею можна нарізати дрібніший крок, ніж указано, залежно від діаметра отвору. Діапазони кроків наведено в таблиці одновиткових фрез вище.
Чому різьба виходить конічною і що змінювати?
Причини за брошурою: надто висока подача й попутне фрезерування на великій довжині, коли фрезу відгинає. Зменште подачу й змініть напрямок на зустрічний; на глибокій різьбі допоможе схема у два проходи (3/4 і 4/4).
Підібрати в каталозі.
- Різьбофрези
- Патрони термозатискні
- Патрони фрезерні силові
- Оправки для інструмента з хвостовиком Weldon
- Пробка різьбова метрична (M)
- Кільце різьбове метричне (M)
- Мітчики машинно-ручні метричні однопрохідні
- Мітчики машинні твердосплавні
- Пластини змінні різьбові (для токарної різьби)
- Різці (оправки) різьбові
Не впевнені, чи потрібна різьбофреза, чи вистачить мітчика? Напишіть у чат на сайті матеріал, різьбу, глибину й тип верстата: підкажемо, що підійде.
Інструмент зі статті
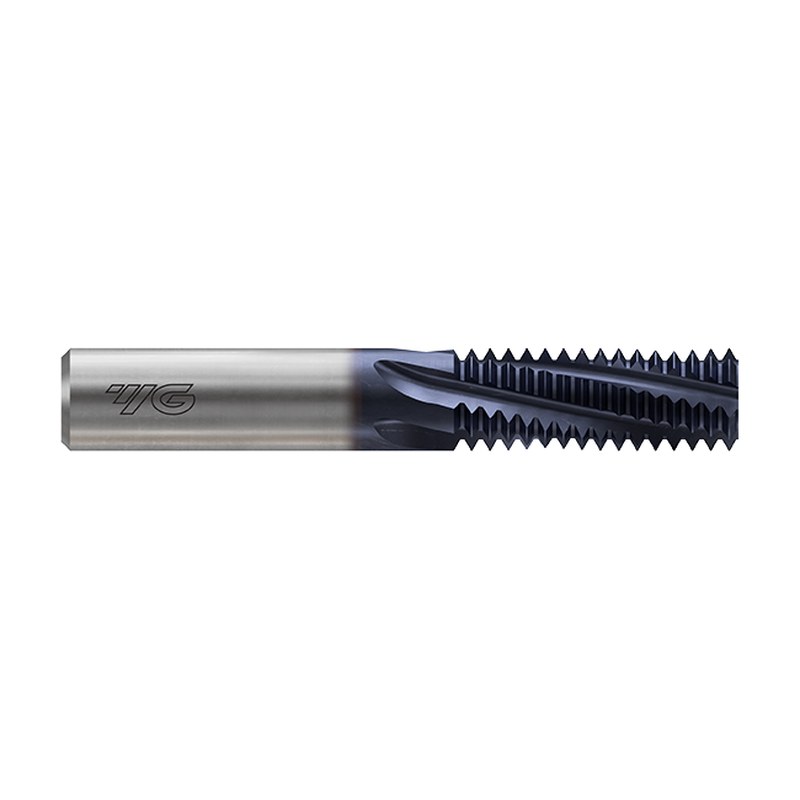 Різьбофреза М16х1.5 D12мм хвостовик 12мм z=4 твердий сплав з покриттям TiAlN YG-1 L1212610
 Фреза різьбонарізна твердосплавна з ц/хв M8x1.25 однозахідна d6.0x16x50мм HRC58 з покриттям TiSiN AGIR
 Різьбофреза тризахідна твердосплавна М 6.0х1.0 (D4.8х12х D6х50х3T) по сталі з покриттям TiXCo OTTIMO Різьбофреза тризахідна твердосплавна М 5.0х0.8 (D3.9х10х D4х50х3T) по сталі з покриттям TiXCo OTTIMO
 Різьбофреза однозахідна твердосплавна М 8.0х1.25 (D5.9х24х D6х50х3T) по сталі з покриттям TiXCo OTTIMO
 Різьбофреза однозахідна твердосплавна М 6.0х1.0 (D4.8х18х D6х50х3T) по сталі з покриттям TiXCo OTTIMO
 Різьбофреза однозахідна твердосплавна М 6.0х1.0 (D4.8х18х D6х50х3T) по алюмінію OTTIMO Різьбофреза однозахідна твердосплавна М 5.0х0.8 (D3.9х15х D4х50х3T) по алюмінію OTTIMO
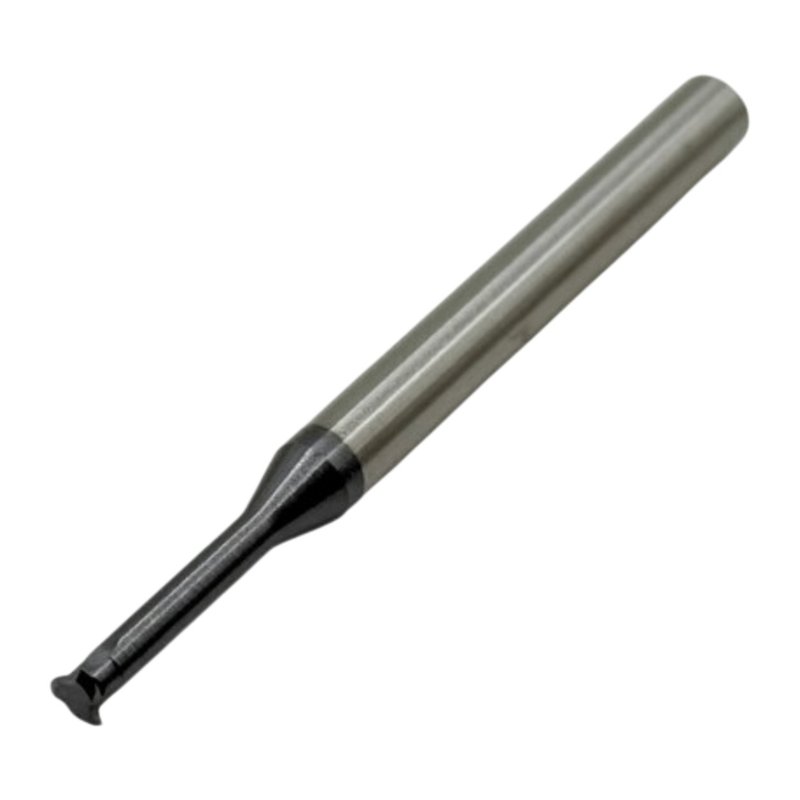 Різьбофреза однозахідна твердосплавна М 4.0х0.7 (D3.15х12х D4х50х3T) по сталі з покриттям TiXCo OTTIMO
Не знайшли свій розмір — опишіть задачу, підберемо. Запитати консультанта →