
 RU
 UA

Балансування оснастки: що означає G2,5 при 30000 об/хв, формула e = 9549·G/n та класи для патронів і гайок ER
Позначення «G2,5 30000» на оправці — це допуск на залишковий дисбаланс, розрахований для 30 000 обертів на хвилину: для класу G2,5 він становить 0,8 г·мм на кілограм маси. Клас не можна читати окремо від обертів: допуск рахують за формулою e = 9549 · G / n, тому G2,5 при 20 000 об/хв (e = 1,19) м’якший за G2,5 при 30 000 (e = 0,80), а G6,3 при 12 000 об/хв (e = 5,01) за відцентровою силою майже дорівнює G2,5 при 30 000. Нижче: виведення й перевірка формули, таблиці допусків, класи з каталогу BR за типами патронів і хвостовиків, довгі виконання, для яких клас не вказано, та приклад вибору оправки для шпинделя на 18 000 об/хв.
Що таке дисбаланс і навіщо його нормують
В ідеальної обертової збірки центр мас лежить на осі шпинделя. У реальної він зміщений на частки мікрометра або на кілька мікрометрів: через допуски виготовлення, пази під ключ гайки, гвинти Weldon, асиметрію різальної кромки фрези. Таке зміщення і є дисбалансом. Під час обертання воно створює відцентрову силу F = m · e · ω², де m — маса, e — зміщення центра мас, ω — кутова швидкість. Сила обертається разом зі шпинделем, а зростає з квадратом обертів: при подвоєнні частоти обертання навантаження від того самого дисбалансу збільшується вчетверо.
Практичний наслідок: вібрація, навантаження на підшипники шпинделя, сліди на обробленій поверхні та прискорене викришування різальної кромки. Ці наслідки загальновідомі, розрахункових цифр щодо них каталог не наводить. Сам каталог BR говорить коротко: контроль балансу потрібен, щоб знизити можливі вібрації під час роботи, зношування інструмента та простої верстата й підвищити якість і безпеку фрезерування. Про те, як вібрація позначається на пластинах, написано в статті про зношування: Знос пластин.
Важливо не плутати дисбаланс із биттям. Биття — геометрична характеристика: наскільки вісь гнізда під інструмент зміщена відносно осі конуса. Дисбаланс — характеристика розподілу маси. Вони пов’язані (зміщена вісь гнізда зсуває й масу фрези), але перевіряються різними методами й нормуються різними числами. Биття в каталозі BR немає взагалі: із геометрії заявлено лише допуск конуса менше AT3 і клас балансування.
Як читати «G2,5 30000»
Запис складається з двох чисел: класу G і частоти обертання n. Каталог BR називає оправки «попередньо збалансованими» та вказує клас поруч із таблицею розмірів. Що стоїть за кожним символом, показано в таблиці.
| Символ | Що це | Одиниця | Зв’язок |
|---|---|---|---|
| G | клас якості балансування: чим менше число, тим жорсткіший допуск | мм/с | G = e · ω |
| n | оберти, для яких розрахований допуск | об/хв | ω = 2π · n / 60 |
| e | питомий залишковий дисбаланс: допустиме зміщення центра мас від осі | г·мм/кг (чисельно дорівнює мкм) | e = 9549 · G / n |
| m | маса обертової збірки: оправка, гайка, цанга, інструмент | кг | |
| U | допустимий залишковий дисбаланс усієї збірки | г·мм | U = e · m |
| F | відцентрова сила від залишкового дисбалансу | Н | F = m · e · ω² = m · G · ω |
Класи G утворюють ряд із кроком у 2,5 раза: G1, G2,5, G6,3, G16, G40. Це загальновідомий ряд стандарту ISO 1940-1 (у чинній редакції ISO 21940-11); у каталозі BR стандарт не названо, але позначення збігається. З ряду в каталозі трапляються лише G2,5 і G6,3.
Число після G каталог не називає граничними обертами оправки: це оберти, для яких розрахований допуск. Максимальної частоти обертання для патронів у каталозі немає взагалі, як немає зусилля затиску й крутного моменту. У технічних блоках за стандартами хвостовиків є окремий пункт: для високошвидкісних оправок максимальний клас G2,5 при 30 000 об/хв постачається на запит. У старого конуса DIN 2080 у таблицях колонки балансування немає зовсім, а для полігонального хвостовика ISO 26623-1 наведено один загальний пункт: G6,3 при 8 000.
Формула e = 9549 · G / n: перевірка й таблиця допусків
Число 9549 не вигадане, його легко отримати. Клас G за визначенням дорівнює добутку питомого дисбалансу e на кутову швидкість ω. Кутова швидкість у рад/с дорівнює 2π · n / 60. Якщо e виражати в мікрометрах (г·мм/кг), а G у мм/с, то e = 1000 · G / ω = 1000 · 60 · G / (2π · n) = 9549,3 · G / n. Перевірка для G2,5 при 30 000 об/хв: ω = 3141,6 рад/с, e = 2,5 · 1000 / 3141,6 = 0,796, тобто 0,80 г·мм/кг.
У таблиці допуск e розрахований для чотирьох класів і дев’яти частот обертання. З неї видно дві речі: допуск обернено пропорційний обертам (при подвоєнні обертів e удвічі менше) і кожен ступінь класу зсуває допуск у 2,5 раза.
| n, об/хв | G1 | G2,5 | G6,3 | G16 |
|---|---|---|---|---|
| 6 000 | 1,59 | 3,98 | 10,03 | 25,46 |
| 8 000 | 1,19 | 2,98 | 7,52 | 19,10 |
| 10 000 | 0,95 | 2,39 | 6,02 | 15,28 |
| 12 000 | 0,80 | 1,99 | 5,01 | 12,73 |
| 15 000 | 0,64 | 1,59 | 4,01 | 10,19 |
| 20 000 | 0,48 | 1,19 | 3,01 | 7,64 |
| 25 000 | 0,38 | 0,95 | 2,41 | 6,11 |
| 30 000 | 0,32 | 0,80 | 2,01 | 5,09 |
| 40 000 | 0,24 | 0,60 | 1,50 | 3,82 |

На графіку кожен клас — пряма, бо за логарифмічних осей залежність e ~ 1/n виглядає похилою лінією. Чим лінія нижча, тим жорсткіший допуск. Шість точок — пари, що трапляються в каталозі BR. Видно, що точки G2,5 лежать помітно нижче за точки G6,3, а всередині класу допуск стає жорсткішим із ростом обертів.
Від питомого дисбалансу до грамів
У паспорті оправки зазвичай стоїть клас G, але біля балансувального верстата технолог бачить залишок у грамах на міліметр. Переведення просте: U = e · m. Маса збірки в каталозі BR не вказана, тому в таблиці взято умовні маси (розрахунок, а не дані каталогу): легка збірка 1 кг і важка 2 кг.
| Клас і оберти | e, г·мм/кг | U при m = 1 кг, г·мм | U при m = 2 кг, г·мм | F при m = 2 кг, Н |
|---|---|---|---|---|
| G2,5 при 30 000 | 0,80 | 0,80 | 1,59 | 15,7 |
| G2,5 при 25 000 | 0,95 | 0,95 | 1,91 | 13,1 |
| G6,3 при 15 000 | 4,01 | 4,01 | 8,02 | 19,8 |
| G6,3 при 12 000 | 5,01 | 5,01 | 10,03 | 15,8 |
Щоб відчути масштаб: допуск 1,59 г·мм для збірки у 2 кг відповідає зайвим 0,064 грама на радіусі гайки ER32 (25 мм), тобто менше за одну десяту грама. Тому балансування роблять на верстаті, а не «на око», і тому навіть налипла стружка чи бруд під гайкою можуть вивести збірку із заявленого класу (загальна практика).
Колонка F показує відцентрову силу, яку дає граничний для класу дисбаланс на тих обертах, до яких цей клас прив’язаний: близько 13 – 20 Н (1,3 – 2 кгс), що обертаються разом зі шпинделем. Порівняння рядків дає несподіваний висновок: G6,3 при 12 000 (15,8 Н) і G2,5 при 30 000 (15,7 Н) створюють практично однакову силу. У другого клас жорсткіший, але й оберти вищі, а сила росте з квадратом обертів, тож на своїх обертах обидві оправки навантажують шпиндель майже однаково.
Які класи заявлено в каталозі BR
У каталозі шість різних пар «клас і оберти». Для кожної пораховано допуск e та відцентрову силу на 1 кг маси (F = m · G · ω).
| Пара | e, г·мм/кг | ω, рад/с | F на 1 кг, Н | Де трапляється в каталозі BR |
|---|---|---|---|---|
| G2,5 при 30 000 | 0,80 | 3 142 | 7,85 | двоконтактні ER (з вильотом до 100 мм); «високошвидкісні» оправки на запит |
| G2,5 при 25 000 | 0,95 | 2 618 | 6,54 | термопатрони всіх хвостовиків; двоконтактні насадні з каналом МОР; частина HSK-A під фрези з різьбою |
| G2,5 при 20 000 | 1,19 | 2 094 | 5,24 | патрони під фрези з різьбою на SK і BT; HSK-E і HSK-F (ER, ER Mini, Weldon, насадні) |
| G6,3 при 15 000 | 4,01 | 1 571 | 9,90 | ER на SK і BT (ISO40, ISO50); HSK-A: ER Mini, ER, EOC, Weldon, насадні |
| G6,3 при 12 000 | 5,01 | 1 257 | 7,92 | силові патрони; ER Mini, EOC, Weldon на SK і BT; ER на BT (ISO30); двоконтактні силові та під фрези з різьбою |
| G6,3 при 8 000 | 7,52 | 838 | 5,28 | полігональний хвостовик ISO 26623-1 (загальний пункт технічного блоку) |
Повну картину за типами патронів і хвостовиків показано в таблиці нижче. Її зібрано за колонками «BILANCIATURA» таблиць каталогу BR. «–» означає, що в таблицях колонка порожня або значення немає.
| Тип патрона | SK (DIN 69871) і BT (MAS 403) | HSK-A | HSK-E і HSK-F | Двоконтактні SK і BT |
|---|---|---|---|---|
| Силові | G6,3 / 12 000 | G6,3 / 12 000 | – | G6,3 / 12 000 |
| ER Mini | G6,3 / 12 000 | G6,3 / 15 000 | G2,5 / 20 000 | – |
| ER (збалансована гайка) | G6,3 / 15 000 (BT ISO30: 12 000) | G6,3 / 15 000 | G2,5 / 20 000 | G2,5 / 30 000 |
| EOC | G6,3 / 12 000 | G6,3 / 15 000 | – | – |
| Weldon, Whistle Notch | G6,3 / 12 000 | G6,3 / 15 000 | G2,5 / 20 000 | – |
| Насадні з каналом МОР | у таблиці немає | G6,3 / 15 000 | G2,5 / 20 000 | G2,5 / 25 000 |
| Під фрези з різьбою (screw-on) | G2,5 / 20 000 | G2,5 / 20 000 і 25 000 | G2,5 / 20 000 | G6,3 / 12 000 |
| Термопатрони | G2,5 / 25 000 | G2,5 / 25 000 | G2,5 / 25 000 | G2,5 / 25 000 |
Що з таблиці випливає. По-перше, найжорсткіший допуск у двоконтактних ER: e = 0,80 проти 4,01 в звичайних ER на SK, тобто в п’ять разів жорсткіше. Зворотний бік: його заявлено лише для вильотів до 100 мм, а двоконтактна посадка працює тільки в шпинделі, розрахованому на подвійний контакт; як улаштовані такі конуси, розібрано в статті Конуси SK (DIN 69871), BT (MAS 403) і HSK A/E/F. По-друге, у HSK-E і HSK-F на ER-патронах клас жорсткіший, ніж у HSK-A: 1,19 проти 4,01, тобто в 3,4 раза. По-третє, термопатрони в усіх хвостовиках мають одну й ту саму пару G2,5 при 25 000, і в каталозі це єдиний тип, у якого клас не залежить від стандарту конуса. По-четверте, силові патрони й EOC залишаються в класі G6,3 в усіх рядках. По-п’яте, «попередньо збалансовані» — формулювання каталогу. Одно- чи двоплощинне балансування, з якою комплектацією (гайка, цанга, штревель) і при якій масі проводили контроль, у тексті не сказано. Верстати, на яких контролюють баланс, у каталозі названо: Haimer Tool Dynamic 2002.
Про вибір за хвостовиком і стандартом (SK, BT, HSK, КМ) докладно в статті Фрезерні патрони й оправи.
Довгі виконання: де в каталозі порожня клітинка
У патронів із великим вильотом колонка «BILANCIATURA» в каталозі порожня. Це видно по багатьох таблицях: що довший патрон, то частіше замість класу стоїть прочерк.
| Тип і хвостовик | Виліт H, мм, із зазначеним класом | Виліт H, мм, без класу |
|---|---|---|
| ER на SK30, SK40, SK50 (звичайні) | 55 – 100: G6,3 / 15 000 | 130, 160, 200 |
| ER на BT30, BT40, BT50 (звичайні) | 60 – 100: G6,3 / 15 000 (ISO30: 12 000) | 130, 160, 200 |
| ER двоконтактні на SK50 | 70 – 100: G2,5 / 30 000 | 160, 200 |
| ER Mini на SK40 і SK50 | 70 – 100 і 160: G6,3 / 12 000 | 130, 200 (при H = 160 клас є) |
| EOC на SK і BT | 70 – 80: G6,3 / 12 000 | 100, 130 |
Каталог цю закономірність не коментує. Висновок із самих таблиць: для довгих виконань клас не гарантується. Це не означає, що патрон погано збалансований, це означає, що цифри в каталозі немає. Загальновідома причина, чому довгі виконання виділяються: маса і плече зростають, тому досягти того самого допуску складніше, а прогин подовженої оправки на високих обертах додає власний внесок у вібрацію. Рядок ER Mini показує, що й самі таблиці не зовсім послідовні: у H = 160 мм клас указано, а в сусідніх 130 і 200 мм немає. Для замовлення довгої оправки клас балансування краще уточнити в постачальника письмово.
Збалансовані гайки й цанги ER
Гайка ER — деталь, що обертається, з пазами під ключ, і її маса несиметрична за визначенням. Тому в каталозі BR для ER-патронів є окрема позиція «Ghiere ER bilanciate standard»: збалансовані стандартні гайки за DIN 6499. Слово «збалансовані» в каталозі стосується лише їх: гайки ER Mini (артикули GHRMN) та EOC (GHROS) так не названо.
| Розмір ER | Артикул гайки | D, мм | L, мм | Різьба M |
|---|---|---|---|---|
| ER16 | 916GHREQ | 32 | 17 | M22x1,5 |
| ER20 | 920GHREQ | 35 | 19 | M25x1,5 |
| ER25 | 925GHREQ | 42 | 20 | M32x1,5 |
| ER32 | 932GHREQ | 50 | 22,5 | M40x1,5 |
| ER40 | 940GHREQ | 63 | 25,5 | M50x1,5 |
| ER50 | 950GHREQ | 78 | 35,5 | M64x2 |
У таблицях самих ER-патронів у колонці гайки стоять саме ці артикули GHREQ, тобто клас G6,3 при 15 000 у таблицях прив’язаний до патрона з такою гайкою. Про балансування цанг каталог нічого не говорить. Звичайна практика така: гайку й цангу міняти лише на деталі того самого розміру та якості, а на високих обертах і при малому допуску балансувати збірку цілком, а не одну оправку. Докладніше про самі цанги ER, їхні класи точності й діапазони затиску: Цанги ER8, ER11, ER16, ER20, ER25, ER32, ER40, ER50; про герметичні цанги, цанги з подачею МОР і для мітчиків: Цанги ER, ERS і герметичні.
Що відбувається на обертах вище заявлених
Пара «клас і оберти» фіксує допуск e. У конкретної оправки залишкове зміщення центра мас не перевищує цього допуску. Якщо запустити її на вищих обертах, зміщення залишиться тим самим, а от G = e · ω зросте пропорційно частоті обертання. Припущення «e не змінюється» звичайне для інженерної практики; у каталозі про це не сказано. У таблиці показано, у що перетворюється заявлений клас при різних обертах.
| Заявлено | 8 000 | 12 000 | 15 000 | 18 000 | 20 000 | 25 000 | 30 000 |
|---|---|---|---|---|---|---|---|
| G6,3 при 12 000 (e = 5,01) | 4,2 | 6,3 | 7,9 | 9,5 | 10,5 | 13,1 | 15,8 |
| G6,3 при 15 000 (e = 4,01) | 3,4 | 5,0 | 6,3 | 7,6 | 8,4 | 10,5 | 12,6 |
| G2,5 при 20 000 (e = 1,19) | 1,0 | 1,5 | 1,9 | 2,2 | 2,5 | 3,1 | 3,8 |
| G2,5 при 25 000 (e = 0,95) | 0,8 | 1,2 | 1,5 | 1,8 | 2,0 | 2,5 | 3,0 |
| G2,5 при 30 000 (e = 0,80) | 0,7 | 1,0 | 1,3 | 1,5 | 1,7 | 2,1 | 2,5 |
У клітинках стоїть фактичний клас G (мм/с) при сталому e: розрахунок, а не вимірювання. Стовпці правіше «своїх» обертів дають результат гірший за заявлений: оправка G6,3 при 12 000, розкручена до 25 000 об/хв, поводиться як G13,1, тобто вже недалеко від G16. Ліворуч від «своїх» обертів лишається запас.

Приклад: шпиндель до 18 000 об/хв, оправка ER32 на SK40
Завдання: вертикальний обробний центр, шпиндель розганяється до 18 000 об/хв, потрібна оправка SK40 під цангу ER32, виліт близько 100 мм. Міркуємо за кроками.
- Які оберти потрібні насправді. Це визначає інструмент, а не верстат: n = 1000 · Vc / (π · D). Наприклад, фреза Ø10 мм при швидкості різання 300 м/хв дає близько 9 550 об/хв; фреза Ø3 мм при тій самій швидкості близько 31 800. Калькулятор режимів: Калькулятор режимів різання. Якщо реальні оберти не вищі за 15 000, заявлений клас витримано; якщо вищі, рахуємо G = e · ω.
- Що заявлено для ER32 на SK40 з H = 100 мм. G6,3 при 15 000, тобто e = 4,01 г·мм/кг.
- Перерахунок на 18 000. G = 6,3 · 18 000 / 15 000 = 7,6. Оправка поводиться як G7,6: на 20 % гірше за заявлене, але ще далеко від G16.
- Альтернативи за каталогом. Двоконтактний ER (H до 100 мм): заявлено G2,5 при 30 000, на 18 000 це G1,5. Термопатрон: G2,5 при 25 000, на 18 000 це G1,8. Але двоконтактна оправка розкриває свої переваги лише в шпинделі, розрахованому на подвійний контакт, а термопатрону потрібен нагрівач (загальна практика).
- Якщо потрібен виліт 130 мм і більше. У звичайних ER на SK клас у цих рядках не вказано. Або беремо виліт 100 і коротше, або запитуємо клас письмово, або віддаємо збірку (оправка, гайка, цанга, фреза) на балансування.
Коли вистачає G6,3, а коли потрібен G2,5
Ці орієнтири із загальної практики, а не з каталогу: на обертах приблизно до 10 000 на хвилину й у режимах чорнового фрезерування класу G6,3 зазвичай достатньо; від 15 000 і вище, особливо при чистовій обробці та з малим діаметром фрези, краще брати оправки G2,5; при 25 000 і вище дивляться вже на G2,5 з мінімальним вильотом або на збірку, збалансовану цілком. Це «як правило», а не норма: рішення залежить від шпинделя, верстата й вимог до поверхні.
Типові помилки при виборі за класом балансування
- Порівнювати числа G, не дивлячись на оберти. G2,5 при 20 000 допускає e = 1,19, G2,5 при 30 000 лише 0,80. Порівнюйте e, а не G.
- Вважати число після G граничними обертами оправки. У каталозі BR максимальної частоти обертання патронів немає; це оберти, для яких розрахований допуск.
- Не помічати порожню клітинку. У довгих виконань ER, ER Mini та EOC клас у таблицях не вказано, і чекати від них класу короткого побратима не можна.
- Ставити оправку «G6,3 при 12 000» на шпиндель 24 000 об/хв. На таких обертах вона поводиться як G12,6 (e = 5,01 залишається), хоча на етикетці написано G6,3.
- Вважати e биттям. Чисельно г·мм/кг збігається з мкм, але це еквівалентне зміщення центра мас, а не геометрія посадки.
- Балансувати лише оправку. Гайка, цанга, фреза й штревель додають свій внесок; при високих обертах і малому допуску потрібна збірка (загальна практика).
- Замінити збалансовану гайку на будь-яку. У каталозі клас прив’язаний до патрона з гайкою GHREQ; чужа гайка з іншими пазами та масою може змінити клас (загальна практика).
- Чекати від класу неможливого. Балансування не лікує биття, погану цангу, нежорсткий виліт і неправильні режими.
Часті запитання
Що означає G2,5 30000 на патроні?
Це клас якості балансування G2,5 для частоти обертання 30 000 об/хв. За формулою e = 9549 · G / n допустимий залишковий дисбаланс становить 0,80 г·мм на кілограм маси, тобто центр мас зміщений від осі не більше ніж на 0,8 мкм. Для двокілограмової збірки це 1,6 г·мм.
Як перевести клас балансування в грами?
Спочатку порахуйте e = 9549 · G / n, потім помножте на масу збірки в кілограмах: U = e · m, у г·мм. Щоб отримати масу на конкретному радіусі, поділіть U на радіус у міліметрах. Наприклад, U = 1,59 г·мм на радіусі 25 мм відповідає приблизно 0,064 г.
Чи потрібне балансування оснастки на 8 000 об/хв?
Допуск при цих обертах м’який: для G6,3 він дорівнює 7,52 г·мм/кг, а відцентрова сила від граничного дисбалансу на кілограм маси близько 5 Н. Багато хто працює в такому режимі на оправках із заявленим G6,3. Каталог BR про це не висловлюється: він лише вказує клас. Якщо шпиндель не піднімається вище 10 000 об/хв, клас G6,3 зазвичай достатній (загальна практика).
Чому в патронів із великим вильотом немає класу балансування?
Каталог BR цього не пояснює. За таблицями видно, що в ER, ER Mini та EOC із вильотами від 100 – 130 мм колонка порожня. Висновок: для цих виконань клас не заявлено. Якщо він потрібен, його запитують у постачальника окремо.
Чи можна використовувати оправку G6,3 на 20 000 об/хв?
Можна, якщо верстат і поверхня це допускають, але фактичний клас буде гіршим за заявлений: оправка G6,3 при 15 000 на 20 000 поводиться як G8,4, а G6,3 при 12 000 як G10,5. Якщо на заявлених обертах усе було гаразд, а на вашому режимі з’явилися вібрація й сліди на поверхні, варто розглянути оправку класу G2,5.
Чи потрібна збалансована гайка ER?
У каталозі BR патрони ER у таблицях указані з гайками GHREQ, які названо збалансованими стандартними за DIN 6499. Для звичайних обертів це хороший варіант за замовчуванням. На високих обертах гайку й цангу краще добирати в тому самому класі, що й патрон, а при малому допуску балансувати всю збірку.
Підібрати в каталозі.
- Патрони, оправки для верстатів
- Патрони цангові з хвостовиком 7:24 (SK, BT)
- Патрони цангові з хвостовиком HSK
- Патрони термозатискні
- Патрони фрезерні силові
- Оправки для інструменту з хвостовиком Weldon
- Цанги
- Гайки до цангових патронів
Не впевнені, який клас балансування потрібен? Напишіть у чат на сайті оберти шпинделя, тип хвостовика й виліт: підкажемо відповідну оправку.
Інструмент зі статті
 Патрон цанговий прецизійний SK 50 85х95мм 0,005мм до цанг OZ 3-40мм DIN69871 форма AD DEGERLI Патрон цанговий прецизійний SK 50 72х80мм 0,005мм до цанг OZ 3-32мм DIN69871 форма AD DEGERLI Патрон цанговий прецизійний SK 50 60х70мм 0,005мм до цанг OZ 2-25мм DIN69871 форма AD DEGERLI
 Патрон цанговий прецизійний SK 50 63х80мм 0,005мм до цанг ER40 2-26мм DIN69871 форма AD DEGERLI
 Патрон цанговий прецизійний SK 50 63х160мм 0,005мм до цанг ER40 2-26мм DIN69871 форма AD DEGERLI
 Патрон цанговий прецизійний SK 50 63х100мм 0,005мм до цанг ER40 2-26мм DIN69871 форма AD DEGERLI
 Патрон цанговий прецизійний HSK-A 63 63х160мм 0,005мм до цанг ER40 3-26мм DIN69893-1 форма AD DEGERLI
 Патрон цанговий прецизійний HSK-A 63 63х120мм 0,005мм до цанг ER40 3-26мм DIN69893-1 форма AD DEGERLI
 Патрон цанговий прецизійний HSK-A 63 50х75мм 0,005мм до цанг ER32 2-20мм DIN69893-1 форма AD DEGERLI
 Патрон цанговий прецизійний HSK-A 63 50х130мм 0,005мм до цанг ER32 2-20мм DIN69893-1 форма AD DEGERLI
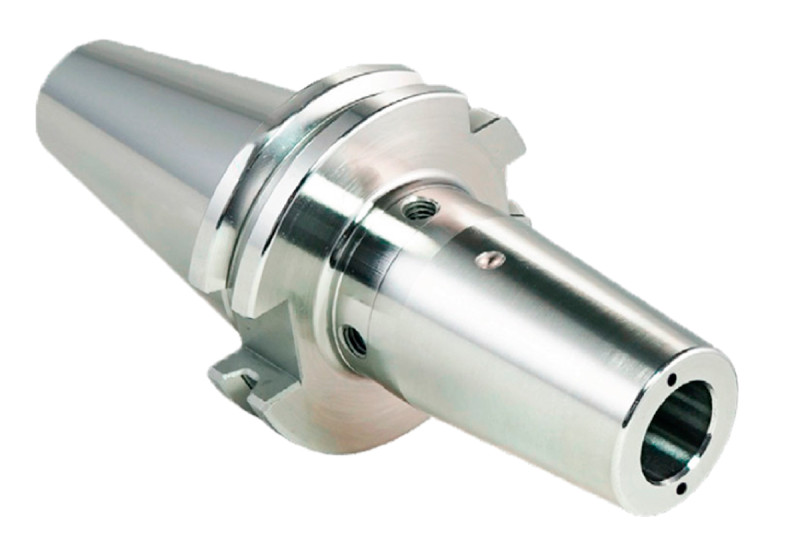
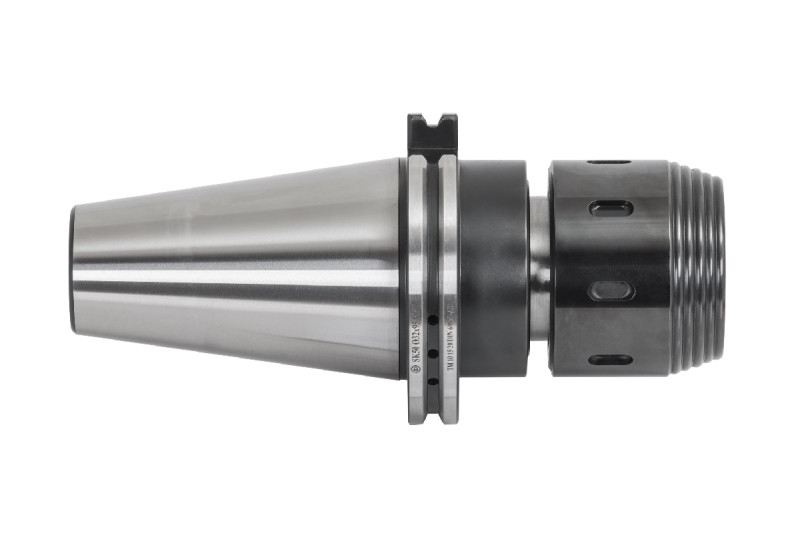 Патрон фрезерний SK 50 силовий прецизійний D20х70мм 0,005мм по DIN69871 форма AD DEGERLI Патрон фрезерний SK 40 силовий прецизійний D32х100мм 0,005мм по DIN69871 форма AD DEGERLI
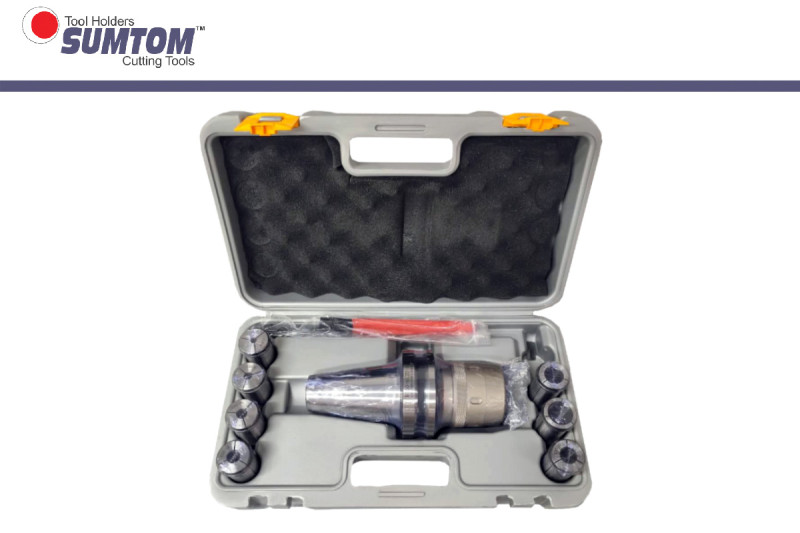 Набір цанг d6-8-10-12-16-20-25мм з силовим фрезерним патроном BT 50 D32х110мм з ключом 9од. у пл. валізі SUMTOM
Не знайшли свій розмір — опишіть задачу, підберемо. Запитати консультанта →