
 RU
 UA

Різьбонарізання на верстатах із ЧПК: цикл G76, кількість проходів, подача й приклад програми
Різьбу на токарному верстаті з ЧПК нарізають циклом G76 (формат Fanuc): у ньому задають висоту профілю, глибину першого проходу, кількість чистових проходів, кут подачі й крок. Головне, що потрібно порахувати: висоту профілю (для метричної різьби 0,6134 · P), кінцевий діаметр і кількість проходів. Подача на кожному наступному проході зменшується, щоб переріз стружки лишався сталим. Нижче — формули, параметри циклу, таблиця кількості проходів, приклад програми для M20×2,5 і типові помилки. Для верстатів Haas і Siemens синтаксис відрізняється, принцип той самий.

Що порахувати перед програмою
| Що | Формула (метрична зовнішня) | Приклад M20×2,5 |
|---|---|---|
| Висота профілю (глибина різьби) k | k = 0,6134 · P | 1,534 мм |
| Внутрішній діаметр d₃ | d₃ = d − 1,2269 · P | 20 − 3,067 = 16,933 мм |
| Подача при різьбі | F = P | 2,5 мм/об |
| Оберти (обмеження за подачею осі Z) | n ≤ Fмакс / P | за Fмакс = 3000 мм/хв → n ≤ 1200 |
| Оберти за швидкістю різання | n = 1000 · Vc / (π · d) | Vc = 100 → n ≈ 1590, беремо менше з двох |
Для внутрішньої різьби діаметр отвору під різьбу беруть за таблицею «Яке свердло під різьбу», а висоту профілю рахують за тим самим коефіцієнтом (внутрішня різьба має профіль трохи нижчий: 0,5413 · P за розрахунку за основним профілем). Обов’язково звіряйтеся зі стандартом ГОСТ 24705 / ISO 261.
Цикл G76: параметри
| Параметр | Що означає | Типове значення |
|---|---|---|
| P (m) | кількість чистових проходів (01–99) | 01–02 |
| P (r) | величина фаски на виході з різьби (у частках кроку) | 00 — без фаски; 10 — 1,0 · P |
| P (a) | кут профілю різця (подача по бічній стороні) | 60 — метрична; 55 — дюймова й трубна; 29/30 — трапецеїдальна |
| Q (Δdmin) | мінімальна глибина проходу, мкм | 50–100 |
| R (d) | припуск на чистовий прохід, мм | 0,02–0,05 |
| X, Z | кінець різьби (діаметр і координата) | X = d₃, Z — кінець довжини |
| P (k) | висота профілю, мкм (радіус) | 1534 для M20×2,5 |
| Q (Δd) | глибина першого проходу, мкм | 300–500 |
| F | крок різьби, мм | 2,5 |
Приклад програми: M20×2,5, довжина 30 мм
G0 X22. Z4. ; підведення: на 2 мм більше за діаметр, перед різьбою 4 мм (2–3 кроки)
G76 P010060 Q100 R0.05
G76 X16.933 Z-30. P1534 Q450 F2.5
G0 X100. Z100.
Розшифровка першого рядка G76: P010060 — один чистовий прохід (01), без фаски (00), кут профілю 60°. Q100 — мінімальна глибина проходу 0,1 мм, R0.05 — припуск на чистовий прохід 0,05 мм. Другий рядок: X16.933 — внутрішній діаметр, Z-30. — кінець різьби, P1534 — висота профілю в мікронах, Q450 — глибина першого проходу 0,45 мм, F2.5 — крок.
Кількість проходів і глибина
| Крок P, мм | Кількість проходів (орієнтир) | Перший прохід Q, мм |
|---|---|---|
| 1,0 | 5–6 | 0,25–0,30 |
| 1,5 | 6–8 | 0,30–0,35 |
| 2,0 | 8–10 | 0,35–0,40 |
| 2,5 | 9–12 | 0,40–0,50 |
| 3,0 | 10–14 | 0,45–0,55 |
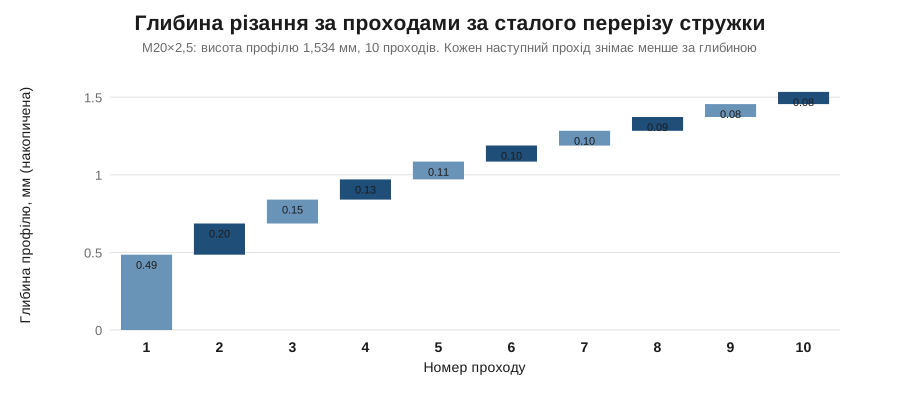
Принцип: глибина i-го проходу = k · √(i / N) − попередня накопичена. Чим менший крок і твердіший матеріал, тим більше проходів і менший перший. Для нержавійної сталі перший прохід робіть на 20–30 % меншим.
Радіальна чи бічна подача
| Спосіб | Як іде пластина | Коли брати |
|---|---|---|
| Радіальна (кут 0) | перпендикулярно осі: ріжуть обидві сторони профілю | крок до 1,5 мм, потрібна рівна стружка, крихкі матеріали |
| Бічна (кут 29–30°) | по одній стороні профілю: тонша стружка, краще відвід | крок від 1,5 мм, нержавійка, в’язкі матеріали |
| Поперемінна | чергує сторони | великі кроки, внутрішня різьба |
Типові помилки
- Різьба «тягнеться» або йде нерівно. Подача за Z обмежена: занадто високі оберти. Рахуйте n ≤ Fмакс / P.
- Перший прохід занадто глибокий. Скол пластини й «зрив» різьби; для нержавійки — на 20–30 % менше.
- Немає розбігу. Підведення має бути щонайменше 2–3 кроки до початку різьби, щоб подача вийшла на задану.
- Немає канавки виходу. У різьби до упору потрібна проточка, інакше пластина ламається на виході.
- Невірна підкладка. Кут підйому різьби не збігся з нахилом пластини: швидко зношується одна сторона.
Підкладку добирайте за статтею про різьбові тримачі, пластини й маркування — за статтею про різьбові пластини 16ER, 16IR.
Часті запитання
Як нарізати ліву різьбу циклом G76?
Змінюють напрямок обертання шпинделя (M04 замість M03) або напрямок подачі за Z; решта параметрів ті самі. У внутрішньої різьби напрямок зворотний зовнішній.
Що робити, якщо крок різьби змінюється за довжиною?
Перевірте синхронізацію шпинделя й подачі, люфт ходового гвинта, і що оберти не перевищують допустимих для подачі осі Z. Різьба нарізається точно, лише якщо вісь і шпиндель синхронні.
Чим G76 відрізняється від G92?
G92 — однопроходний цикл, кожен прохід задаєте окремим рядком. G76 сам рахує глибини проходів за заданими параметрами й коротший у записі.
Чи потрібна МОР під час нарізання різьби пластиною?
Так, особливо на нержавійних сталях: вона відводить тепло й стружку. Для чавуну можна всуху.
Як перевірити різьбу після нарізання?
Різьбовими калібрами (пробка ПР/НЕ, кільце) або шаблоном кроку. Для відповідальних деталей — вимірювання за профілем.
Розділи каталогу та статті
- Резцы (державки) резьбовые
- Пластины резьбовые для наружной резьбы
- Пластины резьбовые для внутренней резьбы
- Пластины резьбовые нейтральные
- Пластины сменные резьбовые
- Резцы токарные резьбовые для наружной резьбы
- Резцы токарные резьбовые для внутренней резьбы
- Стаття: різьбові калібри-пробки ГОСТ 17756
- Стаття: різьбові тримачі й підкладні пластини
Підберемо тримач і пластину під вашу різьбу та верстат: напишіть у чат на сайті.
Дивіться також: Різьбонарізання на верстатах із ЧПК.
Інструмент зі статті
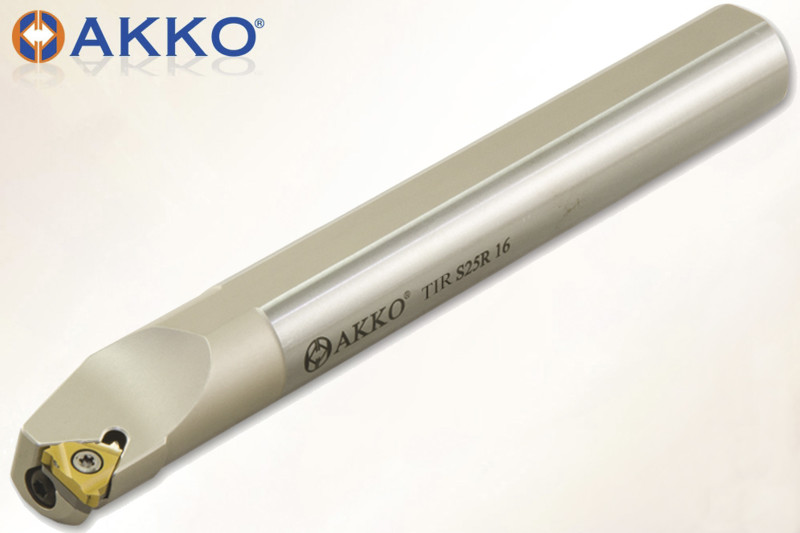
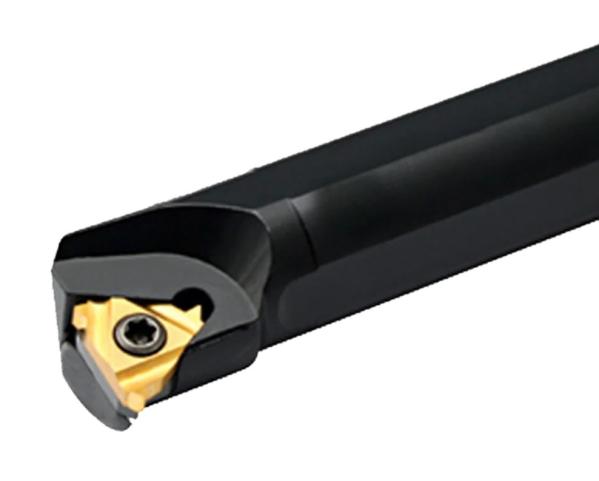 Різець (державка) різьбовий внутрішній SNR 0008 K11 під пластину 11IR OTTIMO
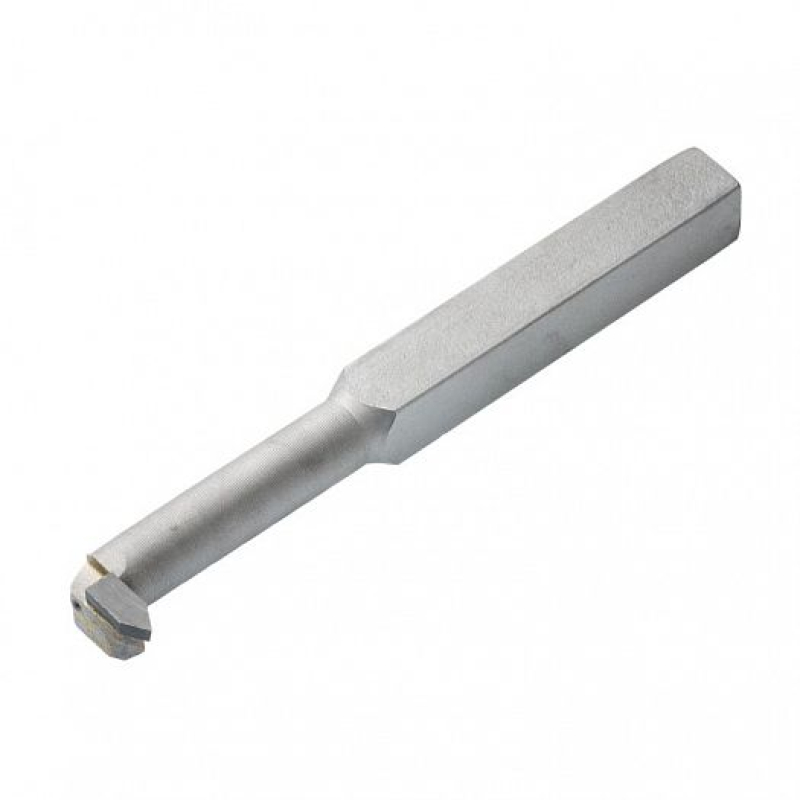 Різець різьбовий для внутрішньої різьби 12х12х140 ВК8 2662-0003 ЧІЗ ГОСТ 18885-73

 Твердосплавна пластина різьбова 22IR 4.0ISO VDL155 для внутрішньої різьби VORGEN
Не знайшли свій розмір — опишіть задачу, підберемо. Запитати консультанта →