
 RU
 UA

Резьбовые державки: как выбрать подкладную пластину и угол наклона пластины по шагу и диаметру
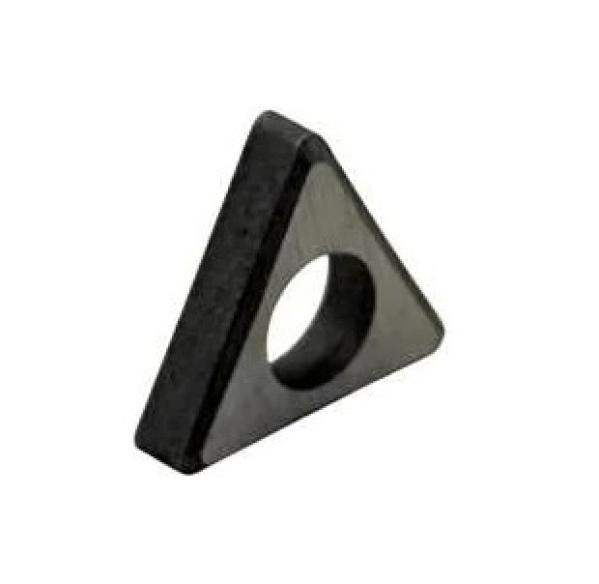
Подкладная пластина в резьбовом резце задаёт наклон режущей пластины, который должен совпасть с углом подъёма витка резьбы. Если угол не совпадает, одна из боковых кромок трётся о резьбу, быстрее изнашивается и искажает профиль. У большинства державок стоит стандартная подкладка (например, 1,5°), и для типовых резьб её менять не нужно. Но для малых диаметров с крупным шагом и для больших диаметров с мелким шагом подкладку подбирают по расчёту. Ниже формула, график, таблица для M6–M64 и правила для правой и левой резьбы.

Зачем нужен наклон пластины
Резьба — винтовая линия: каждый виток поднимается на шаг P за оборот. Угол подъёма β зависит от шага и среднего диаметра резьбы. Пластина должна стоять под этим углом, тогда у обеих боковых сторон профиля одинаковый задний угол. Если наклон мал, давит и трётся сторона, на которой винтовая линия «уходит» от пластины; если велик — другая. Результат: неравномерный износ, вибрация, кривой профиль и пережог на нержавеющих сталях.
Как посчитать угол подъёма резьбы
Формула: tg β = P / (π · d₂), где P — шаг, d₂ — средний диаметр резьбы. Для метрической резьбы d₂ ≈ d − 0,6495 · P. Пример: M20×2,5: d₂ = 20 − 1,62 = 18,38 мм, tg β = 2,5 / (3,1416 · 18,38) = 0,0433, β ≈ 2,5°.
Правило замены: если угол подъёма β находится в пределах 1–2°, стандартная подкладка (1,5°) подходит. Если β меньше 1° или больше 2°, подкладку нужно менять на пластину с ближайшим углом. Стандартный угол и набор подкладок зависят от производителя: у державок AKKO он 1,5°, в линейке есть подкладки с наклоном −1,5°, +0,5°, +2,5°, +3,5° и +4,5°. Уточняйте по каталогу вашей державки.
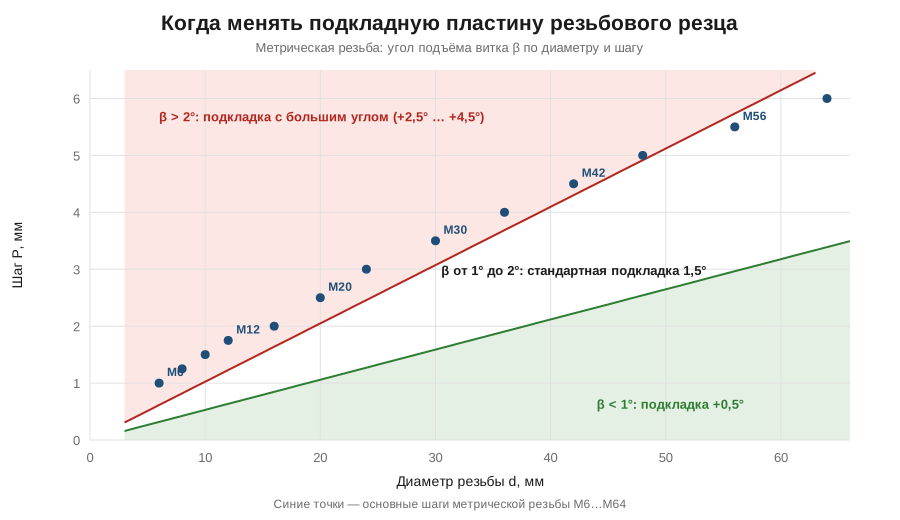
Таблица: угол подъёма и подкладка для M6–M64
| Резьба | d₂, мм | β | Подкладка |
|---|---|---|---|
| M6×1 | 5.35 | 3,40° | +3,5° |
| M6×0,75 | 5.51 | 2,48° | +2,5° |
| M8×1,25 | 7.19 | 3,17° | +3,5° |
| M8×1 | 7.35 | 2,48° | +2,5° |
| M10×1,5 | 9.03 | 3,03° | +3,5° |
| M10×1 | 9.35 | 1,95° | стандартная 1,5° |
| M12×1,75 | 10.86 | 2,94° | +2,5° |
| M12×1,25 | 11.19 | 2,04° | +2,5° |
| M16×2 | 14.70 | 2,48° | +2,5° |
| M16×1,5 | 15.03 | 1,82° | стандартная 1,5° |
| M20×2,5 | 18.38 | 2,48° | +2,5° |
| M20×1,5 | 19.03 | 1,44° | стандартная 1,5° |
| M24×3 | 22.05 | 2,48° | +2,5° |
| M30×3,5 | 27.73 | 2,30° | +2,5° |
| M30×2 | 28.70 | 1,27° | стандартная 1,5° |
| M36×4 | 33.40 | 2,18° | +2,5° |
| M42×4,5 | 39.08 | 2,10° | +2,5° |
| M48×5 | 44.75 | 2,04° | +2,5° |
| M48×2 | 46.70 | 0,78° | +0,5° |
| M56×5,5 | 52.43 | 1,91° | стандартная 1,5° |
| M64×6 | 60.10 | 1,82° | стандартная 1,5° |
| M64×2 | 62.70 | 0,58° | +0,5° |
Таблица посчитана по формуле выше; подкладка подбрана по ближайшему углу из набора (−1,5°, +0,5°, +1,5°, +2,5°, +3,5°, +4,5°). Для резьб вне таблицы считайте самостоятельно.
Правая и левая резьба, правая и левая державка
Подкладка нужна и для нестандартных комбинаций. Если правая резьба нарезается левой державкой (или левая правой), угол подъёма направлен против наклона пластины, и подкладку берут с отрицательным углом. Высота центра при этом не меняется. Правило запоминается так: по направлению подъёма резьбы пластина должна «следовать» за винтовой линией, а не идти против неё.
Как проверить на практике
- Нарежьте пробную резьбу и посмотрите на износ кромок: должен быть ровным с обеих сторон.
- Если одна кромка заметно вырабатывается быстрее, подкладка не подходит: поменяйте на соседний угол.
- Проверьте высоту вершины пластины относительно оси: ошибка в несколько десятых мм искажает профиль так же, как неверный наклон.
- На внутренней резьбе малого диаметра учитывайте вылет оправки: тонкая державка вибрирует, угол наклона на это не повлияет.
Частые ошибки
- Менять подкладку всегда, «на всякий случай»: для β от 1 до 2° стандартная подходит.
- Не менять на малых диаметрах с крупным шагом (M6–M12): β около 3°, нужна +3,5° или +2,5°.
- Путать подкладки для наружной (E) и внутренней (I) резьбы: они зеркальны.
- Ставить подкладку от другой серии державки: у каждого размера (16, 22, 27) свои подкладки.
- Забывать затянуть винт после замены подкладки: пластина «гуляет» и портит резьбу.
Частые вопросы
Всегда ли нужно менять подкладку?
Нет. Для угла подъёма 1–2° стандартная подкладка подходит. Менять нужно на малых диаметрах с большим шагом (β больше 2°) и на больших диаметрах с мелким шагом (β меньше 1°).
Какая подкладка нужна для M10×1,5?
Угол подъёма около 3°, поэтому нужна подкладка с наклоном +3,5° (или +2,5°, если такой нет). Стандартная 1,5° даст неравномерный износ.
Чем подкладка для внутренней резьбы отличается от наружной?
Они зеркальны по наклону: подкладки E (External) для наружных державок, I (Internal) для внутренних. Подбирайте по маркировке державки.
Как понять, что подкладка не подходит?
Одна боковая кромка изнашивается и «лижется» быстрее другой, профиль получается с заусенцем или кривым, растёт вибрация.
Влияет ли подкладка на высоту центра?
Нет: она меняет только наклон пластины, высота вершины остаётся прежней. Проверяйте её отдельно.
Нужна ли подкладка для дюймовой и трубной резьбы?
Принцип тот же: считайте угол подъёма по шагу и среднему диаметру. У трубной и конической резьбы профиль другой, но формула угла подъёма остаётся.
Разделы каталога и статьи
- Резцы (державки) резьбовые
- Пластины резьбовые для наружной резьбы
- Пластины резьбовые для внутренней резьбы
- Пластины резьбовые нейтральные
- Пластины сменные резьбовые
- Комплектующие к резцам и фрезам (винты, прижимы, ключи, рыча
- Статья: резьбовые пластины 16ER, 16IR, 22ER: расшифровка
- Статья: маркировка токарных резцов по ISO
Нужна державка или подкладка под вашу резьбу? Напишите в чат на сайте: подберём по шагу и диаметру.
Смотрите также: Резьбовые державки.
Инструмент из статьи
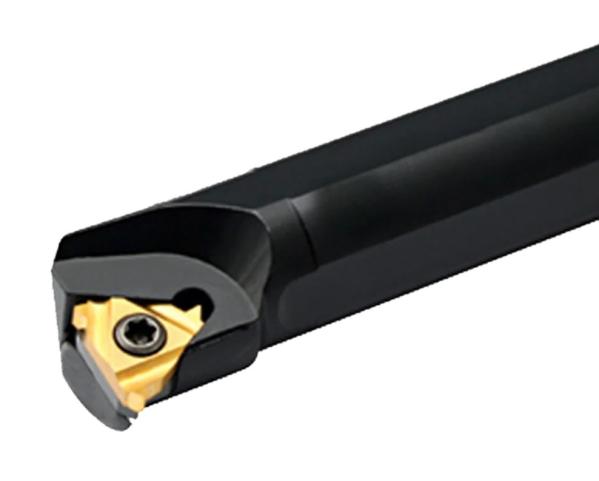 Резец (державка) резьбовой внутренний SNR 0008 K11 под пластину 11IR OTTIMO
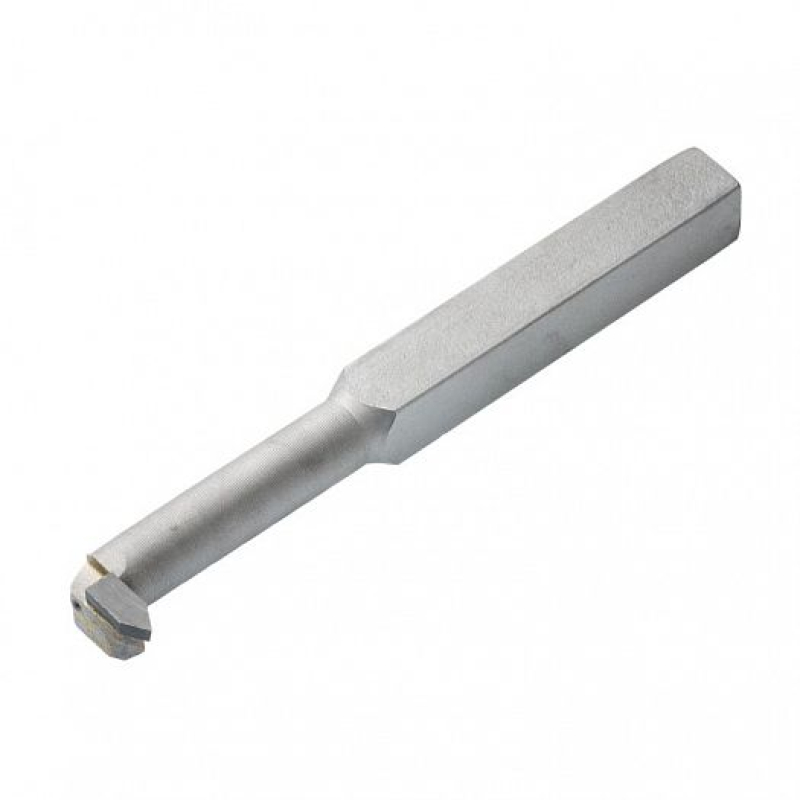 Резец резьбовый для внутренней резьбы 12х12х140 ВК8 2662-0003 ЧИЗ ГОСТ 18885-73
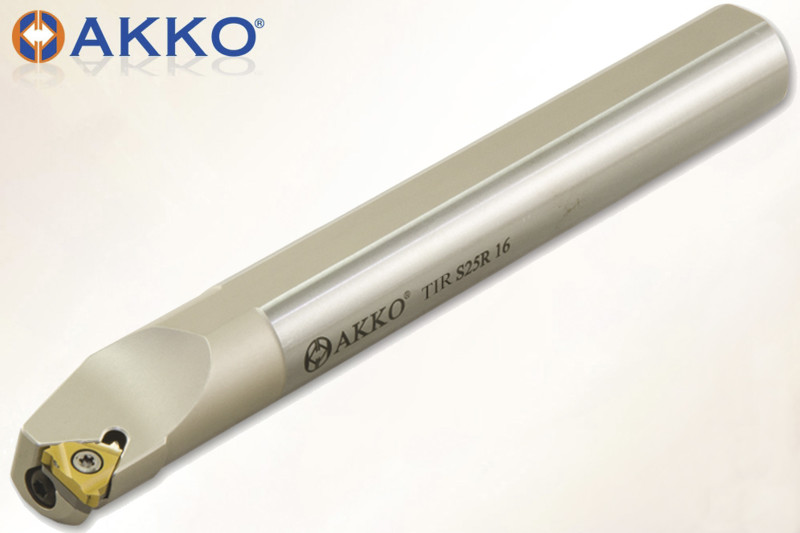 Резец токарный резьбовой с охлаждением TIR A25R 16 для внутренней резьбы AKKO
 Твердосплавная пластина резьбовая 16ER AG55 AU3740 для наружной резьбы AGIR

Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →