
 RU
 UA

Балансировка оснастки: что значит G2,5 при 30000 об/мин, формула e = 9549·G/n и классы для патронов и гаек ER
Обозначение «G2,5 30000» на оправке — это допуск на остаточный дисбаланс, посчитанный для оборотов 30 000 в минуту: для класса G2,5 он составляет 0,8 г·мм на килограмм массы. Класс нельзя читать отдельно от оборотов: допуск считается по формуле e = 9549 · G / n, поэтому G2,5 при 20 000 об/мин (e = 1,19) мягче, чем G2,5 при 30 000 (e = 0,80), а G6,3 при 12 000 об/мин (e = 5,01) по центробежной силе почти равен G2,5 при 30 000. Ниже: вывод и проверка формулы, таблицы допусков, классы из каталога BR по типам патронов и хвостовикам, длинные исполнения, для которых класс не указан, и пример выбора оправки для шпинделя на 18 000 об/мин.
Что такое дисбаланс и зачем его нормируют
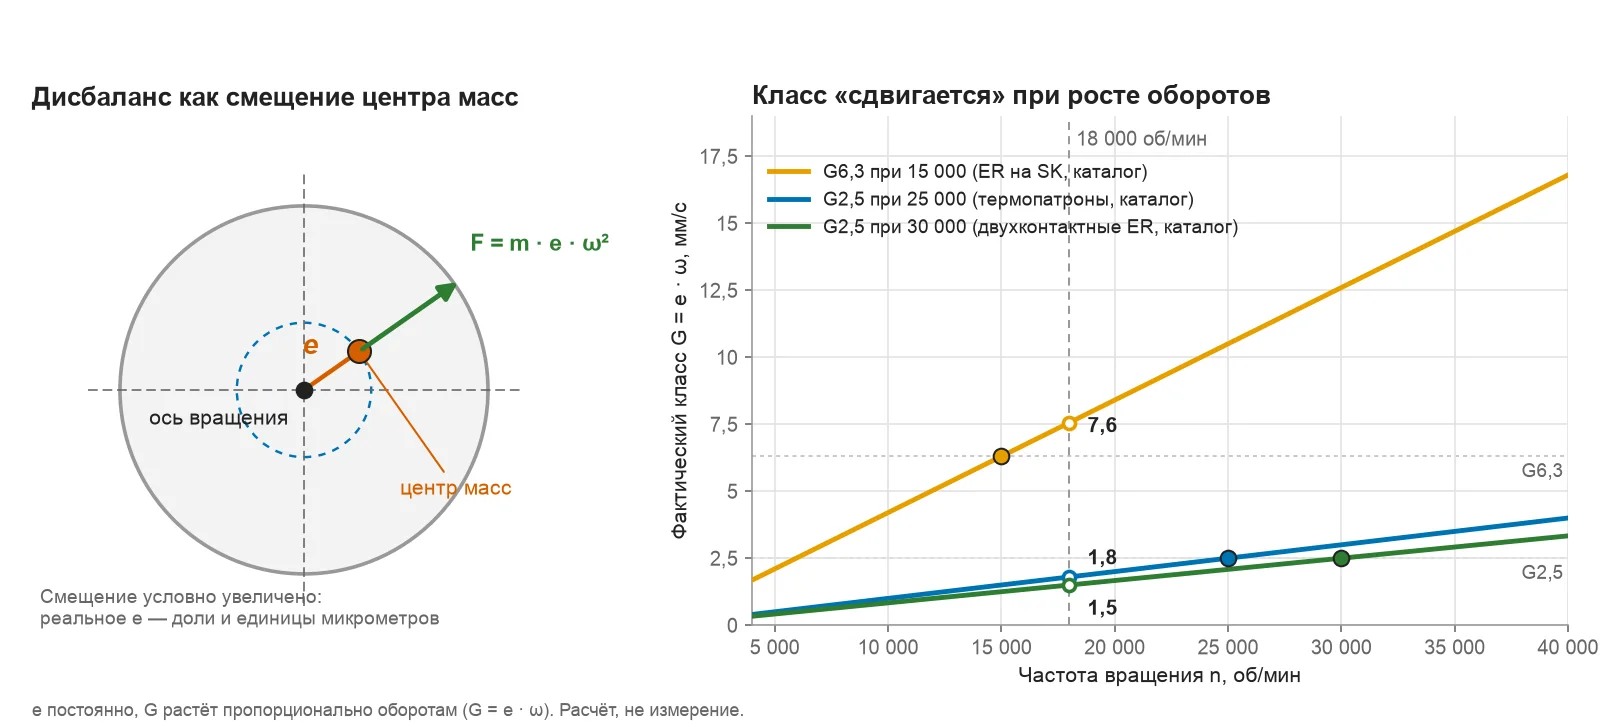
У идеальной вращающейся сборки центр масс лежит на оси шпинделя. У реальной он смещён на доли микрометра или на несколько микрометров: из-за допусков изготовления, пазов под ключ гайки, винтов Weldon, асимметрии режущей кромки фрезы. Такое смещение и есть дисбаланс. При вращении оно создаёт центробежную силу F = m · e · ω², где m — масса, e — смещение центра масс, ω — угловая скорость. Сила вращается вместе со шпинделем, а растёт она с квадратом оборотов: при удвоении частоты вращения нагрузка от того же дисбаланса увеличивается в четыре раза.
Практический итог: вибрация, нагрузка на подшипники шпинделя, следы на обработанной поверхности и ускоренное выкрашивание режущей кромки. Эти последствия общеизвестны, расчётных цифр по ним каталог не даёт. Сам каталог BR говорит коротко: контроль баланса нужен, чтобы снизить возможные вибрации при работе, износ инструмента и простои станка и повысить качество и безопасность фрезерования. О том, как вибрация проявляется на пластинах, написано в статье об износе: Износ пластин.
Важно не путать дисбаланс с биением. Биение — геометрическая характеристика: насколько ось гнезда под инструмент смещена относительно оси конуса. Дисбаланс — характеристика распределения массы. Они связаны (сместившаяся ось гнезда сдвигает и массу фрезы), но проверяются разными методами и нормируются разными числами. Биения в каталоге BR нет вообще: из геометрии заявлены только допуск конуса менее AT3 и класс балансировки.
Как читать «G2,5 30000»
Запись состоит из двух чисел: класса G и частоты вращения n. Каталог BR называет оправки «предварительно сбалансированными» и указывает класс рядом с таблицей размеров. Что стоит за каждым символом, показано в таблице.
| Символ | Что это | Единица | Связь |
|---|---|---|---|
| G | класс качества балансировки: чем меньше число, тем жёстче допуск | мм/с | G = e · ω |
| n | обороты, для которых посчитан допуск | об/мин | ω = 2π · n / 60 |
| e | удельный остаточный дисбаланс: допустимое смещение центра масс от оси | г·мм/кг (численно равно мкм) | e = 9549 · G / n |
| m | масса вращающейся сборки: оправка, гайка, цанга, инструмент | кг | |
| U | допустимый остаточный дисбаланс всей сборки | г·мм | U = e · m |
| F | центробежная сила от остаточного дисбаланса | Н | F = m · e · ω² = m · G · ω |
Классы G образуют ряд с шагом в 2,5 раза: G1, G2,5, G6,3, G16, G40. Это общеизвестный ряд стандарта ISO 1940-1 (в действующей редакции ISO 21940-11); в каталоге BR стандарт не назван, но обозначение совпадает. Из ряда в каталоге встречаются только G2,5 и G6,3.
Число после G каталог не называет предельными оборотами оправки: это обороты, для которых посчитан допуск. Максимальной частоты вращения для патронов в каталоге нет вовсе, как нет усилия зажима и крутящего момента. В технических блоках по стандартам хвостовиков есть отдельный пункт: для высокоскоростных оправок максимальный класс G2,5 при 30 000 об/мин поставляется по запросу. У старого конуса DIN 2080 в таблицах колонки балансировки нет совсем, а для полигонального хвостовика ISO 26623-1 дан один общий пункт: G6,3 при 8 000.
Формула e = 9549 · G / n: проверка и таблица допусков
Число 9549 не придумано, его легко получить. Класс G по определению равен произведению удельного дисбаланса e на угловую скорость ω. Угловая скорость в рад/с равна 2π · n / 60. Если e выражать в микрометрах (г·мм/кг), а G в мм/с, то e = 1000 · G / ω = 1000 · 60 · G / (2π · n) = 9549,3 · G / n. Проверка для G2,5 при 30 000 об/мин: ω = 3141,6 рад/с, e = 2,5 · 1000 / 3141,6 = 0,796, то есть 0,80 г·мм/кг.
В таблице допуск e посчитан для четырёх классов и девяти частот вращения. Из неё видно две вещи: допуск обратно пропорционален оборотам (при удвоении оборотов e вдвое меньше) и каждая ступень класса сдвигает допуск в 2,5 раза.
| n, об/мин | G1 | G2,5 | G6,3 | G16 |
|---|---|---|---|---|
| 6 000 | 1,59 | 3,98 | 10,03 | 25,46 |
| 8 000 | 1,19 | 2,98 | 7,52 | 19,10 |
| 10 000 | 0,95 | 2,39 | 6,02 | 15,28 |
| 12 000 | 0,80 | 1,99 | 5,01 | 12,73 |
| 15 000 | 0,64 | 1,59 | 4,01 | 10,19 |
| 20 000 | 0,48 | 1,19 | 3,01 | 7,64 |
| 25 000 | 0,38 | 0,95 | 2,41 | 6,11 |
| 30 000 | 0,32 | 0,80 | 2,01 | 5,09 |
| 40 000 | 0,24 | 0,60 | 1,50 | 3,82 |

На графике каждый класс — прямая, потому что при логарифмических осях зависимость e ~ 1/n выглядит наклонной линией. Чем линия ниже, тем жёстче допуск. Шесть точек — пары, встречающиеся в каталоге BR. Видно, что точки G2,5 лежат заметно ниже точек G6,3, а внутри класса допуск становится жёстче с ростом оборотов.
От удельного дисбаланса к граммам
В паспорте оправки обычно стоит класс G, но у технолога под рукой балансировочный станок показывает остаток в граммах на миллиметр. Перевод простой: U = e · m. Масса сборки в каталоге BR не указана, поэтому в таблице взяты условные массы (расчёт, а не данные каталога): лёгкая сборка 1 кг и тяжёлая 2 кг.
| Класс и обороты | e, г·мм/кг | U при m = 1 кг, г·мм | U при m = 2 кг, г·мм | F при m = 2 кг, Н |
|---|---|---|---|---|
| G2,5 при 30 000 | 0,80 | 0,80 | 1,59 | 15,7 |
| G2,5 при 25 000 | 0,95 | 0,95 | 1,91 | 13,1 |
| G6,3 при 15 000 | 4,01 | 4,01 | 8,02 | 19,8 |
| G6,3 при 12 000 | 5,01 | 5,01 | 10,03 | 15,8 |
Чтобы почувствовать масштаб: допуск 1,59 г·мм для сборки в 2 кг соответствует лишним 0,064 грамма на радиусе гайки ER32 (25 мм), то есть меньше одной десятой грамма. Поэтому балансировку делают на станке, а не «на глаз», и поэтому даже налипшая стружка или грязь под гайкой могут вывести сборку из заявленного класса (общая практика).
Колонка F показывает центробежную силу, которую даёт предельный для класса дисбаланс на тех оборотах, к которым этот класс привязан: порядка 13 – 20 Н (1,3 – 2 кгс), вращающихся вместе со шпинделем. Сравнение строк приводит к неожиданному выводу: G6,3 при 12 000 (15,8 Н) и G2,5 при 30 000 (15,7 Н) дают практически одну и ту же силу. У второго класс жёстче, но и обороты выше, а сила растёт с квадратом оборотов, поэтому на своих оборотах обе оправки нагружают шпиндель почти одинаково.
Какие классы заявлены в каталоге BR
В каталоге шесть различных пар «класс и обороты». Для каждой посчитаны допуск e и центробежная сила на 1 кг массы (F = m · G · ω).
| Пара | e, г·мм/кг | ω, рад/с | F на 1 кг, Н | Где встречается в каталоге BR |
|---|---|---|---|---|
| G2,5 при 30 000 | 0,80 | 3 142 | 7,85 | двухконтактные ER (с вылетом до 100 мм); «высокоскоростные» оправки по запросу |
| G2,5 при 25 000 | 0,95 | 2 618 | 6,54 | термопатроны всех хвостовиков; двухконтактные насадные с каналом СОЖ; часть HSK-A под фрезы с резьбой |
| G2,5 при 20 000 | 1,19 | 2 094 | 5,24 | патроны под фрезы с резьбой на SK и BT; HSK-E и HSK-F (ER, ER Mini, Weldon, насадные) |
| G6,3 при 15 000 | 4,01 | 1 571 | 9,90 | ER на SK и BT (ISO40, ISO50); HSK-A: ER Mini, ER, EOC, Weldon, насадные |
| G6,3 при 12 000 | 5,01 | 1 257 | 7,92 | силовые патроны; ER Mini, EOC, Weldon на SK и BT; ER на BT (ISO30); двухконтактные силовые и под фрезы с резьбой |
| G6,3 при 8 000 | 7,52 | 838 | 5,28 | полигональный хвостовик ISO 26623-1 (общий пункт технического блока) |
Полная картина по типам патронов и хвостовикам показана в таблице ниже. Она собрана по колонкам «BILANCIATURA» таблиц каталога BR. «–» означает, что в таблицах колонка пуста или значения нет.
| Тип патрона | SK (DIN 69871) и BT (MAS 403) | HSK-A | HSK-E и HSK-F | Двухконтактные SK и BT |
|---|---|---|---|---|
| Силовые | G6,3 / 12 000 | G6,3 / 12 000 | – | G6,3 / 12 000 |
| ER Mini | G6,3 / 12 000 | G6,3 / 15 000 | G2,5 / 20 000 | – |
| ER (сбалансированная гайка) | G6,3 / 15 000 (BT ISO30: 12 000) | G6,3 / 15 000 | G2,5 / 20 000 | G2,5 / 30 000 |
| EOC | G6,3 / 12 000 | G6,3 / 15 000 | – | – |
| Weldon, Whistle Notch | G6,3 / 12 000 | G6,3 / 15 000 | G2,5 / 20 000 | – |
| Насадные с каналом СОЖ | в таблице нет | G6,3 / 15 000 | G2,5 / 20 000 | G2,5 / 25 000 |
| Под фрезы с резьбой (screw-on) | G2,5 / 20 000 | G2,5 / 20 000 и 25 000 | G2,5 / 20 000 | G6,3 / 12 000 |
| Термопатроны | G2,5 / 25 000 | G2,5 / 25 000 | G2,5 / 25 000 | G2,5 / 25 000 |
Что из таблицы следует. Во-первых, самый жёсткий допуск у двухконтактных ER: e = 0,80 против 4,01 у обычных ER на SK, то есть в пять раз жёстче. Обратная сторона: он заявлен только для вылетов до 100 мм, а двухконтактная посадка работает лишь в шпинделе, рассчитанном на двойной контакт; как устроены такие конусы, разобрано в статье Конусы SK (DIN 69871), BT (MAS 403) и HSK A/E/F. Во-вторых, у HSK-E и HSK-F на ER-патронах класс жёстче, чем у HSK-A: 1,19 против 4,01, то есть в 3,4 раза. В-третьих, термопатроны во всех хвостовиках имеют одну и ту же пару G2,5 при 25 000, и в каталоге это единственный тип, у которого класс не зависит от стандарта конуса. В-четвёртых, силовые патроны и EOC остаются в классе G6,3 во всех строках. В-пятых, «предварительно сбалансированы» — формулировка каталога. Одно- или двухплоскостная балансировка, с какой комплектацией (гайка, цанга, штревель) и при какой массе контроль проводился, в тексте не сказано. Станки, на которых контролируется баланс, в каталоге названы: Haimer Tool Dynamic 2002.
Про выбор по хвостовику и стандарту (SK, BT, HSK, КМ) подробно в статье Фрезерные патроны и оправки.
Длинные исполнения: где в каталоге пустая клетка
У патронов с большим вылетом колонка «BILANCIATURA» в каталоге пуста. Это видно по многим таблицам: чем длиннее патрон, тем чаще вместо класса стоит прочерк.
| Тип и хвостовик | Вылет H, мм, с указанным классом | Вылет H, мм, без класса |
|---|---|---|
| ER на SK30, SK40, SK50 (обычные) | 55 – 100: G6,3 / 15 000 | 130, 160, 200 |
| ER на BT30, BT40, BT50 (обычные) | 60 – 100: G6,3 / 15 000 (ISO30: 12 000) | 130, 160, 200 |
| ER двухконтактные на SK50 | 70 – 100: G2,5 / 30 000 | 160, 200 |
| ER Mini на SK40 и SK50 | 70 – 100 и 160: G6,3 / 12 000 | 130, 200 (при H = 160 класс есть) |
| EOC на SK и BT | 70 – 80: G6,3 / 12 000 | 100, 130 |
Каталог эту закономерность не комментирует. Вывод из самих таблиц: для длинных исполнений класс не гарантируется. Это не значит, что патрон плохо сбалансирован, это значит, что цифры в каталоге нет. Общеизвестная причина, почему длинные исполнения выделяются: масса и плечо растут, поэтому добиться того же допуска сложнее, а прогиб удлинённой оправки на высоких оборотах вносит собственный вклад в вибрацию. Строка ER Mini показывает, что и сами таблицы не вполне последовательны: у H = 160 мм класс указан, а у соседних 130 и 200 мм нет. Для заказа длинной оправки класс балансировки лучше уточнить у поставщика письменно.
Сбалансированные гайки и цанги ER
Гайка ER — вращающаяся деталь с пазами под ключ, и её масса несимметрична по определению. Поэтому в каталоге BR для ER-патронов есть отдельная позиция «Ghiere ER bilanciate standard»: сбалансированные стандартные гайки по DIN 6499. Слово «сбалансированные» в каталоге относится только к ним: гайки ER Mini (артикулы GHRMN) и EOC (GHROS) так не названы.
| Размер ER | Артикул гайки | D, мм | L, мм | Резьба M |
|---|---|---|---|---|
| ER16 | 916GHREQ | 32 | 17 | M22x1,5 |
| ER20 | 920GHREQ | 35 | 19 | M25x1,5 |
| ER25 | 925GHREQ | 42 | 20 | M32x1,5 |
| ER32 | 932GHREQ | 50 | 22,5 | M40x1,5 |
| ER40 | 940GHREQ | 63 | 25,5 | M50x1,5 |
| ER50 | 950GHREQ | 78 | 35,5 | M64x2 |
В таблицах самих патронов ER в колонке гайки стоят именно эти артикулы GHREQ, то есть класс G6,3 при 15 000 в таблицах привязан к патрону с такой гайкой. О балансировке цанг каталог ничего не говорит. Обычная практика такова: гайку и цангу менять только на детали того же размера и качества, а при высоких оборотах и малом допуске балансировать сборку целиком, а не одну оправку. Подробнее про сами цанги ER, их классы точности и диапазоны зажима: Цанги ER8, ER11, ER16, ER20, ER25, ER32, ER40, ER50; про герметичные цанги, цанги с подачей СОЖ и для метчиков: Цанги ER, ERS и герметичные.
Что происходит на оборотах выше заявленных
Пара «класс и обороты» фиксирует допуск e. У конкретной оправки остаточное смещение центра масс не больше этого допуска. Если запустить её на более высоких оборотах, смещение останется прежним, а вот G = e · ω вырастет пропорционально частоте вращения. Допущение «e не меняется» обычное для инженерной практики; в каталоге об этом не сказано. В таблице показано, во что превращается заявленный класс при разных оборотах.
| Заявлено | 8 000 | 12 000 | 15 000 | 18 000 | 20 000 | 25 000 | 30 000 |
|---|---|---|---|---|---|---|---|
| G6,3 при 12 000 (e = 5,01) | 4,2 | 6,3 | 7,9 | 9,5 | 10,5 | 13,1 | 15,8 |
| G6,3 при 15 000 (e = 4,01) | 3,4 | 5,0 | 6,3 | 7,6 | 8,4 | 10,5 | 12,6 |
| G2,5 при 20 000 (e = 1,19) | 1,0 | 1,5 | 1,9 | 2,2 | 2,5 | 3,1 | 3,8 |
| G2,5 при 25 000 (e = 0,95) | 0,8 | 1,2 | 1,5 | 1,8 | 2,0 | 2,5 | 3,0 |
| G2,5 при 30 000 (e = 0,80) | 0,7 | 1,0 | 1,3 | 1,5 | 1,7 | 2,1 | 2,5 |
В ячейках стоит фактический класс G (мм/с) при постоянном e: расчёт, а не измерение. Столбцы правее «своих» оборотов дают результат хуже заявленного: оправка G6,3 при 12 000, раскрученная до 25 000 об/мин, ведёт себя как G13,1, то есть уже недалеко от G16. Слева от «своих» оборотов остаётся запас.
Пример: шпиндель до 18 000 об/мин, оправка ER32 на SK40
Задача: вертикальный обрабатывающий центр, шпиндель разгоняется до 18 000 об/мин, нужна оправка SK40 под цангу ER32, вылет около 100 мм. Рассуждаем по шагам.
- Какие обороты нужны на деле. Это определяется инструментом, а не станком: n = 1000 · Vc / (π · D). Например, фреза Ø10 мм при скорости резания 300 м/мин даёт около 9 550 об/мин; фреза Ø3 мм при той же скорости около 31 800. Калькулятор режимов: Калькулятор режимов резания. Если реальные обороты не выше 15 000, заявленный класс выдержан; если выше, считаем G = e · ω.
- Что заявлено для ER32 на SK40 с H = 100 мм. G6,3 при 15 000, то есть e = 4,01 г·мм/кг.
- Пересчёт на 18 000. G = 6,3 · 18 000 / 15 000 = 7,6. Оправка ведёт себя как G7,6: на 20 % хуже заявленного, но всё ещё далеко от G16.
- Альтернативы по каталогу. Двухконтактный ER (H до 100 мм): заявлено G2,5 при 30 000, на 18 000 это G1,5. Термопатрон: G2,5 при 25 000, на 18 000 это G1,8. Но двухконтактная оправка раскрывает свои преимущества только в шпинделе, рассчитанном на двойной контакт, а термопатрону нужен нагреватель (общая практика).
- Если нужен вылет 130 мм и больше. У обычных ER на SK класс в этих строках не указан. Либо берём вылет 100 и короче, либо запрашиваем класс письменно, либо отдаём сборку (оправка, гайка, цанга, фреза) на балансировку.
Когда хватает G6,3, а когда нужен G2,5
Эти ориентиры из общей практики, а не из каталога: на оборотах примерно до 10 000 в минуту и в режимах чернового фрезерования класса G6,3 обычно достаточно; от 15 000 и выше, особенно при чистовой обработке и с малым диаметром фрезы, лучше брать оправки G2,5; при 25 000 и выше смотрят уже на G2,5 с минимальным вылетом или на сборку, сбалансированную целиком. Это «как правило», а не норма: решение зависит от шпинделя, станка и требований к поверхности.
Типичные ошибки при выборе по классу балансировки
- Сравнивать числа G, не глядя на обороты. G2,5 при 20 000 допускает e = 1,19, G2,5 при 30 000 только 0,80. Сравнивайте e, а не G.
- Считать число после G предельными оборотами оправки. В каталоге BR максимальной частоты вращения патронов нет; это обороты, для которых посчитан допуск.
- Не замечать пустую клетку. У длинных исполнений ER, ER Mini и EOC класс в таблицах не указан, и ожидать от них класса короткого собрата нельзя.
- Ставить оправку «G6,3 при 12 000» на шпиндель 24 000 об/мин. На таких оборотах она ведёт себя как G12,6 (e = 5,01 остаётся), хотя на этикетке написано G6,3.
- Считать e биением. Численно г·мм/кг совпадает с мкм, но это эквивалентное смещение центра масс, а не геометрия посадки.
- Балансировать только оправку. Гайка, цанга, фреза и штревель вносят свой вклад; при высоких оборотах и малом допуске нужна сборка (общая практика).
- Заменить сбалансированную гайку на любую. В каталоге класс привязан к патрону с гайкой GHREQ; чужая гайка с иными пазами и массой может класс изменить (общая практика).
- Ждать от класса чудес. Балансировка не лечит биение, плохую цангу, нежёсткий вылет и неправильные режимы.
Частые вопросы
Что значит G2,5 30000 на патроне?
Это класс качества балансировки G2,5 для частоты вращения 30 000 об/мин. По формуле e = 9549 · G / n допустимый остаточный дисбаланс составляет 0,80 г·мм на килограмм массы, то есть центр масс смещён от оси не более чем на 0,8 мкм. Для двухкилограммовой сборки это 1,6 г·мм.
Как перевести класс балансировки в граммы?
Сначала посчитайте e = 9549 · G / n, потом умножьте на массу сборки в килограммах: U = e · m, в г·мм. Чтобы получить массу на конкретном радиусе, поделите U на радиус в миллиметрах. Например, U = 1,59 г·мм на радиусе 25 мм соответствует примерно 0,064 г.
Нужна ли балансировка оснастки на 8 000 об/мин?
Допуск при этих оборотах мягкий: для G6,3 он равен 7,52 г·мм/кг, а центробежная сила от предельного дисбаланса на килограмм массы около 5 Н. Многие работают в таком режиме на оправках с заявленным G6,3. Каталог BR об этом не высказывается: он только указывает класс. Если шпиндель не поднимается выше 10 000 об/мин, класс G6,3 обычно достаточен (общая практика).
Почему у патронов с большим вылетом нет класса балансировки?
Каталог BR это не поясняет. По таблицам видно, что у ER, ER Mini и EOC с вылетами от 100 – 130 мм колонка пуста. Вывод: для этих исполнений класс не заявлен. Если он нужен, его запрашивают у поставщика отдельно.
Можно ли использовать оправку G6,3 на 20 000 об/мин?
Можно, если станок и поверхность это допускают, но фактический класс будет хуже заявленного: оправка G6,3 при 15 000 на 20 000 ведёт себя как G8,4, а G6,3 при 12 000 как G10,5. Если на заявленных оборотах всё было в порядке, а на вашем режиме появились вибрация и следы на поверхности, стоит рассмотреть оправку класса G2,5.
Нужна ли сбалансированная гайка ER?
В каталоге BR патроны ER в таблицах указаны с гайками GHREQ, которые названы сбалансированными стандартными по DIN 6499. Для обычных оборотов это хороший вариант по умолчанию. При высоких оборотах гайку и цангу лучше подбирать в том же классе, что и патрон, и при малом допуске балансировать всю сборку.
Подобрать в каталоге.
- Патроны и оправки для станков
- Патроны цанговые с хвостовиком 7:24 (SK, BT)
- Патроны цанговые с хвостовиком HSK
- Патроны термозажимные
- Патроны фрезерные силовые
- Оправки для инструмента с хвостовиком Weldon
- Цанги
- Гайки к цанговым патронам
Не уверены, какой класс балансировки нужен? Напишите в чат на сайте обороты шпинделя, тип хвостовика и вылет: подскажем подходящую оправку.
Инструмент из статьи
 Патрон цанговый прецизионный SK50 85х95мм 0,005мм к цангам OZ 3-40мм DIN69871 форма AD DEGERLI Патрон цанговый прецизионный SK50 72х80мм 0,005мм к цангам OZ 3-32мм DIN69871 форма AD DEGERLI Патрон цанговый прецизионный SK50 60х70мм 0,005мм к цангам OZ 2-25мм DIN69871 форма AD DEGERLI
 Патрон цанговый прецизионный SK50 63х80мм 0,005мм к цангам ER40 2-26мм DIN69871 форма AD DEGERLI
 Патрон цанговый прецизионный SK50 63х160мм 0,005мм к цангам ER40 2-26мм DIN69871 форма AD DEGERLI
 Патрон цанговый прецизионный SK50 63х100мм 0,005мм к цангам ER40 2-26мм DIN69871 форма AD DEGERLI
 Патрон цанговый прецизионный HSK-A 63 63х160мм 0,005мм к цангам ER40 3-26мм DIN69893-1 форма AD DEGERLI
 Патрон цанговый прецизионный HSK-A 63 63х120мм 0,005мм к цангам ER40 3-26мм DIN69893-1 форма AD DEGERLI
 Патрон цанговый прецизионный HSK-A 63 50х75мм 0,005мм к цангам ER32 2-20мм DIN69893-1 форма AD DEGERLI
 Патрон цанговый прецизионный HSK-A 63 50х130мм 0,005мм к цангам ER32 2-20мм DIN69893-1 форма AD DEGERLI
 Патрон фрезерный SK50 силовой прецизионный D20х70мм 0,005мм по DIN69871 форма AD DEGERLI Патрон фрезерный SK40 силовой прецизионный D32х100мм 0,005мм по DIN69871 форма AD DEGERLI
 Набор цанг d6-8-10-12-16-20-25мм с силовым фрезерным патроном BT 50 D32х110мм с ключом 9ед. в пластиковом кейсе SUMTOM
 Набор цанг d6-8-10-12-16-20-25мм с силовым фрезерным патроном BT 40 D32х110мм с ключом 9ед. в пластиковом кейсе SUMTOM
Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →