
 RU
 UA

Фрезерные патроны и оправки: как выбрать по хвостовику (BT, SK, NT, HSK, КМ), гайке и цанге
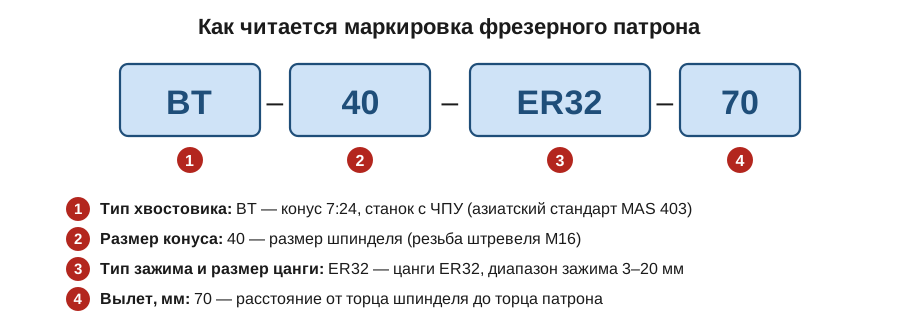
Фрезерный патрон выбирают в три шага: сначала по хвостовику, который подходит к шпинделю станка (КМ, NT, SK, BT, HSK), потом по способу зажима инструмента (цанга ER, Weldon, термозажим, насадная оправка), потом по размеру и вылету. Из названия «BT40-ER32-70» видно всё сразу: станок с конусом BT40, цанги ER32, вылет 70 мм. Ниже — как определить хвостовик станка, чем различаются типы оправок и гайки цанг, какой патрон ставить под какой инструмент и как не ошибиться с заказом. Большинство описанных типов есть у нас на складе.
Шаг 1. Хвостовик: как патрон встаёт в шпиндель
Хвостовик определяется станком, а не инструментом. Его выбирают первым: если он не подойдёт к шпинделю, остальное не имеет значения. Основных типов шесть.
| Хвостовик | Конус | Стандарт | Где применяется | Смена инструмента |
|---|---|---|---|---|
| Конус Морзе (КМ), MTA / MTB | ≈1:20, номера 0–6 | ГОСТ 25557-82, DIN 228 | Сверлильные и универсальные фрезерные станки, задняя бабка токарного станка | Вручную |
| NT (ISO) | 7:24, размеры 30, 40, 50 | DIN 2080, ГОСТ 25827 исп. 1 | Универсальные фрезерные и расточные станки, в том числе советские | Вручную |
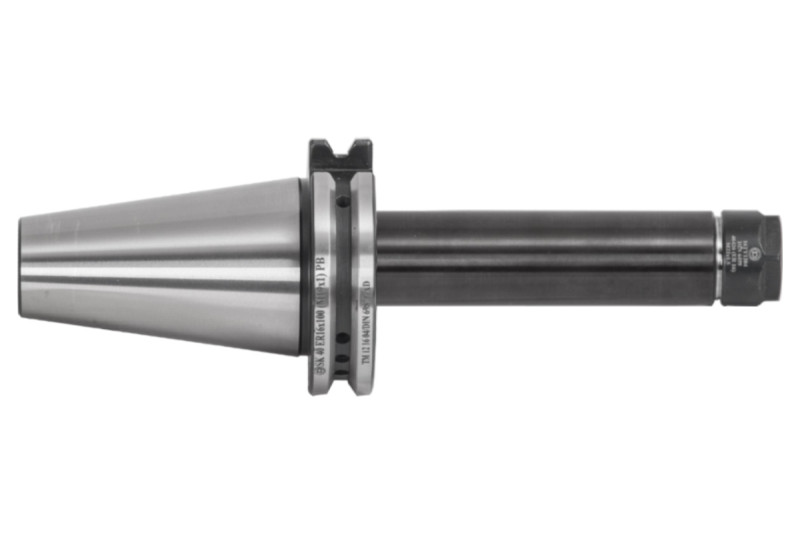
| SK (DIN 69871) | 7:24, размеры 30, 40, 45, 50 | DIN 69871, ГОСТ 25827 исп. 2 | Обрабатывающие центры с ЧПУ, чаще европейские | Автоматическая |
| BT (MAS 403) | 7:24, размеры 30, 40, 50 | MAS 403, JIS B 6339 | Центры с ЧПУ, чаще азиатские | Автоматическая |
| CAT (ANSI) | 7:24, размеры 40, 50 | ANSI B5.50 | Американские станки, дюймовая резьба штревеля | Автоматическая |
| HSK | 1:10, полый короткий | DIN 69893 (ISO 12164) | Скоростная обработка алюминия, графита, дерева, форм | Автоматическая |
Конус Морзе — самый старый тип, он самотормозящийся, поэтому автоматически его не сменить. Вариант MTA (DIN 228 A) заканчивается резьбовым отверстием: инструмент затягивается винтом через хвостовик и выдерживает фрезерную нагрузку. MTB (DIN 228 B) заканчивается лапкой: она страхует от проворота и служит для выбивания клином; это исполнение для свёрл и развёрток. Укороченные хвостовики серии B ставят в сверлильные патроны.

Конус 7:24 одинаков у NT, SK, BT и CAT, поэтому их часто путают. На деле это разные системы: отличается фланец, пазы под приводные шпонки и резьба штревеля. Оправка SK не встаёт в шпиндель BT, и наоборот, даже если размер «40» совпал. Если вы не уверены, пришлите нам модель станка или фото фланца: подберём точно.
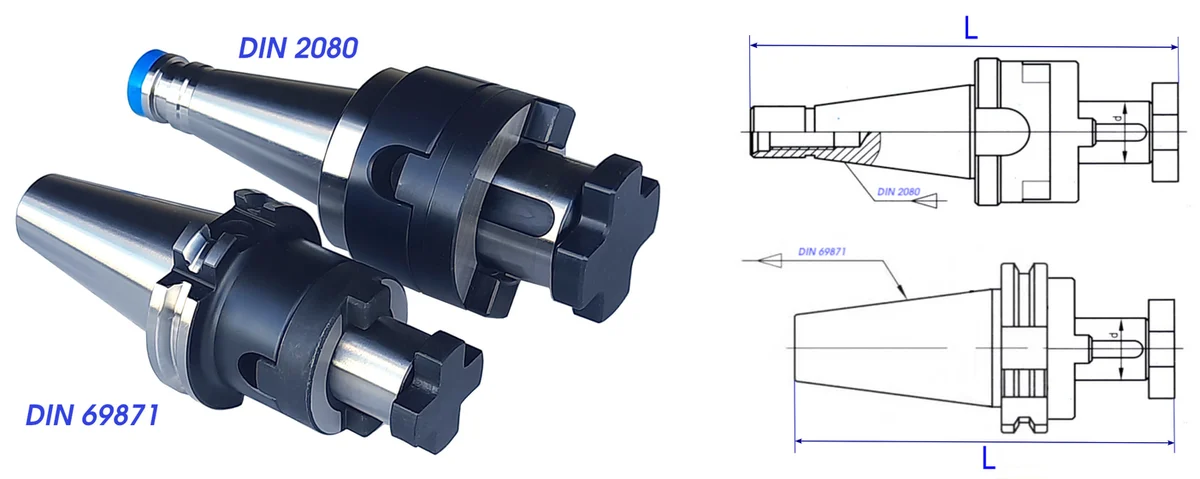
Как отличить хвостовик по виду:
- NT (DIN 2080) — на фланце нет канавки под захват манипулятора, только два паза под шпонки шпинделя; в хвостовике резьба под шомпол, который проходит через весь шпиндель.
- SK (DIN 69871) — на фланце V-образная канавка под захват и небольшая выемка для ориентации; в хвостовике штревель DIN 69872.
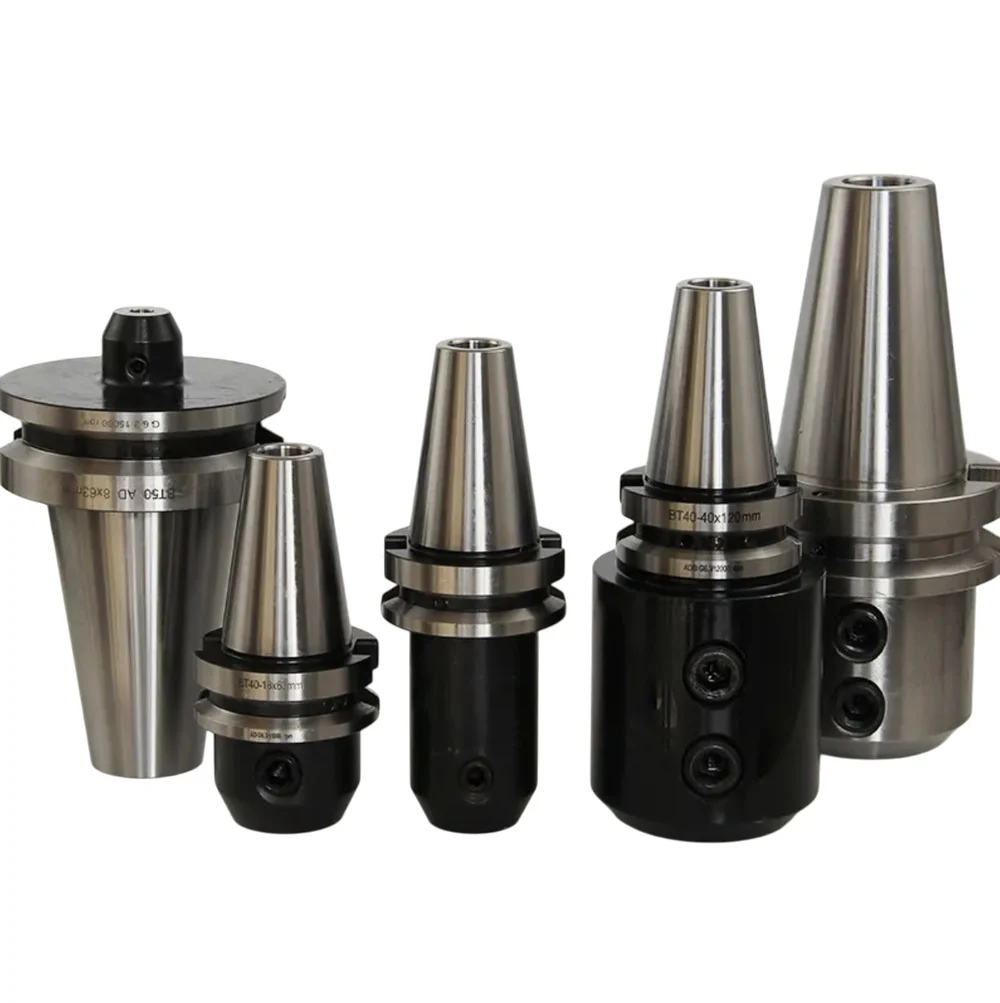
- BT (MAS 403) — канавка есть, фланец симметричный, толще и без выемки; конус BT длиннее, чем у SK, только на размере 30 (на 0,6 мм), а на размере 40 короче на 3 мм (65,4 против 68,4 мм по каталогу BR); штревель MAS 403.
HSK устроен иначе: конус короткий и полый, зажим идёт изнутри разжимной цангой, а торец оправки упирается во шпиндель. Благодаря малому весу и жёсткому стыку HSK выдерживает высокие обороты, поэтому им оснащают скоростные центры. У HSK много исполнений (A, B, C, D, E, F, T); на обычных станках чаще встречается HSK-A.
Размер конуса 7:24: 30, 40, 45 или 50
Номер конуса задаёт размер шпинделя и станка. Самый надёжный способ проверить его — посмотреть на резьбу штревеля (затяжного винта) в хвостовике оправки или в паспорте станка.
| Размер | Больший диаметр конуса, мм | Резьба штревеля | Для каких станков |
|---|---|---|---|
| 30 | 31,75 | M12 | Малые вертикальные центры, настольные станки |
| 40 | 44,45 | M16 (CAT: 5/8″-11) | Самые распространённые центры средних размеров |
| 45 | 57,15 | M20 | Станки среднего и тяжёлого класса |
| 50 | 69,85 | M24 (CAT: 1″-8) | Тяжёлые центры, большие заготовки |
Штревель — отдельная деталь. Он вкручивается в хвостовик и должен подходить станку: по стандарту (DIN 69872 для SK, MAS 403 для BT), по углу зацепа захвата и по наличию отверстия под СОЖ. Берите штревель того же стандарта и угла, что стоит на станке. У нас в наличии штревели для SK и BT.
Подвод СОЖ и балансировка
У оправок 7:24 есть исполнения по подаче охлаждения (формы по DIN 69871):
- A — без подачи СОЖ через оправку;
- AD — подача через центральное отверстие, под штревель с отверстием;
- B — подача через пазы во фланце;
- AD/B — можно подавать и так, и так.
Если станок подаёт СОЖ через шпиндель, берите форму AD или AD/B и штревель с отверстием. Для высоких оборотов выбирайте оправки с заявленным классом балансировки (например, G2.5 при 25 000 об/мин). Дисбаланс на больших оборотах вызывает вибрацию и портит поверхность быстрее, чем любое биение.
Шаг 2. Как закрепляется инструмент: типы оправок
Вторая половина оправки определяет, какой инструмент в неё встанет. Сводная таблица для выбора:
| Тип | Что закрепляет | Сильные стороны | Ограничения |
|---|---|---|---|
| Цанговый патрон ER | Фрезы, свёрла, развёртки, метчики с цилиндрическим хвостовиком | Универсален: цанги от ER8 до ER50, диапазон зажима около 1 мм на цангу, дешёвые цанги | Биение зависит от класса цанги и состояния гайки; не для самых тяжёлых режимов |
| Силовой патрон | Фрезы с цилиндрическим хвостовиком при тяжёлом резании | Усиленный зажим на роликах, большое усилие | Свой комплект цанг, дороже ER |
| Weldon (боковой винт) | Инструмент с лысками на хвостовике (DIN 1835 B) | Не проскальзывает под нагрузкой, зажим одним-двумя винтами | Только для хвостовиков с лысками; осевая фиксация лучше у Whistle Notch (DIN 1835 E) |
| Термозажимной патрон | Фрезы, свёрла, развёртки из твёрдого сплава и быстрореза | Лучшая соосность и жёсткость, малое биение, подходит для высоких оборотов | Нужен нагреватель (индукционный); хвостовик строго нужного диаметра |
| Гидропластовый патрон | Инструмент с гладким хвостовиком | Гасит вибрацию, зажим одним винтом без нагрева | Дорогой, боится перегрузки; в каталоге сейчас не представлен — привезём под заказ |
| Оправки для насадных фрез (FMB, SEMC) | Торцевые и дисковые фрезы, комбинированные оправки | Передача момента шпонками, под нужный посадочный диаметр | Только насадной инструмент |
| Резьбонарезной патрон | Машинные метчики | Компенсация подачи, предохранение метчика от слома | Своя цанга под каждый размер метчика |
| Сверлильный патрон | Свёрла с цилиндрическим хвостовиком 1–16 мм | Быстрый зажим без ключа или с ключом | Меньше жёсткость, чем у цанги, не для фрез |
Простое правило: если инструмента много и размеры разные, берите патрон ER и набор цанг. Если нужна точность на чистовых проходах и большие обороты, термозажим. Если в работе корпусные свёрла или фрезы с лысками, Weldon.
Как читать обозначение оправки Weldon. У оправок с хвостовиком SK оно строится как «DIN 69871 A 40 × d − L1»: 40 — размер конуса, d — диаметр отверстия под хвостовик инструмента, L1 — вылет от торца фланца. У BT так же: «BT40 × d − L1». Хвостовик инструмента фиксируется одним или двумя винтами, которые входят в лыску.

Комбинированная оправка берёт оба вида насадных фрез: с продольной шпонкой (дисковые, цилиндрические) и с торцевыми пазами под поводок (торцевые). Посадочный диаметр d выбирают по отверстию фрезы: 16, 22, 27, 32 или 40 мм. Такие оправки делают с хвостовиком 7:24 (NT, SK, BT) и на конус Морзе.

Гайки цанговых патронов: A, UM, мини, OZ
В цанговый патрон ER цанга затягивается гайкой. От типа гайки зависят габариты, усилие и ключ:
- Гайка A — с гранями под гаечный ключ. Чаще всего ставится на малые размеры ER11, ER16, ER20.
- Гайка UM — с шестью пазами по торцу, затягивается ключом с зубьями. Типична для патронов от ER25 и выше: надёжнее держит при большом моменте.
- Мини-гайка — уменьшенного диаметра. Нужна, когда надо подлезть в узкое место, работать с большим вылетом или закрепить мелкий инструмент.
- Гайка OZ (EOC) — для патронов OZ, с цангами OZ; затягивается своим ключом.
Гайка, цанга и корпус должны быть одной системы (ER32 к ER32). Разные размеры не подойдут, а цанги других брендов в системе ER взаимозаменяемы: размеры стандартизованы по DIN 6499. Подробно о цангах, диапазонах зажима и классах точности — в статье «Цанги ER8–ER50: размеры, диапазон зажима, точность по DIN 6499».
Патроны с цилиндрическим хвостовиком
У этих патронов хвостовик цилиндрический (иногда с лыской). Они ставятся в крупный патрон, в оправку Weldon или в осевой держатель токарного центра. По сути это переходники-удлинители: ими увеличивают вылет и лезут в труднодоступные места, поэтому их часто берут с мини-гайкой. Для токарных станков такие патроны ставят в держатели для расточных резцов с лыской.
Переходные оправки и втулки: когда конус станка не совпадает с инструментом
Переходники нужны, когда инструмент или оснастка рассчитаны на другой конус, чем шпиндель. Три типовых случая:
Инструмент NT в шпинделе SK или BT. Втулка с наружным конусом 7:24 размера 40–50 (SK или BT) и внутренним 7:24 размера 30–40 (NT) позволяет ставить оправки от универсальных станков в обрабатывающий центр. Обратного варианта нет: оправка большего конуса в меньший шпиндель не встанет.
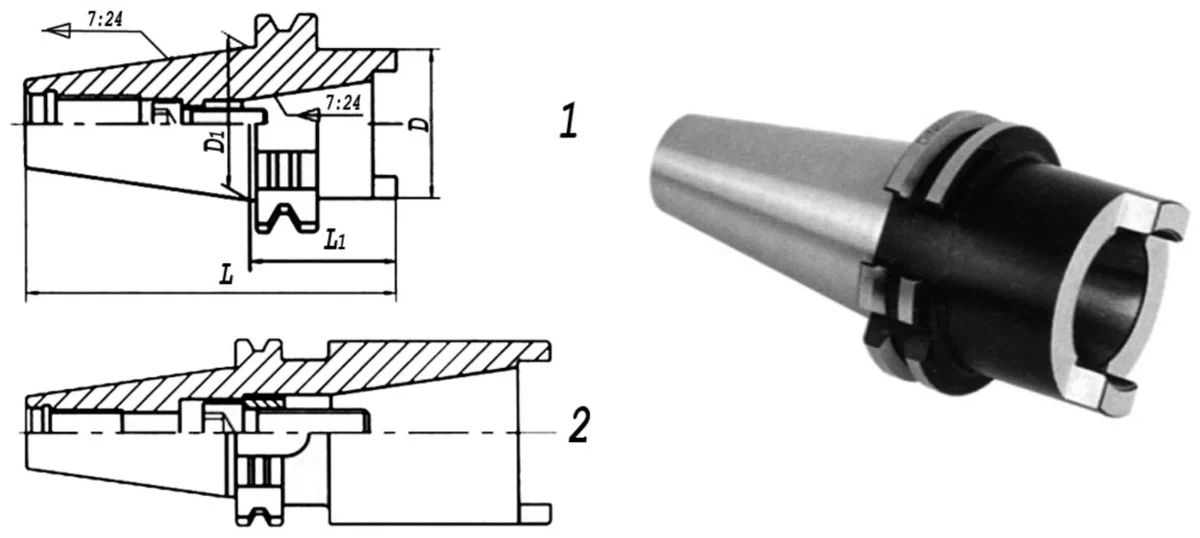
Свёрла и развёртки с конусом Морзе. В центр с ЧПУ они ставятся через втулку 7:24 → Морзе (рис. 1). Втулку выбирают по хвостовику инструмента: с резьбовым отверстием — DIN 228 A (MTA), с лапкой — DIN 228 B (MTB).
Сверлильный патрон. Патрон крепится на укороченный конус B (B16, B18 по DIN 238), поэтому для центра нужна оправка 7:24 → B: с одной стороны SK или BT, с другой — конус B под патрон. Размер B берут по патрону: для патронов 1–13 мм обычно B16, для 3–16 мм — B18.

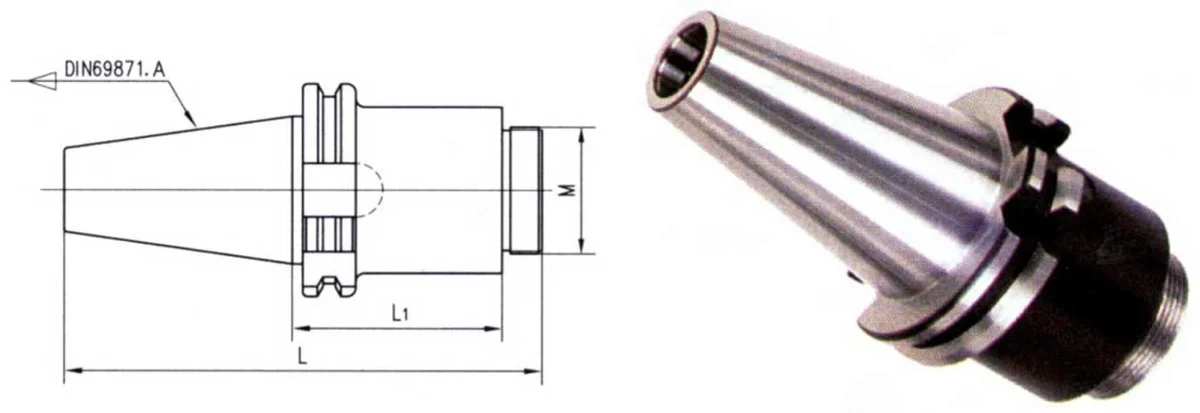
Расточная головка. У расточных головок присоединение резьбовое, поэтому под них берут оправку SK или BT с резьбой M под конкретную головку. Размер резьбы — из паспорта головки.
Шаг 3. Размер и вылет: как читать маркировку
Обозначение патрона собирается из блоков: хвостовик, тип зажима с размером, вылет. Расшифровка трёх примеров:
| Маркировка | Что означает |
|---|---|
| BT40-ER32-70 | BT — тип хвостовика, 40 — размер конуса, ER32 — под цанги ER32, 70 — вылет от торца шпинделя до торца патрона в мм. Типичный цанговый патрон для азиатского центра средних размеров. |
| SK50-FMB27-60 | SK50 — европейский конус для тяжёлого центра; FMB — оправка под насадные фрезы с посадочным диаметром 27 мм; вылет 60 мм. |
| HSK63A-ER25-100 | HSK63A — скоростной конус размера 63, форма A; ER25 — цанги ER25; вылет 100 мм: длинный патрон для глубоких полостей. |
Размеры на чертежах оправок
В каталогах оправки описаны чертежом с буквенными размерами. Они одинаковы у всех производителей:

| Размер | Что означает |
|---|---|
| L | Общая длина оправки от торца конуса до торца корпуса |
| L1 | Вылет: от опорного торца фланца до торца оправки. Именно это число стоит в маркировке |
| L2, L3, L4 | Длины участков корпуса: у Weldon — цилиндр под зажим и расстояние до винтов, у оправок под сверлильный патрон — длина конуса B |
| d | Диаметр отверстия под хвостовик инструмента (Weldon, цанга) или посадочный диаметр фрезы (насадные оправки) |
| D | Наружный диаметр корпуса оправки; у втулок — диаметр внутреннего конуса |
| D1 | Больший диаметр конуса 7:24: 31,75 мм у размера 30, 44,45 у 40, 69,85 у 50 |
| M | Присоединительная резьба (оправки под расточные головки) |
Как подобрать вылет. Чем короче вылет, тем жёстче система. Берите минимальный вылет, при котором инструмент достаёт до обрабатываемой поверхности. Если нужно достать глубже, берите длинную оправку, а не вытягивайте инструмент из цанги: большой вылет инструмента снижает жёсткость и ускоряет износ.
Какой патрон выбрать под инструмент
| Инструмент | Оптимальная оправка | Что ещё проверить |
|---|---|---|
| Концевая фреза с цилиндрическим хвостовиком | ER (универсально), термозажим (чистовая, высокие обороты) | Диаметр хвостовика → цанга |
| Фреза или сверло с лысками (Weldon) | Weldon, при необходимости Whistle Notch | Диаметр и форма лыски |
| Торцевая насадная фреза | FMB, SEMC | Посадочный диаметр, шпонка |
| Дисковая фреза | Оправка для дисковых фрез, комбинированная | Посадочный диаметр, ширина фрезы |
| Метчик | Резьбонарезной патрон (GT, TC) с компенсацией | Размер хвостовика и квадрата метчика |
| Сверло 1–16 мм | Сверлильный патрон или ER | Диаметр, длина вылета |
| Расточная головка | Оправка с хвостовиком нужного конуса | Присоединительный размер головки |
| Токарные резцы на обрабатывающем центре | Оправки VDI или токарные держатели | Тип крепления и размер |
Частые ошибки при выборе
- Путают SK и BT. Конус одинаковый, фланец разный. Проверяйте по паспорту станка или по штревелю.
- Берут слишком большой вылет. Каждые лишние миллиметры вылета снижают жёсткость и портят чистоту поверхности.
- Ставят цангу не того диапазона. Цанга зажимает около 1 мм диаметра; вне диапазона биение растёт, цанга ломается.
- Забывают про штревель. Без штревеля нужного стандарта оправка не встанет или не закрепится в шпинделе.
- Экономят на балансировке. На высоких оборотах дисбаланс важнее точности посадки.
- Игнорируют подвод СОЖ. Если станок подаёт охлаждение через шпиндель, нужна оправка формы AD или AD/B.
Памятка: как выбрать фрезерный патрон
- Определите хвостовик и размер станка: КМ, NT, SK, BT, CAT или HSK; по паспорту или по резьбе штревеля.
- Выберите способ зажима: ER для универсальной работы, термозажим для точности, Weldon для лысок, FMB для насадных фрез.
- Подберите размер: цанги ER под диаметр хвостовика, посадочный диаметр для насадных фрез.
- Определите вылет: минимальный, достаточный для обработки.
- Проверьте штревель, форму подачи СОЖ и класс балансировки под ваши обороты.
Частые вопросы
Можно ли поставить оправку SK в шпиндель BT?
Нет. Конус 7:24 у них одинаковый, но фланец, пазы и резьба штревеля отличаются. Оправка подходит только к шпинделю своего стандарта. Исключение — переходные втулки: оправку меньшего конуса NT 30/40 можно поставить в шпиндель SK или BT 40/50 через втулку (рис. 6).
Чем HSK отличается от BT и SK?
BT и SK — конусы 7:24, которые зажимаются штревелем. HSK — короткий полый конус 1:10 с зажимом изнутри и упором торца: он легче и жёстче держит инструмент на высоких оборотах.
Как понять, какой размер конуса у моего станка?
По паспорту станка или по резьбе штревеля: M12 — размер 30, M16 — размер 40, M24 — размер 50. Для CAT резьба дюймовая: 5/8″-11 у размера 40 и 1″-8 у размера 50.
ER25 или ER32: что выбрать?
ER32 держит инструмент до 20 мм и подходит для большинства задач на центрах размера 40 и 50. ER25 легче и компактнее, до 16 мм: удобен там, где мешают габариты. Выбирайте по самому крупному инструменту, который будете ставить.
Когда термозажим лучше цанги?
На чистовых режимах и больших оборотах: меньше биение, выше жёсткость, лучше стойкость инструмента. Но нужен нагреватель, а хвостовик должен быть строго нужного диаметра. Для универсальной работы с разными диаметрами удобнее цанговый патрон.
Что значит форма AD?
Оправка с отверстием по оси: СОЖ подаётся через шпиндель и штревель с отверстием прямо в зону резания. Такой вариант нужен, если станок подаёт охлаждение через шпиндель.
Нужна ли гайка отдельно?
Гайка идёт в комплекте с патроном, но изнашивается. Если резьба гайки повреждена или цанга держит слабо, меняйте гайку: подойдёт гайка той же системы (например, ER32).
Разделы каталога
- Патроны и оправки для станков
- Патроны цанговые с хвостовиком 7:24 (BT, SK, NT)
- Патроны цанговые с конусом Морзе (КМ)
- Патроны цанговые с хвостовиком HSK
- Патроны цанговые с цилиндрическим хвостовиком
- Патроны термозажимные
- Оправки для инструмента с хвостовиком Weldon
- Оправки для насадных торцевых фрез
- Оправки комбинированные для торцевых и дисковых фрез
- Гайки к цанговым патронам
- Цанги
- Штревели (затяжные винты)
- Патроны для метчиков и головки к ним
- Втулки переходные
Не нашли нужный типоразмер или не уверены в совместимости с вашим станком? Напишите в чат на сайте с моделью станка: подберём патрон и привезём под заказ.
Смотрите также: оправки VDI (DIN 69880) для токарных станков.
Смотрите также: Фрезерные патроны и оправки.
Инструмент из статьи
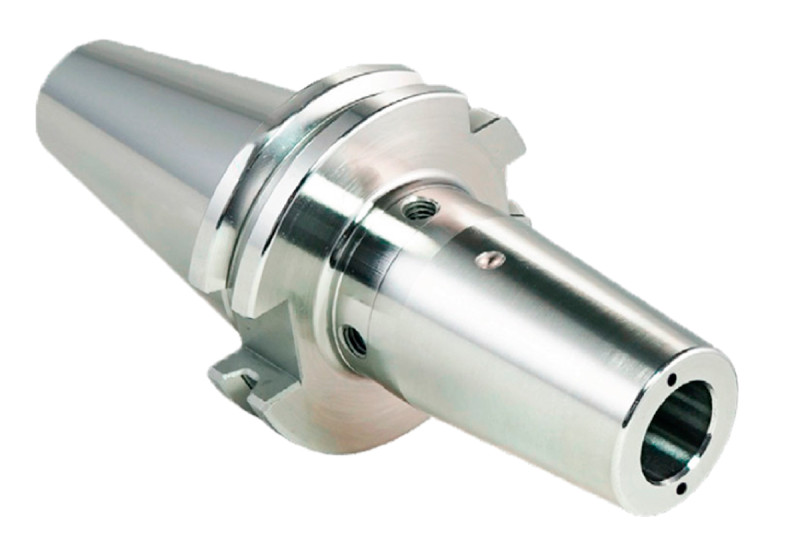
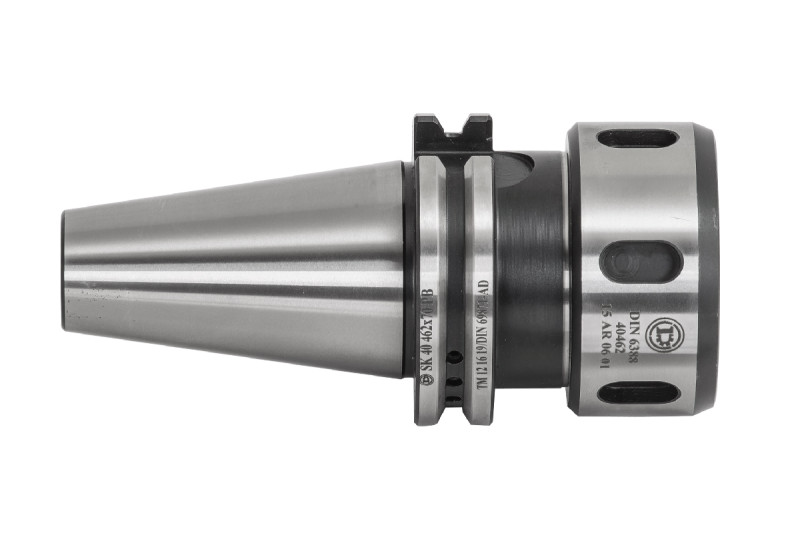 Патрон цанговый прецизионный SK50 85х95мм 0,005мм к цангам OZ 3-40мм DIN69871 форма AD DEGERLI Патрон цанговый прецизионный SK50 72х80мм 0,005мм к цангам OZ 3-32мм DIN69871 форма AD DEGERLI Патрон цанговый прецизионный SK50 60х70мм 0,005мм к цангам OZ 2-25мм DIN69871 форма AD DEGERLI
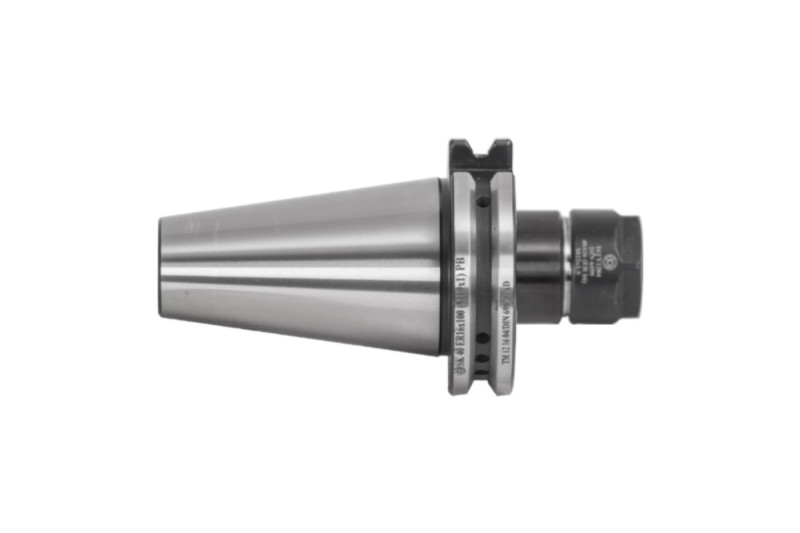
Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →