
 RU
 UA

Резьбонарезание на станках с ЧПУ: цикл G76, число проходов, подача и пример программы
Резьбу на токарном станке с ЧПУ нарезают циклом G76 (формат Fanuc): в нём задают высоту профиля, глубину первого прохода, число чистовых проходов, угол подачи и шаг. Главное, что нужно посчитать: высоту профиля (для метрической резьбы 0,6134 · P), конечный диаметр и число проходов. Подача на каждом следующем проходе уменьшается, чтобы сечение стружки оставалось постоянным. Ниже — формулы, параметры цикла, таблица числа проходов, пример программы для M20×2,5 и типичные ошибки. Для станков Haas и Siemens синтаксис отличается, принцип тот же.

Что посчитать перед программой
| Что | Формула (метрическая наружная) | Пример M20×2,5 |
|---|---|---|
| Высота профиля (глубина резьбы) k | k = 0,6134 · P | 1,534 мм |
| Внутренний диаметр d₃ | d₃ = d − 1,2269 · P | 20 − 3,067 = 16,933 мм |
| Подача при резьбе | F = P | 2,5 мм/об |
| Обороты (ограничение по подаче оси Z) | n ≤ Fмакс / P | при Fмакс = 3000 мм/мин → n ≤ 1200 |
| Обороты по скорости резания | n = 1000 · Vc / (π · d) | Vc = 100 → n ≈ 1590, берём меньшее из двух |
Для внутренней резьбы диаметр отверстия под резьбу берут по таблице «Какое сверло под резьбу», а высоту профиля считают по тому же коэффициенту (внутренняя резьба имеет профиль чуть ниже: 0,5413 · P при расчёте по основному профилю). Обязательно сверяйтесь со стандартом ГОСТ 24705 / ISO 261.
Цикл G76: параметры
| Параметр | Что значит | Типичное значение |
|---|---|---|
| P (m) | число чистовых проходов (01–99) | 01–02 |
| P (r) | величина фаски на выходе из резьбы (в долях шага) | 00 — без фаски; 10 — 1,0 · P |
| P (a) | угол профиля резца (подача по боковой стороне) | 60 — метрическая; 55 — дюймовая и трубная; 29/30 — трапецеидальная |
| Q (Δdmin) | минимальная глубина прохода, мкм | 50–100 |
| R (d) | припуск на чистовой проход, мм | 0,02–0,05 |
| X, Z | конец резьбы (диаметр и координата) | X = d₃, Z — конец длины |
| P (k) | высота профиля, мкм (радиус) | 1534 для M20×2,5 |
| Q (Δd) | глубина первого прохода, мкм | 300–500 |
| F | шаг резьбы, мм | 2,5 |
Пример программы: M20×2,5, длина 30 мм
G0 X22. Z4. ; подвод: на 2 мм больше диаметра, перед резьбой 4 мм (2–3 шага)
G76 P010060 Q100 R0.05
G76 X16.933 Z-30. P1534 Q450 F2.5
G0 X100. Z100.
Расшифровка первой строки G76: P010060 — один чистовой проход (01), без фаски (00), угол профиля 60°. Q100 — минимальная глубина прохода 0,1 мм, R0.05 — припуск на чистовой проход 0,05 мм. Вторая строка: X16.933 — внутренний диаметр, Z-30. — конец резьбы, P1534 — высота профиля в микронах, Q450 — глубина первого прохода 0,45 мм, F2.5 — шаг.
Число проходов и глубина
| Шаг P, мм | Число проходов (ориентир) | Первый проход Q, мм |
|---|---|---|
| 1,0 | 5–6 | 0,25–0,30 |
| 1,5 | 6–8 | 0,30–0,35 |
| 2,0 | 8–10 | 0,35–0,40 |
| 2,5 | 9–12 | 0,40–0,50 |
| 3,0 | 10–14 | 0,45–0,55 |
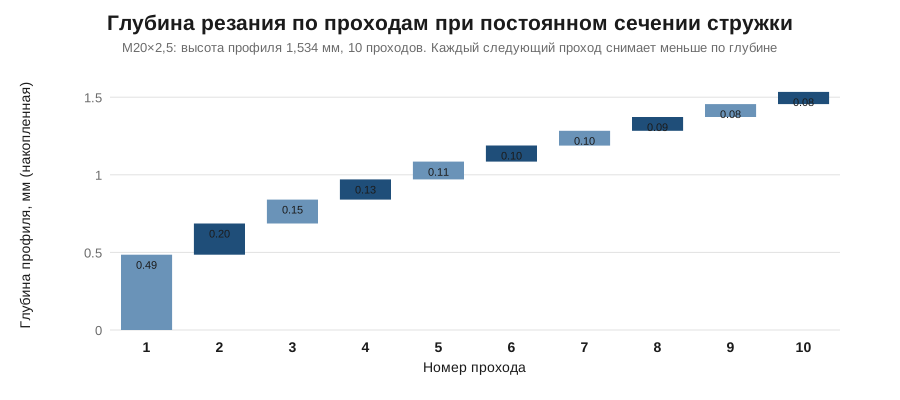
Принцип: глубина i-го прохода = k · √(i / N) − предыдущая накопленная. Чем меньше шаг и твёрже материал, тем больше проходов и меньше первый. Для нержавеющей стали первый проход делайте на 20–30 % меньше.
Радиальная или боковая подача
| Способ | Как идёт пластина | Когда брать |
|---|---|---|
| Радиальная (угол 0) | перпендикулярно оси: режут обе стороны профиля | шаг до 1,5 мм, нужна ровная стружка, хрупкие материалы |
| Боковая (угол 29–30°) | по одной стороне профиля: тоньше стружка, лучше отвод | шаг от 1,5 мм, нержавейка, вязкие материалы |
| Попеременная | чередует стороны | большие шаги, внутренняя резьба |
Типичные ошибки
- Резьба «тянется» или идёт неровно. Подача по Z ограничена: слишком высокие обороты. Считайте n ≤ Fмакс / P.
- Первый проход слишком глубокий. Скол пластины и «срыв» резьбы; для нержавейки — на 20–30 % меньше.
- Нет разбега. Подвод должен быть минимум 2–3 шага до начала резьбы, чтобы подача вышла на заданную.
- Нет канавки выхода. У резьбы до упора нужна проточка, иначе пластина ломается на выходе.
- Неверная подкладка. Угол подъёма резьбы не совпал с наклоном пластины: быстро изнашивается одна сторона.
Подкладку подбирайте по статье про резьбовые державки, пластины и маркировку — по статье про резьбовые пластины 16ER, 16IR.
Частые вопросы
Как нарезать левую резьбу циклом G76?
Меняют направление вращения шпинделя (M04 вместо M03) или направление подачи по Z; остальные параметры те же. У внутренней резьбы направление обратное наружной.
Что делать, если шаг резьбы меняется по длине?
Проверьте синхронизацию шпинделя и подачи, люфт ходового винта, и что обороты не превышают допустимых для подачи оси Z. Резьба нарезается точно, только если ось и шпиндель синхронны.
Чем G76 отличается от G92?
G92 — однопроходный цикл, каждый проход задаёте отдельной строкой. G76 сам считает глубины проходов по заданным параметрам и короче в записи.
Нужна ли СОЖ при нарезании резьбы пластиной?
Да, особенно на нержавеющих сталях: она отводит тепло и стружку. Для чугуна можно всухую.
Как проверить резьбу после нарезания?
Резьбовыми калибрами (пробка ПР/НЕ, кольцо) или шаблоном шага. Для ответственных деталей — измерение по профилю.
Разделы каталога и статьи
- Резцы (державки) резьбовые
- Пластины резьбовые для наружной резьбы
- Пластины резьбовые для внутренней резьбы
- Пластины резьбовые нейтральные
- Пластины сменные резьбовые
- Резцы токарные резьбовые для наружной резьбы
- Резцы токарные резьбовые для внутренней резьбы
- Статья: резьбовые калибры-пробки ГОСТ 17756
- Статья: резьбовые державки и подкладные пластины
Подберём державку и пластину под вашу резьбу и станок: напишите в чат на сайте.
Смотрите также: Резьбонарезание на станках с ЧПУ.
Инструмент из статьи
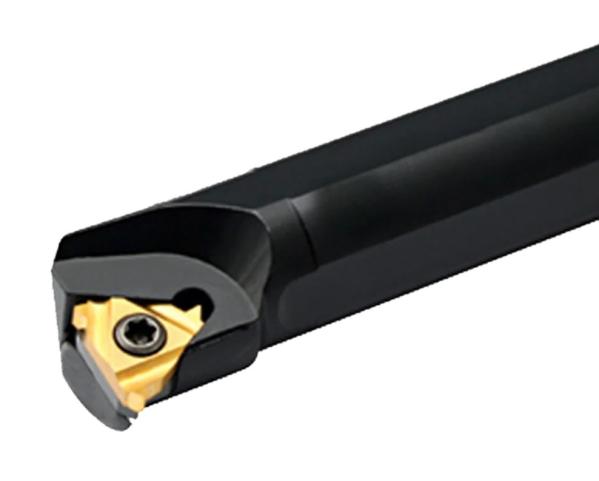 Резец (державка) резьбовой внутренний SNR 0008 K11 под пластину 11IR OTTIMO
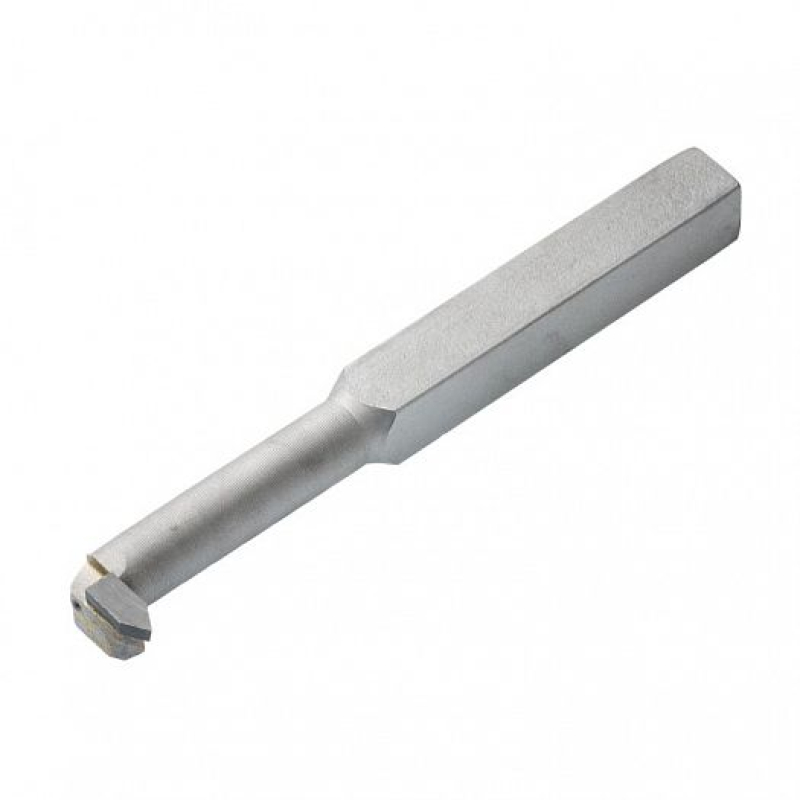 Резец резьбовый для внутренней резьбы 12х12х140 ВК8 2662-0003 ЧИЗ ГОСТ 18885-73
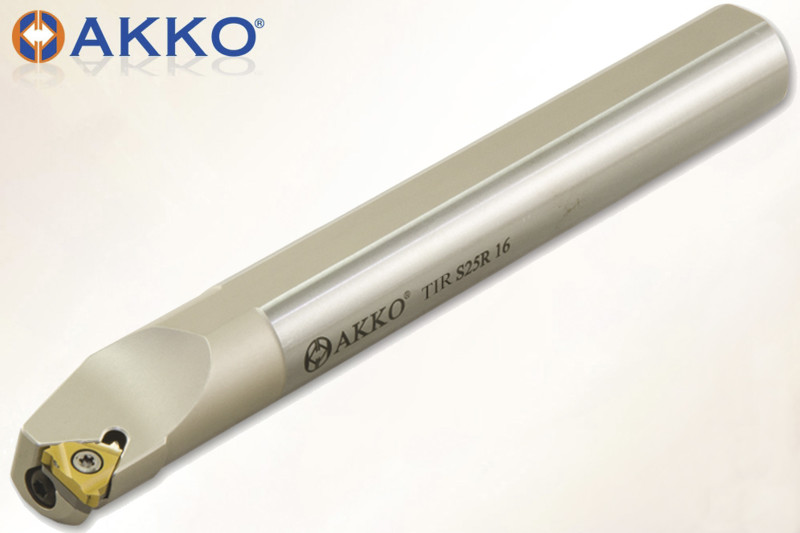 Резец токарный резьбовой с охлаждением TIR A25R 16 для внутренней резьбы AKKO
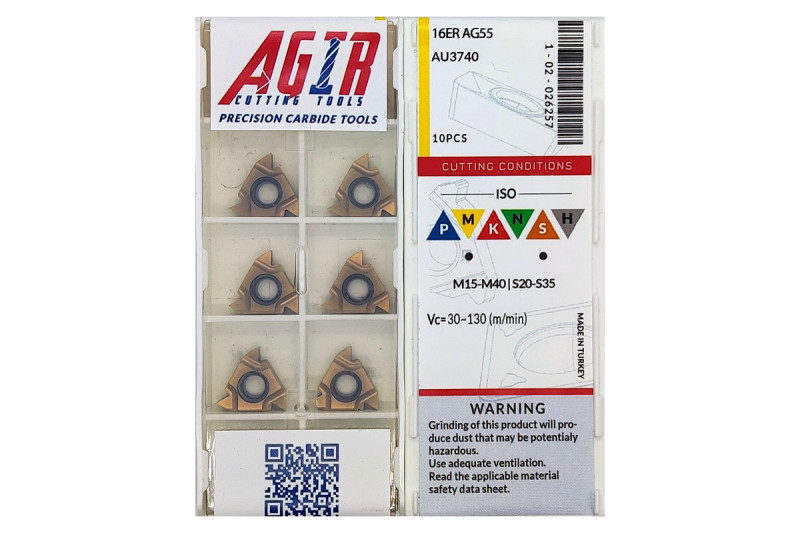 Твердосплавная пластина резьбовая 16ER AG55 AU3740 для наружной резьбы AGIR

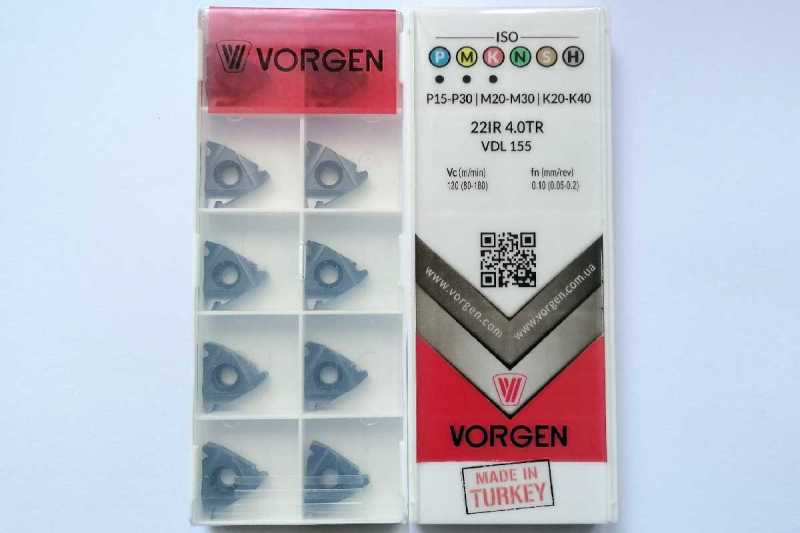 Твердосплавная пластина резьбовая 22IR 4.0TR VDL155 для внутренней резьбы VORGEN
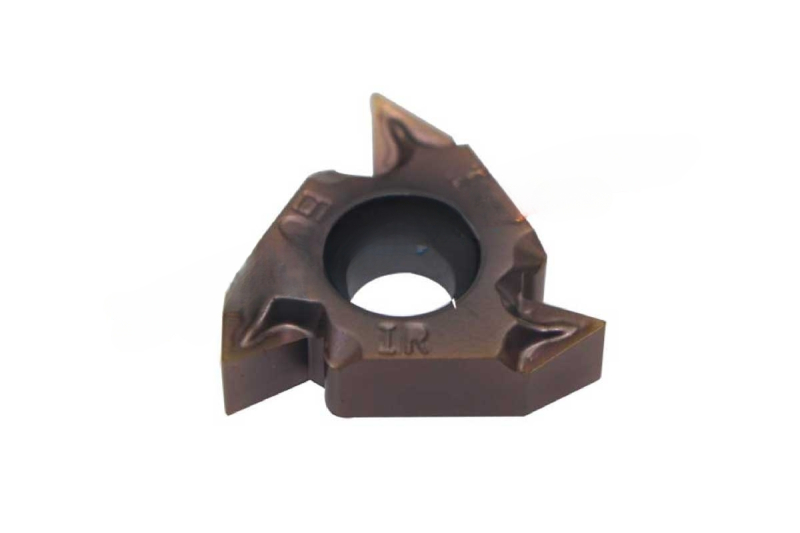 Твердосплавная пластина резьбовая 22IR 4.0ISO VDL155 для внутренней резьбы VORGEN
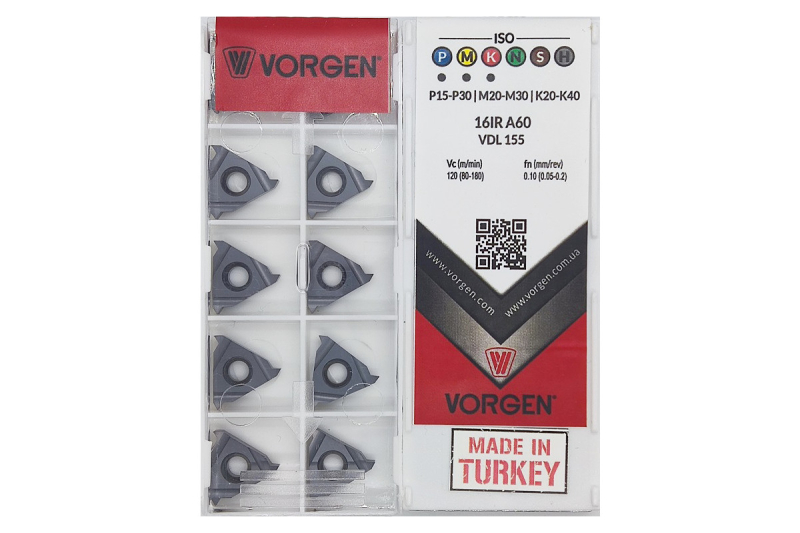 Твердосплавная пластина резьбовая 16IR A60 VDL155 для внутренней резьбы VORGEN
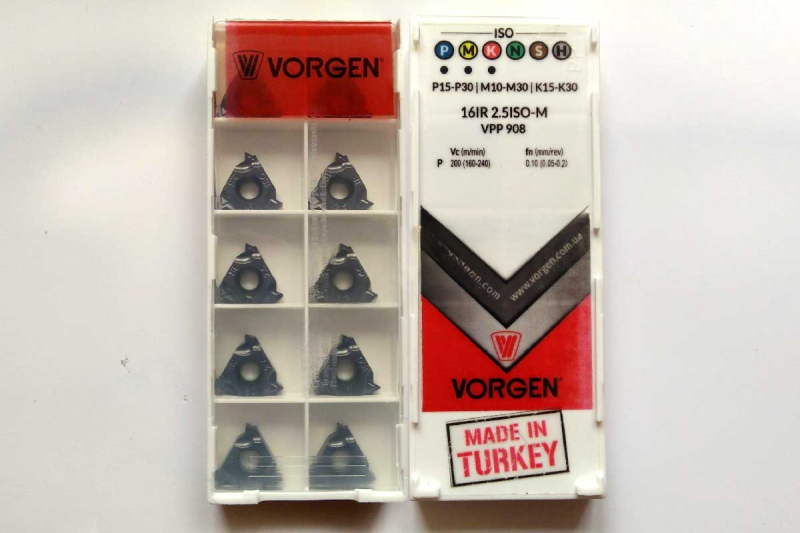 Твердосплавная пластина резьбовая 16IR 2.5ISO-M VPP908 для внутренней резьбы VORGEN
Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →