
 RU
 UA

Стружколомы токарных пластин: PF, PM, PR, PH, QH, MR, NF — что значат и как выбрать по подаче и глубине
Стружколом токарной пластины подбирают не по названию, а по двум числам: подаче на оборот (fn) и глубине резания (ap). В каталоге КЗТС «Металлорежущий инструмент 2026–2027» геометрии для стали выстроены «лестницей»: PF — чистовая (подача 0,05–0,3 мм/об), PM — получистовая, PR — черновая, PH и QH — тяжёлая, и чем дальше по лестнице, тем прочнее кромка и шире поле подач и глубин. Ниже разобрано, как читать буквы и цифры в названии, какие диапазоны к ним привязаны, чем отличаются позитивные и негативные, односторонние и двусторонние варианты и что менять, если стружка идёт лентой или крошится. Названия стружколомов у разных производителей свои, поэтому PM одного завода не равен PM другого.
Зачем нужен стружколом и что считать хорошим дроблением
Сталь при точении даёт непрерывную стружку. Без управления она наматывается на заготовку и державку, царапает обработанную поверхность, греет кромку и мешает автоматической работе станка с ЧПУ. Стружколом — это канавка, ступень или система выступов на передней поверхности пластины: стружка упирается в этот рельеф, закручивается и ломается на короткие фрагменты. Хорошим обычно считают дробление, при котором стружка уходит из зоны резания сама короткими завитками или дугами: не лентой и не мелкой крошкой.
Дробление зависит не только от пластины. Его определяют четыре вещи:
- Подача и глубина. У каждой геометрии есть рабочее поле: если выйти за его границу, стружка либо не ломается, либо ломается слишком агрессивно, а нагрузка на кромку растёт. Диапазоны для каждой геометрии приведены в таблицах ниже.
- Угол в плане. Толщина стружки равна fn · sin φ. При подаче 0,3 мм/об и угле 95° толщина около 0,30 мм, при 75° около 0,29 мм, при 45° около 0,21 мм. Каталог формулирует так: чем меньше угол в плане, тем короче и толще стружка, а толстую стружку сложнее дробить.
- Материал. Вязкая низкоуглеродистая сталь и нержавеющая сталь дробятся хуже: для нержавейки каталог прямо называет проблемой «затруднённое удаление стружки».
- Режим и условия. Скорость резания, жёсткость системы станок-заготовка-инструмент, корка и удары сдвигают границы поля. Каталог КЗТС делит условия на стабильные, нестабильные и тяжёлые, об этом отдельный раздел ниже.
Как читать обозначение геометрии: P, F, M, R, H и цифры
В названии пластины стружколом стоит после размера, через дефис: например, CNMG 120408-PM. Форму и размер (CNMG 120408) подробно разбирает статья Пластины токарные CNMG, CCMT, DNMG, SNMG, TNMG, VCMT, WNMG, здесь нас интересует только хвост «PM».
| Часть обозначения | Что означает | Примеры в каталоге КЗТС |
|---|---|---|
| Первая буква | группа обрабатываемых материалов ISO: P — стали, M — нержавеющие стали, N — алюминий и цветные металлы. Каталог прямо пишет «основная область применения: P» для PF, PM, PR, PH | PF, PM, PR, PH; MR; NF, NM, NR |
| Вторая буква | ступень нагрузки: F — чистовая (finish), M — получистовая (medium), R — черновая (rough), H — тяжёлая (heavy). Английские слова — общепринятая расшифровка, сам каталог разделяет геометрии по заголовкам «чистовая / получистовая / черновая / тяжёлая обработка» | PF, PM, PR, PH |
| Буква Q | отдельная линейка прочных геометрий для чернового и тяжёлого точения; что означает сама буква, каталог не поясняет | QR, QH |
| Буква и цифра | специальная конструкция под определённые формы пластин. Буква показывает ступень нагрузки, цифра — номер конструкции, без дополнительных пояснений в каталоге | F1, F2, F3, F4, F6, F7; M2, M4, M5, M6, M8, M9; R5, R7, R8, R9, RS2; S13-08; H3, H4 |
| Позитивная / негативная, одно- / двусторонняя | в букве не зашифровано. Это определяет форма пластины: CCMT, DCMT, VBMT, SCMT — позитивные односторонние, CNMG, DNMG — негативные двусторонние, CNMM, SNMM — негативные односторонние | PF, PM, PR, PH существуют в нескольких исполнениях |
Сначала ориентируйтесь на ступень нагрузки (вторая буква), потом уточняйте поле подач и глубин. Если в названии стоит цифровая геометрия, её диапазоны нужно смотреть отдельно: цифры не выводятся из букв.
Основные геометрии для стали: PF, PM, PR, PH, QH
Для каждой геометрии каталог (стр. 176–184) даёт два числа: диапазон подач fn, мм/об, и диапазон глубин резания ap, мм. Они перенесены в таблицу, а на рисунках 1 и 2 показаны в графическом виде.

Как читать рисунок 1. По горизонтали отложена подача, по вертикали глубина резания, каждый цветной прямоугольник показывает, где работает геометрия. Слева двусторонние пластины: PF и PM занимают маленькое поле в левом нижнем углу (подача до 0,3–0,4 мм/об, глубина до 4 мм), PR и PH поднимаются до 12–12,5 мм. Справа односторонние усиленные варианты: подача доходит до 1,2–1,5 мм/об, глубина до 14–16 мм. Поля перекрываются: точка «0,3 мм/об и 3 мм» лежит сразу в нескольких прямоугольниках, и выбор между ними делают по условиям резания. Учтите, что на каталожных графиках у многих геометрий угол «максимальная подача при максимальной глубине» срезан, то есть рамка в таблице описывает внешние границы, а не гарантию дробления в каждой точке.
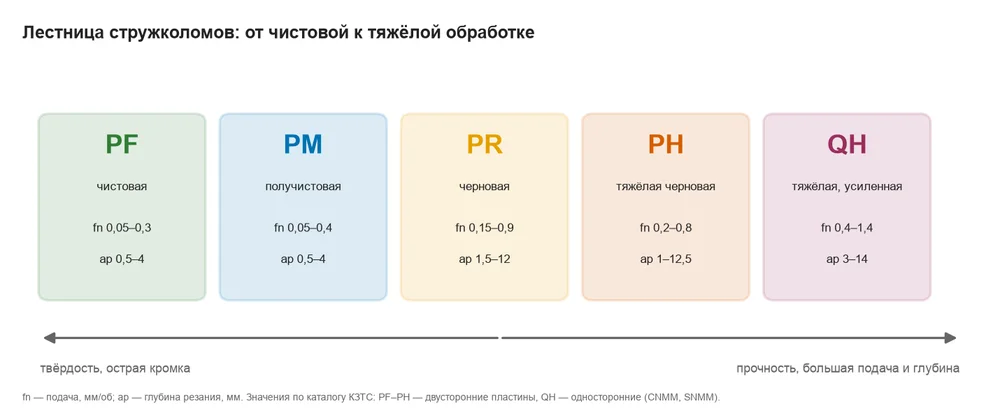
Рисунок 2 повторяет схему применяемости геометрий со страницы 185 каталога. Пять блоков идут слева направо: PF, PM, PR, PH, QH. Под буквами указаны ступень нагрузки и диапазоны fn и ap для двусторонних PF–PH и односторонней QH, а стрелка внизу показывает направление: влево твёрдость и острая кромка, вправо прочность. На самой каталожной схеме подписи сдвинуты на ступень (PR там «лёгкая черновая», PH «черновая», QH «тяжёлая черновая»), а в описаниях геометрий PH отнесена к тяжёлой обработке. Порядок PR, PH, QH в обоих местах одинаков.
| Геометрия | Назначение по каталогу | fn, мм/об | ap, мм | Формы пластин |
|---|---|---|---|---|
| PF позитивная, односторонняя | чистовая, контурное точение с малыми подачами и съёмами | 0,05–0,3 | 0,4–3,0 | CCMT, DCMT, TCMT, VCMT |
| PF негативная, двусторонняя | чистовая, стабильное дробление при малых съёмах и подачах | 0,05–0,3 | 0,5–4,0 | CNMG, DNMG, SNMG, VNMG, WNMG |
| PM позитивная | получистовая и лёгкая черновая, низкие усилия резания | 0,05–0,4 | 0,5–3,5 | CCMT, DCMT, VBMT |
| PM негативная | получистовая и лёгкая черновая | 0,05–0,4 | 0,5–4,0 | CNMG, DNMG, SNMG, TNMG, WNMG |
| PR позитивная | получистовая и черновая, хорошая стойкость к удару | 0,15–0,4 | 1,5–3,0 | CCMT |
| PR негативная, двусторонняя | получистовая и черновая, углеродистые и легированные стали | 0,15–0,9 | 1,5–12,0 | CNMG, DNMG, SNMG, WNMG |
| PR негативная, односторонняя | универсальная для нестабильных условий, хорошее дробление на малых глубинах | 0,2–1,5 | 1,0–16,0 | CNMM, DNMM, SNMM, WNMM |
| PH двусторонняя | стали и чугуны при больших глубинах и подачах, высокая стойкость при прерывистом резании | 0,2–0,8 | 1,0–12,5 | CNMG, SNMG, DNMG, WNMG |
| PH односторонняя | тяжёлая черновая обработка легированных и углеродистых сталей | 0,25–1,2 | 2,0–11,5 | CNMM, SNMM, DNMM, TNMM |
| PH для SCMT | от непрерывного до сильно прерывистого резания, крупные пластины | 1,0–2,0 | 4,0–23,0 | SCMT (стр. 184) |
| QR | черновое и получистовое точение, материалы групп P, M, S | 0,15–0,8 | 1,0–8,0 | CNMG, SNMG |
| QH | черновое и тяжёлое точение при непрерывном и сильно прерывистом резании, основная группа P и K | 0,4–1,4 | 3,0–14,0 | CNMM, SNMM |
| QH для SCMT | прочная геометрия для тяжёлых условий | 0,8–1,6 | 4,0–23,0 | SCMT (стр. 184) |
На глубину резания влияет и размер пластины: допустимая ap ограничена длиной кромки (для ромбов 35° и 55° около четверти длины кромки, для квадрата и ромба 80° около двух третей). Эти пределы и разбор углов в плане приведены в статье Токарные державки; допустимую глубину нужно проверять отдельно от поля стружколома.
Остальные геометрии: цифровые, MR для нержавейки, NF, NM, NR для алюминия
Цифровые геометрии
Название вида F3 или M9 встречается на пластинах реже, чем PF–PH, но оно всё равно означает конкретное поле подач и глубин. Многие цифровые геометрии рассчитаны сразу на несколько групп материалов: для F1, M2, R7 каталог указывает P, M, S, для F3 P, M, K, для F4 P, M, K, S. Если в задаче «и сталь, и нержавейка», искать стоит именно среди них.
| Геометрия | fn, мм/об | ap, мм | Формы пластин | Что говорит каталог |
|---|---|---|---|---|
| F1 | 0,07–0,25 | 0,4–3,5 | CNMG, DNMG | чистовая и получистовая; острая кромка и положительный передний угол; P, M, S |
| F2 (E-F2) | 0,05–0,3 | 0,5–3,0 | CCMT, TCMT | чистовое точение при непрерывном резании; P и K |
| F3 | 0,05–0,3 | 0,5–3,0 | CCMT, DCMT, TCMT, SCMT, VCMT, RCMT | получистовая и чистовая, средние режимы; P, M, K |
| F4 | 0,05–0,25 | 0,5–2,5 | VCMT | чистовое наружное точение, рекомендуется для внутренней расточки; P, M, K, S |
| F6 | 0,15–0,4 | 1,0–6,0 | SPMR, TPMR | чистовая обработка; P, M, K |
| F7 | 0,20–0,5 | 1,0–5,0 | SCMT | от чистового до чернового на средних и высоких подачах; P, M, K |
| M2 | 0,1–0,6 | 1,0–7,0 | CNMG, SNMG, WNMG, TNMG, VNMG | положительный передний угол и отрицательный наклон кромки против сколов; P, M, S |
| M4 | 0,3–0,5 | 0,5–6,0 | DNMG | продольное точение, подрезка торца, профильная обработка; P |
| M5 | 0,13–0,33 | 0,6–2,6 | VCMT-160408 | получистовая; данные из таблицы режимов |
| M6 | 0,2–0,8 | 1,6–8,0 | CNMG | получистовая и чистовая; P и K |
| M8 | 0,1–0,45 | 0,5–3,0 | WNMG-0604 | получистовая; данные из таблицы режимов |
| M9 | 0,2–0,5 | 1,0–6,0 | CNMG, WNMG | получистовая и лёгкая черновая; M и S, хорошо также P и K |
| R7 | 0,45–1,4 | 3,0–16,0 | SNMM | универсальная для односторонних пластин, черновая и получистовая; P, M, S |
| R8 | 0,25–0,65 | 2,5–7,0 | WNMG, WNMM | черновая на средних подачах; P, M, S |
| R9 | 0,3–0,6 | 2,5–7,0 | WNMM | углеродистые стали, черновая и получистовая на средних подачах |
| RS2 | 0,15–0,8 | 0,5–4,5 | CNMG-190616 (для RNMG: 0,15–1,6 и 1,5–8,0) | черновое и получистовое точение; M и S |
| S13-08 | 0,5–1,0 | 5,0–14,0 | SNMG-2507, 2509 | черновая обработка высоколегированных сталей (в каталоге пример 110Г13Л) |
| H3 | 0,55–1,3 | 5,0–15,0 | SNMM | сверхтяжёлая черновая; выступы по периметру кромки; P и K |
| H4 | 0,8–1,4 | 7,0–12,0 | CNMM-250924 | тяжёлая черновая обработка; P |
MR для нержавеющей стали и NF, NM, NR для алюминия
Для нержавеющей стали каталог предлагает отдельную геометрию MR со сплавом TC401KM. Углы на её разрезе: 7° и 23° у негативной формы, 6° у позитивной под ромбы V. Нержавейка вязкая, плохо отводит тепло и упрочняется при резании, поэтому каталог советует брать пластины, предназначенные именно для неё, подавать СОЖ точно в зону резания и не работать изношенной пластиной. Заготовки из нержавейки и алюминия подробнее разобраны в статье Инструмент по обрабатываемому материалу.
Для алюминия и цветных металлов в каталоге три геометрии: NF (чистовая, позитивная), NM (получистовая) и NR (черновая, для односторонних пластин). Сплавы для них A10 (стабильные условия) и A30 (нестабильные), оба без покрытия.
| Геометрия | Материал и назначение | fn, мм/об | ap, мм | Формы пластин |
|---|---|---|---|---|
| MR | нержавеющие стали, получистовая и черновая | 0,05–0,9 | 0,2–11,0 | CNMG, DNMG, SNMG, TNMG, WNMG, CCMT, DCMT, SCMT, VCMT, VBMT |
| NF | алюминий и мягкие цветные металлы, чистовая; позитивная односторонняя | 0,03–0,5 | 0,1–4,5 | CCMT, CCGT, DCMT, DCGT, SCMT, RCGT, SCGT, TCMT, TCGT, VCMT |
| NM | цветные металлы, получистовая и лёгкая черновая; низкие силы резания | 0,1–0,6 | 1,0–6,0 | CNMG, WNMG, TNMM |
| NR | алюминиевые сплавы, черновая, работа по корке и с ударом | 0,2–1,0 | 2,0–10,0 | CNMM, SNMM |
Одна ловушка при чтении каталога: в таблицах режимов для нержавейки (стр. 139–143) колонки идут в порядке «ap, fn», тогда как для стали обычно «fn, ap». Подачу и глубину легко перепутать, а границы у них отличаются на порядок.
Позитивные и негативные, односторонние и двусторонние пластины
Один и тот же стружколом делают в нескольких исполнениях, и каталог показывает для каждого разрез кромки. Числа в таблице ниже — углы в градусах, подписанные на разрезах каталога (стр. 110–115): первый столбец относится к сечению через вершину пластины, второй к сечению вдоль грани. Каталог не поясняет, какой именно это угол (передний угол, угол наклона дна канавки или другой), поэтому выводить по ним передний угол точно не стоит. Но сравнивать геометрии между собой по ним можно.
| Геометрия | Исполнение | Вершина | Грань | Что заявляет каталог |
|---|---|---|---|---|
| PF | позитивная, односторонняя | 17° | 6° | острая кромка и большой передний угол, малое сопротивление резанию, хорошее дробление при малой и средней глубине; для универсальных станков и ЧПУ |
| PF | негативная, двусторонняя | 15° | 17° | трёхмерный передний угол, плавный сход стружки при малой глубине, меньше нагрев на высоких скоростях, защита от пластической деформации и лункообразования |
| PM | позитивная | 22° и 9° | 7–8° | универсальный стружколом, препятствует наростообразованию, расширенная зона схода стружки на высоких подачах, устойчивость к сколам при прерывистом резании |
| PM | негативная, двусторонняя | 38° | 24° | плоская ленточка и высокий передний угол: прочность плюс эффективное дробление на низкоуглеродистых сталях; непрерывное и умеренно прерывистое резание |
| PR | позитивная | 18° | 22° | прочный клин, переменный передний угол, защита от ударных нагрузок |
| PR | негативная, двусторонняя | 5° и 18° | 18° | стойкость к ударным нагрузкам даже на малых глубинах, усиленная кромка терпит неравномерный припуск |
| PR | негативная, односторонняя | 22° | 22° | универсальная для получистовой и черновой обработки в нестабильных условиях, криволинейная кромка равномерно распределяет износ |
| PH | негативная, двусторонняя | 19° | 19° | стабильное дробление в широком диапазоне режимов, работа при знакопеременных нагрузках |
| PH | негативная, односторонняя | 19° и 8° | 19° и 8° | устойчивое дробление на больших глубинах и подачах, хорошо переносит удар, прочная боковая поверхность |
| PH | позитивная | 10° и 20° | 10° и 20° | тяжёлые условия: высокие подачи, большие глубины, переменное сечение стружки, удар |
Из таблицы видно общее правило каталога (стр. 187): положительный передний угол снижает силы резания и подходит для мягких материалов, чистовой обработки и нежёсткого закрепления заготовки, но делает кромку слабее. Отрицательный увеличивает силы резания, зато повышает прочность и нужен для обработки по корке, с ударами, при переменном сечении стружки и для твёрдых материалов. Поэтому у PF и PM позитивные варианты острые и «лёгкие», а у PR и PH усилена кромка. Каталог также отмечает, что покрытые пластины имеют округлённую кромку, а фаска упрочняет геометрию, но увеличивает силу резания.
Что меняют односторонние и двусторонние пластины
Двусторонние негативные пластины (CNMG, DNMG, SNMG, TNMG, VNMG, WNMG) имеют вдвое больше режущих кромок, поэтому на получистовых и обычных черновых работах выходят экономичнее. Односторонние (CNMM, SNMM, DNMM, TNMM; а также позитивные CCMT, DCMT, SCMT, VBMT) отдают половину кромок, но, как правило, получают более массивное тело и более глубокий рельеф: именно в этом исполнении у КЗТС сделаны PR на подачу до 1,5 мм/об, QH, R7, H3, H4. Позитивные односторонние пластины также режут с меньшим усилием, но на больших глубинах хуже ломают стружку. Для негативных пластин державка тоже должна быть «негативной» (общая практика), как выбирать державку по задним углам и креплению — в статье Маркировка токарных резцов по ISO.
Пластины «A»: без стружколома
Тип A в ISO-коде означает пластину с отверстием, но без стружколома: CNMA, DNMA, SNMA, TNMA, WNMA, RNMA. В каталоге КЗТС по таблицам марок у них отмечены только группы K (чугун) и H (твёрдые материалы), группы P для них нет. Причина обычная: чугун даёт короткую стружку-элемент и ломается сам, а на твёрдых материалах съём небольшой. Для стали такая пластина не подходит: стружка пойдёт непрерывной лентой.
Стружколом и условия резания: как связаны геометрия и марка
Каталог КЗТС требует определять условия в порядке «станок, приспособление, инструмент, деталь» и выбирать по самому тяжёлому признаку: достаточно одного признака нестабильности, чтобы перейти из стабильных условий в нестабильные, и одного признака тяжёлых, чтобы перейти в тяжёлые.
| Условия | Признаки по каталогу | Марка в матрицах для PF–PR (сталь) | Куда смещать стружколом (общая практика) |
|---|---|---|---|
| Стабильные | современный станок, жёсткое закрепление заготовки, инструмента и пластины, постоянная глубина, предварительно обработанная заготовка, чистовая и получистовая работа, точение без удара | TC20PT | PF, PM |
| Нестабильные | изношенный станок, нежёсткое закрепление, переменная глубина, корка и неравномерный припуск, черновая работа, единичный удар 1–2 раза на оборот | TC33PT | PM ближе к PR, PR |
| Тяжёлые | литейная корка или песок, наклёп, очень большая переменная глубина, сварные швы и наплывы, тяжёлая черновая работа, удар 3–4 раза на оборот и чаще | TC40PT | PH, QH, односторонние пластины |
В матрицах каталога у каждой пластины отмечено, в каких условиях её рекомендуют, а для PH-пластин набор марок смещён относительно PF–PR. Поэтому стружколом и марку выбирают парой: геометрия для чистовой работы с маркой для тяжёлых условий (и наоборот) не сочетается по назначению. О самих марках и их группах ISO — в статье Сменные многогранные пластины, а расшифровку марок КЗТС мы разбираем в соседней статье о марках сплавов.
Пример подбора: сталь, ap 3 мм, fn 0,3 мм/об
Задача: наружное продольное точение конструкционной углеродистой стали, глубина 3 мм, подача 0,3 мм/об, державка 95° (например, PCLNR), пластина CNMG 120408. Рассуждаем по шагам.
- Группа материала. Сталь, значит, ищем среди P-геометрий: PF, PM, PR, PH (плюс универсальные цифровые).
- Попадание в поле. Для негативных двусторонних пластин: PF — fn 0,05–0,3, ap 0,5–4: подача на самой границе. PM — 0,05–0,4 и 0,5–4: попадает. PR — 0,15–0,9 и 1,5–12: попадает. PH — 0,2–0,8 и 1,0–12,5: тоже попадает, но это геометрия для заметно более тяжёлых режимов. Из универсальных подходит M2 (0,1–0,6; 1,0–7,0).
- Положение внутри поля. Для PM точка 0,3 / 3 лежит в верхней части диапазона по обеим осям, для PR — в нижней. Обычно на краю поля дробление хуже, чем в его середине, это общее правило, а не цифра каталога. Рисунок 1 показывает то же самое: точка лежит в зоне перекрытия PM и PR.
- Условия. Заготовка предварительно обработана, глубина постоянна, крепление жёсткое, ударов нет — условия стабильные: берём PM, марку по матрице для стабильных условий (TC20PT). Если на заготовке корка или неравномерный припуск, условия стали нестабильными: переходим на PR и на марку для нестабильных (TC33PT). Если в заготовке литейная корка, песок или удары 3–4 раза на оборот, условия тяжёлые: смотрите PH (или односторонние варианты) и марку для тяжёлых, а не двусторонний PR.
- Проверка. Толщина стружки при 95° около 0,3 мм. Глубина 3 мм меньше допустимой для CNMG 1204 по форме (около 7,9 мм). Мощность и обороты можно прикинуть в калькуляторе режимов: Калькулятор режимов резания.
Если подача поднимется до 0,5 мм/об при той же глубине, PM выйдет за границу (0,4), и придётся брать PR или M2. Если подача упадёт до 0,1 мм/об, PR выйдет за нижнюю границу (0,15), и останутся PM и PF.
Если стружка дробится плохо: симптом и что менять
Диапазоны в каталоге объясняют большинство проблем с дроблением. В таблице отмечено, что взято из каталога, а что относится к общей практике и требует проверки на вашем станке.
| Симптом | Вероятная причина | Что менять | Основание |
|---|---|---|---|
| Длинная лента, наматывается на деталь и державку | подача или глубина ниже рабочего поля геометрии: тонкая стружка не доходит до рельефа | поднять подачу в пределах диапазона; взять геометрию с меньшим нижним порогом (PR вместо PH, PM вместо PR, PF вместо PM); уменьшить угол в плане (стружка станет толще) | диапазоны и hm = fn · sin φ — каталог; причина — общая практика |
| Мелкая крошка, шум, вибрация | геометрия слишком «закрытая» для режима, высокая нагрузка; нежёсткое закрепление | взять геометрию с более широким полем или позитивную (меньше усилия), уменьшить глубину; проверить вылет и крепление | позитивная геометрия для нежёсткого закрепления — каталог; остальное — общая практика |
| Нарост на вершине, плохая поверхность | низкая скорость, нет заднего угла, налипание (нержавейка, чистый алюминий) | поднять скорость, взять пластину с задним углом (позитивную), подать СОЖ в обильном количестве | каталог, стр. 190; позитивный PM «препятствует наростообразованию» |
| Выкрашивание у вершины, сколы | хрупкая марка, недостаточно прочная геометрия, нарост | более прочная марка и геометрия (двусторонняя PF/PM → PR → PH, двусторонняя → односторонняя), снизить подачу при врезании | каталог, стр. 190 |
| Лунка на передней поверхности | диффузионный износ из-за слишком высокой температуры | позитивная геометрия, снизить скорость | каталог, стр. 190 |
| Дробление в порядке, но быстро растёт износ по задней поверхности | скорость слишком высокая или марка недостаточно износостойка | это уже не стружколом: снизить скорость, взять более износостойкую марку | каталог, стр. 190 |
Правило здесь простое: сначала проверьте, находится ли ваша точка (fn, ap) внутри поля геометрии, потом условия, и только после этого меняйте марку или скорость.
Канавочные пластины CG и CP: стружколомы LF, HF, UG, ST
У канавочных и отрезных пластин серий CG и CP тип стружколома стоит в конце обозначения. Например, CG-0404ND-4D-LF: серия CG, ширина кромки 4 мм, радиус 0,4 мм, форма кромки N, две кромки, угол в плане 4°, тип LF. Здесь подача зависит от ширины пластины: чем она шире, тем выше допустимая подача. Как выбирать державку, ширину и режимы при отрезке и канавках — в статье Отрезка и обработка канавок на токарном станке.
| Тип | Что означает | Для чего (по каталогу) | Материалы | fn, мм/об (от узкой пластины к широкой) |
|---|---|---|---|---|
| LF | низкая подача | тонкие работы, отрезка малого диаметра и тонкостенных деталей; острая кромка | P, M | 0,05–0,12 (2 мм) … 0,05–0,22 (6 мм) |
| HF | высокая подача | тяжёлые проточки в нестабильных условиях, прерывистое резание, прочная кромка | P, M, K | 0,05–0,20 (2 мм) … 0,10–0,45 (8 мм) |
| UG | универсальная | продольное и поперечное точение, сход стружки при любом направлении подачи | P, M, K | 0,05–0,12 (2 мм) … 0,12–0,30 (8 мм) |
| ST | профильная | контурное точение, галтели, копирование; для отрезки не предназначена | P, M, K | 0,05–0,15 (r = 1 мм) … 0,15–0,34 (r = 4 мм) |
Отрезные пластины CP выпускаются в типе HF (подача 0,02–0,15 для ширины 2,2 мм и 0,12–0,50 для 6,4 мм). Тип NA для цветных металлов есть в системе обозначений каталога, но артикулов с ним в каталоге нет. Для канавочных пластин каталог отмечает сплав AP30AM для стабильных условий и TP33AM для нестабильных.
Типичные ошибки при выборе стружколома
- Выбирать по названию, а не по полю подач и глубин. Две геометрии с похожими буквами дают разный результат на одном и том же режиме. Сверяйте оба числа, подачу и глубину.
- Ставить PF при подаче выше 0,3 мм/об. Это верхняя граница чистовой геометрии: выше неё, как правило, стружка ломается неустойчиво, а нагрузка на острую кромку растёт.
- Ставить PR или PH на чистовую обработку. Нижняя граница PR — 0,15 мм/об и 1,5 мм, у PH — 0,2 мм/об и 1,0 мм. Ниже стружка, как правило, идёт лентой.
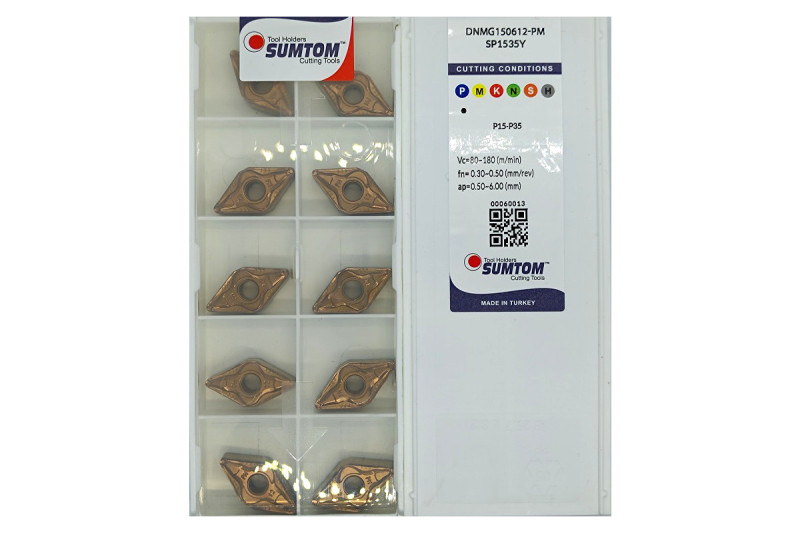
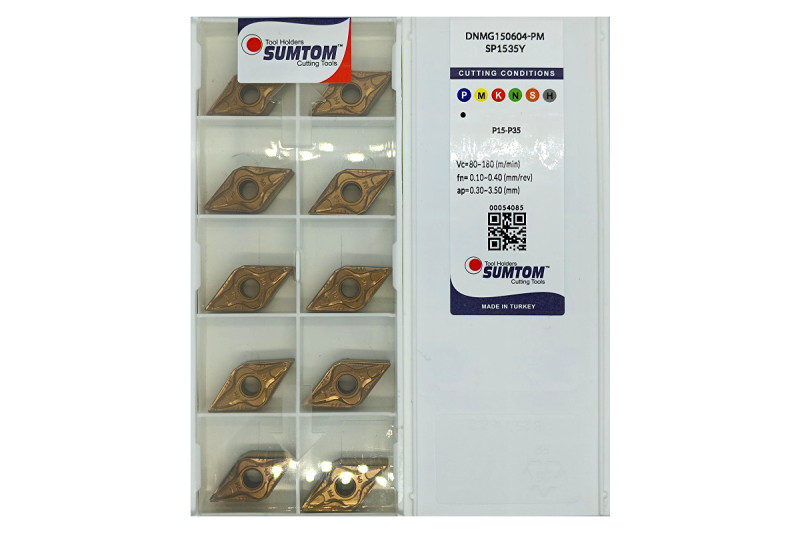
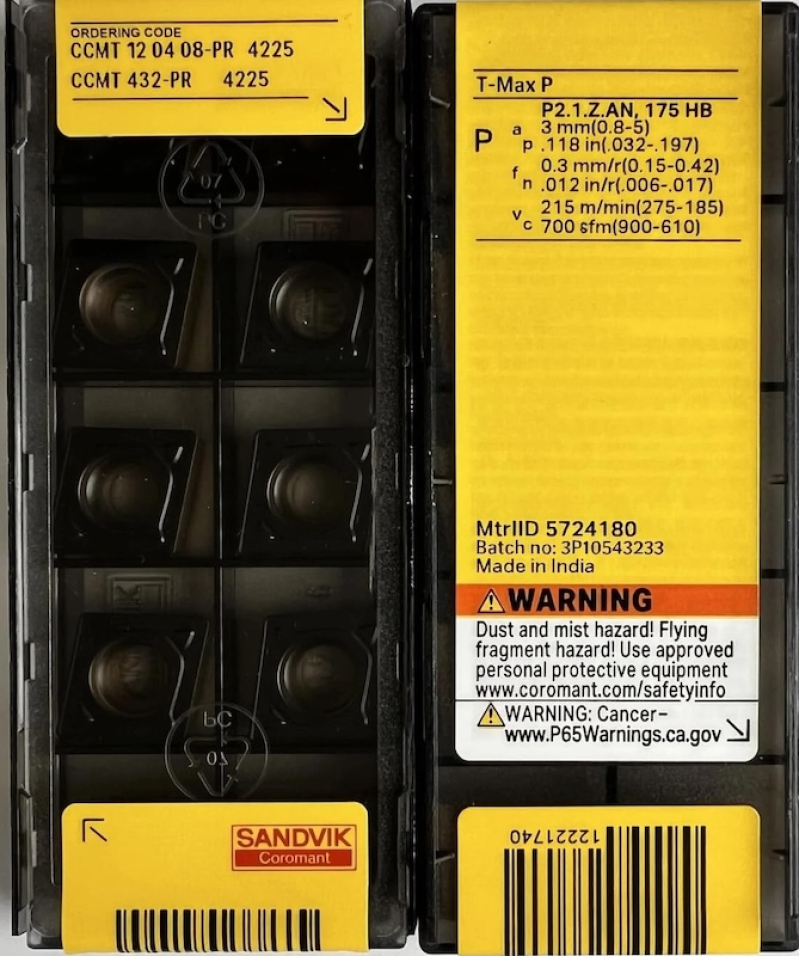
- Считать, что PM одного производителя равен PM другого. В каталоге магазина встречаются CCMT 120408-PM у Sandvik и DNMG 150608-PM у SUMTOM, а у других заводов стружколомы называются иначе: -GM, -MA, -CMD, -TM, -FM, -RM. Букв недостаточно: поле подач и глубин берите из карточки конкретного производителя.
- Забывать об условиях. Подходящий по подаче и глубине стружколом не поможет, если на заготовке корка, а марка выбрана для стабильных условий.
- Путать колонки ap и fn. В таблицах режимов для нержавейки в каталоге порядок «ap, fn», а для стали «fn, ap».
- Ставить «A»-пластину на сталь. Без стружколома сталь даёт непрерывную стружку, а в матрицах каталога для таких пластин стали нет.
- Не проверять допустимую глубину по форме. Поле стружколома и предел по длине кромки пластины действуют вместе, лимитирует меньший из них.
- Переносить название на другой тип пластин. В названии фрезерной пластины APKT тоже встречается «-PM», но это геометрия своего производителя и к токарным PM КЗТС отношения не имеет.
Частые вопросы
Что означает PM на токарной пластине?
В каталоге КЗТС PM — стружколом для получистовой и лёгкой черновой обработки стали (группа P) с диапазоном подач 0,05–0,4 мм/об и глубин 0,5–3,5 мм у позитивных и 0,5–4,0 мм у негативных пластин. У других производителей PM может означать другую геометрию с другими диапазонами, поэтому смотрите описание конкретной пластины.
Чем PR отличается от PH?
PR рассчитан на черновую обработку: подача 0,15–0,9 мм/об и глубина 1,5–12 мм у двусторонних пластин, до 1,5 мм/об и 16 мм у односторонних CNMM, SNMM. PH — для тяжёлых условий: подача 0,2–0,8 мм/об и глубина до 12,5 мм у двусторонних, у односторонних 0,25–1,2 мм/об и до 11,5 мм, плюс прочная боковая поверхность и устойчивость к удару. Если корки и ударов нет, PH чаще не нужна.
Можно ли точить нержавейку пластиной PM или PR?
Каталог называет PM, PR, PH геометриями «для стали» с основной областью применения P. Для нержавеющих сталей в нём есть отдельная MR (сплав TC401KM) и универсальные F1, F3, M2, M9, RS2, у которых среди материалов указана группа M. Лучше брать их, а не рассчитывать на PM.
Что значит буква A в CNMA и можно ли такой пластиной точить сталь?
A в четвёртой позиции ISO-кода — пластина с отверстием без стружколома. В каталоге КЗТС у таких пластин отмечены только чугун (K) и твёрдые материалы (H). Стальную стружку она не дробит, поэтому для стали берут пластины CNMG, CNMM или CCMT со стружколомом.
Что будет, если подача ниже нижней границы стружколома?
Обычно стружка получается тонкой и не доходит до рельефа, поэтому идёт лентой и может наматываться на деталь. Выход: поднять подачу в допустимых пределах или взять геометрию с меньшим нижним порогом (например, PM вместо PR, PF вместо PM).
Подойдёт ли пластина другого производителя в ту же державку?
Посадка определяется кодом ISO 1832 (форма, задний угол, размер, толщина), и пластина CNMG 1204 любого производителя встанет в державку PCLNR или MCLNR. Стружколом на посадку не влияет, но влияет на дробление: у каждого завода свои геометрии и диапазоны, сверяйтесь по назначению (чистовая, получистовая, черновая) и по числам из карточки.
Смотрите также: Марки твёрдого сплава КЗТС: TC20PT, TC33PT, TC40PT, TC401KM, AP30AM, BC20HT — расшифровка и выбор.
Подобрать в каталоге.
- Пластины сменные токарные
- Пластины токарные ромбические 80° (C): CNMG, CCMT
- Пластины токарные ромбические 55° (D): DNMG, DCMT
- Пластины токарные квадратные (S)
- Пластины токарные треугольные (T)
- Пластины токарные ромбические 35° (V)
- Пластины токарные тригональные 80° (W)
- Пластины токарные круглые и прочих форм
- Резцы (державки) для наружного точения
- Пластины сменные отрезные и канавочные
- Резцы (державки) отрезные и канавочные
Не уверены, какой стружколом нужен? Напишите в чат на сайте материал, глубину резания и подачу: подберём пластину и державку.
Инструмент из статьи


Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →