
 RU
 UA

Стружколами токарних пластин: PF, PM, PR, PH, QH, MR, NF — що означають і як вибрати за подачею та глибиною
Стружколам токарної пластини добирають не за назвою, а за двома числами: подачею на оберт (fn) і глибиною різання (ap). У каталозі КЗТС «Металорізальний інструмент 2026–2027» геометрії для сталі вишикувано «драбиною»: PF — чистова (подача 0,05–0,3 мм/об), PM — напівчистова, PR — чорнова, PH і QH — важка, і що далі по драбині, то міцніша кромка та ширше поле подач і глибин. Нижче розібрано, як читати літери й цифри в назві, які діапазони до них прив’язані, чим відрізняються позитивні та негативні, односторонні та двосторонні варіанти і що змінювати, коли стружка йде стрічкою або кришиться. Назви стружколамів у різних виробників свої, тому PM одного заводу не дорівнює PM іншого.
Навіщо потрібен стружколам і яке дроблення вважати добрим
Сталь під час точіння дає суцільну стружку. Без керування вона намотується на заготовку та державку, дряпає оброблену поверхню, гріє кромку й заважає автоматичній роботі верстата з ЧПК. Стружколам — це канавка, уступ або система виступів на передній поверхні пластини: стружка впирається в цей рельєф, закручується й ламається на короткі фрагменти. Добрим зазвичай вважають дроблення, за якого стружка йде із зони різання сама короткими завитками або дугами: не стрічкою й не дрібною крихтою.
Дроблення залежить не лише від пластини. Його визначають чотири чинники:
- Подача й глибина. У кожної геометрії є робоче поле: вийдете за його межу, і стружка або не ламається, або ламається надто агресивно, а навантаження на кромку зростає. Діапазони для кожної геометрії наведено в таблицях нижче.
- Кут у плані. Товщина стружки дорівнює fn · sin φ. За подачі 0,3 мм/об і кута 95° товщина близько 0,30 мм, за 75° близько 0,29 мм, за 45° близько 0,21 мм. Каталог формулює так: що менший кут у плані, то коротша й товстіша стружка, а товсту стружку складніше подрібнювати.
- Матеріал. В’язка низьковуглецева сталь і нержавіюча сталь дробляться гірше: для нержавійки каталог прямо називає проблемою «утруднене видалення стружки».
- Режим і умови. Швидкість різання, жорсткість системи верстат-заготовка-інструмент, кірка та удари зсувають межі поля. Каталог КЗТС поділяє умови на стабільні, нестабільні й важкі, про це окремий розділ нижче.
Як читати позначення геометрії: P, F, M, R, H і цифри
У назві пластини стружколам стоїть після розміру, через дефіс: наприклад, CNMG 120408-PM. Форму й розмір (CNMG 120408) докладно розбирає стаття Пластини токарні CNMG, CCMT, DNMG, SNMG, TNMG, VCMT, WNMG, тут нас цікавить лише «хвіст» PM.
| Частина позначення | Що означає | Приклади в каталозі КЗТС |
|---|---|---|
| Перша літера | група оброблюваних матеріалів ISO: P — сталі, M — нержавіючі сталі, N — алюміній і кольорові метали. Каталог прямо пише «основна галузь застосування: P» для PF, PM, PR, PH | PF, PM, PR, PH; MR; NF, NM, NR |
| Друга літера | ступінь навантаження: F — чистова (finish), M — напівчистова (medium), R — чорнова (rough), H — важка (heavy). Англійські слова — загальноприйняте розшифрування, сам каталог розділяє геометрії за заголовками «чистова / напівчистова / чорнова / важка обробка» | PF, PM, PR, PH |
| Літера Q | окрема лінійка міцних геометрій для чорнового й важкого точіння; що означає сама літера, каталог не пояснює | QR, QH |
| Літера й цифра | спеціальна конструкція під певні форми пластин. Літера показує ступінь навантаження, цифра — номер конструкції, без додаткових пояснень у каталозі | F1, F2, F3, F4, F6, F7; M2, M4, M5, M6, M8, M9; R5, R7, R8, R9, RS2; S13-08; H3, H4 |
| Позитивна / негативна, одно- / двостороння | у літері не зашифровано. Це визначає форма пластини: CCMT, DCMT, VBMT, SCMT — позитивні односторонні, CNMG, DNMG — негативні двосторонні, CNMM, SNMM — негативні односторонні | PF, PM, PR, PH існують у кількох виконаннях |
Спершу орієнтуйтеся на ступінь навантаження (друга літера), потім уточнюйте поле подач і глибин. Якщо в назві стоїть цифрова геометрія, її діапазони треба дивитися окремо: цифри не виводяться з літер.
Основні геометрії для сталі: PF, PM, PR, PH, QH
Для кожної геометрії каталог (стор. 176–184) дає два числа: діапазон подач fn, мм/об, і діапазон глибин різання ap, мм. Їх перенесено в таблицю, а на рисунках 1 і 2 показано графічно.

Як читати рисунок 1. По горизонталі відкладено подачу, по вертикалі глибину різання, кожен кольоровий прямокутник показує, де працює геометрія. Ліворуч двосторонні пластини: PF і PM займають маленьке поле в лівому нижньому куті (подача до 0,3–0,4 мм/об, глибина до 4 мм), PR і PH піднімаються до 12–12,5 мм. Праворуч односторонні посилені варіанти: подача сягає 1,2–1,5 мм/об, глибина до 14–16 мм. Поля перекриваються: точка «0,3 мм/об і 3 мм» лежить одразу в кількох прямокутниках, і вибір між ними роблять за умовами різання. Зважте, що на каталожних графіках у багатьох геометрій кут «максимальна подача за максимальної глибини» зрізано, тобто рамка в таблиці описує зовнішні межі, а не гарантію дроблення в кожній точці.

Рисунок 2 повторює схему застосовності геометрій зі сторінки 185 каталогу. П’ять блоків ідуть зліва направо: PF, PM, PR, PH, QH. Під літерами вказано ступінь навантаження й діапазони fn та ap для двосторонніх PF–PH і односторонньої QH, а стрілка внизу показує напрямок: ліворуч твердість і гостра кромка, праворуч міцність. На самій каталожній схемі підписи зсунуто на ступінь (PR там «легка чорнова», PH «чорнова», QH «важка чорнова»), а в описах геометрій PH віднесено до важкої обробки. Порядок PR, PH, QH в обох місцях однаковий.
| Геометрія | Призначення за каталогом | fn, мм/об | ap, мм | Форми пластин |
|---|---|---|---|---|
| PF позитивна, одностороння | чистова, контурне точіння з малими подачами та зніманням | 0,05–0,3 | 0,4–3,0 | CCMT, DCMT, TCMT, VCMT |
| PF негативна, двостороння | чистова, стабільне дроблення за малих знімань і подач | 0,05–0,3 | 0,5–4,0 | CNMG, DNMG, SNMG, VNMG, WNMG |
| PM позитивна | напівчистова й легка чорнова, низькі зусилля різання | 0,05–0,4 | 0,5–3,5 | CCMT, DCMT, VBMT |
| PM негативна | напівчистова й легка чорнова | 0,05–0,4 | 0,5–4,0 | CNMG, DNMG, SNMG, TNMG, WNMG |
| PR позитивна | напівчистова й чорнова, гарна стійкість до удару | 0,15–0,4 | 1,5–3,0 | CCMT |
| PR негативна, двостороння | напівчистова й чорнова, вуглецеві та леговані сталі | 0,15–0,9 | 1,5–12,0 | CNMG, DNMG, SNMG, WNMG |
| PR негативна, одностороння | універсальна для нестабільних умов, гарне дроблення на малих глибинах | 0,2–1,5 | 1,0–16,0 | CNMM, DNMM, SNMM, WNMM |
| PH двостороння | сталі й чавуни за великих глибин і подач, висока стійкість під час переривчастого різання | 0,2–0,8 | 1,0–12,5 | CNMG, SNMG, DNMG, WNMG |
| PH одностороння | важка чорнова обробка легованих і вуглецевих сталей | 0,25–1,2 | 2,0–11,5 | CNMM, SNMM, DNMM, TNMM |
| PH для SCMT | від безперервного до сильно переривчастого різання, великі пластини | 1,0–2,0 | 4,0–23,0 | SCMT (стор. 184) |
| QR | чорнове й напівчистове точіння, матеріали груп P, M, S | 0,15–0,8 | 1,0–8,0 | CNMG, SNMG |
| QH | чорнове й важке точіння за безперервного та сильно переривчастого різання, основні групи P і K | 0,4–1,4 | 3,0–14,0 | CNMM, SNMM |
| QH для SCMT | міцна геометрія для важких умов | 0,8–1,6 | 4,0–23,0 | SCMT (стор. 184) |
На глибину різання впливає й розмір пластини: допустима ap обмежена довжиною кромки (для ромбів 35° і 55° близько чверті довжини кромки, для квадрата й ромба 80° близько двох третин). Ці межі та розбір кутів у плані наведено в статті Токарні державки; допустиму глибину треба перевіряти окремо від поля стружколама.
Решта геометрій: цифрові, MR для нержавійки, NF, NM, NR для алюмінію
Цифрові геометрії
Назва на кшталт F3 або M9 трапляється на пластинах рідше, ніж PF–PH, але вона так само означає конкретне поле подач і глибин. Багато цифрових геометрій розраховані одразу на кілька груп матеріалів: для F1, M2, R7 каталог вказує P, M, S, для F3 P, M, K, для F4 P, M, K, S. Якщо в задачі «і сталь, і нержавійка», шукати варто саме серед них.
| Геометрія | fn, мм/об | ap, мм | Форми пластин | Що каже каталог |
|---|---|---|---|---|
| F1 | 0,07–0,25 | 0,4–3,5 | CNMG, DNMG | чистова й напівчистова; гостра кромка та позитивний передній кут; P, M, S |
| F2 (E-F2) | 0,05–0,3 | 0,5–3,0 | CCMT, TCMT | чистове точіння за безперервного різання; P і K |
| F3 | 0,05–0,3 | 0,5–3,0 | CCMT, DCMT, TCMT, SCMT, VCMT, RCMT | напівчистова й чистова, середні режими; P, M, K |
| F4 | 0,05–0,25 | 0,5–2,5 | VCMT | чистове зовнішнє точіння, рекомендована для внутрішнього розточування; P, M, K, S |
| F6 | 0,15–0,4 | 1,0–6,0 | SPMR, TPMR | чистова обробка; P, M, K |
| F7 | 0,20–0,5 | 1,0–5,0 | SCMT | від чистового до чорнового на середніх і високих подачах; P, M, K |
| M2 | 0,1–0,6 | 1,0–7,0 | CNMG, SNMG, WNMG, TNMG, VNMG | позитивний передній кут і негативний нахил кромки проти сколів; P, M, S |
| M4 | 0,3–0,5 | 0,5–6,0 | DNMG | поздовжнє точіння, підрізання торця, профільна обробка; P |
| M5 | 0,13–0,33 | 0,6–2,6 | VCMT-160408 | напівчистова; дані з таблиці режимів |
| M6 | 0,2–0,8 | 1,6–8,0 | CNMG | напівчистова й чистова; P і K |
| M8 | 0,1–0,45 | 0,5–3,0 | WNMG-0604 | напівчистова; дані з таблиці режимів |
| M9 | 0,2–0,5 | 1,0–6,0 | CNMG, WNMG | напівчистова й легка чорнова; M і S, добре також P і K |
| R7 | 0,45–1,4 | 3,0–16,0 | SNMM | універсальна для односторонніх пластин, чорнова й напівчистова; P, M, S |
| R8 | 0,25–0,65 | 2,5–7,0 | WNMG, WNMM | чорнова на середніх подачах; P, M, S |
| R9 | 0,3–0,6 | 2,5–7,0 | WNMM | вуглецеві сталі, чорнова й напівчистова на середніх подачах |
| RS2 | 0,15–0,8 | 0,5–4,5 | CNMG-190616 (для RNMG: 0,15–1,6 і 1,5–8,0) | чорнове й напівчистове точіння; M і S |
| S13-08 | 0,5–1,0 | 5,0–14,0 | SNMG-2507, 2509 | чорнова обробка високолегованих сталей (у каталозі приклад 110Г13Л) |
| H3 | 0,55–1,3 | 5,0–15,0 | SNMM | надважка чорнова; виступи по периметру кромки; P і K |
| H4 | 0,8–1,4 | 7,0–12,0 | CNMM-250924 | важка чорнова обробка; P |
MR для нержавіючої сталі та NF, NM, NR для алюмінію
Для нержавіючої сталі каталог пропонує окрему геометрію MR зі сплавом TC401KM. Кути на її розрізі: 7° і 23° у негативної форми, 6° у позитивної під ромби V. Нержавійка в’язка, погано відводить тепло й зміцнюється під час різання, тому каталог радить брати пластини, призначені саме для неї, подавати МОР точно в зону різання й не працювати зношеною пластиною. Заготовки з нержавійки та алюмінію докладніше розібрано в статті Інструмент за оброблюваним матеріалом.
Для алюмінію та кольорових металів у каталозі три геометрії: NF (чистова, позитивна), NM (напівчистова) і NR (чорнова, для односторонніх пластин). Сплави для них A10 (стабільні умови) та A30 (нестабільні), обидва без покриття.
| Геометрія | Матеріал і призначення | fn, мм/об | ap, мм | Форми пластин |
|---|---|---|---|---|
| MR | нержавіючі сталі, напівчистова й чорнова | 0,05–0,9 | 0,2–11,0 | CNMG, DNMG, SNMG, TNMG, WNMG, CCMT, DCMT, SCMT, VCMT, VBMT |
| NF | алюміній і м’які кольорові метали, чистова; позитивна одностороння | 0,03–0,5 | 0,1–4,5 | CCMT, CCGT, DCMT, DCGT, SCMT, RCGT, SCGT, TCMT, TCGT, VCMT |
| NM | кольорові метали, напівчистова й легка чорнова; низькі сили різання | 0,1–0,6 | 1,0–6,0 | CNMG, WNMG, TNMM |
| NR | алюмінієві сплави, чорнова, робота по кірці та з ударом | 0,2–1,0 | 2,0–10,0 | CNMM, SNMM |
Одна пастка під час читання каталогу: в таблицях режимів для нержавійки (стор. 139–143) колонки йдуть у порядку «ap, fn», тоді як для сталі зазвичай «fn, ap». Подачу й глибину легко сплутати, а межі в них різняться на порядок.
Позитивні й негативні, односторонні та двосторонні пластини
Один і той самий стружколам роблять у кількох виконаннях, і каталог показує для кожного розріз кромки. Числа в таблиці нижче — кути в градусах, підписані на розрізах каталогу (стор. 110–115): перший стовпець стосується перерізу через вершину пластини, другий — перерізу вздовж грані. Каталог не пояснює, який саме це кут (передній кут, кут нахилу дна канавки чи інший), тож виводити за ними передній кут точно не варто. Але порівнювати геометрії між собою за ними можна.
| Геометрія | Виконання | Вершина | Грань | Що заявляє каталог |
|---|---|---|---|---|
| PF | позитивна, одностороння | 17° | 6° | гостра кромка й великий передній кут, малий опір різанню, гарне дроблення за малої та середньої глибини; для універсальних верстатів і ЧПК |
| PF | негативна, двостороння | 15° | 17° | тривимірний передній кут, плавний відведення стружки за малої глибини, менший нагрів на високих швидкостях, захист від пластичної деформації та лункоутворення |
| PM | позитивна | 22° і 9° | 7–8° | універсальний стружколам, перешкоджає наростоутворенню, розширена зона відведення стружки на високих подачах, стійкість до сколів під час переривчастого різання |
| PM | негативна, двостороння | 38° | 24° | плоска стрічка й високий передній кут: міцність плюс ефективне дроблення на низьковуглецевих сталях; безперервне й помірно переривчасте різання |
| PR | позитивна | 18° | 22° | міцний клин, змінний передній кут, захист від ударних навантажень |
| PR | негативна, двостороння | 5° і 18° | 18° | стійкість до ударних навантажень навіть на малих глибинах, посилена кромка витримує нерівномірний припуск |
| PR | негативна, одностороння | 22° | 22° | універсальна для напівчистової та чорнової обробки в нестабільних умовах, криволінійна кромка рівномірно розподіляє знос |
| PH | негативна, двостороння | 19° | 19° | стабільне дроблення в широкому діапазоні режимів, робота за знакозмінних навантажень |
| PH | негативна, одностороння | 19° і 8° | 19° і 8° | стійке дроблення на великих глибинах і подачах, добре переносить удар, міцна бічна поверхня |
| PH | позитивна | 10° і 20° | 10° і 20° | важкі умови: високі подачі, великі глибини, змінний переріз стружки, удар |
З таблиці видно загальне правило каталогу (стор. 187): позитивний передній кут знижує сили різання й підходить для м’яких матеріалів, чистової обробки та нежорсткого закріплення заготовки, але робить кромку слабшою. Негативний збільшує сили різання, зате підвищує міцність і потрібен для обробки по кірці, з ударами, за змінного перерізу стружки та для твердих матеріалів. Тому в PF і PM позитивні варіанти гострі й «легкі», а в PR і PH посилена кромка. Каталог також зазначає, що покриті пластини мають округлену кромку, а фаска зміцнює геометрію, але збільшує силу різання.
Що змінюють односторонні та двосторонні пластини
Двосторонні негативні пластини (CNMG, DNMG, SNMG, TNMG, VNMG, WNMG) мають удвічі більше різальних кромок, тому на напівчистових і звичайних чорнових роботах виходять економнішими. Односторонні (CNMM, SNMM, DNMM, TNMM, а також позитивні CCMT, DCMT, SCMT, VBMT) віддають половину кромок, але, як правило, мають масивніше тіло й глибший рельєф: саме в цьому виконанні в КЗТС зроблено PR на подачу до 1,5 мм/об, QH, R7, H3, H4. Позитивні односторонні пластини також ріжуть з меншим зусиллям, але на великих глибинах гірше ламають стружку. Для негативних пластин державка теж має бути «негативною» (загальна практика), а як вибирати державку за задніми кутами та кріпленням — у статті Маркування токарних різців за ISO.
Пластини «A»: без стружколама
Тип A в ISO-коді означає пластину з отвором, але без стружколама: CNMA, DNMA, SNMA, TNMA, WNMA, RNMA. У каталозі КЗТС за таблицями марок у них відзначено лише групи K (чавун) і H (тверді матеріали), групи P для них немає. Причина звична: чавун дає коротку стружку-елемент і ламається сам, а на твердих матеріалах знімання невелике. Для сталі така пластина не годиться: стружка піде суцільною стрічкою.
Стружколам і умови різання: як пов’язані геометрія та марка
Каталог КЗТС вимагає визначати умови в порядку «верстат, пристосування, інструмент, деталь» і вибирати за найважчою ознакою: достатньо однієї ознаки нестабільності, щоб перейти зі стабільних умов у нестабільні, і однієї ознаки важких, щоб перейти в важкі.
| Умови | Ознаки за каталогом | Марка в матрицях для PF–PR (сталь) | Куди зміщувати стружколам (загальна практика) |
|---|---|---|---|
| Стабільні | сучасний верстат, жорстке закріплення заготовки, інструмента й пластини, постійна глибина, попередньо оброблена заготовка, чистова та напівчистова робота, точіння без удару | TC20PT | PF, PM |
| Нестабільні | зношений верстат, нежорстке закріплення, змінна глибина, кірка й нерівномірний припуск, чорнова робота, поодинокий удар 1–2 рази на оберт | TC33PT | PM ближче до PR, PR |
| Важкі | ливарна кірка або пісок, наклеп, дуже велика змінна глибина, зварні шви та напливи, важка чорнова робота, удар 3–4 рази на оберт і частіше | TC40PT | PH, QH, односторонні пластини |
У матрицях каталогу для кожної пластини відзначено, за яких умов її рекомендують, а для PH-пластин набір марок зміщено порівняно з PF–PR. Тому стружколам і марку добирають парою: геометрія для чистової роботи з маркою для важких умов (і навпаки) не поєднується за призначенням. Про самі марки та їхні групи ISO — у статті Змінні багатогранні пластини, а розшифрування марок КЗТС ми розбираємо в сусідній статті про марки сплавів.
Приклад добору: сталь, ap 3 мм, fn 0,3 мм/об
Задача: зовнішнє поздовжнє точіння конструкційної вуглецевої сталі, глибина 3 мм, подача 0,3 мм/об, державка 95° (наприклад, PCLNR), пластина CNMG 120408. Міркуємо за кроками.
- Група матеріалу. Сталь, отже, шукаємо серед P-геометрій: PF, PM, PR, PH (плюс універсальні цифрові).
- Потрапляння в поле. Для негативних двосторонніх пластин: PF — fn 0,05–0,3, ap 0,5–4: подача на самій межі. PM — 0,05–0,4 і 0,5–4: потрапляє. PR — 0,15–0,9 і 1,5–12: потрапляє. PH — 0,2–0,8 і 1,0–12,5: теж потрапляє, але це геометрія для помітно важчих режимів. З універсальних підходить M2 (0,1–0,6; 1,0–7,0).
- Положення всередині поля. Для PM точка 0,3 / 3 лежить у верхній частині діапазону за обома осями, для PR — у нижній. Зазвичай на краю поля дроблення гірше, ніж у його середині, це загальне правило, а не цифра каталогу. Рисунок 1 показує те саме: точка лежить у зоні перекриття PM і PR.
- Умови. Заготовку попередньо оброблено, глибина постійна, кріплення жорстке, ударів немає — умови стабільні: беремо PM і марку за матрицею для стабільних умов (TC20PT). Якщо на заготовці кірка або нерівномірний припуск, умови стали нестабільними: переходимо на PR і на марку для нестабільних (TC33PT). Якщо в заготовці ливарна кірка, пісок або удари 3–4 рази на оберт, умови важкі: дивіться PH (або односторонні варіанти) і марку для важких, а не двосторонній PR.
- Перевірка. Товщина стружки за 95° близько 0,3 мм. Глибина 3 мм менша за допустиму для CNMG 1204 за формою (близько 7,9 мм). Потужність і оберти можна прикинути в калькуляторі режимів: Калькулятор режимів різання.
Якщо подача підніметься до 0,5 мм/об за тієї самої глибини, PM вийде за межу (0,4), і доведеться брати PR або M2. Якщо подача впаде до 0,1 мм/об, PR вийде за нижню межу (0,15), і залишаться PM та PF.
Якщо стружка дробиться погано: симптом і що міняти
Діапазони в каталозі пояснюють більшість проблем із дробленням. У таблиці зазначено, що взято з каталогу, а що належить до загальної практики й потребує перевірки на вашому верстаті.
| Симптом | Імовірна причина | Що міняти | Підстава |
|---|---|---|---|
| Довга стрічка, намотується на деталь і державку | подача або глибина нижча за робоче поле геометрії: тонка стружка не доходить до рельєфу | підняти подачу в межах діапазону; взяти геометрію з нижчим нижнім порогом (PR замість PH, PM замість PR, PF замість PM); зменшити кут у плані (стружка стане товстішою) | діапазони й hm = fn · sin φ — каталог; причина — загальна практика |
| Дрібна крихта, шум, вібрація | геометрія надто «закрита» для режиму, високе навантаження; нежорстке закріплення | взяти геометрію з ширшим полем або позитивну (менше зусилля), зменшити глибину; перевірити виліт і кріплення | позитивна геометрія для нежорсткого закріплення — каталог; решта — загальна практика |
| Наріст на вершині, погана поверхня | низька швидкість, немає заднього кута, налипання (нержавійка, чистий алюміній) | підняти швидкість, взяти пластину із заднім кутом (позитивну), подати МОР у великій кількості | каталог, стор. 190; позитивний PM «перешкоджає наростоутворенню» |
| Викришування біля вершини, сколи | крихка марка, недостатньо міцна геометрія, наріст | міцніша марка та геометрія (двостороння PF/PM → PR → PH, двостороння → одностороння), знизити подачу під час врізання | каталог, стор. 190 |
| Лунка на передній поверхні | дифузійний знос через надто високу температуру | позитивна геометрія, знизити швидкість | каталог, стор. 190 |
| Дроблення в нормі, але швидко росте знос по задній поверхні | швидкість надто висока або марка недостатньо зносостійка | це вже не стружколам: знизити швидкість, взяти зносостійкішу марку | каталог, стор. 190 |
Правило тут просте: спершу перевірте, чи лежить ваша точка (fn, ap) усередині поля геометрії, потім умови, і лише після цього міняйте марку чи швидкість.
Канавкові пластини CG і CP: стружколами LF, HF, UG, ST
У канавкових і відрізних пластин серій CG і CP тип стружколама стоїть наприкінці позначення. Наприклад, CG-0404ND-4D-LF: серія CG, ширина кромки 4 мм, радіус 0,4 мм, форма кромки N, дві кромки, кут у плані 4°, тип LF. Тут подача залежить від ширини пластини: що вона ширша, то вища допустима подача. Як вибирати державку, ширину та режими під час відрізання й канавок — у статті Відрізання й обробка канавок на токарному верстаті.
| Тип | Що означає | Для чого (за каталогом) | Матеріали | fn, мм/об (від вузької пластини до широкої) |
|---|---|---|---|---|
| LF | низька подача | тонкі роботи, відрізання малого діаметра й тонкостінних деталей; гостра кромка | P, M | 0,05–0,12 (2 мм) … 0,05–0,22 (6 мм) |
| HF | висока подача | важкі проточки в нестабільних умовах, переривчасте різання, міцна кромка | P, M, K | 0,05–0,20 (2 мм) … 0,10–0,45 (8 мм) |
| UG | універсальна | поздовжнє й поперечне точіння, відведення стружки за будь-якого напрямку подачі | P, M, K | 0,05–0,12 (2 мм) … 0,12–0,30 (8 мм) |
| ST | профільна | контурне точіння, галтелі, копіювання; для відрізання не призначена | P, M, K | 0,05–0,15 (r = 1 мм) … 0,15–0,34 (r = 4 мм) |
Відрізні пластини CP випускаються в типі HF (подача 0,02–0,15 для ширини 2,2 мм і 0,12–0,50 для 6,4 мм). Тип NA для кольорових металів є в системі позначень каталогу, але артикулів із ним у каталозі немає. Для канавкових пластин каталог відзначає сплав AP30AM для стабільних умов і TP33AM для нестабільних.
Типові помилки під час вибору стружколама
- Вибирати за назвою, а не за полем подач і глибин. Дві геометрії з подібними літерами дають різний результат на тому самому режимі. Звіряйте обидва числа: подачу й глибину.
- Ставити PF за подачі понад 0,3 мм/об. Це верхня межа чистової геометрії: вище неї, як правило, стружка ламається нестійко, а навантаження на гостру кромку росте.
- Ставити PR або PH на чистову обробку. Нижня межа PR — 0,15 мм/об і 1,5 мм, у PH — 0,2 мм/об і 1,0 мм. Нижче стружка, як правило, йде стрічкою.
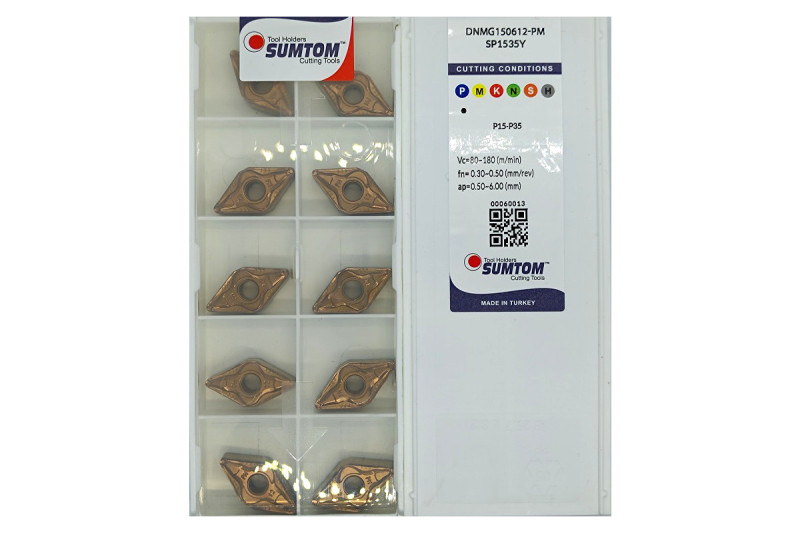
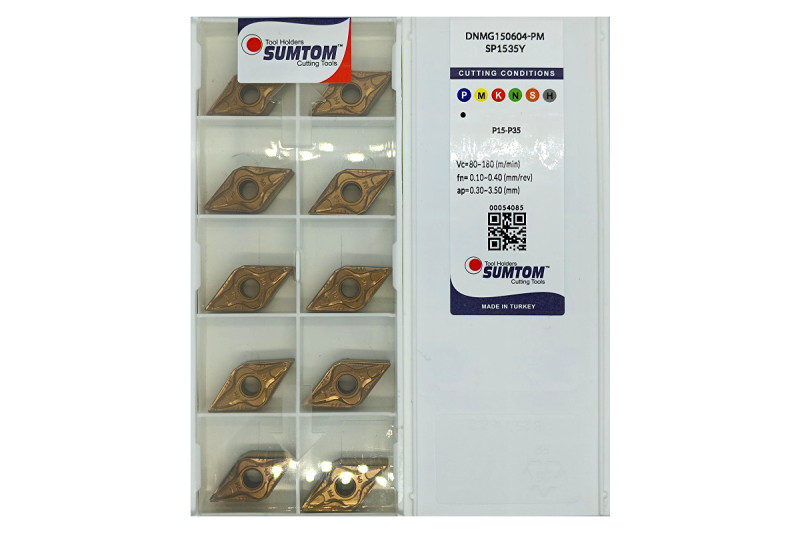
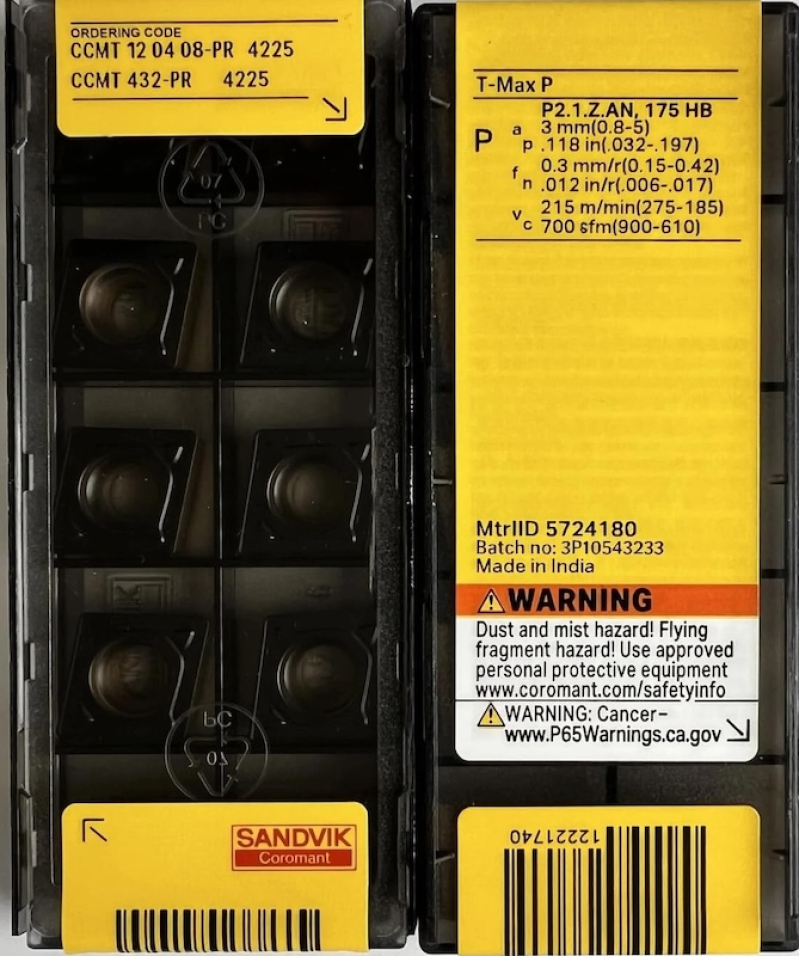
- Вважати, що PM одного виробника дорівнює PM іншого. У каталозі магазину трапляються CCMT 120408-PM у Sandvik і DNMG 150608-PM у SUMTOM, а в інших заводів стружколами називаються інакше: -GM, -MA, -CMD, -TM, -FM, -RM. Літер недостатньо: поле подач і глибин беріть із картки конкретного виробника.
- Забувати про умови. Придатний за подачею та глибиною стружколам не допоможе, якщо на заготовці кірка, а марку обрано для стабільних умов.
- Плутати колонки ap і fn. У таблицях режимів для нержавійки в каталозі порядок «ap, fn», а для сталі «fn, ap».
- Ставити «A»-пластину на сталь. Без стружколама сталь дає суцільну стружку, а в матрицях каталогу для таких пластин сталі немає.
- Не перевіряти допустиму глибину за формою. Поле стружколама й межа за довжиною кромки пластини діють разом, обмежує менша з них.
- Переносити назву на інший тип пластин. У назві фрезерної пластини APKT теж трапляється «-PM», але це геометрія свого виробника, і до токарних PM КЗТС вона не має стосунку.
Часті запитання
Що означає PM на токарній пластині?
У каталозі КЗТС PM — стружколам для напівчистової та легкої чорнової обробки сталі (група P) з діапазоном подач 0,05–0,4 мм/об і глибин 0,5–3,5 мм у позитивних та 0,5–4,0 мм у негативних пластин. В інших виробників PM може означати іншу геометрію з іншими діапазонами, тому дивіться опис конкретної пластини.
Чим PR відрізняється від PH?
PR розрахований на чорнову обробку: подача 0,15–0,9 мм/об і глибина 1,5–12 мм у двосторонніх пластин, до 1,5 мм/об і 16 мм в односторонніх CNMM, SNMM. PH — для важких умов: подача 0,2–0,8 мм/об і глибина до 12,5 мм у двосторонніх, в односторонніх 0,25–1,2 мм/об і до 11,5 мм, плюс міцна бічна поверхня та стійкість до удару. Якщо кірки й ударів немає, PH частіше не потрібна.
Чи можна точити нержавійку пластиною PM або PR?
Каталог називає PM, PR, PH геометріями «для сталі» з основною галуззю застосування P. Для нержавіючих сталей у ньому є окрема MR (сплав TC401KM) та універсальні F1, F3, M2, M9, RS2, у яких серед матеріалів вказано групу M. Краще брати їх, а не розраховувати на PM.
Що означає літера A в CNMA і чи можна такою пластиною точити сталь?
A в четвертій позиції ISO-коду — пластина з отвором без стружколама. У каталозі КЗТС у таких пластин відзначено лише чавун (K) і тверді матеріали (H). Сталеву стружку вона не подрібнює, тому для сталі беруть пластини CNMG, CNMM або CCMT зі стружколамом.
Що буде, якщо подача нижча за нижню межу стружколама?
Зазвичай стружка виходить тонкою й не доходить до рельєфу, тому йде стрічкою та може намотуватися на деталь. Вихід: підняти подачу в допустимих межах або взяти геометрію з нижчим нижнім порогом (наприклад, PM замість PR, PF замість PM).
Чи підійде пластина іншого виробника в ту саму державку?
Посадку визначає код ISO 1832 (форма, задній кут, розмір, товщина), і пластина CNMG 1204 будь-якого виробника стане в державку PCLNR або MCLNR. Стружколам на посадку не впливає, але впливає на дроблення: у кожного заводу свої геометрії та діапазони, звіряйтеся за призначенням (чистова, напівчистова, чорнова) і за числами з картки.
Підібрати в каталозі.
- Пластини змінні токарні
- Пластини токарні ромбічні 80° (C): CNMG, CCMT
- Пластини токарні ромбічні 55° (D): DNMG, DCMT
- Пластини токарні квадратні (S)
- Пластини токарні трикутні (T)
- Пластини токарні ромбічні 35° (V)
- Пластини токарні тригональні 80° (W)
- Пластини токарні круглі та інших форм
- Різці (державки) для зовнішнього точіння
- Пластини змінні відрізні та канавкові
- Різці (державки) відрізні та канавкові
Не впевнені, який стружколам потрібен? Напишіть у чат на сайті матеріал, глибину різання й подачу: підберемо пластину та державку.
Дивіться також: Марки твердого сплаву КЗТС: TC20PT, TC33PT, TC40PT, TC401KM, AP30AM, BC20HT — розшифрування й вибір.
Інструмент зі статті


Не знайшли свій розмір — опишіть задачу, підберемо. Запитати консультанта →