
 RU
 UA

Токарная обработка нержавеющих сталей: пластины MR, сплав TC401KM, скорости, подача и СОЖ
Нержавеющую сталь на токарном станке обычно точат пластиной с геометрией, которая снижает нагрев и контакт стружки с передней поверхностью, и сплавом, стойким к пластической деформации: в каталоге КЗТС «Металлорежущий инструмент 2026–2027» это геометрия MR и сплав TC401KM. Для MR каталог даёт подачу 0,05–0,9 мм/об и глубину резания 0,2–11 мм в зависимости от размера пластины, а скорости резания приведены по четырём подгруппам нержавеющих сталей M7–M10: от 250–150 м/мин у ферритных и мартенситных до 130–40 м/мин у аустенитных (сплав AP30AM). Для самой TC401KM в таблице скоростей стоит одно значение, 100–220 м/мин, сразу на все четыре подгруппы. Ниже разобрано, какие формы пластин предусмотрены, как читать скорости и подачи, когда вместо TC401KM берут PVD-сплавы и что менять при износе. Марок нержавеющих сталей (AISI, ГОСТ) в каталоге нет, они даны только как общеизвестная практика и так помечены.
Почему нержавейка точится тяжелее конструкционной стали
Каталог (стр. 138) называет четыре свойства нержавеющих сталей, которые нужно учитывать: повышенную вязкость, низкую теплопроводность, сохранение прочности в широком диапазоне температур и деформационное упрочнение. Из них он выводит две проблемы: низкий ресурс инструмента и затруднённое удаление стружки. Общепринятое объяснение такое: тепло плохо уходит в заготовку и стружку и концентрируется на кромке, поверхностный слой после прохода становится твёрже (наклёп), а вязкая стружка тянется лентой и не ломается так легко, как стальная.
Рекомендации каталога для этих условий короткие, и каждая из них пригодится ниже:
- брать инструмент с износостойким покрытием, оно препятствует образованию нароста;
- подавать СОЖ точно в зону резания, желательно под давлением; повышенный расход лучше отводит тепло;
- не использовать изношенную пластину: она увеличивает наклёп и ведёт к поломке;
- применять пластины, специально предназначенные для нержавеющих сталей.
Сама «нержавейка» не один материал. Каталог делит её на четыре подгруппы группы M по ISO, и скорости в нём заданы именно по ним. О том, как нержавейка соотносится с остальными материалами и какой инструмент берут для чугуна, алюминия и титана, написано в статье Инструмент по обрабатываемому материалу.
| Подгруппа каталога | Материал по каталогу | Твёрдость, HB | Какие стали обычно сюда относят (общее знание) |
|---|---|---|---|
| M7 | ферритная и мартенситная | 200–240 | ферритные типа 08Х17 (AISI 430), мартенситные типа 20Х13, 40Х13 (AISI 420) |
| M8 | теплостойкая | 330 | каталог конкретных сталей не называет; уточняйте по сертификату |
| M9 | аустенитная | 180 | 12Х18Н10Т, 08Х18Н10 (близко к AISI 321, 304), 10Х17Н13М2Т (близко к AISI 316Ti) |
| M10 | аустенитная литьевая | 300 | стальное литьё аустенитного класса, например 12Х18Н9ТЛ |
Названий сталей в каталоге нет, правый столбец показывает общеизвестное, приблизительное соответствие. Перед выбором режима сверяйтесь с маркировкой в сертификате на пруток или поковку: две стали одного класса могут отличаться по твёрдости и по обрабатываемости.
Какие пластины каталог предлагает для нержавейки
Раздел «СМП для обработки нержавеющей стали» (стр. 137–143) содержит 43 артикула с геометрией MR, все из сплава TC401KM. Формы разделены на две группы: негативные (CNMG, DNMG, SNMG, TNMG, WNMG) и позитивные (CCMT, DCMT, SCMT, VCMT, VBMT). Как расшифровывается такое обозначение по ISO 1832, разобрано в статье Пластины токарные CNMG, CCMT, DNMG, SNMG, TNMG, VCMT, WNMG; здесь важно только, что негативные пластины имеют больше кромок и допускают большую глубину, а позитивные режут легче. По описанию каталога (стр. 187), положительный передний угол подходит для мягких материалов, чистовой обработки и нежёсткого закрепления заготовки.
| Семейство | Форма и тип | Размеры (код) | Радиусы, мм | Артикулов MR | fn, мм/об | ap, мм |
|---|---|---|---|---|---|---|
| CNMG | ромб 80°, негативная | 1204, 1606, 1906 | 0,4; 0,8; 1,2; 1,6 | 8 | 0,15–0,9 | 1,0–11,0* |
| DNMG | ромб 55°, негативная | 1504, 1506 | 0,4; 0,8; 1,2 | 6 | 0,05–0,6 | 1,0–6,5* |
| SNMG | квадрат, негативная | 1204, 1506, 1906 | 0,8; 1,2; 1,6 | 6 | 0,20–0,80 | 2,0–11,0 |
| TNMG | треугольник, негативная | 1604, 2204 | 0,8; 1,2 | 4 | 0,15–0,60 | 2,0–7,5 |
| WNMG | тригон 80°, негативная | 0804 | 0,4; 0,8; 1,2 | 3 | 0,10–0,70 | 1,0–4,0* |
| CCMT | ромб 80°, позитивная 7° | 09T3, 1204 | 0,4; 0,8; 1,2** | 4 | 0,08–0,40 | 0,25–3,5 |
| DCMT | ромб 55°, позитивная 7° | 11T3 | 0,4; 0,8 | 2 | 0,08–0,30 | 0,25–3,0 |
| SCMT | квадрат, позитивная 7° | 09T3, 1204 | 0,8; 1,2 | 3 | 0,10–0,40 | 0,5–3,5 |
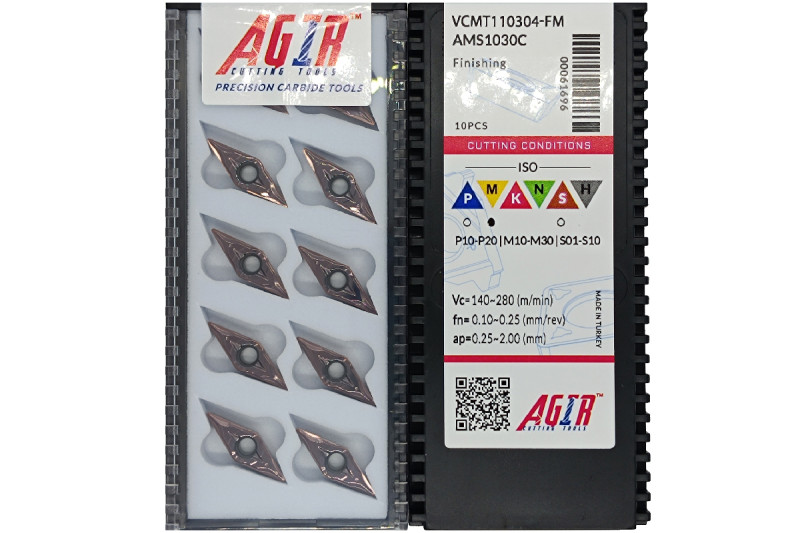
| VCMT | ромб 35°, позитивная 7° | 1103, 1604 | 0,4; 0,8 | 4 | 0,05–0,40 | 0,2–2,5 |
| VBMT | ромб 35°, позитивная 5° | 1604 | 0,4; 0,8; 1,2 | 3 | 0,07–0,30 | 0,2–2,5 |
* У CNMG-120404, DNMG-150604 и WNMG-080404 нижняя граница глубины напечатана как 0,08 мм, вероятно, это опечатка вместо 0,8 мм; в таблице приведены значения по остальным артикулам семейства. ** У CCMT-120408 MR в колонке радиуса стоит 1,2 мм, хотя по коду должно быть 0,8; точное значение смотрите в карточке товара.
Размер пластины определяет и границы режимов: у крупных пластин не только выше максимальные подача и глубина, но и выше нижняя граница подачи. Например, CNMG-120408 MR работает с подачей 0,15–0,5 мм/об и глубиной 1,0–6,0 мм, а CNMG-190616 MR с подачей 0,35–0,9 мм/об и глубиной 2,0–11,0 мм. Позитивные пластины заметно мельче по глубине: до 2,5–3,5 мм.
Ещё одна ловушка. В таблицах режимов для нержавейки колонки подписаны «ap, fn», то есть сначала глубина, потом подача, тогда как в таблицах для стали стоит «fn, ap». Если читать их по привычке, подача 2,0 мм/об и глубина 0,3 мм вместо подачи 0,3 и глубины 2,0 легко попадают в расчёт.
Геометрия MR и сплав TC401KM: что говорит каталог
У негативной MR на разрезе кромки каталог показывает углы 7° и 23°. Описание сводится к трём заявлениям: конструкция вершины уменьшает площадь контакта стружки с передней поверхностью и нагрев; конструкция режущей кромки равномерно распределяет износ и силы резания и сохраняет прочность для черновой обработки; сходящая стружка минимально касается передней поверхности, что даёт дробление на рекомендованных режимах. У позитивной MR для ромбов 35° (VCMT, VBMT) показан угол 6°, а текст под ней повторяет описание сплава, а не геометрии. Как читаются другие стружколомы КЗТС, от PF до QH, и чем MR отличается от них по назначению, разобрано в статье Стружколомы токарных пластин.
Сплав TC401KM каталог называет новым высокоскоростным твёрдым сплавом с покрытием CVD для черновой и получистовой обработки всех типов нержавеющих сталей и отмечает его стойкость к пластической деформации при высоких скоростях. На диаграмме областей применения его полоса лежит в группе M примерно от 15 до 35. Покрытие по схеме каталога — тонкий мультислой TiN, MT-TiCN, Al2O3, TiN (расшифровка таких обозначений есть в статье Покрытия инструмента). Состав, твёрдость и толщину покрытия каталог не называет, поэтому сравнивать TC401KM с другими сплавами по цифрам нельзя: только по описанию и диапазонам.
Деталь, которую легко пропустить: все 43 артикула MR отмечены значком «нестабильные условия резания». Каталог не запрещает ставить их в стабильные условия, но другого значка у MR нет. Для сравнения, у стальных геометрий в ISO-таблицах стоят три значка: стабильные, нестабильные и тяжёлые.
Скорость резания по подгруппам M7–M10
Скорости приведены на стр. 172–173 и 175 как диапазоны «от и до» в м/мин вместе с диапазоном подач для каждого сплава. Каталог оговаривает, что пределы базовые и их корректируют с учётом условий обработки и требуемой стойкости. На рисунке 1 и в таблице ниже собраны значения для нержавеющих сталей.

Как читать рисунок 1. Каждая горизонтальная полоса показывает диапазон скорости для сплава в своей подгруппе, подписи справа повторяют цифры в том порядке, в каком они напечатаны в каталоге (сначала большее). Самые высокие скорости у ферритных и мартенситных сталей M7: до 250 м/мин у TC20PT и TC20PT-P. У аустенитной M9 потолок ниже: 180 м/мин у TC20PT-P и 130 м/мин у AP30AM. Серые полосы относятся к сплавам, которые каталог разрешает только для пластин по ГОСТ, на пластины MR они не распространяются.
| Сплав | fn, мм/об | M7 | M8 | M9 | M10 |
|---|---|---|---|---|---|
| TC20PT | 0,1–0,6 | 250–150 | – | – | – |
| TC20PT-P | 0,1–0,6 | 250–150 | – | 180–80 | – |
| TP20TT | 0,1–0,5 | 220–100 | – | – | – |
| TC33PT-P | 0,2–0,8 | 220–100 | – | 160–60 | 130–60 |
| TC40PT | не указана | 180–70 | – | – | – |
| TC40PT-P | не указана | 180–80 | – | 120–50 | 80–40 |
| TC401KM | не указана | 100–220 | 100–220 | 100–220 | 100–220 |
| AP10AM | 0,1–0,2 | – | – | 120–60 | – |
| AP30AM | 0,2–0,5 | – | – | 130–40 | – |
| BP20TT (ГОСТ) | 0,1–0,5 | – | – | 120–60 | – |
| BP35TT (ГОСТ) | 0,1–0,5 | – | 180–40 | 100–40 | 80–40 |
| B20 (ГОСТ, без покрытия) | 0,1–0,5 | – | – | 80–40 | – |
| B35 (ГОСТ, без покрытия) | 0,1–0,5 | – | 45–25 | 70–20 | 40–25 |
Три оговорки к этой таблице. Во-первых, для TC401KM каталог печатает одно значение «100–220» мелким шрифтом, причём цифры стоят в обратном порядке, и одинаково для M7, M8, M9, M10; подача в этой графе не указана, рабочие подачи берут из таблиц артикулов. Во-вторых, у TC20PT и TC40PT в таблице скоростей есть строки M7, хотя на диаграмме областей применения у них полосы только в группе P. В-третьих, каталог не поясняет, к какому краю диапазона подач относится большая скорость; обычно с ростом подачи скорость снижают, но в каталоге это не расписано (общее знание).
Тип покрытия тоже влияет на режим. CVD-сплавы (TC…) обычно несут более толстое износостойкое покрытие и рассчитаны на ровный рез; PVD-сплавы (AP…, TP…) тоньше и позволяют сохранить острую кромку. Это общее различие, а не цитата из каталога. Для отрезных и канавочных пластин CG и CP каталог (стр. 195) даёт отдельные скорости по нержавейке: 70–120 м/мин для AP30AM и 50–110 м/мин для TP33AM.
Какой сплав выбрать: TC401KM, PVD или TC-P
Описания сплавов, у которых в каталоге есть группа M, сведены в таблицу. Столбец «Диапазон» снят с диаграммы по положению цветной полосы, точность около пяти единиц шкалы.
| Сплав, покрытие | Диапазон M по диаграмме (±5) | Что говорит каталог | Вывод |
|---|---|---|---|
| TC401KM, CVD тонкий мультислой | M15–M35 | черновая и получистовая обработка всех типов нержавеющих сталей; стойкость к пластической деформации на высоких скоростях | основной сплав для геометрии MR, значок «нестабильные условия» |
| TC20PT-P, CVD | M10–M20 (дополнительная область) | чистовая и получистовая обработка углеродистых сталей; дополнительно ферритные и мартенситные нержавеющие | M7, спокойные условия, малые сечения среза |
| TC33PT-P, CVD | M15–M25 (и S10–S25 дополнительно) | черновая и получистовая обработка углеродистых сталей; дополнительно ферритные, мартенситные нержавеющие и жаропрочные на основе Fe и Ni | M7–M10 по таблице скоростей, нестабильные условия |
| TC40PT-P, CVD | M20–M30 | прочный сплав для черновой обработки малоуглеродистых и аустенитных нержавеющих сталей | аустенитные стали в тяжёлых условиях |
| AP30AM, PVD AlTiN мультислой | M15–M30 | прочный сплав для черновой обработки аустенитных нержавеющих сталей и жаропрочных сплавов на основе титана | черновая по аустениту, когда нужна острая кромка PVD |
| AP10AT, PVD AlTiN градиентный | M05–M15 | чистовая и получистовая обработка коррозионно-стойких сталей | чистовые проходы |
| AP10AM, PVD AlTiN мультислой | на диаграмме полосы M нет (K05–K10, S05–S15) | чистовая обработка аустенитных нержавеющих сталей, жаропрочных сплавов и чугунов | чистовая по аустениту; в тексте M есть, на диаграмме нет |
| TP20TT, PVD TiN/TiAlN | M10–M25 | чистовая и получистовая обработка нержавеющих сталей при стабильных и нестабильных условиях | универсальный PVD для лёгких проходов |
| TP35AM, PVD AlTiN мультислой | M20–M35 (и P25–P40) | черновая обработка стального литья и коррозионно-стойких мартенситных и ферритных сталей при тяжёлых условиях | M7 при ударе, корке, литье |
Из таблицы получается такая логика выбора, и это вывод из описаний каталога, а не рекомендация завода:
- Один сплав на все нержавеющие стали, черновая и получистовая обработка, возможна неровность условий: MR на TC401KM, именно так её позиционирует каталог.
- Ферритные и мартенситные стали (M7) в спокойных условиях, малые сечения: TC20PT-P или TP20TT, у обоих нержавейка прямо названа в описании.
- Аустенитные стали, чистовой проход: AP10AM, AP10AT или TP20TT, то есть PVD с острой кромкой. Геометрии MR для чистовой у каталога нет, она только для черновой и получистовой.
- Аустенитные стали, черновая обработка с ударом или переменным припуском: AP30AM или TC40PT-P.
- Если в одной партии идут и сталь, и нержавейка, смотрите универсальные геометрии F3, F4, E-F2, M2, M5, M8, M9: в ISO-матрицах (стр. 116–135) у них отмечены сплавы группы M, чаще всего PVD AP10AM, TP20TT, AP30AM. Отметки у разных артикулов разные, так что проверяйте конкретную пластину.
Условия резания каталог определяет по четырём признакам: станок, приспособление, инструмент, деталь, и достаточно одного признака нестабильности, чтобы перейти в категорию «нестабильные». Как это работает на ступенях TC20PT, TC33PT и TC40PT, разобрано в статье Марки твёрдого сплава КЗТС. А об общей схеме групп P, M, K, N, S, H и выборе марки пластины можно прочитать в статье Сменные многогранные пластины.
Подача и глубина резания для MR
На рисунке 2 показаны поля подач и глубин, которые каталог разрешает для MR: слева негативные пластины, справа позитивные. Прямоугольник обозначает огибающую по всем артикулам семейства, у отдельного артикула поле уже.

Негативные пластины перекрывают подачи от 0,05 до 0,9 мм/об и глубины до 11 мм; самые глубокие у CNMG и SNMG (до 11 мм при больших размерах 1906). Позитивные пластины ограничены подачей до 0,4 мм/об и глубиной 2,5–3,5 мм, зато нижняя граница подачи у них 0,05–0,10 мм/об. Поля пересекаются, поэтому подбор идёт по размеру пластины и радиусу: у более крупной пластины и большего радиуса выше и подача, и глубина.
Нижняя граница подачи у MR не формальность. Каталог не даёт режимов ниже неё, а для нержавеющей стали это ещё и практическое правило: при слишком малой подаче кромка идёт по наклёпанному слою и скользит, а не режет, и износ растёт (общее знание). Поэтому ради чистоты поверхности подачу ниже допустимой не снижают; для чистового прохода берут пластину с меньшими нижними границами, например CCMT-09T304 MR (подача от 0,08 мм/об).
Глубина резания у пластины ограничена не только полем стружколома, но и формой и размером кромки. Как рассчитывается максимальная глубина по коэффициентам формы и чем она отличается от таблиц режимов, разобрано в статье Максимальная глубина резания пластины.
СОЖ, стружка и состояние пластины
Каталог отдельно подчёркивает СОЖ: подавать её нужно точно в зону резания, желательно под давлением, а повышенный расход улучшает отвод тепла. Поток под давлением ещё и помогает ломать вязкую стружку (общее знание), поэтому при внутренней подаче через державку стружка обычно получается короче, чем при поливе сверху. Если СОЖ идёт рывками (например, при прерывистом резании), перепады температуры вызывают термотрещины; в таблице износа каталога для этого случая рекомендованы обильная СОЖ или полное её отсутствие, то есть главное — постоянство, а не наличие потока в отдельные моменты.
Стружка у нержавейки вязкая, и дробится она только в пределах поля стружколома. Если стружка идёт лентой, сначала проверьте, что подача и глубина лежат внутри поля пластины (рис. 2), и только потом думайте о смене геометрии. Следить за состоянием кромки нужно жёстче, чем на стали: каталог прямо предупреждает, что изношенная пластина усиливает наклёп и ведёт к поломке, поэтому менять кромку надо раньше, чем она «дошла до предела».
Износ пластины и что менять первым
Таблица износа каталога (стр. 190) общая для всех материалов, но четыре её строки по нержавеющей стали особенно важны: нарост (каталог прямо называет нержавеющие стали как причину «налипания»), быстрый износ по задней поверхности (для материалов с наклёпом советует меньший угол в плане или более износостойкую марку), термотрещины и пластическую деформацию.
| Что видно на пластине | Причина по каталогу | Что менять (в порядке каталога) |
|---|---|---|
| Нарост | низкая скорость; нет заднего угла; «налипание» материала, например некоторых нержавеющих сталей и чистого алюминия | поднять скорость или взять более скоростную пластину; пластина с задним углом; при слишком коротком периоде стойкости — обильная СОЖ |
| Выкрашивание у вершины | хрупкая марка; геометрия недостаточно прочная; нарост | более прочная марка и геометрия; поднять скорость или взять позитивную геометрию; снизить подачу при врезании |
| Лунка на передней поверхности | диффузионный износ от слишком высокой температуры | позитивная геометрия; снизить скорость |
| Быстрый износ по задней поверхности | слишком высокая скорость или мало износостойкости; окисление, абразивный износ | снизить скорость; более износостойкая марка; для материалов с наклёпом — меньший угол в плане или более износостойкая марка |
| Термотрещины | перепады температуры: прерывистое резание или непостоянная подача СОЖ | более прочная марка, устойчивая к перепадам температуры; обильная СОЖ или полное её отсутствие |
| Пластическая деформация | высокая температура вместе с высоким давлением | марка с большей стойкостью к деформации; снизить скорость; уменьшить подачу |
| Скол, поломка пластины | хрупкая марка; перегрузка; недостаточно прочная геометрия | более прочная марка; меньше подача и глубина; более толстая или односторонняя геометрия |
Порядок в колонке «Что менять» у каталога не случаен: в большинстве строк на первом месте скорость или марка, потом геометрия, подача и глубина. На нержавейке к этому добавляется износ по границе глубины резания, когда на кромке остаётся выработка на уровне поверхности заготовки; такого вида износа в каталоге нет, это общеизвестное явление, и обычно его сглаживают, меняя глубину резания от прохода к проходу. Подробнее про износ, его виды и диагностику на токарных и фрезерных пластинах — в статье Износ пластин.
Пример: аустенитная нержавейка, вал Ø60, черновой проход
Условия: заготовка из аустенитной стали (по сертификату 12Х18Н10Т, что обычно соответствует подгруппе M9), диаметр 60 мм, снять 2,5 мм на сторону, вылет нежёсткий. Рассуждаем по шагам.
- Подгруппа. Аустенитная, значит M9 (180 HB). Скорости для неё в каталоге ниже, чем для M7.
- Условия. Нежёсткое закрепление — это признак нестабильных условий, поэтому подходит MR на TC401KM (значок «нестабильные условия» у неё и стоит).
- Пластина. CNMG-120408 MR, радиус 0,8 мм: подача 0,15–0,5 мм/об, глубина 1,0–6,0 мм. Берём ap = 2,5 мм и fn = 0,25 мм/об: оба значения внутри поля. Державку подбираем по коду размера и углу в плане, как их читать, описано в статье Маркировка токарных резцов по ISO.
- Скорость. Для TC401KM каталог даёт 100–220 м/мин, одно значение на все подгруппы. Аустенитные стали входят в число самых вязких в группе M (общее знание), поэтому для первой кромки берём 120 м/мин, в нижней половине диапазона. Это моё допущение, а не рекомендация каталога.
- Расчёт. По формулам каталога (стр. 191): n = 1000 · Vc / (π · D) = 1000 · 120 / (3,1416 · 60) ≈ 637 об/мин; минутная подача = fn · n = 0,25 · 637 ≈ 159 мм/мин; скорость съёма Q = Vc · fn · ap = 120 · 0,25 · 2,5 = 75,0 см³/мин.
- Проверка. После первой кромки смотрим износ по таблице выше. Нарост — поднять скорость; быстрый износ по задней поверхности — снизить; выкрашивание у вершины — проверить подачу при врезании и жёсткость.
| Скорость резания Vc, м/мин | Обороты n, об/мин (Ø60 мм) | Минутная подача, мм/мин (fn 0,25) | Скорость съёма Q, см³/мин (ap 2,5) |
|---|---|---|---|
| 100 | 531 | 133 | 62,5 |
| 120 | 637 | 159 | 75,0 |
| 160 | 849 | 212 | 100,0 |
| 220 | 1167 | 292 | 137,5 |
Расчёт по формулам каталога, на станке не проверен: это исходная точка для первой кромки, а не режим «на все случаи». На практике режим корректируют по износу и по стружке.
Типичные ошибки
- Подача ниже нижней границы артикула. Для MR это 0,05–0,45 мм/об в зависимости от размера. На нержавейке слишком малая подача ведёт к трению и наклёпу.
- Скорость «как для стали». В таблице каталога для углеродистой стали P1 у TC20PT стоит 400–190 м/мин, а для аустенитной M9 у TC20PT-P только 180–80. Перенос режима со стали на нержавейку быстро сжигает кромку.
- Путаница в порядке колонок. В таблицах MR сначала глубина, потом подача.
- Работа изношенной пластиной. Каталог прямо предупреждает: растёт наклёп, и пластина может сломаться.
- СОЖ мимо зоны резания или рывками. Тепло остаётся на кромке, при прерывистой подаче появляются термотрещины.
- Стальной стружколом вместо MR. PM, PR, PH каталог относит к группе P (сталь); для нержавейки у него есть MR и универсальные геометрии.
- Один и тот же ap на каждом проходе. Износ по границе глубины накапливается в одной точке кромки; общеизвестный приём — менять глубину от прохода к проходу (общее знание).
Частые вопросы
Какая пластина нужна для точения нержавейки?
В каталоге КЗТС для черновой и получистовой обработки всех типов нержавеющих сталей предусмотрена геометрия MR со сплавом TC401KM: 43 артикула в негативных формах CNMG, DNMG, SNMG, TNMG, WNMG и позитивных CCMT, DCMT, SCMT, VCMT, VBMT. Для чистовой обработки обычно берут PVD-сплавы AP10AM, AP10AT, TP20TT или универсальные геометрии F3, F4, M2.
Можно ли точить нержавейку пластиной для обычной стали?
Геометрии PM, PR, PH каталог называет стальными (группа P). Что касается сплава, то в описании TC20PT-P, TC33PT-P и TC40PT-P нержавеющие стали названы прямо, а у «чистых» TC20PT, TC33PT и TC40PT на диаграмме применения только группа P. Если вы всё же ставите стальную геометрию, помните, что и стружка, и износ будут отличаться от привычных.
С какой скорости начинать?
Единого числа нет: каталог даёт диапазоны по подгруппам и оговаривает, что они базовые. Для TC401KM это 100–220 м/мин. Для аустенитных сталей разумно начинать с нижней половины диапазона и корректировать по износу первой кромки (это моё допущение, а не требование каталога).
Обязательна ли СОЖ?
Каталог рекомендует подавать СОЖ точно в зону резания, желательно под давлением и в повышенном расходе. В таблице износа для случая термотрещин допускается и работа без СОЖ, но главное — постоянство: нельзя то включать, то выключать поток в процессе резания.
Почему на пластине быстро появляется нарост?
Каталог называет три причины: низкая скорость резания, отсутствие заднего угла и налипание материала, характерное для некоторых нержавеющих сталей. Первым шагом советует поднять скорость или взять более скоростную пластину; если стойкость при этом слишком мала, подключить обильную СОЖ.
Подойдёт ли MR для 12Х18Н10Т или AISI 304?
Каталог формулирует область применения как «все типы нержавеющих сталей», сами марки не перечисляет. Обе стали обычно относят к аустенитным, то есть к подгруппе M9. Начинайте с нижней половины диапазона скоростей и сверяйтесь с технологом, если деталь ответственная.
Подобрать в каталоге.
- Пластины сменные токарные
- Пластины токарные ромбические 80° (C): CNMG, CCMT
- Пластины токарные ромбические 55° (D): DNMG, DCMT
- Пластины токарные квадратные (S): SNMG, SCMT
- Пластины токарные треугольные (T): TNMG
- Пластины токарные ромбические 35° (V): VCMT, VBMT
- Пластины токарные тригональные 80° (W): WNMG
- Резцы (державки) для наружного точения
- Резцы (державки) расточные
- Пластины сменные отрезные и канавочные
- Резцы (державки) отрезные и канавочные
Не уверены, какую пластину и сплав взять для нержавейки? Напишите в чат на сайте марку стали, диаметр, глубину резания и подачу: подберём пластину и державку.
Инструмент из статьи



Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →