
 RU
 UA

Токарна обробка нержавіючих сталей: пластини MR, сплав TC401KM, швидкості, подача та МОР
Нержавіючу сталь на токарному верстаті зазвичай точать пластиною з геометрією, що знижує нагрів і контакт стружки з передньою поверхнею, та сплавом, стійким до пластичної деформації: у каталозі КЗТС «Металорізальний інструмент 2026–2027» це геометрія MR і сплав TC401KM. Для MR каталог дає подачу 0,05–0,9 мм/об і глибину різання 0,2–11 мм залежно від розміру пластини, а швидкості різання наведено за чотирма підгрупами нержавіючих сталей M7–M10: від 250–150 м/хв для феритних і мартенситних до 130–40 м/хв для аустенітних (сплав AP30AM). Для самої TC401KM у таблиці швидкостей стоїть одне значення, 100–220 м/хв, одразу на всі чотири підгрупи. Нижче розібрано, які форми пластин передбачено, як читати швидкості й подачі, коли замість TC401KM беруть PVD-сплави і що змінювати при зношуванні. Марок нержавіючих сталей (AISI, ГОСТ) у каталозі немає, їх наведено лише як загальновідому практику й так позначено.
Чому нержавійка точиться важче за конструкційну сталь
Каталог (стор. 138) називає чотири властивості нержавіючих сталей, які треба враховувати: підвищену в’язкість, низьку теплопровідність, збереження міцності в широкому діапазоні температур і деформаційне зміцнення. З них він виводить дві проблеми: малий ресурс інструменту й утруднене видалення стружки. Загальноприйняте пояснення таке: тепло погано йде в заготовку та стружку й концентрується на кромці, поверхневий шар після проходу стає твердішим (наклеп), а в’язка стружка тягнеться стрічкою й ламається важче, ніж сталева.
Рекомендації каталогу для цих умов короткі, і кожна ще знадобиться нижче:
- брати інструмент зі зносостійким покриттям, воно перешкоджає утворенню нароста;
- подавати МОР (мастильно-охолоджувальну рідину) точно в зону різання, бажано під тиском; підвищена витрата краще відводить тепло;
- не використовувати зношену пластину: вона збільшує наклеп і призводить до поломки;
- застосовувати пластини, спеціально призначені для нержавіючих сталей.
Сама «нержавійка» не один матеріал. Каталог ділить її на чотири підгрупи групи M за ISO, і швидкості в ньому задано саме за ними. Про те, як нержавійка співвідноситься з рештою матеріалів і який інструмент беруть для чавуну, алюмінію й титану, написано в статті Інструмент за оброблюваним матеріалом.
| Підгрупа каталогу | Матеріал за каталогом | Твердість, HB | Які сталі зазвичай сюди відносять (загальне знання) |
|---|---|---|---|
| M7 | феритна й мартенситна | 200–240 | феритні типу 08Х17 (AISI 430), мартенситні типу 20Х13, 40Х13 (AISI 420) |
| M8 | теплостійка | 330 | каталог конкретних сталей не називає; уточнюйте за сертифікатом |
| M9 | аустенітна | 180 | 12Х18Н10Т, 08Х18Н10 (близько до AISI 321, 304), 10Х17Н13М2Т (близько до AISI 316Ti) |
| M10 | аустенітна лита | 300 | сталеве лиття аустенітного класу, наприклад 12Х18Н9ТЛ |
Назв сталей у каталозі немає, права колонка показує загальновідоме, наближену відповідність. Перед вибором режиму звіряйтеся з маркуванням у сертифікаті на пруток або поковку: дві сталі одного класу можуть відрізнятися за твердістю й оброблюваністю.
Які пластини каталог пропонує для нержавійки
Розділ «СМП для обробки нержавіючої сталі» (стор. 137–143) містить 43 артикули з геометрією MR, усі зі сплаву TC401KM. Форми поділено на дві групи: негативні (CNMG, DNMG, SNMG, TNMG, WNMG) і позитивні (CCMT, DCMT, SCMT, VCMT, VBMT). Як розшифровується таке позначення за ISO 1832, розібрано в статті Пластини токарні CNMG, CCMT, DNMG, SNMG, TNMG, VCMT, WNMG; тут важливо лише, що негативні пластини мають більше кромок і допускають більшу глибину, а позитивні ріжуть легше. За описом каталогу (стор. 187), додатний передній кут підходить для м’яких матеріалів, чистової обробки й нежорсткого закріплення заготовки.
| Сімейство | Форма й тип | Розміри (код) | Радіуси, мм | Артикулів MR | fn, мм/об | ap, мм |
|---|---|---|---|---|---|---|
| CNMG | ромб 80°, негативна | 1204, 1606, 1906 | 0,4; 0,8; 1,2; 1,6 | 8 | 0,15–0,9 | 1,0–11,0* |
| DNMG | ромб 55°, негативна | 1504, 1506 | 0,4; 0,8; 1,2 | 6 | 0,05–0,6 | 1,0–6,5* |
| SNMG | квадрат, негативна | 1204, 1506, 1906 | 0,8; 1,2; 1,6 | 6 | 0,20–0,80 | 2,0–11,0 |
| TNMG | трикутник, негативна | 1604, 2204 | 0,8; 1,2 | 4 | 0,15–0,60 | 2,0–7,5 |
| WNMG | тригон 80°, негативна | 0804 | 0,4; 0,8; 1,2 | 3 | 0,10–0,70 | 1,0–4,0* |
| CCMT | ромб 80°, позитивна 7° | 09T3, 1204 | 0,4; 0,8; 1,2** | 4 | 0,08–0,40 | 0,25–3,5 |
| DCMT | ромб 55°, позитивна 7° | 11T3 | 0,4; 0,8 | 2 | 0,08–0,30 | 0,25–3,0 |
| SCMT | квадрат, позитивна 7° | 09T3, 1204 | 0,8; 1,2 | 3 | 0,10–0,40 | 0,5–3,5 |
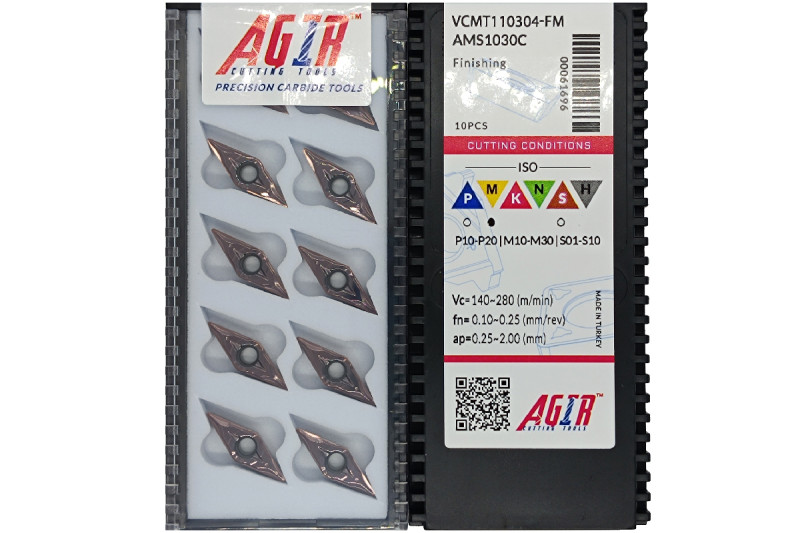
| VCMT | ромб 35°, позитивна 7° | 1103, 1604 | 0,4; 0,8 | 4 | 0,05–0,40 | 0,2–2,5 |
| VBMT | ромб 35°, позитивна 5° | 1604 | 0,4; 0,8; 1,2 | 3 | 0,07–0,30 | 0,2–2,5 |
* У CNMG-120404, DNMG-150604 і WNMG-080404 нижню межу глибини надруковано як 0,08 мм, імовірно, це друкарська помилка замість 0,8 мм; у таблиці наведено значення за рештою артикулів сімейства. ** У CCMT-120408 MR у колонці радіуса стоїть 1,2 мм, хоча за кодом має бути 0,8; точне значення дивіться в картці товару.
Розмір пластини визначає й межі режимів: у великих пластин не лише вищі максимальні подача й глибина, а й вища нижня межа подачі. Наприклад, CNMG-120408 MR працює з подачею 0,15–0,5 мм/об і глибиною 1,0–6,0 мм, а CNMG-190616 MR з подачею 0,35–0,9 мм/об і глибиною 2,0–11,0 мм. Позитивні пластини помітно дрібніші за глибиною: до 2,5–3,5 мм.
Ще одна пастка. У таблицях режимів для нержавійки колонки підписано «ap, fn», тобто спершу глибина, потім подача, тоді як у таблицях для сталі стоїть «fn, ap». Якщо читати їх за звичкою, у розрахунок легко потрапляє подача 2,0 мм/об і глибина 0,3 мм замість подачі 0,3 й глибини 2,0.
Геометрія MR і сплав TC401KM: що каже каталог
У негативної MR на розрізі кромки каталог показує кути 7° і 23°. Опис зводиться до трьох тверджень: конструкція вершини зменшує площу контакту стружки з передньою поверхнею та нагрів; конструкція ріжучої кромки рівномірно розподіляє знос і сили різання та зберігає міцність для чорнової обробки; стружка, що сходить, мінімально торкається передньої поверхні, що дає дроблення на рекомендованих режимах. У позитивної MR для ромбів 35° (VCMT, VBMT) показано кут 6°, а текст під нею повторює опис сплаву, а не геометрії. Як читаються інші стружколами КЗТС, від PF до QH, і чим MR відрізняється від них за призначенням, розібрано в статті Стружколами токарних пластин.
Сплав TC401KM каталог називає новим високошвидкісним твердим сплавом з покриттям CVD для чорнової й напівчистової обробки всіх типів нержавіючих сталей і відзначає його стійкість до пластичної деформації за високих швидкостей. На діаграмі областей застосування його смуга лежить у групі M приблизно від 15 до 35. Покриття за схемою каталогу — тонкий мультишар TiN, MT-TiCN, Al2O3, TiN (розшифрування таких позначень є в статті Покриття інструмента). Склад, твердість і товщину покриття каталог не називає, тому порівнювати TC401KM з іншими сплавами за цифрами не можна: лише за описом і діапазонами.
Деталь, яку легко пропустити: усі 43 артикули MR позначено значком «нестабільні умови різання». Каталог не забороняє ставити їх у стабільні умови, але іншого значка в MR немає. Для порівняння, у сталевих геометрій в ISO-таблицях стоять три значки: стабільні, нестабільні та важкі.
Швидкість різання за підгрупами M7–M10
Швидкості наведено на стор. 172–173 і 175 як діапазони «від і до» в м/хв разом із діапазоном подач для кожного сплаву. Каталог застерігає, що межі базові й їх коригують з урахуванням умов обробки та потрібної стійкості. На рисунку 1 і в таблиці нижче зібрано значення для нержавіючих сталей.

Як читати рисунок 1. Кожна горизонтальна смуга показує діапазон швидкості для сплаву у своїй підгрупі, підписи праворуч повторюють цифри в тому порядку, в якому їх надруковано в каталозі (спочатку більше). Найвищі швидкості у феритних і мартенситних сталей M7: до 250 м/хв у TC20PT і TC20PT-P. В аустенітної M9 стеля нижча: 180 м/хв у TC20PT-P і 130 м/хв у AP30AM. Сірі смуги належать до сплавів, які каталог дозволяє лише для пластин за ГОСТ, на пластини MR вони не поширюються.
| Сплав | fn, мм/об | M7 | M8 | M9 | M10 |
|---|---|---|---|---|---|
| TC20PT | 0,1–0,6 | 250–150 | – | – | – |
| TC20PT-P | 0,1–0,6 | 250–150 | – | 180–80 | – |
| TP20TT | 0,1–0,5 | 220–100 | – | – | – |
| TC33PT-P | 0,2–0,8 | 220–100 | – | 160–60 | 130–60 |
| TC40PT | не вказана | 180–70 | – | – | – |
| TC40PT-P | не вказана | 180–80 | – | 120–50 | 80–40 |
| TC401KM | не вказана | 100–220 | 100–220 | 100–220 | 100–220 |
| AP10AM | 0,1–0,2 | – | – | 120–60 | – |
| AP30AM | 0,2–0,5 | – | – | 130–40 | – |
| BP20TT (ГОСТ) | 0,1–0,5 | – | – | 120–60 | – |
| BP35TT (ГОСТ) | 0,1–0,5 | – | 180–40 | 100–40 | 80–40 |
| B20 (ГОСТ, без покриття) | 0,1–0,5 | – | – | 80–40 | – |
| B35 (ГОСТ, без покриття) | 0,1–0,5 | – | 45–25 | 70–20 | 40–25 |
Три застереження до цієї таблиці. По-перше, для TC401KM каталог друкує одне значення «100–220» дрібним шрифтом, до того ж цифри стоять у зворотному порядку, і однаково для M7, M8, M9, M10; подачу в цій графі не вказано, робочі подачі беруть із таблиць артикулів. По-друге, у TC20PT і TC40PT у таблиці швидкостей є рядки M7, хоча на діаграмі областей застосування в них смуги лише в групі P. По-третє, каталог не пояснює, до якого краю діапазону подач належить більша швидкість; зазвичай із ростом подачі швидкість знижують, але в каталозі це не розписано (загальне знання).
Тип покриття теж впливає на режим. CVD-сплави (TC…) зазвичай мають товстіше зносостійке покриття й розраховані на рівний різ; PVD-сплави (AP…, TP…) тонші й дають змогу зберегти гостру кромку. Це загальна відмінність, а не цитата з каталогу. Для відрізних і канавкових пластин CG та CP каталог (стор. 195) дає окремі швидкості для нержавійки: 70–120 м/хв для AP30AM і 50–110 м/хв для TP33AM.
Який сплав вибрати: TC401KM, PVD чи TC-P
Описи сплавів, у яких у каталозі є група M, зведено в таблицю. Колонку «Діапазон» знято з діаграми за положенням кольорової смуги, точність близько п’яти одиниць шкали.
| Сплав, покриття | Діапазон M за діаграмою (±5) | Що каже каталог | Висновок |
|---|---|---|---|
| TC401KM, CVD тонкий мультишар | M15–M35 | чорнова й напівчистова обробка всіх типів нержавіючих сталей; стійкість до пластичної деформації на високих швидкостях | основний сплав для геометрії MR, значок «нестабільні умови» |
| TC20PT-P, CVD | M10–M20 (додаткова область) | чистова й напівчистова обробка вуглецевих сталей; додатково феритні та мартенситні нержавіючі | M7, спокійні умови, малі перерізи зрізу |
| TC33PT-P, CVD | M15–M25 (і S10–S25 додатково) | чорнова й напівчистова обробка вуглецевих сталей; додатково феритні, мартенситні нержавіючі та жароміцні на основі Fe і Ni | M7–M10 за таблицею швидкостей, нестабільні умови |
| TC40PT-P, CVD | M20–M30 | міцний сплав для чорнової обробки маловуглецевих та аустенітних нержавіючих сталей | аустенітні сталі в важких умовах |
| AP30AM, PVD AlTiN мультишар | M15–M30 | міцний сплав для чорнової обробки аустенітних нержавіючих сталей і жароміцних сплавів на основі титану | чорнова по аустеніту, коли потрібна гостра кромка PVD |
| AP10AT, PVD AlTiN градієнтний | M05–M15 | чистова й напівчистова обробка корозійностійких сталей | чистові проходи |
| AP10AM, PVD AlTiN мультишар | на діаграмі смуги M немає (K05–K10, S05–S15) | чистова обробка аустенітних нержавіючих сталей, жароміцних сплавів і чавунів | чистова по аустеніту; в тексті M є, на діаграмі немає |
| TP20TT, PVD TiN/TiAlN | M10–M25 | чистова й напівчистова обробка нержавіючих сталей за стабільних і нестабільних умов | універсальний PVD для легких проходів |
| TP35AM, PVD AlTiN мультишар | M20–M35 (і P25–P40) | чорнова обробка сталевого лиття та корозійностійких мартенситних і феритних сталей за важких умов | M7 при ударі, корі, литві |
З таблиці виходить така логіка вибору, і це висновок з описів каталогу, а не рекомендація заводу:
- Один сплав на всі нержавіючі сталі, чорнова й напівчистова обробка, можлива нерівність умов: MR на TC401KM, саме так її позиціонує каталог.
- Феритні та мартенситні сталі (M7) у спокійних умовах, малі перерізи: TC20PT-P або TP20TT, в обох нержавійку прямо названо в описі.
- Аустенітні сталі, чистовий прохід: AP10AM, AP10AT або TP20TT, тобто PVD з гострою кромкою. Геометрії MR для чистової в каталогу немає, вона лише для чорнової й напівчистової.
- Аустенітні сталі, чорнова обробка з ударом або змінним припуском: AP30AM або TC40PT-P.
- Якщо в одній партії йдуть і сталь, і нержавійка, дивіться універсальні геометрії F3, F4, E-F2, M2, M5, M8, M9: в ISO-матрицях (стор. 116–135) у них відмічено сплави групи M, найчастіше PVD AP10AM, TP20TT, AP30AM. Відмітки в різних артикулів різні, тож перевіряйте конкретну пластину.
Умови різання каталог визначає за чотирма ознаками: верстат, пристосування, інструмент, деталь, і достатньо однієї ознаки нестабільності, щоб перейти в категорію «нестабільні». Як це працює на ступенях TC20PT, TC33PT і TC40PT, розібрано в статті Марки твердого сплаву КЗТС. А про загальну схему груп P, M, K, N, S, H і вибір марки пластини можна прочитати в статті Змінні багатогранні пластини.
Подача й глибина різання для MR
На рисунку 2 показано поля подач і глибин, які каталог дозволяє для MR: ліворуч негативні пластини, праворуч позитивні. Прямокутник позначає обвідну за всіма артикулами сімейства, у окремого артикула поле вужче.

Негативні пластини перекривають подачі від 0,05 до 0,9 мм/об і глибини до 11 мм; найглибші в CNMG і SNMG (до 11 мм у великих розмірів 1906). Позитивні пластини обмежені подачею до 0,4 мм/об і глибиною 2,5–3,5 мм, зате нижня межа подачі в них 0,05–0,10 мм/об. Поля перетинаються, тому добір ведеться за розміром пластини й радіусом: у більшої пластини й більшого радіуса вищі і подача, і глибина.
Нижня межа подачі в MR не формальність. Каталог не дає режимів нижче неї, а для нержавіючої сталі це ще й практичне правило: за надто малої подачі кромка йде по наклепаному шару й ковзає, а не ріже, і знос зростає (загальне знання). Тому заради чистоти поверхні подачу нижче допустимої не знижують; для чистового проходу беруть пластину з меншими нижніми межами, наприклад CCMT-09T304 MR (подача від 0,08 мм/об).
Глибина різання в пластини обмежена не лише полем стружколама, а й формою та розміром кромки. Як розраховується максимальна глибина за коефіцієнтами форми і чим вона відрізняється від таблиць режимів, розібрано в статті Максимальна глибина різання пластини.
МОР, стружка й стан пластини
Каталог окремо підкреслює МОР: подавати її треба точно в зону різання, бажано під тиском, а підвищена витрата краще відводить тепло. Потік під тиском ще й допомагає ламати в’язку стружку (загальне знання), тому за внутрішньої подачі через державку стружка зазвичай виходить коротшою, ніж за поливу зверху. Якщо МОР іде ривками (наприклад, при переривчастому різанні), перепади температури викликають термотріщини; у таблиці зношування каталогу для цього випадку рекомендовано рясну МОР або повну її відсутність, тобто головне — сталість, а не наявність потоку в окремі моменти.
Стружка нержавійки в’язка, і дробиться вона лише в межах поля стружколама. Якщо стружка йде стрічкою, спершу перевірте, що подача й глибина лежать усередині поля пластини (рис. 2), і лише потім думайте про зміну геометрії. Стежити за станом кромки треба жорсткіше, ніж на сталі: каталог прямо застерігає, що зношена пластина посилює наклеп і веде до поломки, тому міняти кромку слід раніше, ніж вона «дійшла до краю».
Зношування пластини і що змінювати першим
Таблиця зношування каталогу (стор. 190) спільна для всіх матеріалів, але чотири її рядки для нержавіючої сталі особливо важливі: наріст (каталог прямо називає нержавіючі сталі причиною «налипання»), швидке зношування по задній поверхні (для матеріалів з наклепом радить менший кут у плані або зносостійкішу марку), термотріщини та пластичну деформацію.
| Що видно на пластині | Причина за каталогом | Що змінювати (в порядку каталогу) |
|---|---|---|
| Наріст | низька швидкість; немає заднього кута; «налипання» матеріалу, наприклад деяких нержавіючих сталей і чистого алюмінію | підняти швидкість або взяти швидкіснішу пластину; пластина із заднім кутом; за надто короткого періоду стійкості — рясна МОР |
| Викришування біля вершини | крихка марка; геометрія недостатньо міцна; наріст | міцніша марка й геометрія; підняти швидкість або взяти позитивну геометрію; зменшити подачу при врізанні |
| Лунка на передній поверхні | дифузійне зношування від надто високої температури | позитивна геометрія; зменшити швидкість |
| Швидке зношування по задній поверхні | надто висока швидкість або замало зносостійкості; окислення, абразивне зношування | зменшити швидкість; зносостійкіша марка; для матеріалів з наклепом — менший головний кут у плані або зносостійкіша марка |
| Термотріщини | перепади температури: переривчасте різання або непостійна подача МОР | міцніша марка, стійка до перепадів температури; рясна МОР або повна її відсутність |
| Пластична деформація | висока температура разом із високим тиском | марка з більшою стійкістю до деформацій; зменшити швидкість; зменшити подачу |
| Відкол, поломка пластини | крихка марка; перевантаження; недостатньо міцна геометрія | міцніша марка; менша подача й глибина; товща або одностороння пластина |
Порядок у колонці «Що змінювати» в каталогу невипадковий: у більшості рядків на першому місці швидкість або марка, потім геометрія, подача й глибина. На нержавійці до цього додається знос по межі глибини різання, коли на кромці лишається виробіток на рівні поверхні заготовки; такого виду зносу в каталозі немає, це загальновідоме явище, і зазвичай його згладжують, змінюючи глибину різання від проходу до проходу. Докладніше про знос, його види й діагностику на токарних і фрезерних пластинах — у статті Знос пластин.
Приклад: аустенітна нержавійка, вал Ø60, чорновий прохід
Умови: заготовка з аустенітної сталі (за сертифікатом 12Х18Н10Т, що зазвичай відповідає підгрупі M9), діаметр 60 мм, зняти 2,5 мм на сторону, виліт нежорсткий. Міркуємо за кроками.
- Підгрупа. Аустенітна, отже M9 (180 HB). Швидкості для неї в каталозі нижчі, ніж для M7.
- Умови. Нежорстке закріплення — ознака нестабільних умов, тому підходить MR на TC401KM (значок «нестабільні умови» в неї саме й стоїть).
- Пластина. CNMG-120408 MR, радіус 0,8 мм: подача 0,15–0,5 мм/об, глибина 1,0–6,0 мм. Беремо ap = 2,5 мм і fn = 0,25 мм/об: обидва значення всередині поля. Державку добираємо за кодом розміру й кутом у плані, як їх читати, описано в статті Маркування токарних різців за ISO.
- Швидкість. Для TC401KM каталог дає 100–220 м/хв, одне значення на всі підгрупи. Аустенітні сталі належать до найв’язкіших у групі M (загальне знання), тому для першої кромки беремо 120 м/хв, у нижній половині діапазону. Це моє припущення, а не рекомендація каталогу.
- Розрахунок. За формулами каталогу (стор. 191): n = 1000 · Vc / (π · D) = 1000 · 120 / (3,1416 · 60) ≈ 637 об/хв; хвилинна подача = fn · n = 0,25 · 637 ≈ 159 мм/хв; швидкість знімання Q = Vc · fn · ap = 120 · 0,25 · 2,5 = 75,0 см³/хв.
- Перевірка. Після першої кромки дивимося знос за таблицею вище. Наріст — підняти швидкість; швидке зношування по задній поверхні — знизити; викришування біля вершини — перевірити подачу при врізанні й жорсткість.
| Швидкість різання Vc, м/хв | Оберти n, об/хв (Ø60 мм) | Хвилинна подача, мм/хв (fn 0,25) | Швидкість знімання Q, см³/хв (ap 2,5) |
|---|---|---|---|
| 100 | 531 | 133 | 62,5 |
| 120 | 637 | 159 | 75,0 |
| 160 | 849 | 212 | 100,0 |
| 220 | 1167 | 292 | 137,5 |
Розрахунок за формулами каталогу, на верстаті не перевірений: це вихідна точка для першої кромки, а не режим «на всі випадки». На практиці режим коригують за зносом і за стружкою.
Типові помилки
- Подача нижче нижньої межі артикула. Для MR це 0,05–0,45 мм/об залежно від розміру. На нержавійці надто мала подача веде до тертя й наклепу.
- Швидкість «як для сталі». У таблиці каталогу для вуглецевої сталі P1 у TC20PT стоїть 400–190 м/хв, а для аустенітної M9 у TC20PT-P лише 180–80. Перенесення режиму зі сталі на нержавійку швидко спалює кромку.
- Плутанина в порядку колонок. У таблицях MR спершу глибина, потім подача.
- Робота зношеною пластиною. Каталог прямо застерігає: зростає наклеп, і пластина може зламатися.
- МОР повз зону різання або ривками. Тепло лишається на кромці, а за переривчастої подачі з’являються термотріщини.
- Сталевий стружколам замість MR. PM, PR, PH каталог відносить до групи P (сталь); для нержавійки в нього є MR та універсальні геометрії.
- Однакове ap на кожному проході. Знос по межі глибини накопичується в одній точці кромки; загальновідомий прийом — змінювати глибину від проходу до проходу (загальне знання).
Часті запитання
Яка пластина потрібна для точіння нержавійки?
У каталозі КЗТС для чорнової й напівчистової обробки всіх типів нержавіючих сталей передбачено геометрію MR зі сплавом TC401KM: 43 артикули в негативних формах CNMG, DNMG, SNMG, TNMG, WNMG і позитивних CCMT, DCMT, SCMT, VCMT, VBMT. Для чистової обробки зазвичай беруть PVD-сплави AP10AM, AP10AT, TP20TT або універсальні геометрії F3, F4, M2.
Чи можна точити нержавійку пластиною для звичайної сталі?
Геометрії PM, PR, PH каталог називає сталевими (група P). Щодо сплаву, то в описі TC20PT-P, TC33PT-P і TC40PT-P нержавіючі сталі названо прямо, а в «чистих» TC20PT, TC33PT і TC40PT на діаграмі застосування лише група P. Якщо ви все ж ставите сталеву геометрію, пам’ятайте, що і стружка, і знос відрізнятимуться від звичних.
З якої швидкості починати?
Єдиного числа немає: каталог дає діапазони за підгрупами й застерігає, що вони базові. Для TC401KM це 100–220 м/хв. Для аустенітних сталей розумно починати з нижньої половини діапазону й коригувати за зносом першої кромки (це моє припущення, а не вимога каталогу).
Чи обов’язкова МОР?
Каталог рекомендує подавати МОР точно в зону різання, бажано під тиском і в підвищеній витраті. У таблиці зношування для випадку термотріщин допускається й робота без МОР, але головне — сталість: не можна то вмикати, то вимикати потік у процесі різання.
Чому на пластині швидко з’являється наріст?
Каталог називає три причини: низька швидкість різання, відсутність заднього кута та налипання матеріалу, характерне для деяких нержавіючих сталей. Першим кроком радить підняти швидкість або взяти швидкіснішу пластину; якщо стійкість при цьому надто мала, підключити рясну МОР.
Чи підійде MR для 12Х18Н10Т або AISI 304?
Каталог формулює область застосування як «всі типи нержавіючих сталей», самі марки не перелічує. Обидві сталі зазвичай відносять до аустенітних, тобто до підгрупи M9. Починайте з нижньої половини діапазону швидкостей і звіряйтеся з технологом, якщо деталь відповідальна.
Підібрати в каталозі.
- Пластини змінні токарні
- Пластини токарні ромбічні 80° (C): CNMG, CCMT
- Пластини токарні ромбічні 55° (D): DNMG, DCMT
- Пластини токарні квадратні (S): SNMG, SCMT
- Пластини токарні трикутні (T): TNMG
- Пластини токарні ромбічні 35° (V): VCMT, VBMT
- Пластини токарні тригональні 80° (W): WNMG
- Різці (державки) для зовнішнього точіння
- Різці (державки) розточувальні
- Пластини змінні відрізні та канавкові
- Різці (державки) відрізні та канавкові
Не впевнені, яку пластину й сплав узяти для нержавійки? Напишіть у чат на сайті марку сталі, діаметр, глибину різання й подачу: підберемо пластину та державку.
Інструмент зі статті



Не знайшли свій розмір — опишіть задачу, підберемо. Запитати консультанта →