
 RU
 UA

Максимальна глибина різання пластини: коефіцієнти 0,25 L, 0,33 L, 0,66 L, межа за стружколамом і таблиця за формами та розмірами
Максимальна глибина різання токарної пластини дорівнює частці довжини її різальної кромки: 0,25 L у ромбів 35° і 55°, 0,33 L у трикутників, 0,40 D у круглих, 0,50 L у тригонів W і п’ятикутників, 0,66 L у ромба 80°, квадрата й шестикутника. Так написано на стор. 189 каталогу КЗТС «Металорізальний інструмент 2026–2027», і за цим правилом для CNMG 1204 виходить 7,9 мм. Реальна межа найчастіше нижча, бо її задає стружколам: на тому самому розмірі в PM це близько 4,5 мм, у PR 5,5–6 мм. Нижче зібрано таблиці за формами й розмірами, перерахунок помилок каталогу та розбір місць, де таблиці режимів КЗТС дозволяють більше, ніж формула: у DNMG, WNMG і круглих RCMT.
Від чого залежить межа глибини різання пластини
Глибина різання ap — товщина шару металу, який пластина знімає за один прохід, у міліметрах. У токарної пластини є три незалежні обмеження, і робочою межею стає найжорсткіше з них:
- Форма й розмір. Що довша різальна кромка і що «тупіший» кут при вершині, то більше металу вона може брати. Каталог КЗТС виражає це коефіцієнтом від довжини кромки (стор. 189).
- Стружколам. У кожної геометрії свої діапазони подачі та глибини. Вище верхньої межі стружка або погано дробиться, або навантаження на кромку зростає надто сильно. Діапазони наведено в таблиці нижче.
- Умови різання. Жорсткість верстата й державки, виліт, кут у плані, кірка та удари. Каталог описує їх словами (стабільні, нестабільні, важкі умови), числових поправок до ap не дає.
Ця стаття про перші дві межі. Третьої ми торкаємося лише там, де каталог мовчить, і позначаємо такі місця словами «зазвичай» та «як правило».
Правило каталогу: коефіцієнт на довжину кромки
Сторінка 189 каталогу («Максимальна глибина різання залежно від форми пластини») дає для кожної форми свій коефіцієнт: ap max = k × L, де L — довжина різальної кромки в міліметрах, а в круглих пластин k множиться на діаметр D. Як L каталог бере цифри з коду розміру (дві перші цифри в позначенні, як у статті Пластини токарні CNMG, CCMT, DNMG, SNMG, TNMG, VCMT, WNMG): для CNMG 1204 це 12, для SNMG 1906 це 19.
| Форма (ISO) | Кут при вершині | Коефіцієнт каталогу | Що це означає |
|---|---|---|---|
| V, ромб | 35° | 0,25 L | чверть довжини кромки |
| D, ромб | 55° | 0,25 L | чверть довжини кромки |
| K, паралелограм | 55° | 0,25 L | чверть довжини кромки |
| T, трикутник | 60° | 0,33 L | третина довжини кромки |
| R, коло | — | 0,40 D | 40 % діаметра пластини |
| P, п’ятикутник | 108° | 0,50 L | половина довжини кромки |
| W, тригон | 80° | 0,50 L | половина довжини кромки |
| C, ромб | 80° | 0,66 L | дві третини довжини кромки |
| S, квадрат | 90° | 0,66 L | дві третини довжини кромки |
| H, шестикутник | 120° | 0,66 L | дві третини довжини кромки |
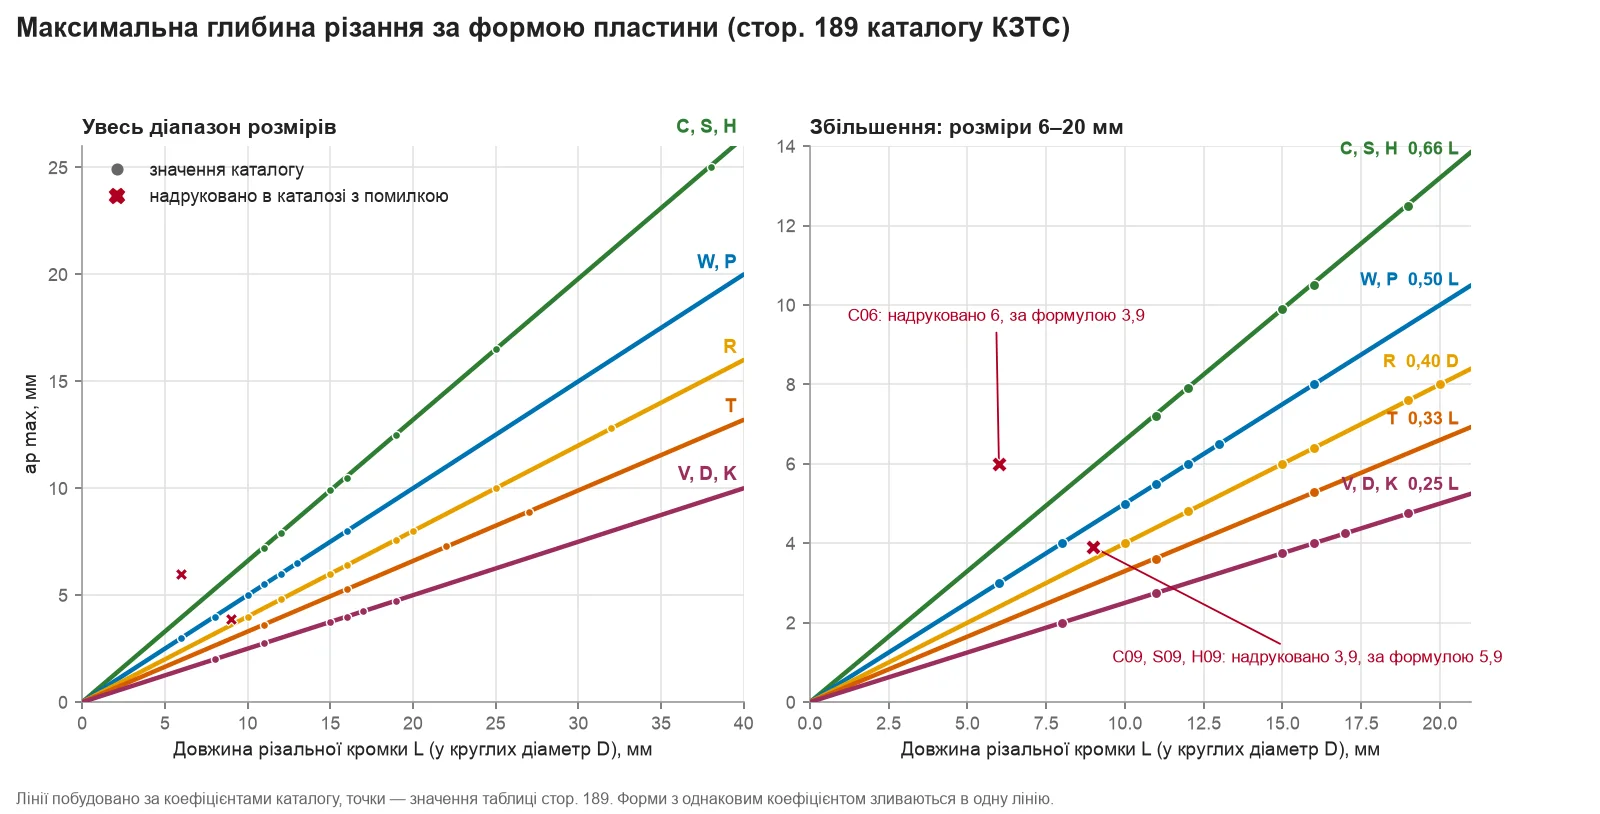
Рисунок 1 показує головне: форми з однаковим коефіцієнтом дають одну й ту саму пряму, а різниця між верхньою й нижньою лінією приблизно в 2,6 раза. Ромб 80° із кромкою 12 мм допускає близько 7,9 мм, ромб 55° із кромкою 15 мм лише близько 3,75 мм. Кут при вершині каталог не обговорює, але закономірність видно: що гостріша вершина, то менший коефіцієнт. Зазвичай це пояснюють тонким клином і меншою міцністю кромки (загальна практика), тому V і D беруть на чистові та напівчистові проходи, а на чорнові йдуть C, S, W і круглі.
Таблиця каталогу за формами й розмірами
У таблиці значення зі стор. 189 перенесено так, як надруковано. Розмір указано кодом: 08, 11, 16 і так далі. Зірочкою позначено клітинки з помилками, про них нижче.
| Форма | Коефіцієнт | Код розміру → ap max, мм |
|---|---|---|
| V | 0,25 L | 08 → 2; 11 → 2,75; 16 → 4 |
| D | 0,25 L | 11 → 2,75; 15 → 3,75 |
| K | 0,25 L | 16 → 4; 17 → 4,25; 19 → 4,75 |
| T | 0,33 L | 11 → 3,6; 16 → 5,3; 22 → 7,3; 27 → 8,9 |
| R | 0,40 D | 10 → 4; 12 → 4,8; 15 → 6; 16 → 6,4; 19 → 7,6; 20 → 8; 25 → 10; 32 → 12,8 |
| P | 0,50 L | 11 → 5,5; 13 → 6,5; 16 → 8 |
| W | 0,50 L | 06 → 3; 08 → 4; 10 → 5; 12 → 6; 13 → 6,5 |
| C | 0,66 L | 06 → 6*; 09 → 3,9*; 12 → 7,9; 16 → 10,5; 19 → 12,5; 25 → 16,5 |
| S | 0,66 L | 09 → 3,9*; 12 → 7,9; 15 → 9,9; 19 → 12,5; 25 → 16,5; 38 → 25 |
| H | 0,66 L | 09 → 3,9*; 11 → 7,2; 12 → 7,9 |
Видно, як каталог округлює: 0,66 × 12 = 7,92 друкується як 7,9, а 0,66 × 16 = 10,56 як 10,5, тобто дробову частину відкидають, а не округлюють. Скорочена версія цієї таблиці є й у статті про державки, де вона потрібна для добору режиму під державку.
Чотири клітинки, яким вірити не можна
Чотири значення на стор. 189 суперечать власній формулі каталогу. Ми перевірили сторінку за знімком, а не лише за текстовим шаром: числа надруковано саме так.
| Клітинка | Надруковано, мм | За формулою 0,66 × код, мм | Що ймовірно |
|---|---|---|---|
| C, код 06 | 6 | 0,66 × 6 = 3,96, тобто 3,9 | значення C06 і C09 поміняно місцями |
| C, код 09 | 3,9 | 0,66 × 9 = 5,94, тобто 5,9 | те саме |
| S, код 09 | 3,9 | 5,9 | помилка друку, причина незрозуміла |
| H, код 09 | 3,9 | 5,9 | помилка друку, причина незрозуміла |
Підтвердження від заводу в нас немає. Тому 3,9 для C06 і 5,9 для C09, S09 та H09 ми скрізь називаємо розрахунком за коефіцієнтом каталогу, а не цитатою. Для розміру 09 (CNMG 0903, CCMT 09T3, SCMT 09T3) це істотно: за надрукованою цифрою пластина здається вдвічі слабшою, ніж за формулою.
Код розміру й фактична довжина кромки
Каталог рахує від цілої частини коду, а справжня довжина кромки трохи більша: у CNMG 1204 вона 12,7 мм, у SNMG 1506 15,875 мм, у WNMG 0804 8,7 мм. Якщо підставити у формулу фактичну L, вийде на 0–0,8 мм більше. У таблиці обидва стовпці; значення в першому взято зі стор. 189 (для C06 і C09 з поправкою за формулою), у другому пораховано нами, округлено до 0,1 мм.
| Пластина | Фактична L (D для R), мм | За таблицею стор. 189, мм | k × фактична L, мм |
|---|---|---|---|
| CCMT 0602 (C) | 6,4 | 3,9 | 4,2 |
| CCMT 09T3 (C) | 9,7 | 5,9 | 6,4 |
| CNMG 1204 (C) | 12,7 | 7,9 | 8,4 |
| CNMG 1906 (C) | 19,3 | 12,5 | 12,7 |
| CNMM 2509 (C) | 25,8 | 16,5 | 17,0 |
| SNMG 1204 (S) | 12,7 | 7,9 | 8,4 |
| SNMG 1506 (S) | 15,875 | 9,9 | 10,5 |
| SNMG 1906 (S) | 19,05 | 12,5 | 12,6 |
| SNMM 2507 (S) | 25,4 | 16,5 | 16,8 |
| SCMT 3809 (S) | 38,1 | 25 | 25,1 |
| TNMG 2204 (T) | 22 | 7,3 | 7,3 |
| TNMG 2706 (T) | 27,5 | 8,9 | 9,1 |
| DNMG 1504 (D) | 15,5 | 3,75 | 3,9 |
| VBMT 1604 (V) | 16,6 | 4 | 4,2 |
| WNMG 0804 (W) | 8,7 | 4 | 4,35 |
| KNUX 1604 (K) | 19 | 4 | 4,75 |
Що брати за основу? Каталог користується кодом, тому його цифри можна вважати «паспортними». Розрахунок за фактичною довжиною кромки дає трохи більше, і в розрахунках запасу краще спиратися на менше значення (загальна практика: межа в каталозі це не рекомендований режим). Різниця відчутна в W і K: у KNUX 1604 каталожний код дає 4 мм, фактична L 19 мм дає 4,75.
Друга межа: стружколам
Формула зі стор. 189 відповідає на питання «що витримає корпус пластини». Стружколам відповідає на інше: «де стружка ще добре дробиться». На стор. 176–184 каталогу в кожної геометрії свій діапазон подачі fn і глибини ap, і верхня межа ap часто виявляється нижчою за формульну.
| Геометрія | Виконання й форми | ap, мм | fn, мм/об |
|---|---|---|---|
| PF | позитивна одностороння: CCMT, DCMT, TCMT, VCMT | 0,4–3,0 | 0,05–0,3 |
| PF | негативна двостороння: CNMG, DNMG, SNMG, VNMG, WNMG | 0,5–4,0 | 0,05–0,3 |
| PM | позитивна: CCMT, DCMT, VBMT | 0,5–3,5 | 0,05–0,4 |
| PM | негативна двостороння | 0,5–4,0 | 0,05–0,4 |
| PR | негативна двостороння: CNMG, DNMG, SNMG, WNMG | 1,5–12,0 | 0,15–0,9 |
| PR | негативна одностороння: CNMM, DNMM, SNMM, WNMM | 1,0–16,0 | 0,2–1,5 |
| PH | двостороння: CNMG, SNMG, DNMG, WNMG | 1,0–12,5 | 0,2–0,8 |
| PH | одностороння: CNMM, SNMM, DNMM, TNMM | 2,0–11,5 | 0,25–1,2 |
| QH | CNMM, SNMM | 3,0–14,0 | 0,4–1,4 |
| M2 | універсальна: CNMG, SNMG, WNMG, TNMG, VNMG | 1,0–7,0 | 0,1–0,6 |
| R7 | SNMM | 3,0–16,0 | 0,45–1,4 |
| H3 | SNMM, надважка чорнова | 5,0–15,0 | 0,55–1,3 |
Порівняйте з формою: CNMG 1204 допускає за формулою 7,9 мм, а PF на ньому працює до 4 мм, PM до 4,5 мм, PR до 5,5–6 мм. У SNMG 1906 формула дає 12,5 мм, а PH у таблиці сягає 12,5 мм, тобто геометрія і форма тут збігаються. Просте правило: ap max пластини конкретного артикула дорівнює меншому з двох чисел, формульного та з рядка цього артикула в таблиці режимів. Отже, для CNMG 1204 у PM розраховувати на 7,9 мм не можна, хоча формула це «дозволяє». Назви геометрій і їхні поля докладно розібрано в статті Стружколами токарних пластин.
Для нержавійки (геометрія MR, сплав TC401KM) у таблицях режимів ap сягає 11 мм на CNMG і SNMG 1906, для алюмінію в зведенні геометрій NR указано до 10 мм. Швидкості й подачі для цих груп окрема тема, див. Токарна обробка нержавіючих сталей.
Де формула й таблиці режимів розходяться
Ми зіставили формулу (за фактичною довжиною кромки) з найбільшою ap із таблиць режимів КЗТС (стор. 116–152) для 100 розмірів сталевих пластин. Результат: у 67 розмірів таблиці вкладаються у формулу, у 13 перевищують її не більш ніж на 10 %, у 20 перевищують більш ніж на 10 %. Рисунок 2 показує всі 100 точок: на діагоналі таблиці збігаються з формулою, вище діагоналі дозволяють більше.
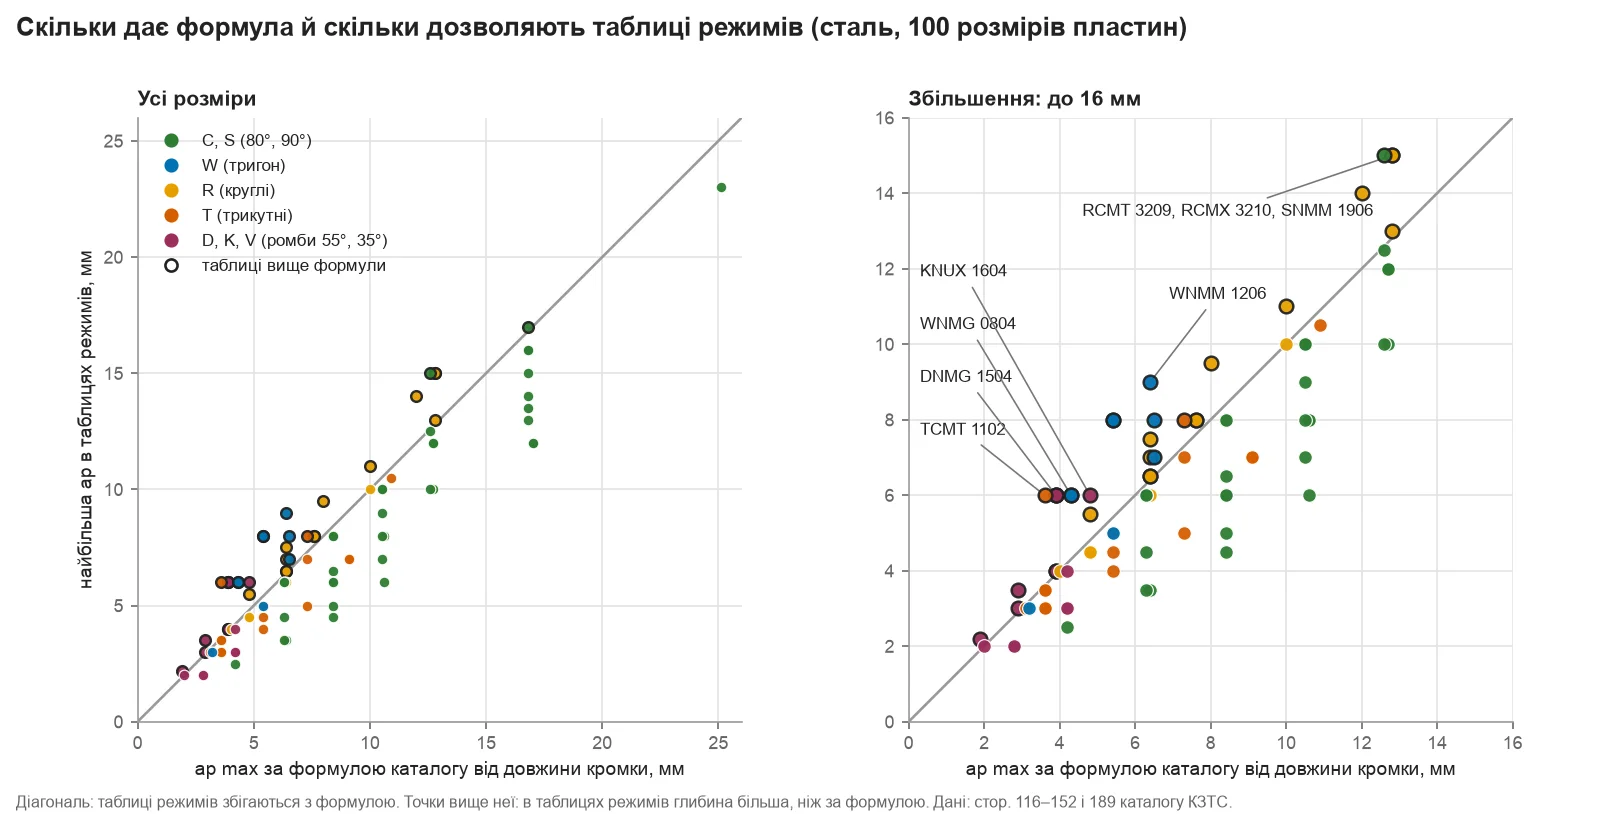
Картина за групами помітна: ромби C і квадрати S майже всі лежать під діагоналлю або на ній, а перевищення зібрано в D (55°), W (тригон), R (круглі) та K. Для них каталог сам собі суперечить.
| Розмір | Форма й коефіцієнт | k × фактична L, мм | Найбільша ap у таблицях режимів, мм | Геометрія, де це значення | Що видно |
|---|---|---|---|---|---|
| CNMG 1204 | C, 0,66 L | 8,4 | 6,0 | PR | таблиця нижча за формулу |
| SNMG 1906 | S, 0,66 L | 12,6 | 12,5 | PH | таблиця впритул до формули |
| DNMG 1504 | D, 0,25 L | 3,9 | 6,0 | PR | на 54 % вище за формулу |
| DNMM 1506 | D, 0,25 L | 3,9 | 6,0 | PR (r 1,6) | на 54 % вище |
| WNMG 0804 | W, 0,50 L | 4,35 | 6,0 | M9, PR | на 38 % вище |
| WNMM 1206 | W, 0,50 L | 6,4 | 9,0 | PR | на 41 % вище |
| RCMT 2006 | R, 0,40 D | 8,0 | 9,5 | PR | на 19 % вище |
| RCMT 3209 | R, 0,40 D | 12,8 | 15,0 | PR | на 17 % вище |
| KNUX 1604 | K, 0,25 L | 4,75 | 6,0 | L11, R11 | на 26 % вище |
| TCMT 1102 | T, 0,33 L | 3,6 | 6,0 | E-F2 | імовірна помилка друку: у зведенні геометрій E-F2 дано до 3,0 мм |
| SNMM 1906 | S, 0,66 L | 12,6 | 15,0 | PR | імовірна помилка друку: у більшого SNMM 2507 той самий PR сягає лише 14 |
Як це читати? Каталог нічого не пояснює, і підтвердження від заводу в нас немає. Можливі три прочитання: формула на стор. 189 задумана як обережна загальна оцінка, а таблиці режимів описують перевірені точки; або в таблицях режимів у D, W і R помилки друку, що повторюються від розміру до розміру; або формула стосується жорсткіших умов, ніж таблиці. Для практики це означає одне: цифри з таблиць режимів можна використовувати як вказівку на артикул, але не як гарантію. Якщо ap у D, W або R виходить за формульну межу, зазвичай розумніше взяти форму з вищим коефіцієнтом (C, S) або запитати підтвердження у виробника. Про марку сплаву й умови різання, від яких залежить ресурс на таких режимах, читайте в статті Змінні багатогранні пластини.
Радіус при вершині, кут у плані й удар
У таблицях режимів видно ще одну закономірність: що більший радіус при вершині, то ширший допустимий діапазон ap. Нижня межа теж зростає. Каталог причин не називає; за загальною практикою більший радіус робить вершину міцнішою, а за глибини, близької до радіуса, в роботі лишається лише дуга вершини.
| Геометрія й розмір | Радіус r, мм | ap за таблицею режимів, мм |
|---|---|---|
| CNMG 1204, PR | 0,8 | 0,5–5,5 |
| 1,2 | 0,5–6,0 | |
| SNMG 1204, PR | 0,8 | 1,5–7,0 |
| 1,2 | 2,0–8,0 | |
| DNMM 1506, PR | 0,8 | 1,5–4,5 |
| 1,2 | 2,0–5,5 | |
| 1,6 | 2,0–6,0 | |
| CNMG 1906, PR | 1,2 | 3,5–8,0 |
| 1,6 | 4,0–8,0 | |
| 2,4 | 4,0–9,0 | |
| SNMG 1906, PR | 1,2 | 2,0–10,0 |
| 1,6 | 2,5–10,0 | |
| 2,4 | 3,0–12,0 |
Тому під час вибору розміру дивіться не лише на код пластини, а й на радіус: CNMG 120408 і CNMG 120412 відрізняються в таблиці на півміліметра верхньої межі.
Каталог нічого не каже про те, для якого кута в плані пораховано коефіцієнти на стор. 189. За загальною практикою, якщо кут у плані менший за 90°, у роботі бере участь кромка довша за ap: її довжина приблизно ap / sin φ. За φ = 95° (державка PCLNR) різниця дуже мала, за 75° глибина 6 мм означає близько 6,2 мм кромки, за 45° уже близько 8,5 мм. Отже, на малих кутах у плані запас за формою витрачається швидше. Як читати код державки та кут φ, див. Маркування токарних різців за ISO. Удари, кірка та нерівномірний припуск теж зменшують допустиму глибину, каталог для них дає лише поділ на стабільні, нестабільні й важкі умови. Перевантаження кромки зазвичай закінчується сколом, подробиці в статті Знос пластин.
Глибина, подача й потужність приводу
Глибина різання входить у дві формули зі стор. 191 каталогу. Швидкість зняття: Q = Vc · fn · ap, см³/хв. Потужність приводу: Pc = ap · Vc · fn · kc / (60 · 10⁶ · η), кВт, де kc — питома сила різання в Н/мм², η — ККД. Перевірте степінь у знаменнику. Якщо підставити розмірності каталогу (ap і fn в мм, Vc у м/хв, kc в Н/мм²), правильний знаменник 60 · 10³: сила різання ap · fn · kc, поділена на 1000 і помножена на швидкість у м/с, дає кіловати. У каталозі надруковано 10⁶, за такого знаменника потужність занижується в тисячу разів. Ми вважаємо це помилкою друку, але відповіді заводу на це питання в нас немає.
Щоб не переплутати, рахуйте за загальноприйнятою формою: Pc = ap · fn · Vc · kc / (60 · 10³ · η). Числа нижче умовні: Vc = 200 м/хв, kc = 2 000 Н/мм² (порядок величини для конструкційної сталі, загальне знання, у вас може бути інше), η = 0,8, fn = 0,4 мм/об, ap = 5 мм. Швидкість зняття Q = 200 · 0,4 · 5 = 400 см³/хв. Потужність Pc = 5 · 0,4 · 200 · 2 000 / (60 000 · 0,8) ≈ 16,7 кВт. Якщо підставити 10⁶ з каталогу, вийде 0,017 кВт, що явно нереально. Для швидкого розрахунку на реальних режимах можна скористатися калькулятором: Калькулятор режимів різання.
Практичний висновок: максимальна глибина за розміром пластини ще не означає, що верстат її потягне. На глибокому чорновому проході спершу перевіряйте потужність шпинделя й жорсткість системи, а вже потім розмір пластини.
Приклад: як дібрати пластину під ap = 5 мм
Завдання: зовнішнє точіння конструкційної сталі, треба зняти 5 мм за прохід, подача 0,4 мм/об, жорсткість нормальна, державка з кутом у плані 95° (наприклад, PCLNR). Міркуємо за кроками.
- Відбираємо форму. Ромб 55° (D) за формулою дає менше 5 мм на будь-якому розмірі з таблиці каталогу, тригон W лише на малих (0804 і менше). У ромба 80° (C) і квадрата (S) починаючи з коду 09, у трикутника (T) з коду 16 межа вища за 5 мм.
- Звіряємо з таблицею режимів артикула. Потрібен артикул, у якого і подача 0,4, і глибина 5 мм лежать усередині поля, краще не біля самої межі (загальна практика: робоча точка в середині діапазону дає запас).
- Дивимося на радіус. Більший радіус зміщує діапазон ap угору: r 1,2 замість 0,8 дає на CNMG 1204 ще пів міліметра запасу.
- Перевіряємо потужність. За формулою з попереднього розділу.
| Кандидат | Форма: стор. 189 / фактична L, мм | Таблиця режимів: fn, мм/об; ap, мм | Висновок |
|---|---|---|---|
| DNMG 150408 PR | 3,75 / 3,9 | 0,2–0,5; 1,0–6,0 | за таблицею проходить, за формою ні: суперечність каталогу, без підтвердження не беремо |
| WNMG 080412 PR | 4 / 4,35 | 0,15–0,6; 0,5–6,0 | та сама суперечність |
| CNMG 120408 PR | 7,9 / 8,4 | 0,15–0,5; 0,5–5,5 | проходить, але 5 мм біля верхнього краю поля |
| CNMG 120412 PR | 7,9 / 8,4 | 0,15–0,6; 0,5–6,0 | проходить, запас 1 мм |
| SNMG 120412 PR | 7,9 / 8,4 | 0,3–0,7; 2,0–8,0 | 5 мм у середині поля, подача 0,4 у нижній частині |
| CNMG 160612 PR | 10,5 / 10,6 | 0,3–0,7; 2,0–7,0 | 5 мм у середині поля, запас 2 мм |
| TNMG 220408 PR | 7,3 / 7,3 | 0,15–0,4; 1,0–7,0 | глибина в порядку, але подача 0,4 на верхній межі |
Для нашого завдання розумний вибір — SNMG 120412 PR або CNMG 160612 PR: обидва вкладаються і за формою, і за таблицею із запасом. CNMG 120412 PR підійде, якщо потрібна економія на розмірі й верстат жорсткий. DNMG і WNMG залишаємо, доки немає підтвердження. Якщо за такого розрахунку глибина все одно не вміщується, її ділять на два проходи: спершу чорновий, потім напівчистовий. Докладніше про вибір державки під таку пластину в статті Токарні державки.
Типові помилки
- Брати цифри 3,9 для C09, S09 і H09 як є. Це помилка друку: за формулою каталогу виходить 5,9 мм.
- Вважати формулу гарантією. Це верхня оцінка за формою. Стружколам і умови різання обмежують раніше.
- Вважати формулу єдиною межею. У D, W і R таблиці режимів КЗТС дозволяють більше, і цей розклад потрібно підтверджувати у виробника.
- Плутати код розміру й фактичну довжину. Для CNMG 1204 код дає 7,9 мм, фактична L 12,7 мм дає 8,4 мм, для KNUX 1604 різниця сягає 0,75 мм.
- Ставити ромб 35° або 55° на чорнову обробку. Допустима глибина становить чверть довжини кромки, це пластини для чистових і напівчистових проходів.
- Працювати біля верхньої межі поля. Якщо глибина збігається з максимумом із таблиці, дроблення стружки й ресурс кромки гірші, ніж у середині діапазону (загальна практика).
- Не враховувати кут у плані. Що він менший, то довша робоча кромка за тієї самої глибини.
- Рахувати потужність за каталожною формулою як є. Знаменник із 10⁶ дає результат у тисячу разів менший за реальний.
- Переносити коефіцієнти на канавкові й відрізні пластини. Для CG і CP межа за подачею залежить від ширини пластини, і формули зі стор. 189 до них не стосуються.
Часті запитання
Яка максимальна глибина різання в CNMG 120408?
За формулою каталогу для ромба 80° із кодом розміру 12 виходить 7,9 мм. На практиці в таблицях режимів КЗТС для CNMG-120408 глибина залежить від геометрії: PF до 4,0 мм, PM до 4,5 мм, M9 і PH до 5,0 мм, PR до 5,5 мм. Розраховувати краще на значення з рядка потрібної геометрії.
Чому в DNMG 1504 за формулою лише 3,75 мм, а в таблицях 6 мм?
Коефіцієнт ромба 55° дорівнює 0,25 L, а в таблицях режимів у DNMG-150408 PR написано 1,0–6,0 мм. Каталог різниці не пояснює. Ми не можемо сказати, яке з двох чисел правильне, доки завод не підтвердить: для проєктних розрахунків безпечніше взяти менше або обрати пластину з коефіцієнтом 0,66 L.
Чи можна працювати з глибиною більшою за максимальну?
Ні: ap max задано каталогом як межу, а перевищення, як правило, веде до перевантаження кромки й поломки (загальна практика). Якщо припуск більший, його знімають у два проходи або беруть більшу пластину.
Як рахувати ap max для круглої пластини?
За каталогом 0,40 D, де D — діаметр пластини: RCMT 2006 (D = 20 мм) дає 8 мм, RCMT 3209 (D = 32 мм) дає 12,8 мм. У таблицях режимів у RCMT 2006 і 3209 на PR стоїть 9,5 і 15 мм, тобто вище за формулу. У формулі товщини стружки для круглих пластин (стор. 191) каталог називає D діаметром заготовки; за загальним знанням там мають на увазі діаметр самої пластини, тому рахуйте обережно.
Чи впливає марка сплаву на максимальну глибину?
У таблиці зі стор. 189 марки немає, коефіцієнт залежить лише від форми. Марка впливає опосередковано: каталог поділяє умови на стабільні, нестабільні й важкі та добирає марки під кожні. Групи ISO та вибір марки розібрано в статті про змінні пластини.
Як перевірити глибину для пластини, якої немає в таблиці стор. 189?
Знайдіть форму за першою літерою позначення (CNMG = C, SNMG = S), візьміть коефіцієнт і помножте на L, потім подивіться рядок цього артикула в таблицях режимів. Якщо форми в таблиці стор. 189 немає (наприклад, A-пластини CNMA з геометрією без стружколама), користуйтеся лише таблицею режимів артикула.
Підібрати в каталозі.
- Пластини змінні токарні
- Пластини токарні ромбічні 80° (C): CNMG, CCMT
- Пластини токарні ромбічні 55° (D): DNMG, DCMT
- Пластини токарні квадратні (S)
- Пластини токарні трикутні (T)
- Пластини токарні ромбічні 35° (V)
- Пластини токарні тригональні 80° (W)
- Пластини токарні круглі та інших форм
- Різці (державки) для зовнішнього точіння
Не впевнені, яка пластина витримає потрібну глибину? Напишіть у чат на сайті матеріал, глибину різання й подачу: підберемо пластину та державку.
Інструмент зі статті


Не знайшли свій розмір — опишіть задачу, підберемо. Запитати консультанта →