
 RU
 UA

Максимальная глубина резания пластины: коэффициенты 0,25 L, 0,33 L, 0,66 L, предел по стружколому и таблица по формам и размерам
Максимальная глубина резания токарной пластины равна доле длины её режущей кромки: 0,25 L у ромбов 35° и 55°, 0,33 L у треугольников, 0,40 D у круглых, 0,50 L у тригонов W и пятиугольников, 0,66 L у ромба 80°, квадрата и шестиугольника. Так написано на стр. 189 каталога КЗТС «Металлорежущий инструмент 2026–2027», и по этому правилу для CNMG 1204 выходит 7,9 мм. Реальный предел чаще ниже, потому что его задаёт стружколом: на том же размере у PM это около 4,5 мм, у PR 5,5–6 мм. Ниже собраны таблицы по формам и размерам, пересчёт опечаток каталога и разбор мест, где таблицы режимов КЗТС разрешают больше, чем формула: у DNMG, WNMG и круглых RCMT.
От чего зависит предел глубины резания пластины
Глубина резания ap — толщина слоя металла, который пластина снимает за один проход, в миллиметрах. У токарной пластины есть три независимых ограничения, и рабочим пределом становится самое жёсткое из них:
- Форма и размер. Чем длиннее режущая кромка и чем «тупее» угол при вершине, тем больше металла она может брать. Каталог КЗТС выражает это коэффициентом от длины кромки (стр. 189).
- Стружколом. У каждой геометрии свои диапазоны подачи и глубины. Выше верхней границы стружка либо плохо дробится, либо нагрузка на кромку растёт слишком сильно. Диапазоны есть в таблице ниже.
- Условия резания. Жёсткость станка и державки, вылет, угол в плане, корка и удары. Каталог описывает их словами (стабильные, нестабильные, тяжёлые условия), числовых поправок к ap не даёт.
Эта статья про первые два предела. Третий мы затрагиваем только там, где каталог молчит, и помечаем такие места словами «обычно» и «как правило».
Правило каталога: коэффициент на длину кромки
Страница 189 каталога («Максимальная глубина резания в зависимости от формы пластины») даёт для каждой формы свой коэффициент: ap max = k × L, где L — длина режущей кромки в миллиметрах, а у круглых пластин k умножается на диаметр D. В качестве L каталог берёт цифры из кода размера (две первые цифры в обозначении, как в статье Пластины токарные CNMG, CCMT, DNMG, SNMG, TNMG, VCMT, WNMG): для CNMG 1204 это 12, для SNMG 1906 это 19.
| Форма (ISO) | Угол при вершине | Коэффициент каталога | Что это значит |
|---|---|---|---|
| V, ромб | 35° | 0,25 L | четверть длины кромки |
| D, ромб | 55° | 0,25 L | четверть длины кромки |
| K, параллелограмм | 55° | 0,25 L | четверть длины кромки |
| T, треугольник | 60° | 0,33 L | треть длины кромки |
| R, круг | — | 0,40 D | 40 % диаметра пластины |
| P, пятиугольник | 108° | 0,50 L | половина длины кромки |
| W, тригон | 80° | 0,50 L | половина длины кромки |
| C, ромб | 80° | 0,66 L | две трети длины кромки |
| S, квадрат | 90° | 0,66 L | две трети длины кромки |
| H, шестиугольник | 120° | 0,66 L | две трети длины кромки |
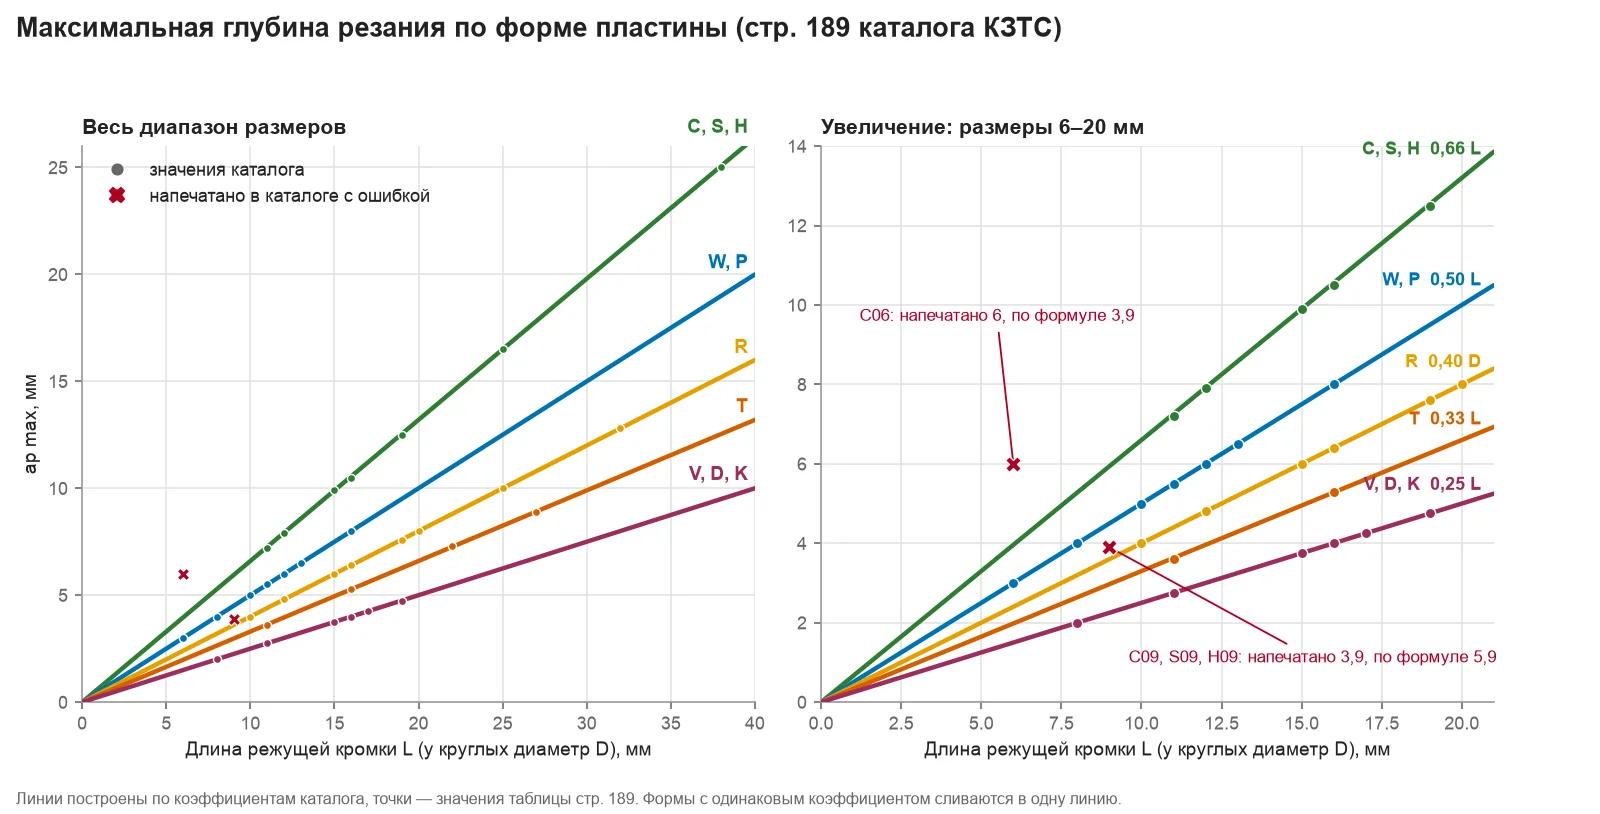
Рисунок 1 показывает главное: формы с одинаковым коэффициентом дают одну и ту же прямую, а разница между верхней и нижней линией примерно в 2,6 раза. Ромб 80° с кромкой 12 мм допускает около 7,9 мм, ромб 55° с кромкой 15 мм только около 3,75 мм. Каталог угол при вершине не обсуждает, но закономерность видна: чем острее вершина, тем меньше коэффициент. Обычно это объясняют тонким клином и меньшей прочностью кромки (общая практика), поэтому V и D берут на чистовые и получистовые проходы, а на черновые идут C, S, W и круглые.
Таблица каталога по формам и размерам
В таблице значения со стр. 189 перенесены как напечатаны. Размер указан кодом: 08, 11, 16 и так далее. Звёздочкой отмечены ячейки с опечатками, о них ниже.
| Форма | Коэффициент | Код размера → ap max, мм |
|---|---|---|
| V | 0,25 L | 08 → 2; 11 → 2,75; 16 → 4 |
| D | 0,25 L | 11 → 2,75; 15 → 3,75 |
| K | 0,25 L | 16 → 4; 17 → 4,25; 19 → 4,75 |
| T | 0,33 L | 11 → 3,6; 16 → 5,3; 22 → 7,3; 27 → 8,9 |
| R | 0,40 D | 10 → 4; 12 → 4,8; 15 → 6; 16 → 6,4; 19 → 7,6; 20 → 8; 25 → 10; 32 → 12,8 |
| P | 0,50 L | 11 → 5,5; 13 → 6,5; 16 → 8 |
| W | 0,50 L | 06 → 3; 08 → 4; 10 → 5; 12 → 6; 13 → 6,5 |
| C | 0,66 L | 06 → 6*; 09 → 3,9*; 12 → 7,9; 16 → 10,5; 19 → 12,5; 25 → 16,5 |
| S | 0,66 L | 09 → 3,9*; 12 → 7,9; 15 → 9,9; 19 → 12,5; 25 → 16,5; 38 → 25 |
| H | 0,66 L | 09 → 3,9*; 11 → 7,2; 12 → 7,9 |
Видно, как каталог округляет: 0,66 × 12 = 7,92 печатается как 7,9, а 0,66 × 16 = 10,56 как 10,5, то есть дробная часть отбрасывается, а не округляется. Сокращённая версия этой таблицы есть и в статье о державках, где она нужна для выбора режима под державку.
Четыре ячейки, которым верить нельзя
Четыре значения на стр. 189 противоречат собственной формуле каталога. Мы проверили страницу по снимку, а не только по текстовому слою: числа напечатаны именно так.
| Ячейка | Напечатано, мм | По формуле 0,66 × код, мм | Что вероятно |
|---|---|---|---|
| C, код 06 | 6 | 0,66 × 6 = 3,96, то есть 3,9 | значения C06 и C09 переставлены местами |
| C, код 09 | 3,9 | 0,66 × 9 = 5,94, то есть 5,9 | то же |
| S, код 09 | 3,9 | 5,9 | опечатка, причина неясна |
| H, код 09 | 3,9 | 5,9 | опечатка, причина неясна |
Подтверждения от завода у нас нет. Поэтому 3,9 для C06 и 5,9 для C09, S09 и H09 мы везде называем расчётом по коэффициенту каталога, а не цитатой. Для размера 09 (CNMG 0903, CCMT 09T3, SCMT 09T3) это существенно: по напечатанной цифре пластина кажется вдвое слабее, чем по формуле.
Код размера и фактическая длина кромки
Каталог считает от целой части кода, а настоящая длина кромки немного больше: у CNMG 1204 она 12,7 мм, у SNMG 1506 15,875 мм, у WNMG 0804 8,7 мм. Если подставить в формулу фактическую L, получится на 0–0,8 мм больше. В таблице оба столбца; значения в первом взяты со стр. 189 (для C06 и C09 с поправкой по формуле), во втором посчитаны нами, округлены до 0,1 мм.
| Пластина | Фактическая L (D для R), мм | По таблице стр. 189, мм | k × фактическая L, мм |
|---|---|---|---|
| CCMT 0602 (C) | 6,4 | 3,9 | 4,2 |
| CCMT 09T3 (C) | 9,7 | 5,9 | 6,4 |
| CNMG 1204 (C) | 12,7 | 7,9 | 8,4 |
| CNMG 1906 (C) | 19,3 | 12,5 | 12,7 |
| CNMM 2509 (C) | 25,8 | 16,5 | 17,0 |
| SNMG 1204 (S) | 12,7 | 7,9 | 8,4 |
| SNMG 1506 (S) | 15,875 | 9,9 | 10,5 |
| SNMG 1906 (S) | 19,05 | 12,5 | 12,6 |
| SNMM 2507 (S) | 25,4 | 16,5 | 16,8 |
| SCMT 3809 (S) | 38,1 | 25 | 25,1 |
| TNMG 2204 (T) | 22 | 7,3 | 7,3 |
| TNMG 2706 (T) | 27,5 | 8,9 | 9,1 |
| DNMG 1504 (D) | 15,5 | 3,75 | 3,9 |
| VBMT 1604 (V) | 16,6 | 4 | 4,2 |
| WNMG 0804 (W) | 8,7 | 4 | 4,35 |
| KNUX 1604 (K) | 19 | 4 | 4,75 |
Что брать за основу? Каталог пользуется кодом, поэтому его цифры можно считать «паспортными». Расчёт по фактической длине кромки даёт чуть больше, и в расчётах запаса лучше опираться на меньшее значение (общая практика: предел в каталоге это не рекомендованный режим). Разница ощутима у W и K: у KNUX 1604 каталожный код даёт 4 мм, фактическая L 19 мм даёт 4,75.
Второй предел: стружколом
Формула со стр. 189 отвечает на вопрос «что выдержит корпус пластины». Стружколом отвечает на другой: «где стружка ещё хорошо дробится». На стр. 176–184 каталога у каждой геометрии свой диапазон подачи fn и глубины ap, и верхняя граница ap часто оказывается ниже формульной.
| Геометрия | Исполнение и формы | ap, мм | fn, мм/об |
|---|---|---|---|
| PF | позитивная односторонняя: CCMT, DCMT, TCMT, VCMT | 0,4–3,0 | 0,05–0,3 |
| PF | негативная двусторонняя: CNMG, DNMG, SNMG, VNMG, WNMG | 0,5–4,0 | 0,05–0,3 |
| PM | позитивная: CCMT, DCMT, VBMT | 0,5–3,5 | 0,05–0,4 |
| PM | негативная двусторонняя | 0,5–4,0 | 0,05–0,4 |
| PR | негативная двусторонняя: CNMG, DNMG, SNMG, WNMG | 1,5–12,0 | 0,15–0,9 |
| PR | негативная односторонняя: CNMM, DNMM, SNMM, WNMM | 1,0–16,0 | 0,2–1,5 |
| PH | двусторонняя: CNMG, SNMG, DNMG, WNMG | 1,0–12,5 | 0,2–0,8 |
| PH | односторонняя: CNMM, SNMM, DNMM, TNMM | 2,0–11,5 | 0,25–1,2 |
| QH | CNMM, SNMM | 3,0–14,0 | 0,4–1,4 |
| M2 | универсальная: CNMG, SNMG, WNMG, TNMG, VNMG | 1,0–7,0 | 0,1–0,6 |
| R7 | SNMM | 3,0–16,0 | 0,45–1,4 |
| H3 | SNMM, сверхтяжёлая черновая | 5,0–15,0 | 0,55–1,3 |
Сравните с формой: CNMG 1204 допускает по формуле 7,9 мм, а PF на нём работает до 4 мм, PM до 4,5 мм, PR до 5,5–6 мм. У SNMG 1906 формула даёт 12,5 мм, а PH в таблице доходит до 12,5 мм, то есть геометрия и форма здесь совпадают. Простое правило: ap max пластины конкретного артикула равна меньшему из двух чисел, формульному и из строки этого артикула в таблице режимов. Значит, для CNMG 1204 в PM рассчитывать на 7,9 мм нельзя, хотя формула это «разрешает». Названия геометрий и их поля подробно разобраны в статье Стружколомы токарных пластин.
Для нержавейки (геометрия MR, сплав TC401KM) в таблицах режимов ap доходит до 11 мм на CNMG и SNMG 1906, для алюминия в сводке геометрий NR указана до 10 мм. Скорости и подачи для этих групп отдельная тема, см. Токарная обработка нержавеющих сталей.
Где формула и таблицы режимов расходятся
Мы сопоставили формулу (по фактической длине кромки) с наибольшей ap из таблиц режимов КЗТС (стр. 116–152) для 100 размеров стальных пластин. Результат: у 67 размеров таблицы укладываются в формулу, у 13 превышают её не более чем на 10 %, у 20 превышают больше чем на 10 %. Рисунок 2 показывает все 100 точек: на диагонали таблицы совпадают с формулой, выше диагонали разрешают больше.
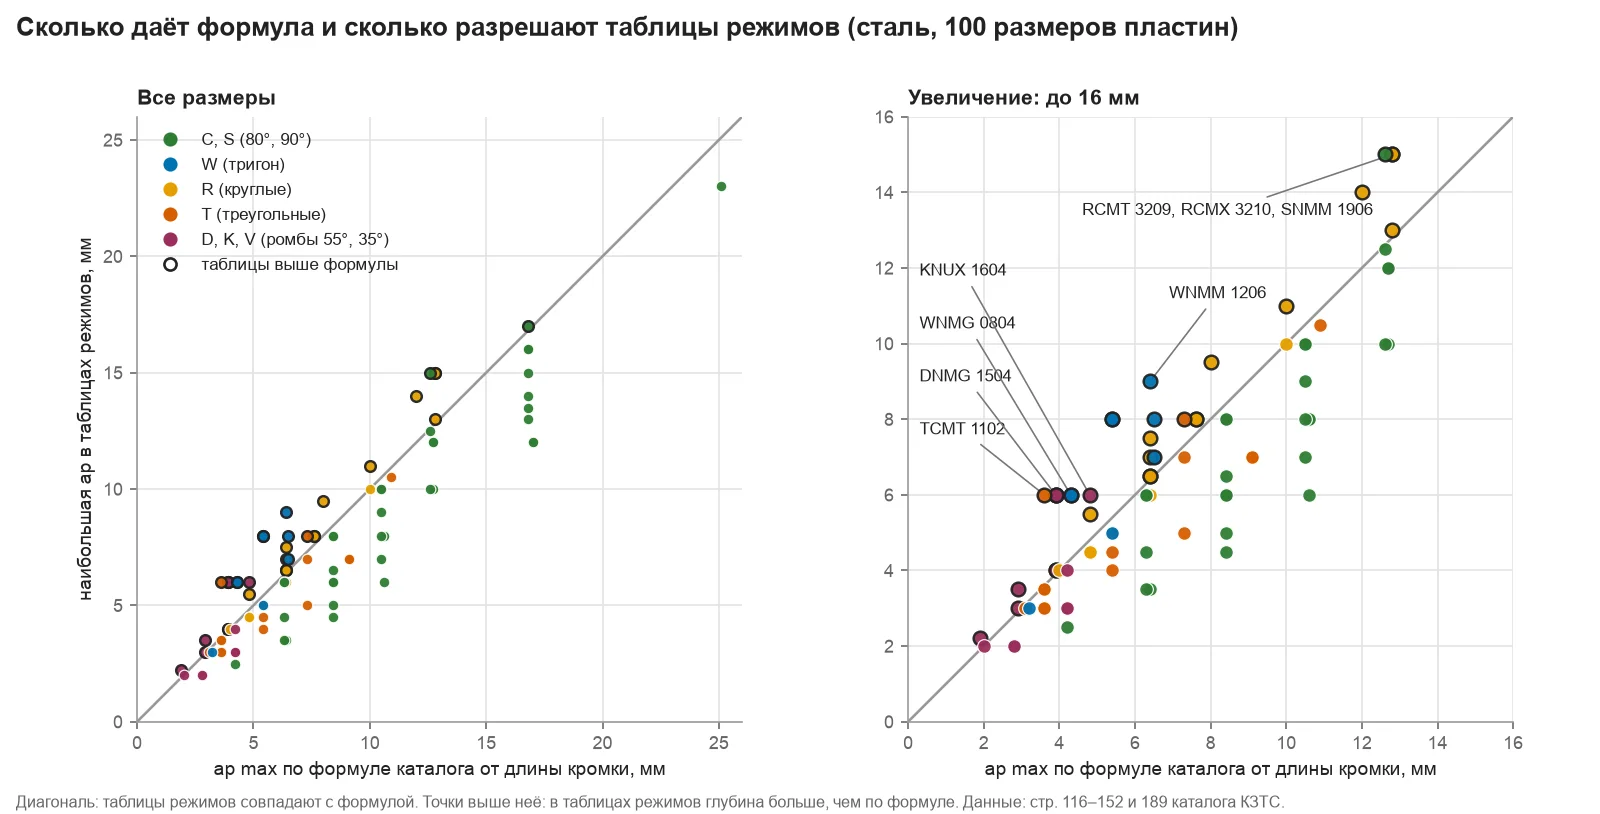
Картина по группам заметная: ромбы C и квадраты S почти все лежат под диагональю или на ней, а превышения собраны у D (55°), W (тригон), R (круглые) и K. Для них каталог сам себе противоречит.
| Размер | Форма и коэффициент | k × фактическая L, мм | Наибольшая ap в таблицах режимов, мм | Геометрия, где это значение | Что видно |
|---|---|---|---|---|---|
| CNMG 1204 | C, 0,66 L | 8,4 | 6,0 | PR | таблица ниже формулы |
| SNMG 1906 | S, 0,66 L | 12,6 | 12,5 | PH | таблица вплотную к формуле |
| DNMG 1504 | D, 0,25 L | 3,9 | 6,0 | PR | на 54 % выше формулы |
| DNMM 1506 | D, 0,25 L | 3,9 | 6,0 | PR (r 1,6) | на 54 % выше |
| WNMG 0804 | W, 0,50 L | 4,35 | 6,0 | M9, PR | на 38 % выше |
| WNMM 1206 | W, 0,50 L | 6,4 | 9,0 | PR | на 41 % выше |
| RCMT 2006 | R, 0,40 D | 8,0 | 9,5 | PR | на 19 % выше |
| RCMT 3209 | R, 0,40 D | 12,8 | 15,0 | PR | на 17 % выше |
| KNUX 1604 | K, 0,25 L | 4,75 | 6,0 | L11, R11 | на 26 % выше |
| TCMT 1102 | T, 0,33 L | 3,6 | 6,0 | E-F2 | вероятная опечатка: в сводке геометрий E-F2 дана до 3,0 мм |
| SNMM 1906 | S, 0,66 L | 12,6 | 15,0 | PR | вероятная опечатка: у более крупного SNMM 2507 тот же PR доходит только до 14 |
Как это читать? Каталог ничего не объясняет, и подтверждения завода у нас нет. Возможны три прочтения: формула на стр. 189 задумана как осторожная общая оценка, а таблицы режимов описывают проверенные точки; либо в таблицах режимов у D, W и R опечатки, повторяющиеся от размера к размеру; либо формула относится к более жёстким условиям, чем таблицы. Для практики это значит одно: цифры из таблиц режимов можно использовать как указание на артикул, но не как гарантию. Если ap у D, W или R выходит за формульный предел, обычно разумнее взять форму с коэффициентом выше (C, S) или запросить подтверждение у производителя. Про марку сплава и условия резания, от которых зависит ресурс на таких режимах, читайте в статье Сменные многогранные пластины.
Радиус при вершине, угол в плане и удар
В таблицах режимов видна ещё одна закономерность: чем больше радиус при вершине, тем шире допустимый диапазон ap. Нижняя граница тоже растёт. Каталог причин не называет; по общей практике больший радиус делает вершину прочнее, а при глубине, близкой к радиусу, в работе остаётся только дуга вершины.
| Геометрия и размер | Радиус r, мм | ap по таблице режимов, мм |
|---|---|---|
| CNMG 1204, PR | 0,8 | 0,5–5,5 |
| 1,2 | 0,5–6,0 | |
| SNMG 1204, PR | 0,8 | 1,5–7,0 |
| 1,2 | 2,0–8,0 | |
| DNMM 1506, PR | 0,8 | 1,5–4,5 |
| 1,2 | 2,0–5,5 | |
| 1,6 | 2,0–6,0 | |
| CNMG 1906, PR | 1,2 | 3,5–8,0 |
| 1,6 | 4,0–8,0 | |
| 2,4 | 4,0–9,0 | |
| SNMG 1906, PR | 1,2 | 2,0–10,0 |
| 1,6 | 2,5–10,0 | |
| 2,4 | 3,0–12,0 |
Поэтому при выборе размера смотрите не только на код пластины, но и на радиус: CNMG 120408 и CNMG 120412 различаются в таблице на полмиллиметра верхней границы.
Каталог ничего не говорит о том, для какого угла в плане посчитаны коэффициенты на стр. 189. По общей практике, если угол в плане меньше 90°, в работе участвует кромка длиннее, чем ap: её длина примерно ap / sin φ. При φ = 95° (державка PCLNR) разница пренебрежимо мала, при 75° глубина 6 мм означает около 6,2 мм кромки, при 45° уже около 8,5 мм. Значит, на малых углах в плане запас по форме расходуется быстрее. Как читать код державки и угол φ, см. Маркировка токарных резцов по ISO. Удары, корка и неравномерный припуск тоже уменьшают допустимую глубину, каталог для них даёт только деление на стабильные, нестабильные и тяжёлые условия. Перегрузка кромки обычно кончается сколом, подробности в статье Износ пластин.
Глубина, подача и мощность привода
Глубина резания входит в две формулы со стр. 191 каталога. Скорость съёма: Q = Vc · fn · ap, см³/мин. Мощность привода: Pc = ap · Vc · fn · kc / (60 · 10⁶ · η), кВт, где kc — удельная сила резания в Н/мм², η — КПД. Проверьте степень в знаменателе. Если подставить размерности каталога (ap и fn в мм, Vc в м/мин, kc в Н/мм²), правильный знаменатель 60 · 10³: сила резания ap · fn · kc, делённая на 1000 и умноженная на скорость в м/с, даёт киловатты. В каталоге напечатано 10⁶, при таком знаменателе мощность занижается в тысячу раз. Мы считаем это опечаткой, но ответа завода на этот вопрос у нас нет.
Чтобы не перепутать, считайте по общепринятой форме: Pc = ap · fn · Vc · kc / (60 · 10³ · η). Числа ниже условные: Vc = 200 м/мин, kc = 2 000 Н/мм² (порядок величины для конструкционной стали, общее знание, у вас может быть другое), η = 0,8, fn = 0,4 мм/об, ap = 5 мм. Скорость съёма Q = 200 · 0,4 · 5 = 400 см³/мин. Мощность Pc = 5 · 0,4 · 200 · 2 000 / (60 000 · 0,8) ≈ 16,7 кВт. Если подставить 10⁶ из каталога, выйдет 0,017 кВт, что явно нереально. Для быстрого расчёта на реальных режимах можно воспользоваться калькулятором: Калькулятор режимов резания.
Практический вывод: максимальная глубина по размеру пластины ещё не значит, что станок её потянет. На глубокой черновой проходке сначала проверяйте мощность шпинделя и жёсткость системы, а уже потом размер пластины.
Пример: как подобрать пластину под ap = 5 мм
Задача: наружное точение конструкционной стали, нужно снять 5 мм за проход, подача 0,4 мм/об, жёсткость нормальная, державка с углом в плане 95° (например, PCLNR). Рассуждаем по шагам.
- Отбираем форму. Ромб 55° (D) по формуле даёт меньше 5 мм на любом размере из таблицы каталога, тригон W только на малых (0804 и меньше). У ромба 80° (C) и квадрата (S) начиная с кода 09, у треугольника (T) с кода 16 предел выше 5 мм.
- Сверяем с таблицей режимов артикула. Нужен артикул, у которого и подача 0,4, и глубина 5 мм лежат внутри поля, лучше не у самой границы (общая практика: рабочая точка в середине диапазона даёт запас).
- Смотрим на радиус. Больший радиус смещает диапазон ap вверх: r 1,2 вместо 0,8 даёт на CNMG 1204 ещё полмиллиметра запаса.
- Проверяем мощность. По формуле из предыдущего раздела.
| Кандидат | Форма: стр. 189 / фактическая L, мм | Таблица режимов: fn, мм/об; ap, мм | Вывод |
|---|---|---|---|
| DNMG 150408 PR | 3,75 / 3,9 | 0,2–0,5; 1,0–6,0 | по таблице проходит, по форме нет: противоречие каталога, без подтверждения не берём |
| WNMG 080412 PR | 4 / 4,35 | 0,15–0,6; 0,5–6,0 | то же противоречие |
| CNMG 120408 PR | 7,9 / 8,4 | 0,15–0,5; 0,5–5,5 | проходит, но 5 мм у верхнего края поля |
| CNMG 120412 PR | 7,9 / 8,4 | 0,15–0,6; 0,5–6,0 | проходит, запас 1 мм |
| SNMG 120412 PR | 7,9 / 8,4 | 0,3–0,7; 2,0–8,0 | 5 мм в середине поля, подача 0,4 в нижней части |
| CNMG 160612 PR | 10,5 / 10,6 | 0,3–0,7; 2,0–7,0 | 5 мм в середине поля, запас 2 мм |
| TNMG 220408 PR | 7,3 / 7,3 | 0,15–0,4; 1,0–7,0 | глубина в порядке, но подача 0,4 на верхней границе |
Для нашей задачи разумный выбор — SNMG 120412 PR или CNMG 160612 PR: оба укладываются и по форме, и по таблице с запасом. CNMG 120412 PR подойдёт, если нужна экономия на размере и станок жёсткий. DNMG и WNMG оставляем, пока нет подтверждения. Если при таком расчёте глубина всё равно не помещается, её делят на два прохода: сначала черновой, затем получистовой. Подробнее о выборе державки под такую пластину в статье Токарные державки.
Типичные ошибки
- Брать цифры 3,9 для C09, S09 и H09 как есть. Это опечатка: по формуле каталога выходит 5,9 мм.
- Считать формулу гарантией. Это верхняя оценка по форме. Стружколом и условия резания ограничивают раньше.
- Считать формулу единственным пределом. У D, W и R таблицы режимов КЗТС разрешают больше, и этот расклад нужно подтверждать у производителя.
- Путать код размера и фактическую длину. Для CNMG 1204 код даёт 7,9 мм, фактическая L 12,7 мм даёт 8,4 мм, для KNUX 1604 разница доходит до 0,75 мм.
- Ставить ромб 35° или 55° на черновую обработку. Допустимая глубина составляет четверть длины кромки, это пластины для чистовых и получистовых проходов.
- Работать у верхней границы поля. Если глубина совпадает с максимумом из таблицы, дробление стружки и ресурс кромки хуже, чем в середине диапазона (общая практика).
- Не учитывать угол в плане. Чем он меньше, тем длиннее рабочая кромка при той же глубине.
- Считать мощность по каталожной формуле как есть. Знаменатель с 10⁶ даёт результат в тысячу раз меньше реального.
- Переносить коэффициенты на канавочные и отрезные пластины. Для CG и CP предел по подаче зависит от ширины пластины, и формулы со стр. 189 к ним не относятся.
Частые вопросы
Какая максимальная глубина резания у CNMG 120408?
По формуле каталога для ромба 80° с кодом размера 12 получается 7,9 мм. На практике в таблицах режимов КЗТС для CNMG-120408 глубина зависит от геометрии: PF до 4,0 мм, PM до 4,5 мм, M9 и PH до 5,0 мм, PR до 5,5 мм. Рассчитывать лучше на значение из строки нужной геометрии.
Почему у DNMG 1504 по формуле всего 3,75 мм, а в таблицах 6 мм?
Коэффициент ромба 55° равен 0,25 L, а в таблицах режимов у DNMG-150408 PR написано 1,0–6,0 мм. Каталог разницу не объясняет. Мы не можем сказать, какое из двух чисел верное, пока завод не подтвердит: для проектных расчётов безопаснее взять меньшее или выбрать пластину с коэффициентом 0,66 L.
Можно ли работать с глубиной больше максимальной?
Нет: ap max задана каталогом как предел, а превышение, как правило, ведёт к перегрузке кромки и поломке (общая практика). Если припуск больше, его снимают в два прохода или берут пластину крупнее.
Как считать ap max для круглой пластины?
По каталогу 0,40 D, где D — диаметр пластины: RCMT 2006 (D = 20 мм) даёт 8 мм, RCMT 3209 (D = 32 мм) даёт 12,8 мм. В таблицах режимов у RCMT 2006 и 3209 на PR стоит 9,5 и 15 мм, то есть выше формулы. В формуле толщины стружки для круглых пластин (стр. 191) каталог называет D диаметром заготовки; по общему знанию там подразумевают диаметр самой пластины, поэтому считайте осторожно.
Влияет ли марка сплава на максимальную глубину?
В таблице со стр. 189 марки нет, коэффициент зависит только от формы. Марка влияет косвенно: каталог разделяет условия на стабильные, нестабильные и тяжёлые и подбирает марки под каждое. Группы ISO и выбор марки разобраны в статье о сменных пластинах.
Как проверить глубину для пластины, которой нет в таблице стр. 189?
Найдите форму по первой букве обозначения (CNMG = C, SNMG = S), возьмите коэффициент и умножьте на L, затем посмотрите строку этого артикула в таблицах режимов. Если форма в таблице стр. 189 отсутствует (например, A-пластины CNMA с геометрией без стружколома), используйте только таблицу режимов артикула.
Подобрать в каталоге.
- Пластины сменные токарные
- Пластины токарные ромбические 80° (C): CNMG, CCMT
- Пластины токарные ромбические 55° (D): DNMG, DCMT
- Пластины токарные квадратные (S)
- Пластины токарные треугольные (T)
- Пластины токарные ромбические 35° (V)
- Пластины токарные тригональные 80° (W)
- Пластины токарные круглые и прочих форм
- Резцы (державки) для наружного точения
Не уверены, какая пластина выдержит нужную глубину? Напишите в чат на сайте материал, глубину резания и подачу: подберём пластину и державку.
Инструмент из статьи


Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →