
 RU
 UA

Допуски резьбовых калибров по ГОСТ 24997-2004: поля допусков ПР и НЕ, износ, формулы
ГОСТ 24997-2004 (ИСО 1502) задаёт допуски калибров для метрической резьбы: с какой точностью их изготавливают, где лежит поле допуска калибра относительно поля допуска резьбы и как далеко калибр может износиться. Ниже — таблицы и схемы стандарта в читаемом виде, формулы предельных размеров и расчёт на примере М20×2,5. Результат расчёта совпал со всеми восемью числами исполнительных размеров из ГОСТ 18465-73.
Что есть в стандарте и что искать в соседних
Стандарт распространяется на резьбовые и гладкие калибры для метрической резьбы: профиль по ГОСТ 9150, диаметры и шаги по ГОСТ 8724 и ГОСТ 16967, допуски резьбы по ГОСТ 16093, ГОСТ 4608, ГОСТ 24834 и ГОСТ 11709. Для дюймовой, трубной и трапецеидальной резьбы он не годится. Готовых размеров конкретных калибров в нём нет: их считают по формулам или берут из соседних документов.
- ГОСТ 24997-2004 КАЛИБРЫ ДЛЯ МЕТРИЧЕСКОЙ РЕЗЬБЫ (PDF) — допуски, положение полей, износ, формулы (эта статья);
- ГОСТ 24939-81 КАЛИБРЫ ДЛЯ ЦИЛИНДРИЧЕСКИХ РЕЗЬБ (PDF) — виды калибров и их номера в скобках: ПР (1), НЕ (11), К-И (6) и другие;
- ГОСТ 2016-86 КАЛИБРЫ РЕЗЬБОВЫЕ (PDF) — технические условия на резьбовые калибры;
- ГОСТ 18465-73 КАЛИБРЫ ДЛЯ МЕТРИЧЕСКОЙ РЕЗЬБЫ ОТ 1 ДО 68ММ (PDF) и ГОСТ 18466-73 КАЛИБРЫ ДЛЯ МЕТРИЧЕСКОЙ РЕЗЬБЫ СВЫШЕ 68 ДО 200 ММ (PDF) — готовые исполнительные размеры калибров для резьбы от 1 до 68 мм и свыше 68 до 200 мм;
- ГОСТ 16093-2004 ОСНОВНЫЕ НОРМЫ ВЗАИМОЗАМЕНЯЕМОСТИ (PDF) — допуски самой резьбы (6H, 6g, 7H…): из него берут TD2 и Td2;
- ГОСТ 17756-72, 17757-72, 17763-72 и 17764-72 — конструкция пробок и колец, шифры 8221 и 8211: см. статью о резьбовых калибрах-пробках ПР и НЕ.
Главное: где лежит поле допуска калибра
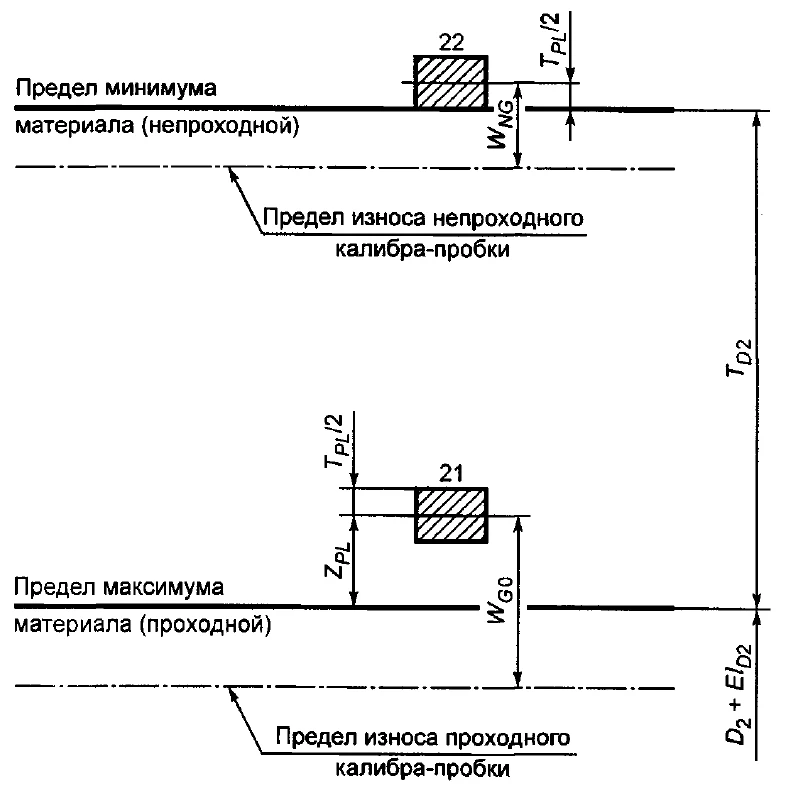
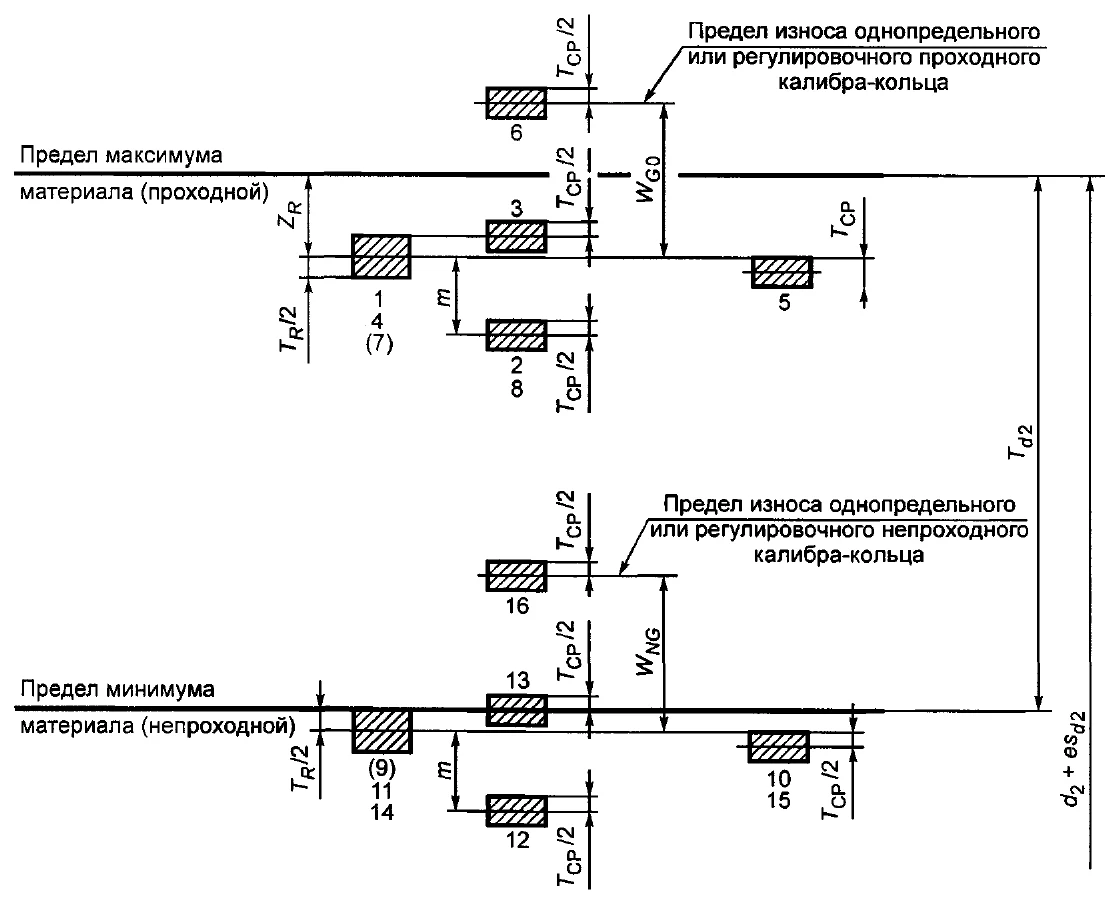
Резьба годна, если её средний диаметр лежит между двумя пределами: максимума материала (его проверяет проходной калибр ПР) и минимума материала (его проверяет непроходной НЕ). Калибры тоже изготавливают с допуском, и ГОСТ 24997 располагает эти поля так:
- проходной калибр — середина поля допуска отстоит от предела максимума материала внутрь поля допуска резьбы на величину Z (ZPL у пробки, ZR у кольца);
- непроходной калибр — поле допуска примыкает к пределу минимума материала снаружи и в поле допуска резьбы не заходит.
В формулах пробки это видно сразу: середина поля ПР лежит выше предела D2 + EI на ZPL, а поле НЕ начинается ровно на пределе D2 + EI + TD2 и уходит от него на TPL в сторону брака. У самых малых допусков резьбы (до 80 мкм) величины Z малы или равны нулю (для колец ZR там даже отрицательно), и поле проходного калибра лежит у самого предела.
Обозначения
- Td2, TD2
- допуск среднего диаметра наружной (болт) и внутренней (гайка) резьбы, по ГОСТ 16093
- TR
- допуск внутреннего и среднего диаметра проходных и непроходных калибров-колец
- TPL
- допуск наружного и среднего диаметра проходных и непроходных калибров-пробок
- TCP
- допуск среднего диаметра контрольных, установочных и сортировочных калибров-пробок
- ZR, ZPL
- расстояние от середины поля допуска проходного кольца (пробки) до проходного предела среднего диаметра резьбы
- WGO, WNG
- среднедопустимый износ проходных и непроходных калибров
- m
- расстояние между серединами полей допуска TR кольца и TCP контрольной проходной пробки
- TP
- допуск шага резьбы калибра
- Tα1/2, Tα2/2
- допуск угла наклона боковой стороны профиля калибра с полным и с укороченным профилем
- es, EI
- верхнее отклонение диаметров наружной резьбы и нижнее отклонение диаметров внутренней резьбы
Таблица 5: допуски, положение полей и износ резьбовых калибров
Главная таблица стандарта. Её входная величина — допуск среднего диаметра резьбы, которую контролирует калибр: Td2 для болта, TD2 для гайки (по ГОСТ 16093). Например, для резьбы М20×2,5 поля 6H допуск TD2 = 224 мкм, значит читаем строку «Св. 200 до 315». Все значения — в микрометрах.
| Td2; TD2, мкм | TR | TPL | TCP | m | ZR | ZPL | WGO кольцо | WGO пробка | WNG кольцо | WNG пробка |
|---|---|---|---|---|---|---|---|---|---|---|
| Св. 24 до 50 | 8 | 6 | 6 | 10 | −4 | 0 | 10,0 | 8,0 | 7,0 | 6,0 |
| Св. 50 до 80 | 10 | 7 | 7 | 12 | −2 | 2 | 12,0 | 9,5 | 9,0 | 7,5 |
| Св. 80 до 125 | 14 | 9 | 8 | 15 | 2 | 6 | 16,0 | 12,5 | 12,0 | 9,5 |
| Св. 125 до 200 | 18 | 11 | 9 | 18 | 8 | 12 | 21,0 | 17,5 | 15,0 | 11,5 |
| Св. 200 до 315 | 23 | 14 | 12 | 22 | 12 | 16 | 25,5 | 21,0 | 19,5 | 15,0 |
| Св. 315 до 500 | 30 | 18 | 15 | 27 | 20 | 24 | 33,0 | 27,0 | 25,0 | 19,0 |
| Св. 500 до 710 | 38 | 22 | 18 | 33 | 28 | 32 | 41,0 | 33,0 | 31,0 | 23,0 |
| Св. 710 до 1000 | 48 | 28 | 22 | 40 | 38 | 42 | 50,0 | 40,0 | 38,0 | 28,0 |
Значение ZR подставляют в формулы с учётом знака: отрицательное ZR означает, что поле проходного кольца выходит за поле допуска Td2 (по примечанию 1 к таблице 5). Для калибров КПР-ПР (2), У-ПР (5), У-ПР (8), У-НЕ (10), КНЕ-ПР (12), У-НЕ (15), У-СР, СР и им подобных допускается увеличить наименьший предельный размер среднего диаметра на TCP/2 — это резерв на износ (примечание 2).
Допуски шага и угла профиля
Допуск шага TP относится к расстоянию между любыми витками калибра; отклонение может быть и со знаком «плюс», и со знаком «минус» (таблица 7, примечания).
| Длина резьбы рабочей части калибра, мм | TP, мкм (степень 2) | TP, мкм (степени 3–10) |
|---|---|---|
| До 12 | 3 | 5 |
| Св. 12 до 32 | 4 | 5 |
| Св. 32 до 50 | 5 | 6 |
| Св. 50 до 105 | 6 | 7 |
Допуск угла наклона боковой стороны профиля (таблица 6) зависит от шага и степени точности резьбы. Полный профиль имеют проходная пробка ПР (21) и кольца ПР (1), (4), укороченный — непроходные НЕ (пробка 22, кольца 11 и 14); у контрольных и установочных пробок профиль разный (пункты 4.1–4.5). Значения даны в угловых минутах для каждой стороны профиля.
| Шаг P, мм | Полный профиль, ст. 3–10 | Укороченный профиль, ст. 3–10 | Полный профиль, ст. 2 | Укороченный профиль, ст. 2 |
|---|---|---|---|---|
| 0,20 | ±60′ | ±60′ | — | — |
| 0,25 | ±48′ | ±48′ | — | — |
| 0,30 | ±40′ | ±40′ | — | — |
| 0,35 | ±35′ | ±35′ | — | — |
| 0,40 | ±31′ | ±31′ | — | — |
| 0,45 | ±26′ | ±26′ | — | — |
| 0,50 | ±25′ | ±25′ | — | — |
| 0,60 | ±21′ | ±21′ | — | — |
| 0,70 | ±18′ | ±18′ | — | — |
| 0,75 | ±17′ | ±17′ | — | — |
| 0,80 | ±16′ | ±16′ | ±12′ | ±12′ |
| 1,00 | ±15′ | ±16′ | ±10′ | ±10′ |
| 1,25 | ±13′ | ±16′ | ±8′ | ±8′ |
| 1,50 | ±12′ | ±16′ | ±8′ | ±8′ |
| 1,75 | ±11′ | ±16′ | ±7′ | ±7′ |
| 2,00 | ±10′ | ±14′ | ±7′ | ±7′ |
| 2,50 | ±10′ | ±14′ | ±6′ | ±6′ |
| 3,00 | ±9′ | ±13′ | ±6′ | ±6′ |
| 3,50 | ±9′ | ±12′ | — | — |
| 4,00 | ±8′ | ±11′ | — | — |
| 4,50 | ±8′ | ±11′ | — | — |
| 5,00 | ±8′ | ±11′ | — | — |
| 5,50 | ±8′ | ±10′ | — | — |
| 6,00 | ±8′ | ±10′ | — | — |
| 8,00 | ±8′ | ±10′ | — | — |
Гладкие калибры: допуски для наружного и внутреннего диаметра
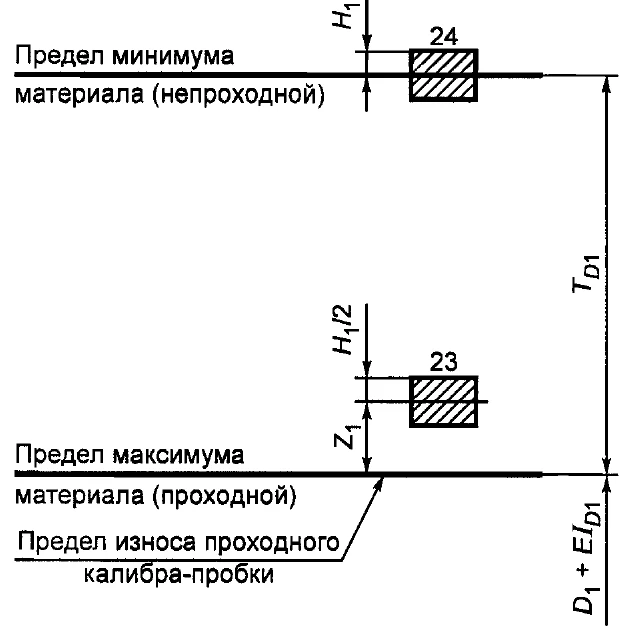
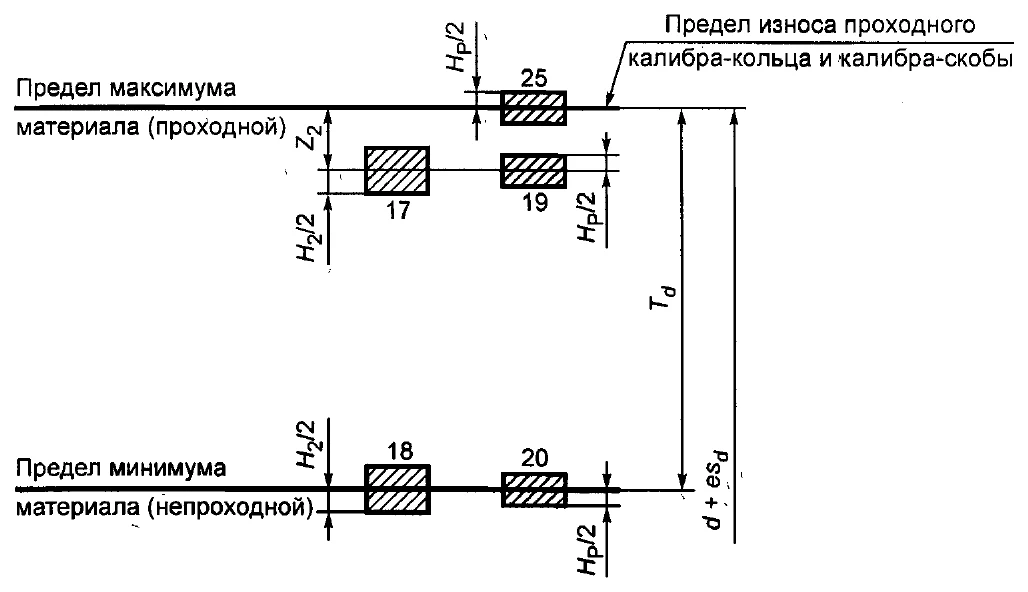
Гладкие калибры контролируют наружный диаметр наружной резьбы (кольца и скобы) и внутренний диаметр внутренней резьбы (пробки). Поля допусков те же по смыслу: проходной внутри поля допуска диаметра, непроходной — у его нижнего предела. H2 и H1 — допуски гладкого кольца (скобы) и пробки, HP — допуск контрольной гладкой пробки, Z2 и Z1 — положение поля проходного калибра.
Таблица 8. Гладкие калибры для наружной резьбы (по допуску наружного диаметра Td), мкм:
| Td, мкм | H2/2 | HP/2 | Z2 |
|---|---|---|---|
| До 85 | 4 | 1 | 8 |
| Св. 85 до 140 | 5 | 1,5 | 20 |
| Св. 140 до 335 | 8 | 2 | 38 |
| Св. 335 до 850 | 15 | 3 | 54 |
| Св. 850 до 1180 | 21 | 4 | 60 |
Таблица 9. Гладкие пробки для внутренней резьбы (по допуску внутреннего диаметра TD1), мкм:
| TD1, мкм | H1/2 | Z1 |
|---|---|---|
| До 100 | 4 | 9 |
| Св. 100 до 180 | 5 | 22 |
| Св. 180 до 375 | 8 | 38 |
| Св. 375 до 710 | 13 | 52 |
| Св. 710 до 1600 | 23 | 65 |
Как считают размеры калибров: формулы
Формулы для среднего диаметра рабочих калибров приведены в таблицах 10 (кольца, для наружной резьбы) и 11 (пробки, для внутренней). Для пробок берут наибольший предельный размер, для колец — наименьший. Здесь d2 и D2 — номинальный средний диаметр резьбы (ГОСТ 24705), es и EI — отклонения (ГОСТ 16093), знаки подставляют как есть.
| Калибр (номер по ГОСТ 24939) | Середина поля допуска среднего диаметра | Предел износа |
|---|---|---|
| Пробка ПР (21) | D2 + EI + ZPL, ±TPL/2 | D2 + EI + ZPL − WGO |
| Пробка НЕ (22) | D2 + EI + TD2 + TPL/2, ±TPL/2 | D2 + EI + TD2 + TPL/2 − WNG |
| Кольцо ПР (1) | d2 + es − ZR, ±TR/2 | d2 + es − ZR + WGO |
| Кольцо НЕ (11) | d2 + es − Td2 − TR/2, ±TR/2 | d2 + es − Td2 − TR/2 + WNG |
Предел износа кольца в таблице 10 отдельным столбцом не выделен: он равен среднему диаметру контрольной пробки К-И (проходное кольцо) или КИ-НЕ (непроходное). Контрольные и установочные пробки считают по тем же величинам; допуск среднего диаметра у них ±TCP/2:
| Контрольный или установочный калибр-пробка | Средний диаметр, ±TCP/2 | Для чего |
|---|---|---|
| КПР-ПР (2) | d2 + es − ZR − m | проверка нового кольца ПР, проходная сторона |
| КПР-НЕ (3) | d2 + es − ZR + TR/2 | проверка нового кольца ПР, непроходная сторона |
| К-И (6) | d2 + es − ZR + WGO | контроль износа колец ПР |
| У-ПР (5) | d2 + es − ZR + TCP/2 | установка регулируемого кольца ПР (4) |
| КНЕ-ПР (12) | d2 + es − Td2 − TR/2 − m | проверка нового кольца НЕ, проходная сторона |
| КНЕ-НЕ (13) | d2 + es − Td2 | проверка нового кольца НЕ, непроходная сторона |
| КИ-НЕ (16) | d2 + es − Td2 − TR/2 + WNG | контроль износа колец НЕ |
| У-НЕ (15) | d2 + es − Td2 − TR/2 − TCP/2 | установка регулируемого кольца НЕ (14) |
Наружный и внутренний диаметры резьбы калибров стандарт задаёт отдельно: у проходных калибров с полным профилем — не менее (кольца) или не более (пробки) расчётного значения, дальше идёт канавка или радиус; для укороченного профиля даны размеры F1, F2, F3 и ширина канавки b3 (таблица 2). Длина резьбы рабочей части проходных калибров — не менее 0,8 длины свинчивания, у непроходных колец и контрольных пробок — не менее 3P (таблица 3).
Пример: М20×2,5, пробка 6H и кольцо 6g
Средний диаметр М20×2,5 по ГОСТ 24705 — 18,376 мм. Для гайки 6H: EI = 0, TD2 = 224 мкм. Для болта 6g: es = −42 мкм, Td2 = 170 мкм (ГОСТ 16093). Дальше всё по таблице 5 и формулам выше.
| Что считаем | Пробка для гайки 6H | Кольцо для болта 6g |
|---|---|---|
| Строка таблицы 5 | Св. 200 до 315 (TD2 = 224 мкм) | Св. 125 до 200 (Td2 = 170 мкм) |
| Величины из таблицы, мкм | TPL = 14; ZPL = 16; WGO = 21,0; WNG = 15,0 | TR = 18; ZR = 8; WGO = 21,0; WNG = 15,0 |
| ПР: середина поля, мм | 18,376 + 0,016 = 18,392 | 18,376 − 0,042 − 0,008 = 18,326 |
| ПР: пределы, мм | 18,385 … 18,399 | 18,317 … 18,335 |
| ПР: предел износа, мм | 18,392 − 0,021 = 18,371 | 18,326 + 0,021 = 18,347 |
| НЕ: середина поля, мм | 18,376 + 0,224 + 0,007 = 18,607 | 18,376 − 0,042 − 0,170 − 0,009 = 18,155 |
| НЕ: пределы, мм | 18,600 … 18,614 | 18,146 … 18,164 |
| НЕ: предел износа, мм | 18,607 − 0,015 = 18,592 | 18,155 + 0,015 = 18,170 |
В ГОСТ 18465-73 КАЛИБРЫ ДЛЯ МЕТРИЧЕСКОЙ РЕЗЬБЫ ОТ 1 ДО 68ММ (PDF) для резьбы М20 приведены: пробка ПР 6H — 18,399 (износ 18,371), пробка НЕ 6H — 18,614 (18,592), кольцо ПР 6g — 18,317 (18,347), кольцо НЕ 6g — 18,146 (18,170). Совпадение по всем восьми числам; у пробок взят наибольший предельный размер, у колец — наименьший. Размеры резьб других диаметров и полей допусков считаются так же, а готовыми они даны в самом ГОСТ 18465-73 (до 68 мм) и ГОСТ 18466-73 (свыше 68 до 200 мм).
Какие калибры нужны и когда непроходной НЕ не поможет
Проходные калибры можно объединять по степеням. Для резьбы одного размера с одинаковым основным отклонением среднего диаметра пункт 5.4 рекомендует изготавливать проходные калибры: для 4-й и 5-й степеней точности по 4-й, для 6-й, 7-й и 8-й — по 6-й, для 9-й и 10-й — по 9-й. Поэтому проходная пробка 6H годится для гаек 6H, 7H и 8H, а непроходные нужны каждой степени свои (например, НЕ 6H и НЕ 7H).
Непроходной калибр на малых шагах ненадёжен. Стандарт рекомендует пробки НЕ (22) для резьбы 4-й, 5-й и 6-й степеней точности с шага 0,4 мм, 7-й — с 0,5 мм, 8-й и 9-й — с 0,8 мм. Кольца НЕ (11) и (14): 4-я и 6-я степени — с шага 0,4 мм, 7-я — с 0,5 мм, 8-я — с 1,0 мм, 9-я и 10-я — с 1,25 мм. Резьбу с меньшим шагом рекомендуется проверять измерительными приборами, а не калибром.
Износ калибров и что с ним делать
Проходной калибр изнашивается в работе: пробка ПР уменьшается, кольцо ПР увеличивается. Предел износа (значения WGO и WNG в таблице 5) показывает границу, за которой калибр считают негодным. Пробки измеряют, кольца проверяют контрольными пробками К-И и КИ-НЕ. Условия и сроки поверки зависят от интенсивности работы и задаются метрологической службой предприятия; поверку и калибровку выполняем — см. «Инструмент с поверкой». Допуски самого инструмента и посадок — в статье о допусках и квалитетах по ГОСТ 25347-82.
Где купить калибры
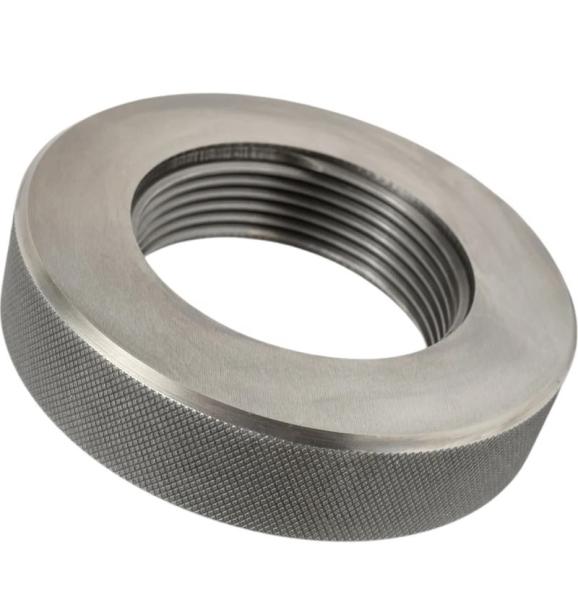
В каталоге — резьбовые калибры-пробки ПР и НЕ и калибры-кольца для метрической резьбы по ГОСТ 17756-72, 17757-72, 17763-72 и 17764-72; в карточках указаны резьба, поле допуска и шифр. Гладкие калибры описаны в статье о гладких пробках ГОСТ 14807–14813-69.
Частые вопросы
Чем поле допуска калибра отличается от поля допуска резьбы?
Поле допуска резьбы (6H, 6g, 7H…) по ГОСТ 16093 определяет, какую резьбу считать годной. Поле допуска калибра — допуск на изготовление самого калибра: по таблице 5 он в разы уже (для среднего диаметра от 6 до 28 мкм у пробки). ГОСТ 24997 расставляет эти поля так: у проходного калибра середина поля отстоит внутрь поля допуска резьбы на величину Z, у непроходного поле примыкает к пределу минимума материала снаружи.
Можно ли проходным калибром 6H проверять резьбу 7H и 8H?
Для проходных калибров — да. Пункт 5.4 ГОСТ 24997 рекомендует для резьбы одного размера с одинаковым основным отклонением среднего диаметра делать проходные калибры так: для 4-й и 5-й степеней точности — по 4-й, для 6-й, 7-й и 8-й — по 6-й, для 9-й и 10-й — по 9-й. Один проходной калибр обслуживает несколько степеней, а непроходной у каждой степени свой (у 7H он другой, чем у 6H). Для другого основного отклонения (например, G вместо H) нужен отдельный калибр.
Что такое WGO и WNG?
Среднедопустимый износ проходных (GO) и непроходных (NG) калибров. По ним получают предел износа: у пробки ПР это размер на WGO меньше середины поля допуска, у кольца ПР — на WGO больше. Значения даны в таблице 5 отдельно для колец и пробок.
Где взять размеры конкретного калибра?
В ГОСТ 18465-73 (резьба от 1 до 68 мм) и ГОСТ 18466-73 (свыше 68 до 200 мм): размеры даны по резьбе, полю допуска и виду калибра. Либо посчитать по формулам таблиц 10 и 11 ГОСТ 24997 с данными из таблицы 5. Для М20×2,5 мы проверили оба способа, числа совпали.
Как проверить износ калибра-кольца?
Контрольными калибрами-пробками: К-И — для проходных колец, КИ-НЕ — для непроходных. Их средний диаметр по таблице 10 равен пределу износа соответствующего кольца, а допуск контрольной пробки TCP в несколько раз меньше допуска кольца.
Подходит ли ГОСТ 24997 для дюймовой, трубной или трапецеидальной резьбы?
Нет. Стандарт распространяется на калибры для метрической резьбы с профилем по ГОСТ 9150. Для других резьб применяют свои стандарты.
Нужна ли поверка резьбовых калибров?
Периодичность поверки задаёт метрологическая служба предприятия. Предел износа из таблицы 5 помогает решить, пора ли заменить калибр. Метрологическую поверку и калибровку калибров мы выполняем — подробности на странице «Инструмент с поверкой».
По теме
Инструмент из статьи


Не нашли свой размер — опишите задачу, подберём. Спросить консультанта →