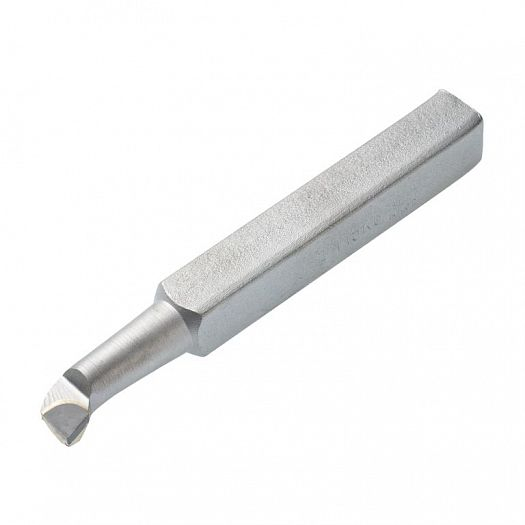
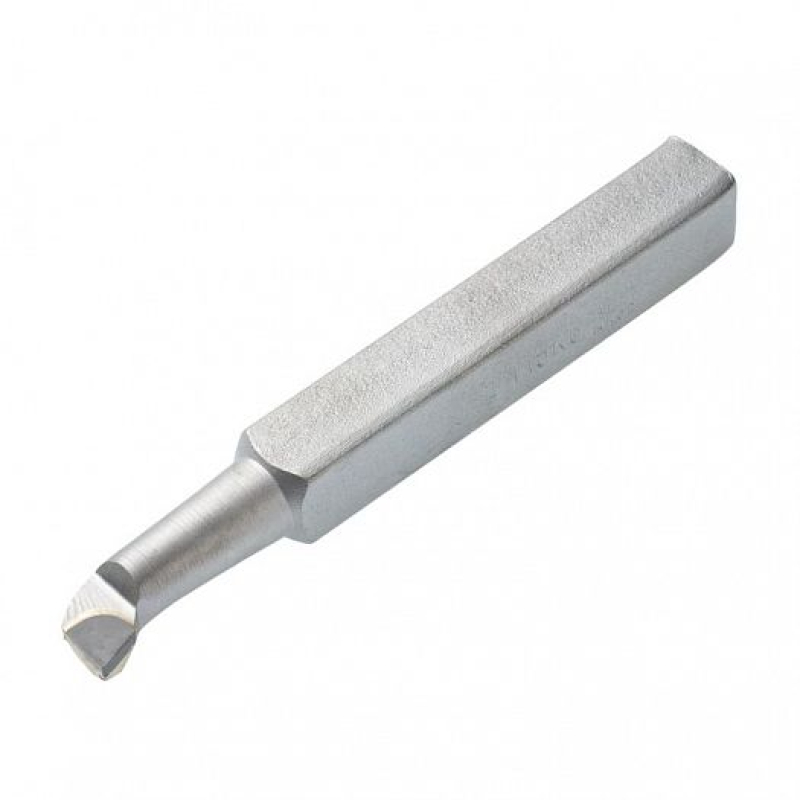
Токарная операция: растачивает глухие отверстия и обрабатывает дно. Резец токарный расточной для глухих отверстий 25х20х240 Т5К10 2141-0058. Наименьший диаметр обработки 70 мм. Державка 25×20 мм ставится в резцедержатель станков 16К20, 1К625, 1М63. Сплав Т5К10 рассчитан на конструкционная сталь, прокат с окалиной, работа с ударом. Обозначение 2141-0058 по ГОСТ 18883-73.
Обрабатываемые материалы
- PСталь конструкционная и легированная
Совместимость и подбор
Растачивание отверстия от 70 мм на глубину до 120 мм.
- Наименьший диаметр отверстия
- 70 мм с учетом зазора на отвод стружки
- Рабочий вылет
- 120 мм — предельная глубина обработки; рабочая зона на 10-15 мм меньше
- Посадочное место
- резцедержатель под державку 25×20 мм: станки 16К20, 1К625, 1М63
- Пластина
- типоразмер 06090 Т5К10 по ГОСТ 25397-90, угол врезки 10 градусов
- Взаимозаменяемость
- обозначение 2141-0058 единое для всех изготовителей гостовской номенклатуры
- Исполнение с врезкой 0 градусов
- резец 2141-0043 под сталь и вязкие материалы
Назначение и область применения
Резец растачивает глухое отверстие и подрезает его дно за одну установку. Угол в плане около 95 градусов выводит кромку на торцевую поверхность, что позволяет получить плоский торец под упор подшипника или заплечик.
С
З
Сплав Т5К10 — титано-вольфрамовый сплав, 5 % карбида титана и 10 % кобальта. Работает по материалам: конструкционная сталь, прокат с окалиной, работа с ударом. Для смены группы обрабатываемых материалов в том же типоразмере применяется ВК8.
Характеристики
- Тип
- Резец токарный расточной для глухих отверстий
- Обозначение (шифр)
- 2141-0058, врезка пластины 10 градусов, правый
- Стандарт на инструмент
- ГОСТ 18883-73
- Сечение державки h×b
- 25 × 20 мм
- Общая длина L
- 240 мм
- Рабочая длина l
- 120 мм
- Наименьший диаметр обработки
- 70 мм
- Главный угол в плане
- 95 градусов
- Пластина
- 06090, 06130 Т5К10, ГОСТ 25397-90
- Пластина при врезке 0 градусов
- 66130
- Материал режущей части
- Т5К10 (твердый сплав)
- Материал державки
- сталь 45
- Исполнение
- правое
Что означает обозначение 2141-0058
- 2141
- группа расточной для глухих отверстий в классификаторе режущего инструмента
- 0058
- типоразмер: сечение 25х20 мм, длина 240 мм, вылет 120 мм
- 2141-0043
- то же с углом врезки пластины 0 градусов под сталь
- 06090
- типоразмер напайной пластины по ГОСТ 25397-90
- Т5К10
- титано-вольфрамовый сплав, 5 % карбида титана и 10 % кобальта
Ориентировочные режимы растачивания
| Материал | Vc, м/мин | Глубина t, мм | Подача S, мм/об | n при D = 70 мм |
|---|
| Сталь 45 | 90-130 | 2,0-5,0 | 0,3-0,6 | 409-591 об/мин |
| Сталь 40Х | 70-110 | 2,0-4,0 | 0,3-0,5 | 318-500 об/мин |
| Сталь по корке | 50-80 | 3,0-6,0 | 0,4-0,8 | 227-364 об/мин |
Частота вращения посчитана по формуле n = 1000·Vc / (π·D) для диаметра 70 мм. При другом диаметре частота меняется обратно пропорционально: вдвое меньший диаметр дает вдвое большую частоту. Режимы ориентировочные, корректируются по состоянию станка и жесткости детали.
Частые вопросы
- Встанет ли в резцедержатель станка
- державка 25×20 мм рассчитана на станки 16К20, 1К625, 1М63. На меньших станках применяется сечение 16х10 мм
- Чем отличается от врезки 0 градусов
- наклон гнезда под пластину меняет передний угол. Врезка 10 градусов работает по чугуну и хрупким материалам, врезка 0 градусов (обозначение 2141-0043) по стали и вязким материалам
- Пройдет ли в отверстие меньшего диаметра
- нет. Наименьший диаметр обработки 70 мм: остальное уходит на вылет кромки и зазор под стружку. Для меньших отверстий берется меньшее сечение державки
- Сколько раз перетачивается
- 15-25 раз по передней поверхности, пока высота пластины позволяет вывести задний угол. Заточка алмазным или эльборовым кругом с охлаждением: сухая заточка дает в твердом сплаве трещины
- Подойдет ли для чугуна
- нет, карбид титана в составе изнашивается по чугуну быстрее. Для чугуна и цветных металлов берите ВК8 в том же типоразмере
- Можно ли работать без охлаждения
- твердый сплав допускает сухое резание, но при обработке вязких сталей охлаждение снижает налипание и наростообразование. Прерывать подачу СОЖ во время прохода нельзя: перепад температуры дает термические трещины в пластине.
- Почему стружка наматывается на деталь
- сливная стружка образуется при обработке вязких сталей с большой подачей и без стружколома. Заточите на передней поверхности лунку радиусом 2-4 мм или снизьте подачу: стружка начнет ломаться на отрезки.
Преимущества
- Обработка отверстий от 70 мм при вылете 120 мм
- Сплав Т5К10: конструкционная сталь, прокат с окалиной, работа с ударом
- Монолитная напайная конструкция без смещения кромки при ударе и прерывистом резании
- Ресурс 15-25 переточек вместо замены инструмента
- Обозначение 2141-0058 взаимозаменяемо между изготовителями
- Державка из стали 45 садится в резцедержатель без подкладок
- Единая система обозначений: повторный заказ по шифру
Сопутствующие товары
- Запасная пластина
- Пластина твердосплавная напайная 06090 Т5К10 ГОСТ 25397-90 для перепайки затупленного резца
- Пластина для врезки 0 градусов
- Пластина твердосплавная напайная 66130 Т5К10 ГОСТ 25397-90
- Инструмент для смежной операции
- Резец расточной для сквозных отверстий 25х20х240 ВК8 ЧИЗ
Соседние типоразмеры
- Тот же размер в другом сплаве
- Резец расточной для глухих отверстий 25х20х240 ВК8 ЧИЗ
- Меньшее сечение
- Резец расточной для глухих отверстий 20х20х170 Т5К10 ЧИЗ
- Большее сечение
- Резец расточной для глухих отверстий 32х25х280 Т5К10 ЧИЗ
Другие сечения и марки сплава — в разделе Резцы расточные для глухих отверстий.
Как подобрать: порядок проверки — сначала диаметр отверстия по наименьшему диаметру обработки (70 мм), затем глубина по рабочему вылету (120 мм). Жесткость падает пропорционально кубу вылета, поэтому на полном вылете глубину резания держат в пределах 0,5-1 мм.

 RU
 UA